技术文章 · · 7 分钟阅读
薄膜回收线的布局与能耗
团粒机的位置为什么决定产能,以及每吨 300–450 kWh 的电到底花在哪。
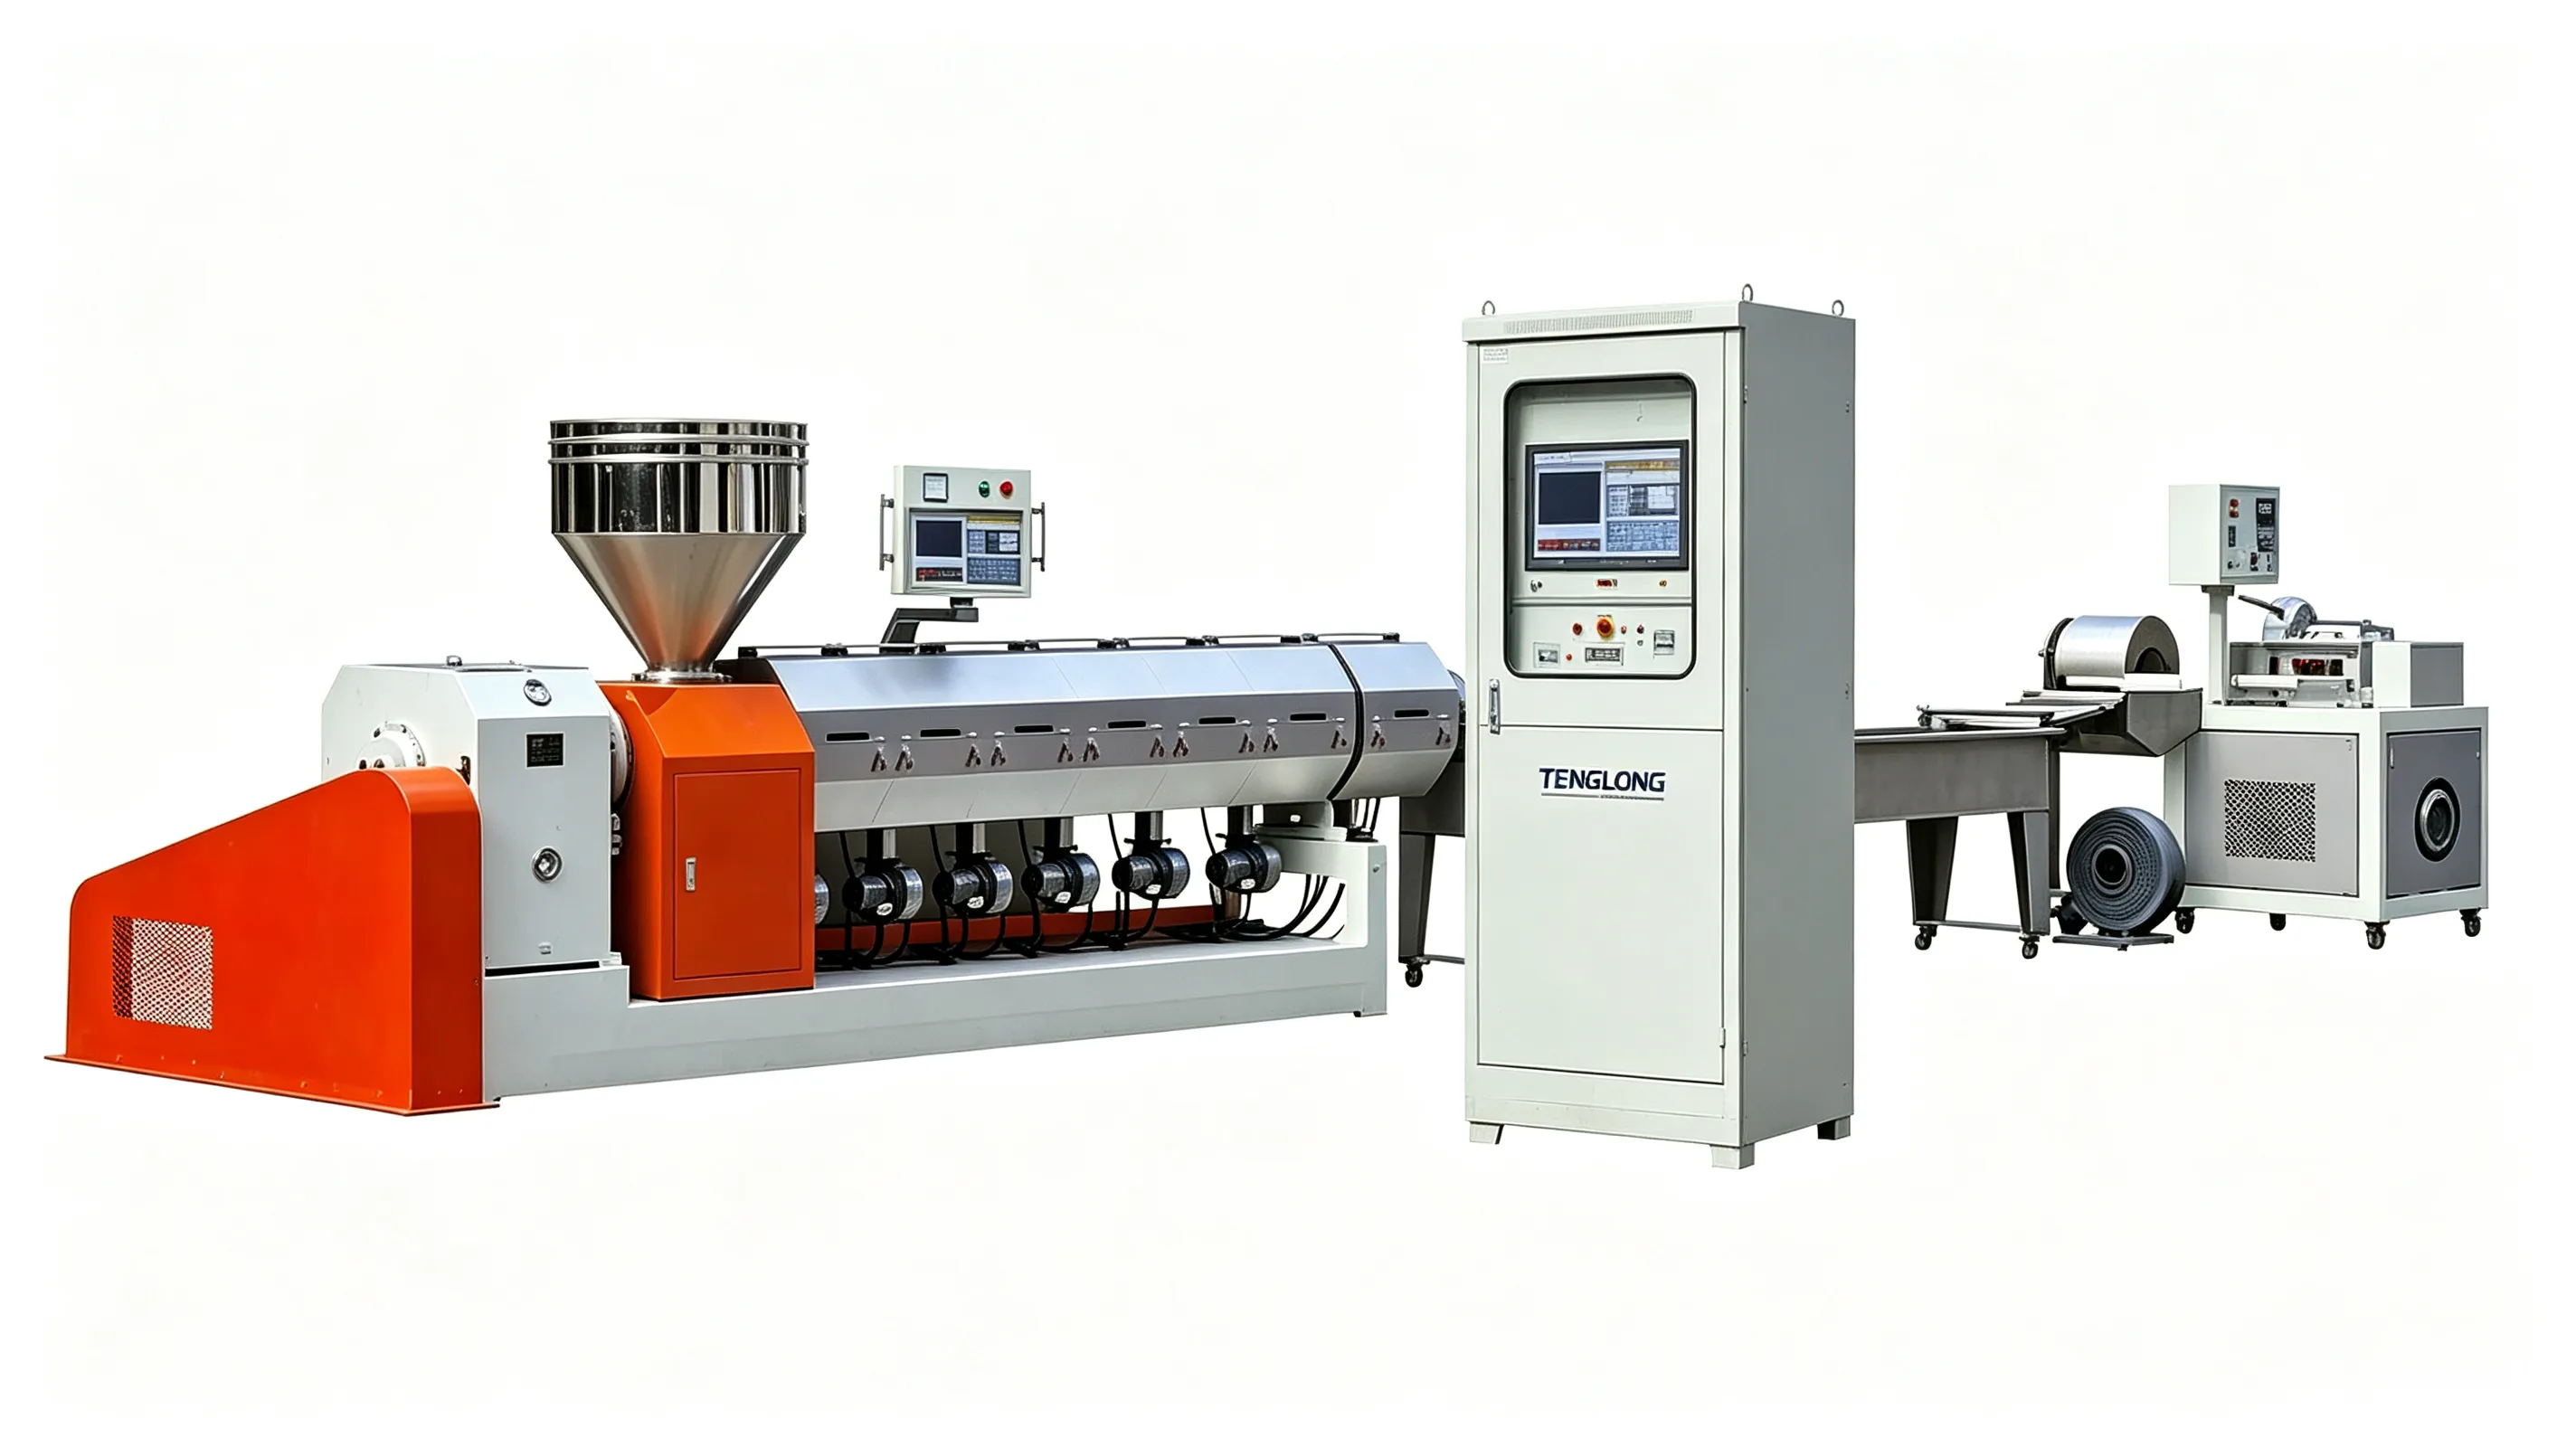
薄膜线成败取决于团粒机与挤出机之间的距离。控制在 1.5 m 以内,团粒到主机时仍是温热密实的;若用输送带拉到 3 m,团粒冷却变硬,螺杆就吃不饱。整条线的布局都从这一个尺寸推导出来。
一个可行的布局
- 收料与初分:6 × 4 m,配开包机与金属探测。
- 破碎机(打包料时选配)位于团粒机进料输送带上方或旁侧。
- 团粒机与主机同一机架,间距 1.5 m,换网器朝向通道。
- 水环与脱水筛与主机成 90° 布置,颗粒不回穿机筒上方。
- 下游 3 m 处设料仓或包装位,包装前设金属探测。
电都花在哪
| 工段 | 占比 | 每吨耗电 |
|---|---|---|
| 团粒机 | 18–22% | 60–80 |
| 主机螺杆 | 55–62% | 180–240 |
| 机筒加热 | 12–16% | 40–60 |
| 切粒、水泵、风机 | 8–12% | 25–45 |
三个立刻见效的改进
第一,机筒保温:裸露机筒损失 15–20% 热量,还把车间烤热。第二,团粒机也加变频,而不只是主机——多数线团粒机定速运行、靠主机节流。第三,若有清洗槽,把切粒冷却水余热回收预热洗槽。
客户常问
膜料一定要配破碎机吗?
通常不需要。团粒机可直接吃整张膜、袋、缠绕膜。只有压得极紧、团粒机撕不开的打包料,或 200 µm 以上的厚膜,才需要破碎机。
薄膜线单位产能投资多少?
造粒段约每 kg/h 产能 120–180 美元;含清洗干燥则 230–320 美元。低于 100 美元/kg/h 的报价通常是不带团粒机的设备,跑不了膜料。