技术文章 · · 9 分钟阅读
七步选对塑料造粒机
进料形态、含杂量、产能、切粒方式、电力、场地、服务——按这个顺序选,顺序错了是项目里最贵的错误。
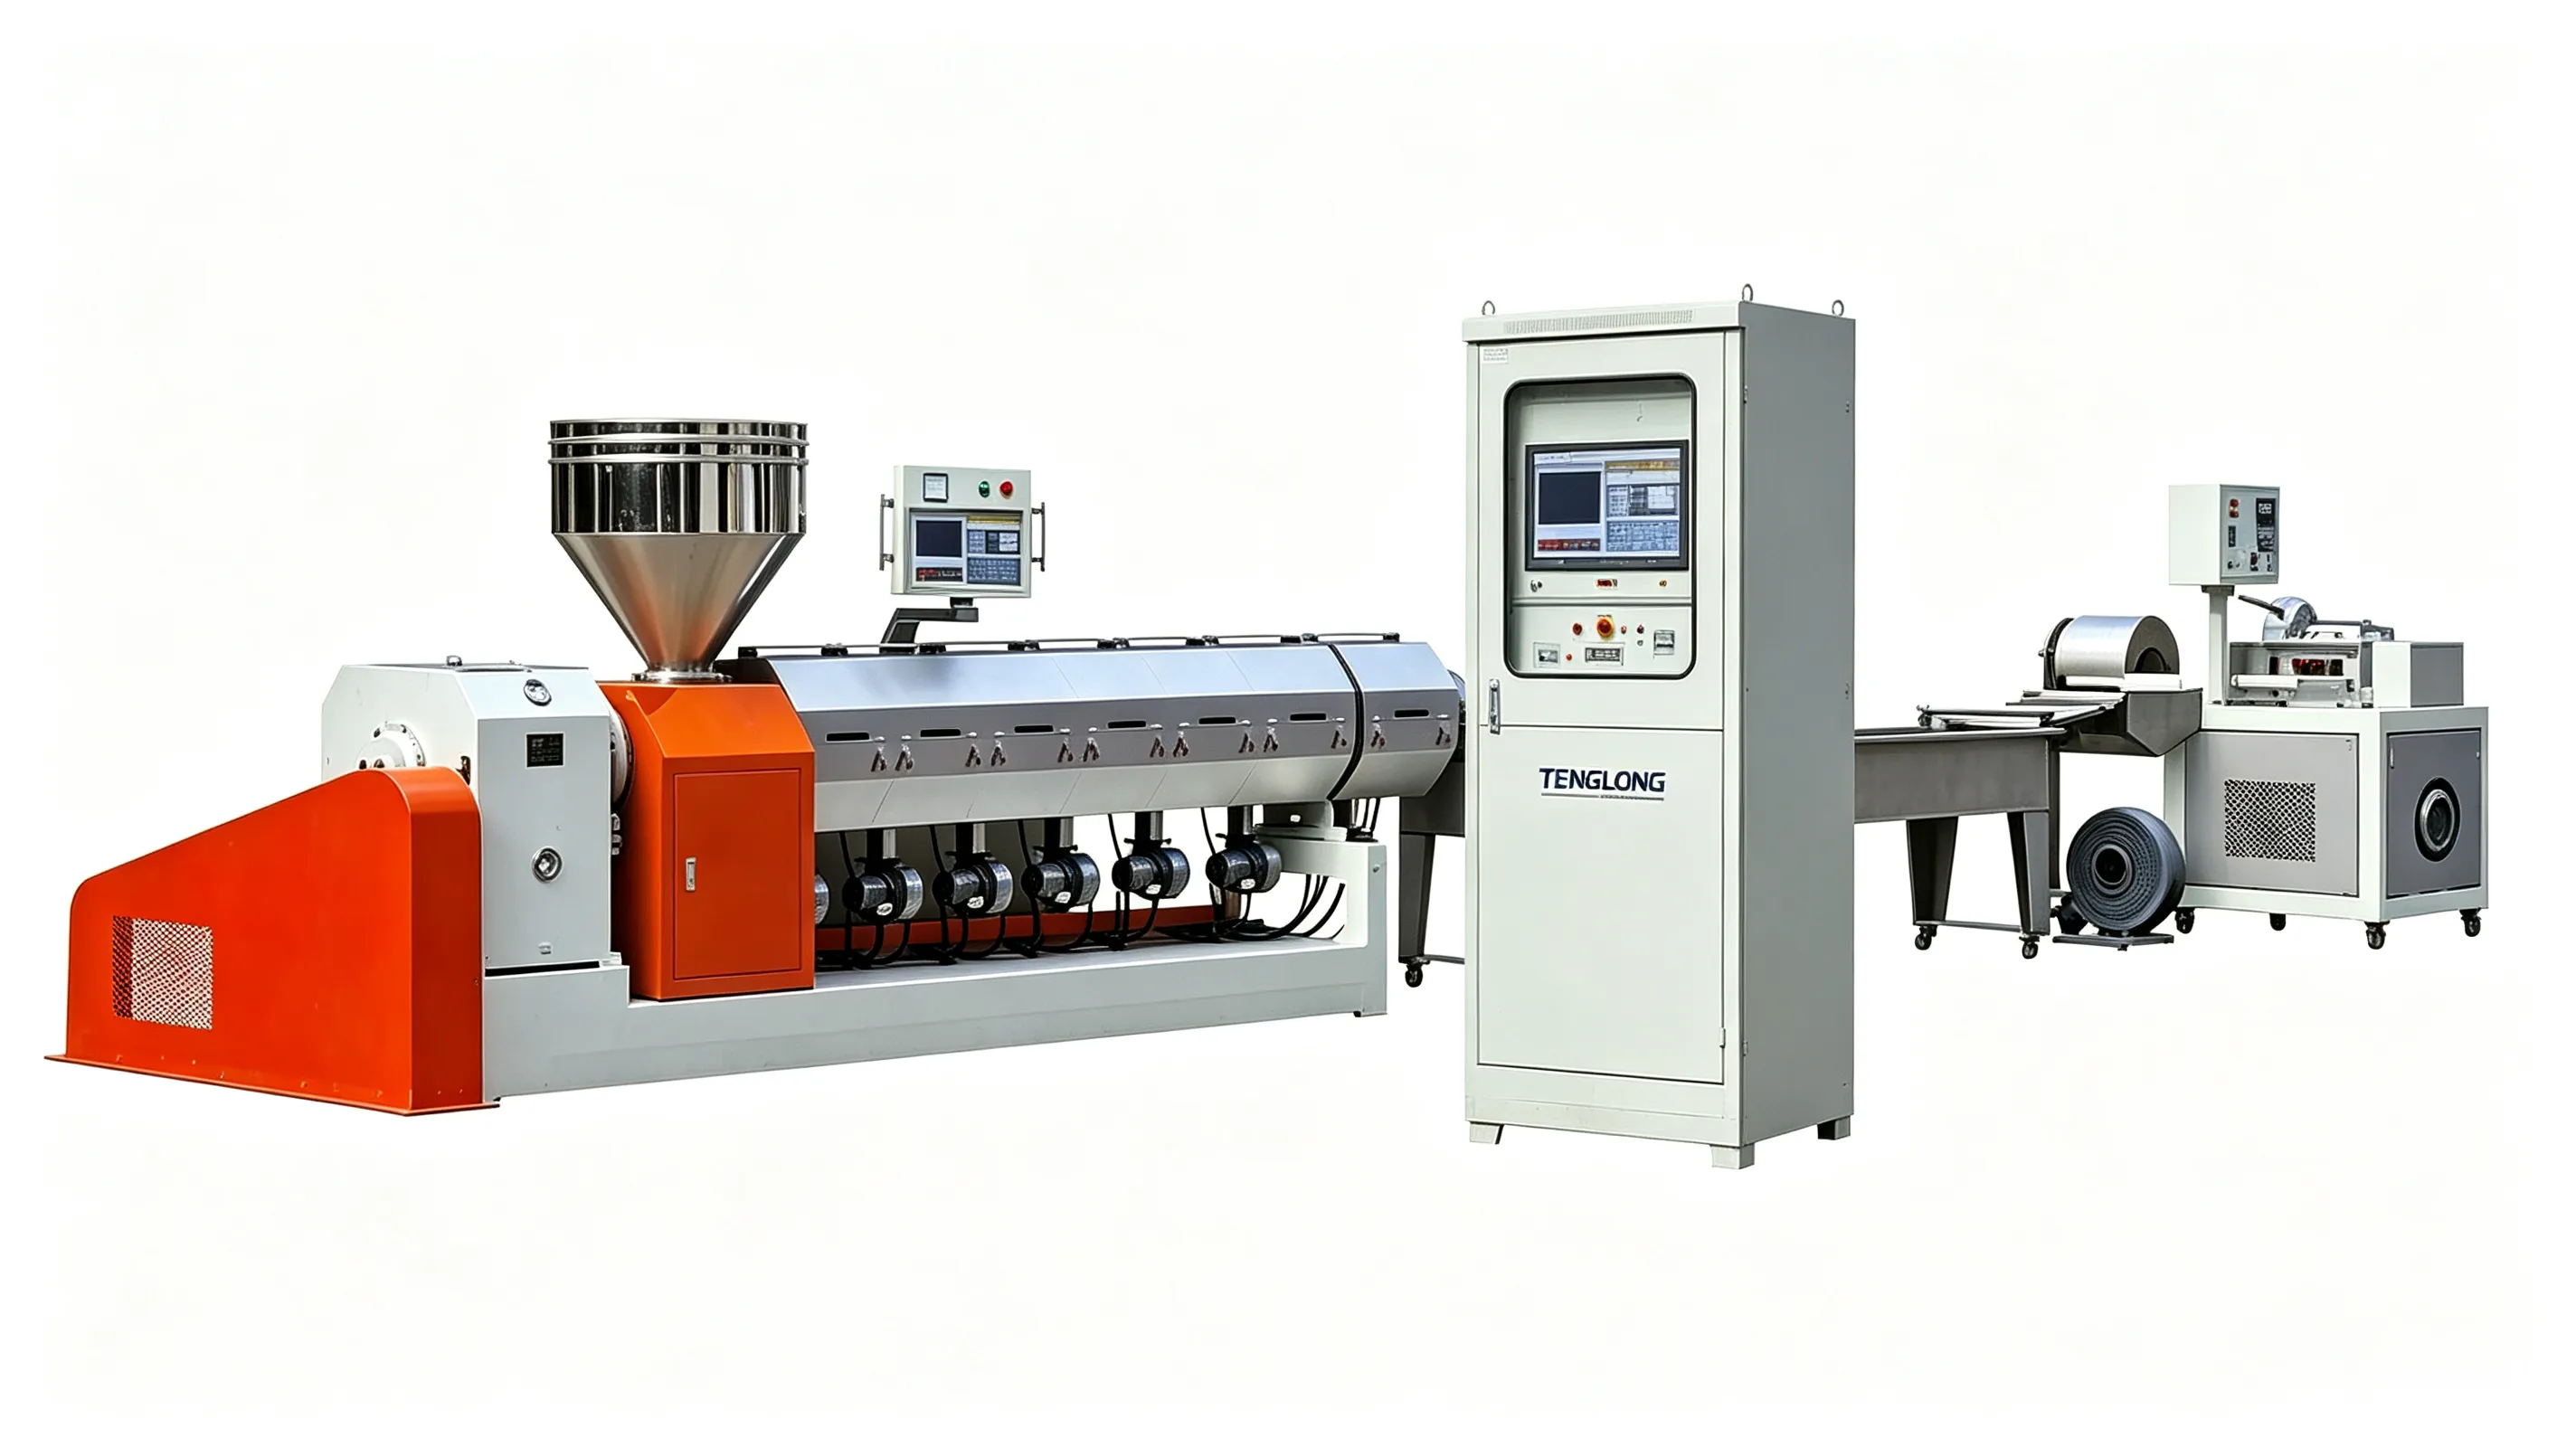
多数客户从产能与预算开始问,这个顺序反了。1,000 kg/h 的机器喂湿膜只能跑出 400 kg/h,滤网 20 分钟一堵;而配置正确的 600 kg/h 线可以整月连续生产。选型是一个有顺序的过程,每一步都在约束下一步。
第一步:进料形态
膜、片、块、粉在料斗里的行为完全不同。60 kg/m³ 的膜料根本不下料,需团粒机;400 kg/m³ 的片料流动性太好导致螺杆供料不足,需强制喂料;块料、机头料易架桥、熔融不均,需两阶式或团粒机;粉料流化后会从进料口涌出。
第二步:含杂与含水
先写下两个数:不熔杂质百分比、表面含水百分比。低于 2% 与 3%,单螺杆足够;2–8% 需两阶排气与更大过滤面积;超过 8%,清洗比过滤便宜——沙应该留在水洗槽,不该进滤网。
第三步:产能要看实际而非标称
产能约与螺杆直径的 2.3 次方成正比,而非线性。120 mm 机型约为 100 mm 的 1.8 倍,不是 1.2 倍。向所有供应商确认:数字是 4 小时成品包装颗粒平均值,还是模头挤出量?两者相差 5–10%。
第四步:切粒方式
拉条切粒颗粒为方形、熔体可见,代价是 8–12 m 长度;水环省 40% 长度、适合更高产能,颗粒偏圆;水下颗粒最圆、粉末最少,是 PET、PA 的唯一选择。先按客户要的颗粒形态选,再按场地调整。
第五步:电力与热源
装机功率不等于运行功率。120 mm 线配 110 kW 电机,正常运行 70–90 kW,但变压器须按装机容量加 25% 配置。索取 kWh/kg 吨耗电数据并乘以年产量——那才是电费,而不是铭牌功率。
第六步:占地、层高与通道
签约前量三件事:从进料到包装的长度、抽出螺杆所需高度、拆换网器所需宽度。最常被忽略的是抽螺杆空间——150 mm 机型减速箱后方需留 5 m 空地。
第七步:看服务,不看最低价
索取一个用同型号跑相似物料的客户名字,并打电话过去。问清一根备用螺杆要多久到货。便宜 8% 但螺杆要从 8,000 公里外发运的设备,并不便宜。多数项目成败在这一步,而这恰恰是客户最后才查的一项。
客户常问
最常见的选型错误是什么?
按产能而不是按进料形态选。大机器喂错了料,只能跑出一半产能,吨耗电反而高于配置正确的小线。
安装预算留多少?
单条线一般为设备价的 8–12%:基础、电缆、水、压缩空气与调试差旅。整厂清洗线因土建与排水,约 15–20%。


