
机型说明
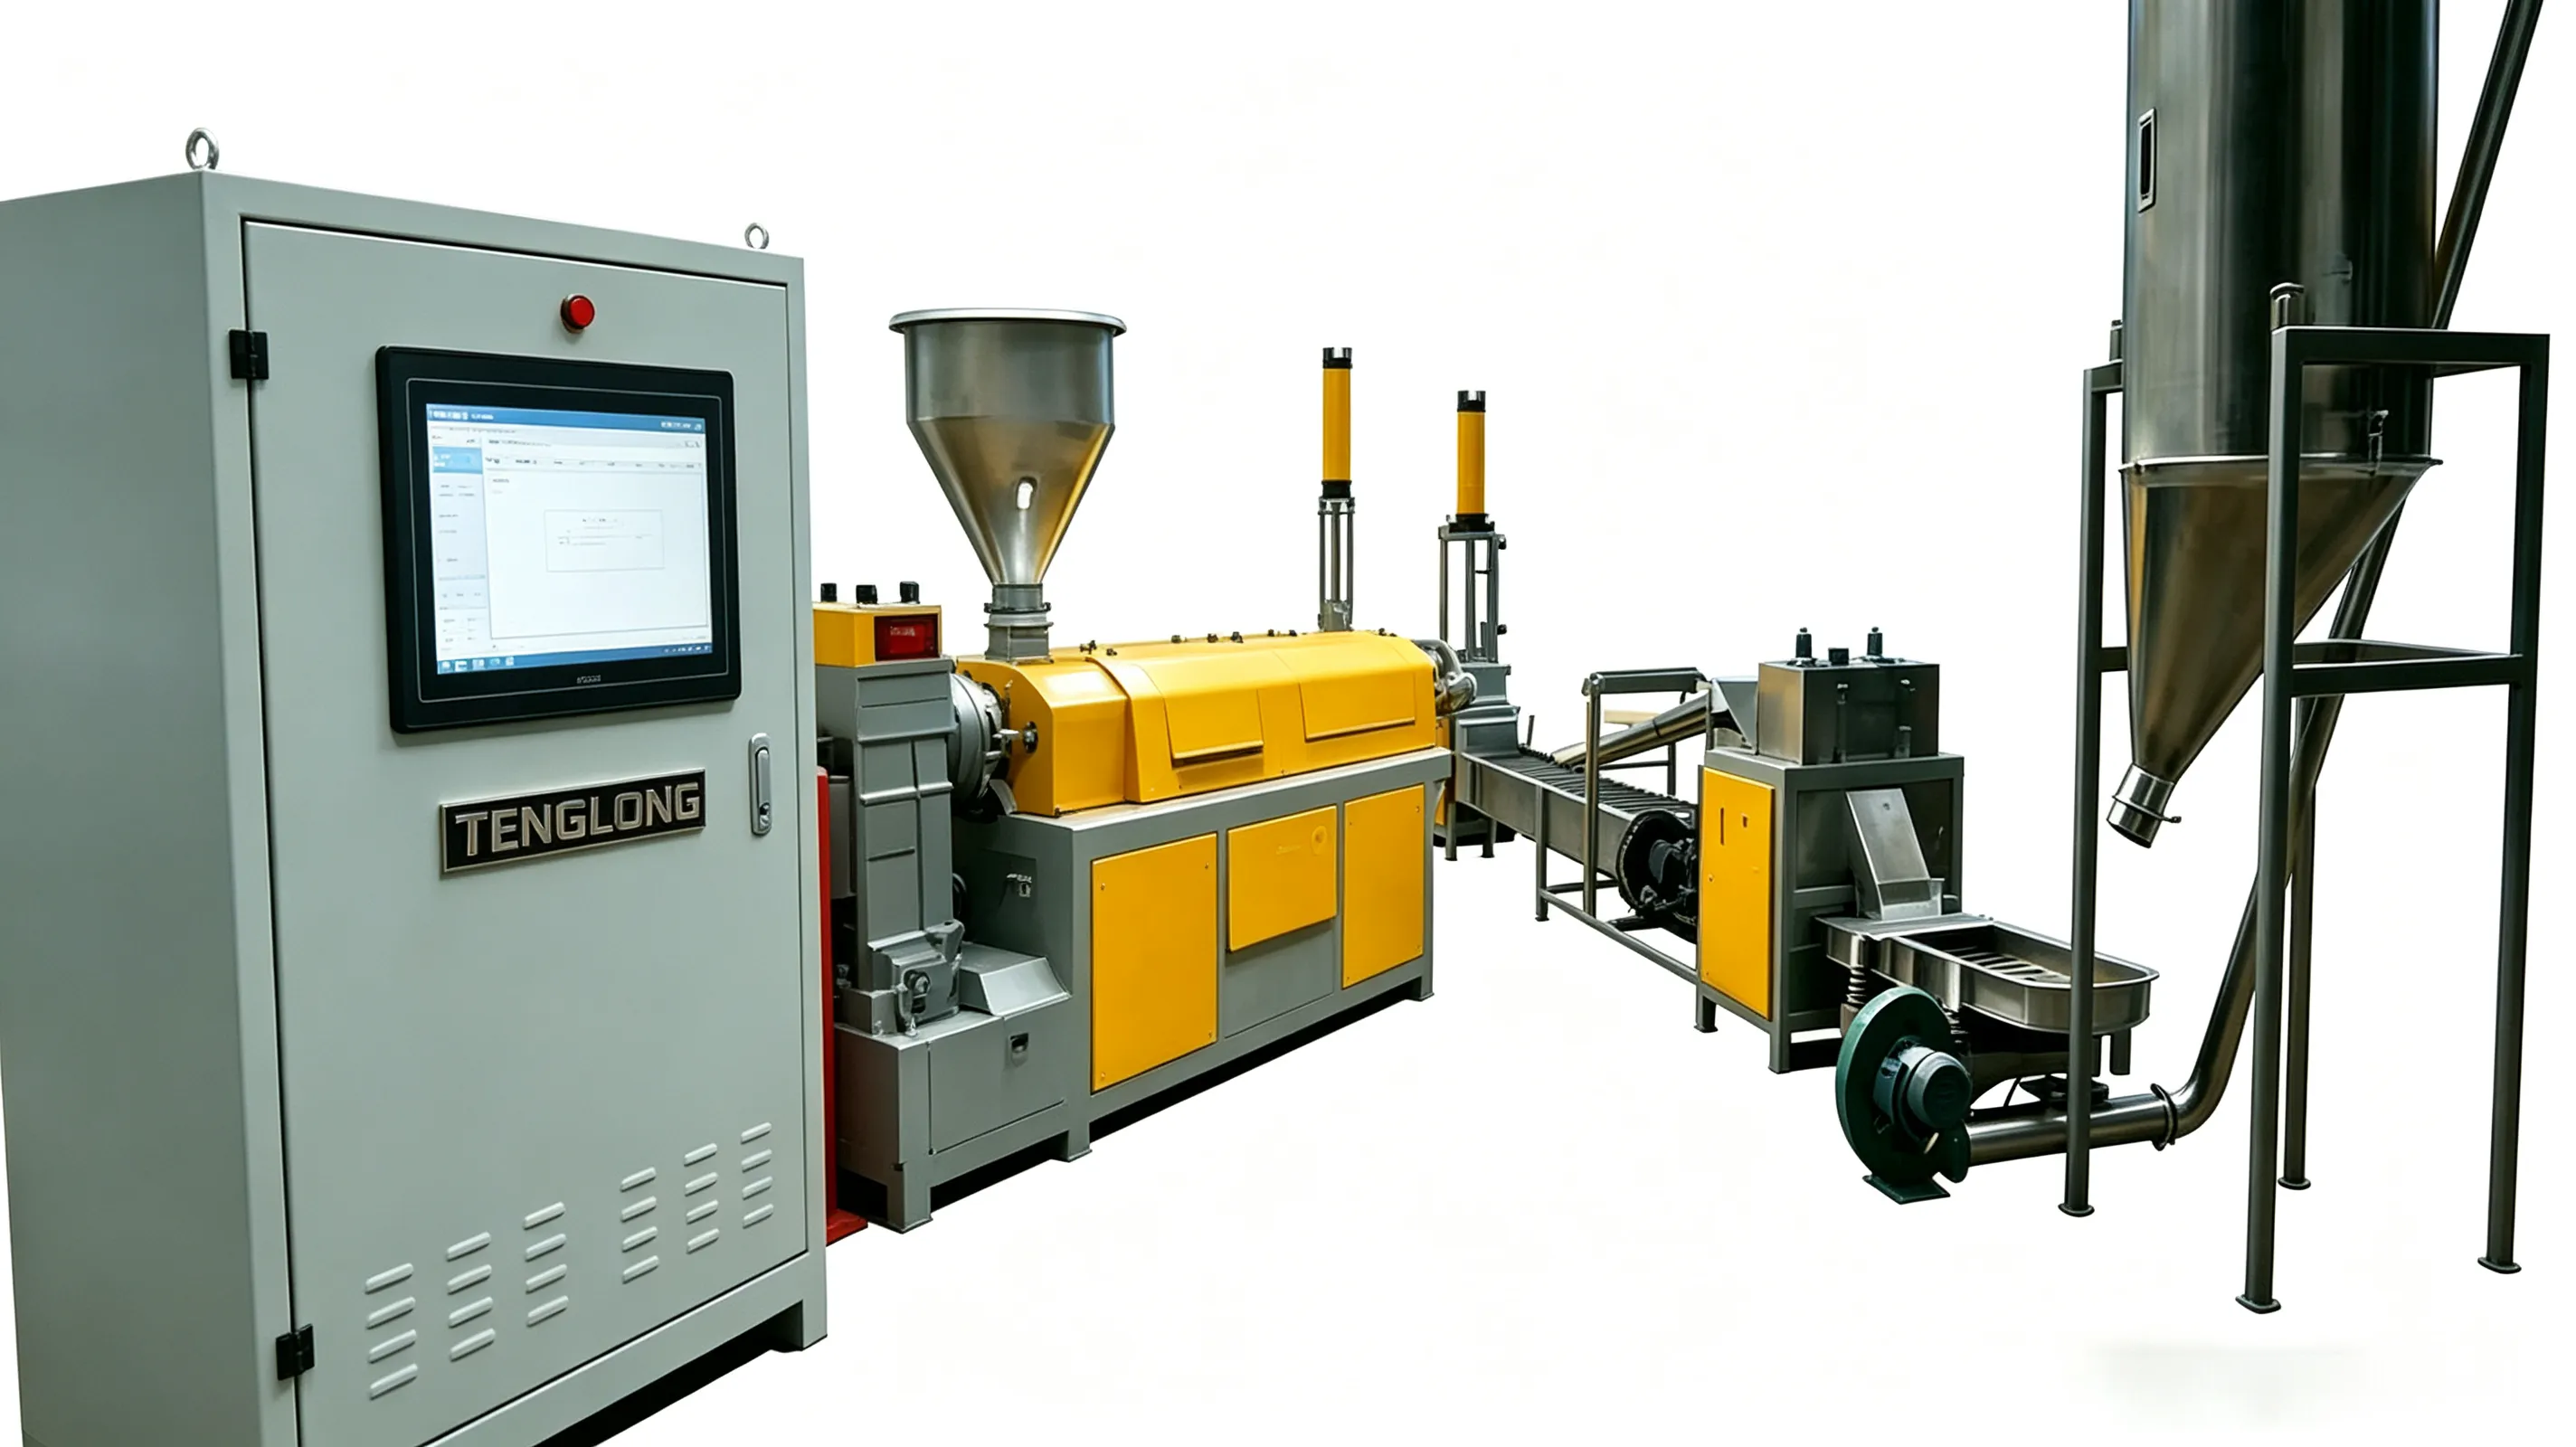
拉条切粒需要 8–12 m 长度、水槽、风刀,还要有人盯着断条。水环切粒机把这些压缩到 3 m 的底座上:模头竖直,切刀旋转切面,颗粒在切断后 20 mm 内即被水淬冷,不会粘连。
刀头弹簧压紧,模面磨损后压力自动补偿;换刀 10 分钟,无需拆模头。水经 40 目过滤后闭环回流,10 m³/h 的水环每小时补水量约 0.3 m³。
水环颗粒偏圆形而非方形。对注塑与滚塑反而是优势:流动性好、料斗不易架桥。若客户需要方形颗粒以满足特定喂料比例,仍应选拉条切粒。
型号与产能
| 型号 | 产能 | 主电机功率 | 颗粒规格 | 冷却方式 | 外形尺寸 | 整机重量 |
|---|---|---|---|---|---|---|
| TL-WR-100 | 100–250 kg/h | 4 kW + 3 kW | 2–3 mm | 8 m³/h | 2.2 × 1.4 × 1.6 m | 1.1 t |
| TL-WR-200 | 300–550 kg/h | 7.5 kW + 4 kW | 2–4 mm | 12 m³/h | 2.6 × 1.6 × 1.8 m | 1.6 t |
| TL-WR-300 | 700–1,000 kg/h | 15 kW + 7.5 kW | 2–4 mm | 15 m³/h | 3.0 × 1.8 × 2.0 m | 2.3 t |
产能以 85% 堆积密度、含水 3% 的 LDPE 膜料为基准,实际产能取决于原料、破碎尺寸与过滤精度。
结构亮点
- 竖直模头模面切粒,占地比拉条水槽省 40%
- 弹簧压紧刀头自动补偿模面磨损,换刀 10 分钟
- 闭环过滤水路,补水量 0.3 m³/h,无废水外排
- 脱水筛出口颗粒含水低于 0.3%
- 与主机熔体压力联锁,压力不足自动停刀
- 模头镀硬铬,孔径 1.5–4 mm,可换模芯
工艺流程
模头出料
熔体经过分流板,从竖直模头的 1.5–4 mm 孔挤出。
水环切粒
旋转切刀在模面剪切料条,水环同时把颗粒带走。
冷却输送
2–3 m 水环把颗粒冷却至 40 °C 以下并提升至脱水筛。
脱水
条缝筛把表面水滤回水箱,出口颗粒含水 0.3%。
适用场景
- PP、PE 再生颗粒
- 填充 PP 改性料
- 电缆绝缘料
- 色母粒(可选水下切粒)
- PS、ABS 再生料
可选配置
- 离心脱水机,颗粒含水低于 0.1%
- 水温控制机,20–80 °C 可调
- 风刀与振动筛除粉
- 快换模头,可做 1.5 mm 微粒
- 不锈钢水箱与管路
客户常问
现有挤出机能否改装水环切粒?
可以,前提是主机在模头处能保持 60–100 bar,且换网器后有 2.6 m 空位。需提供螺杆直径、产能与现有模头法兰图纸以配做过渡体。
颗粒为什么会粘连?
按出现频率:水温高于 45 °C、切刀转速过低导致颗粒在模面停留过久、刀片磨损超过 0.3 mm 间隙。先查水温,多数情况由此引起。
水环最小能做多小的颗粒?
配细孔模头与 2,000 rpm 切刀可做到 1.5 mm,但产能下降约 30%,粉末负荷上升。小于 1.2 mm 建议改用水下切粒。
相关机型
同一系列的其他选择

需要按原料定制产线?
水环切粒机
告诉我们塑料品种、含杂程度与目标产能,一个工作日内回复机型建议、功率估算与价格区间。
- 1 个工作日内回复
- 可先寄样试机再决定
- 可预约到厂参观或视频实时试机。
告诉我们您要造粒的物料
填写六项即可获得初步选型。寄样试机后我们提供图纸、布局与正式报价。