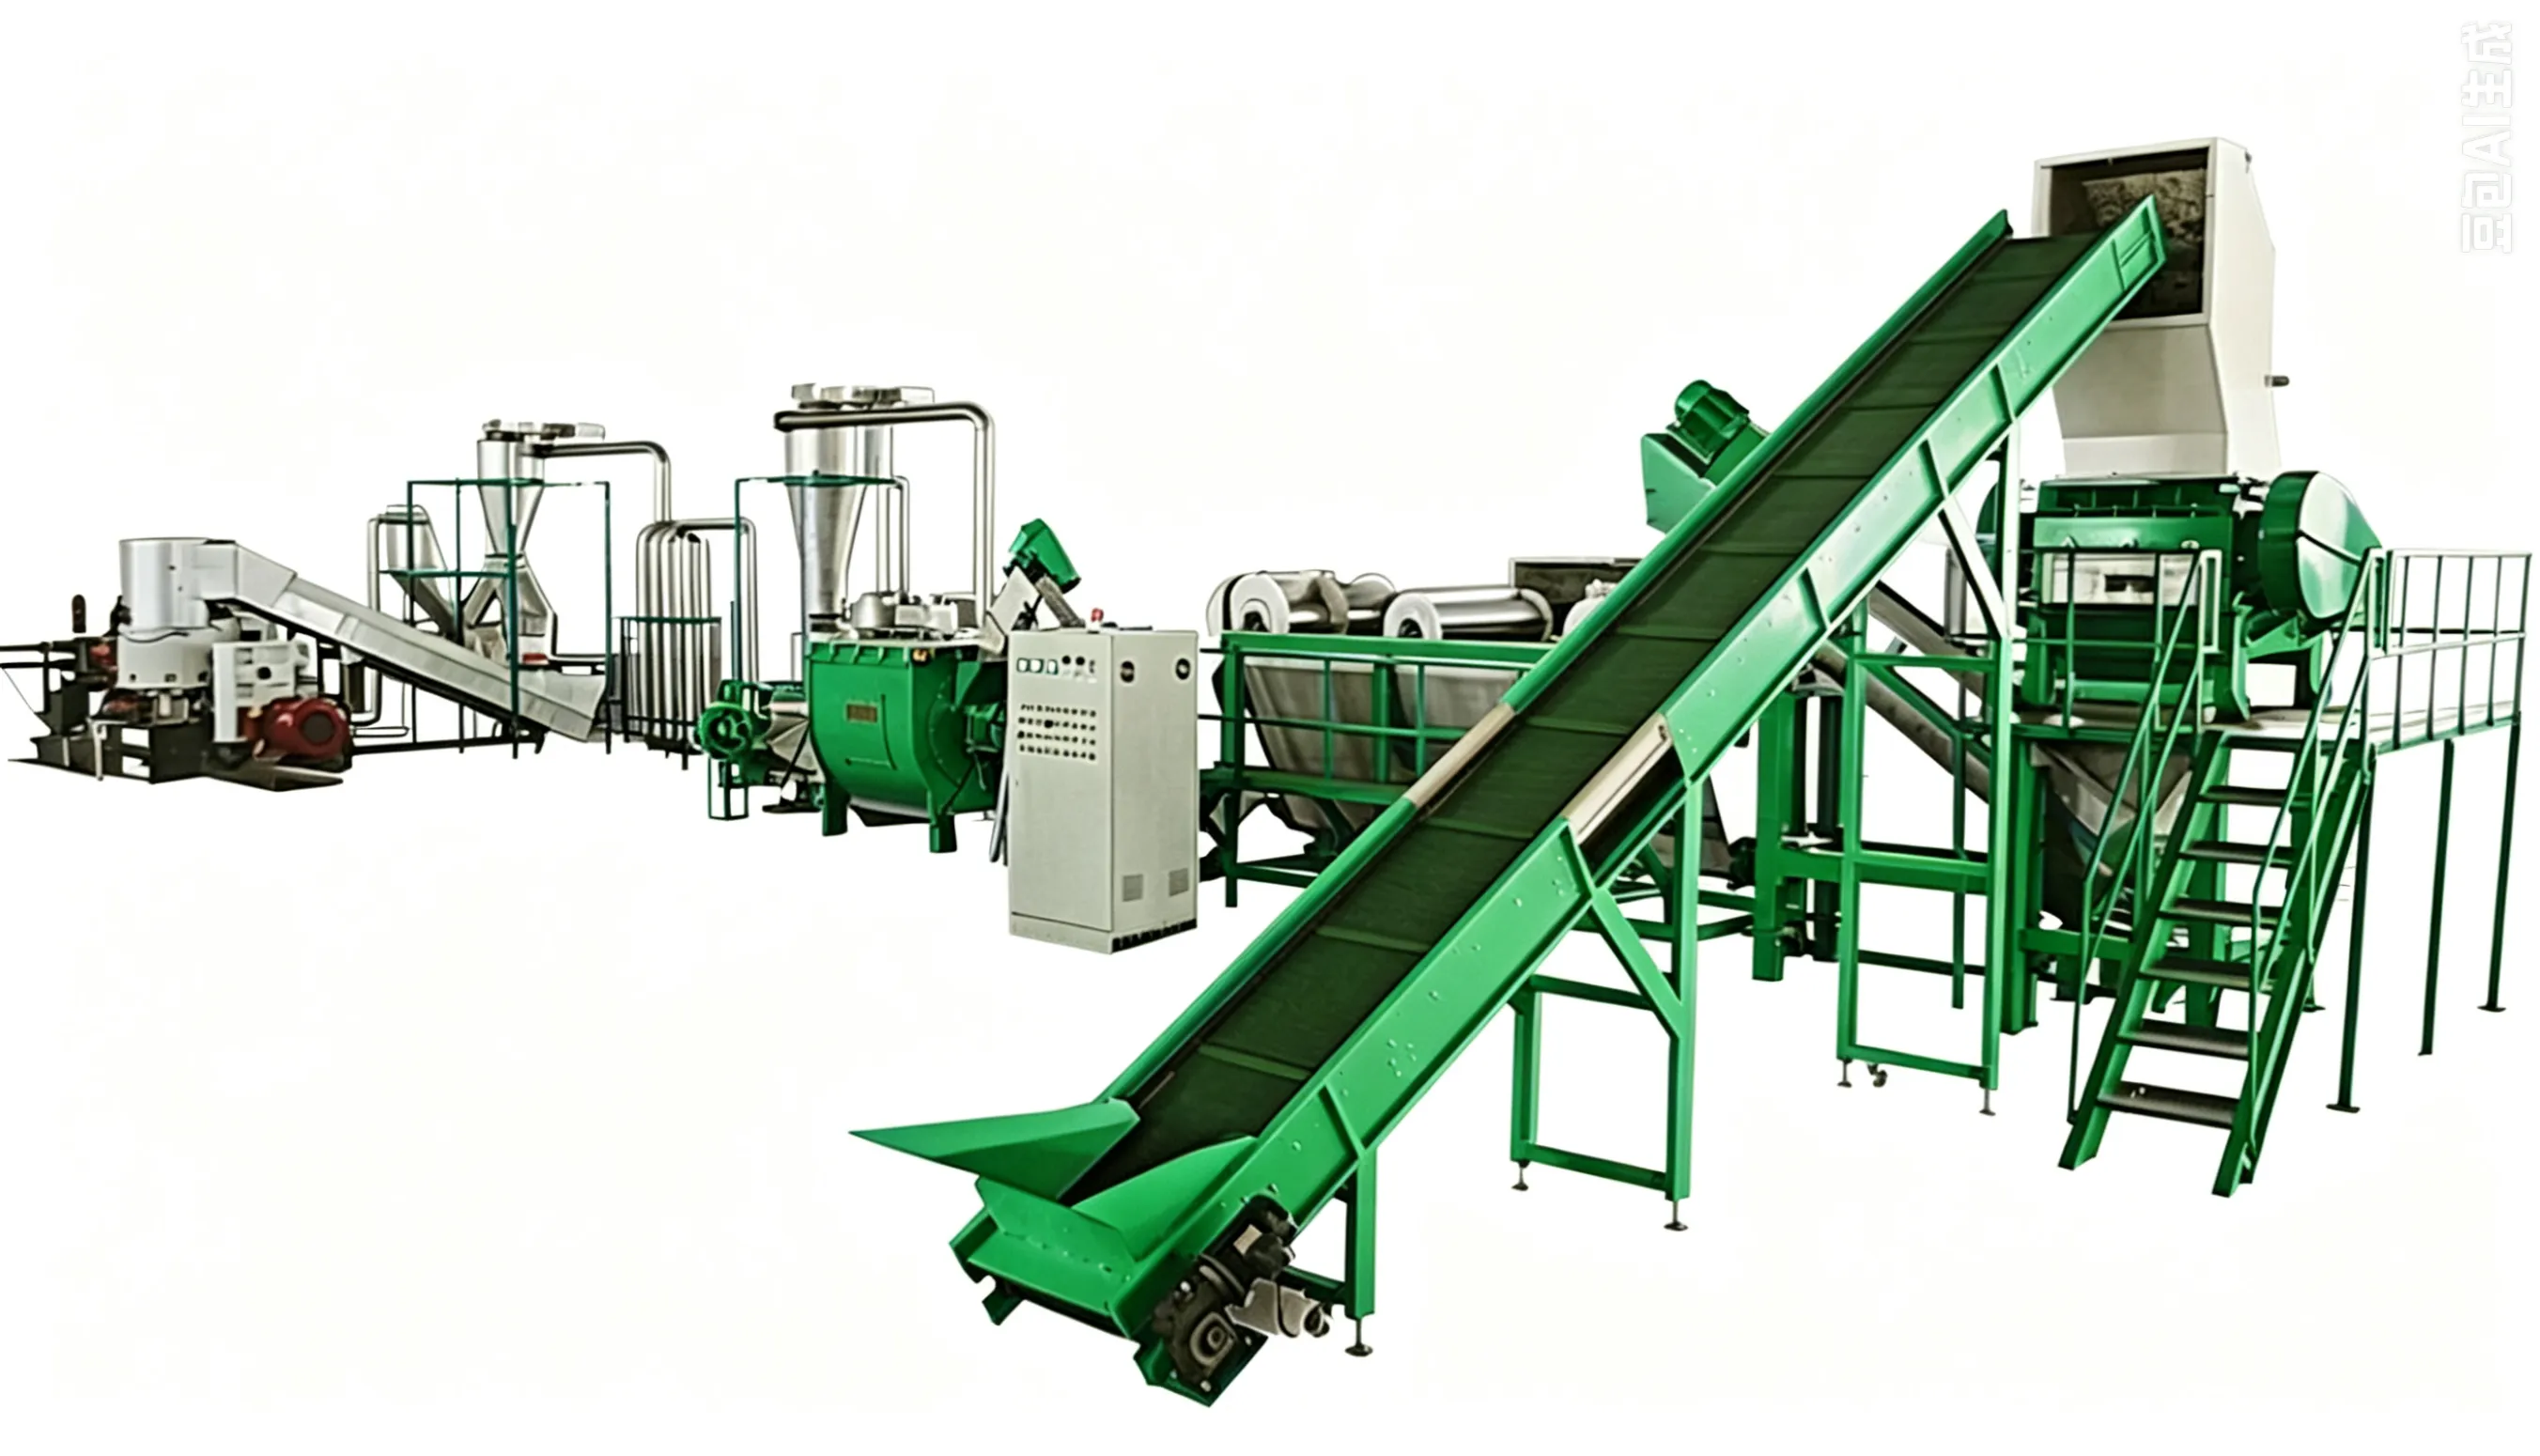
机型说明
瓶到瓶回收本质是粘度生意。食品级 rPET 买家除了颜色与洁净度,最关心特性粘度(IV)——它决定颗粒能否再吹成瓶。IV 的损失有三条路径:水分引起的水解、过热引起的热降解、过度剪切引起的机械断链。TL-PET 线对三者分别控制。
工艺顺序是固定的:片料先在 140–160 °C 结晶,因为无定形 PET 在 75 °C 就软化,直接进干燥机将结块。结晶后的片料进入 160 °C、露点 −40 °C 的除湿料斗干燥 4–6 小时,出料含水低于 50 ppm,才进入 32:1 深槽螺杆,在 275–285 °C 温和熔融。
熔体经熔体泵与 150–200 目过滤后,在 70–85 °C 水中水下切粒。水温并非随意设定:水温过低会使颗粒表面急冷成无定形、发黏并堵塞脱水机。成品颗粒圆整、粉末低于 0.1%,可直接进固相增粘(SSP)或送检食品接触认证。
型号与产能
| 型号 | 产能 | 螺杆直径 | 主电机功率 | 结晶处理 | 外形尺寸 | 整机重量 |
|---|---|---|---|---|---|---|
| TL-PET-500 | 500–700 kg/h | 120 mm | 160 kW | 1.5 m³,145 °C | 18 × 4.5 × 6.0 m | 22 t |
| TL-PET-1000 | 1,000–1,300 kg/h | 150 mm | 250 kW | 3.0 m³,150 °C | 22 × 5.5 × 7.5 m | 35 t |
| TL-PET-2000 | 1,700–2,000 kg/h | 180 mm | 400 kW | 5.0 m³,155 °C | 26 × 6.0 × 8.0 m | 48 t |
产能以 85% 堆积密度、含水 3% 的 LDPE 膜料为基准,实际产能取决于原料、破碎尺寸与过滤精度。
结构亮点
- 干燥前先结晶,片料不结块、料斗不堵
- 露点 −40 °C 干燥至 50 ppm,按批次记录
- 32:1 深槽螺杆与低剪切混合,IV 损失低于 0.03 dl/g
- 熔体泵 + 200 目滤网,控制色值与杂质
- 70–85 °C 热水下切粒,获得无定形颗粒
- 干燥机热回收,含干燥吨耗电 0.45–0.60 kWh/kg
工艺流程
结晶
片料加热至 140–160 °C 并停留 20–30 分钟,使表面结晶。
干燥
160 °C、露点 −40 °C 的料斗中干燥 4–6 小时,含水降至 50 ppm 以下。
温和熔融
32:1 深槽螺杆在 275–285 °C 熔融,剪切热最小。
过滤增压
熔体泵维持 80–120 bar,通过 150–200 目滤网。
水下切粒
70–85 °C 水下切粒,得到 2–3 mm 圆形颗粒,表面不结晶。
适用场景
- 瓶到瓶 rPET
- PET 片材、打包带边角料
- 纤维与长丝废料
- 食品级再生颗粒生产
- 热成型用 RPET
可选配置
- 在线 IV 检测,闭环调节主机转速
- 前端色选与金属探测
- 对接固相增粘反应器,满足食品级认证
- 不锈钢接触件与氮气保护
- 余热回收预热结晶器
客户常问
每道工序损失多少 IV?
进料含水 50 ppm、熔温 275–285 °C、停留 90 秒时,IV 损失 0.02–0.03 dl/g。若进料含水 200 ppm 而非 50 ppm,损失增加约 0.01 dl/g——所以干燥比螺杆设计更关键。
买已结晶的片料可以省掉结晶器吗?
可以,也有工厂这样做。但结晶片料在储运中会重新吸湿,干燥机仍不可少,且失去掺混无定形片材或纤维料的能力。多数客户保留小型结晶器以保持灵活性。
产线能通过食品级认证吗?
产线提供认证机构关注的工艺条件:160 °C 干燥、275 °C 熔融、90 秒停留与批次可追溯记录。正式食品接触认证还取决于原料来源与固相增粘环节,由认证机构颁发,而非设备厂。
相关机型
同一系列的其他选择
 TL-UW
 TL-GPL
 TL-TS
挤出造粒
双螺杆挤出造粒生产线
65–95 mm 同向平行双螺杆,适用填充、增强、共混改性料,产能 300–1,500 kg/h。
- 产能
- 300–1,500 kg/h
- 参考价格
- US$ 38,000 – 128,000
需要按原料定制产线?
PET 造粒生产线
告诉我们塑料品种、含杂程度与目标产能,一个工作日内回复机型建议、功率估算与价格区间。
- 1 个工作日内回复
- 可先寄样试机再决定
- 可预约到厂参观或视频实时试机。
告诉我们您要造粒的物料
填写六项即可获得初步选型。寄样试机后我们提供图纸、布局与正式报价。