
机型说明
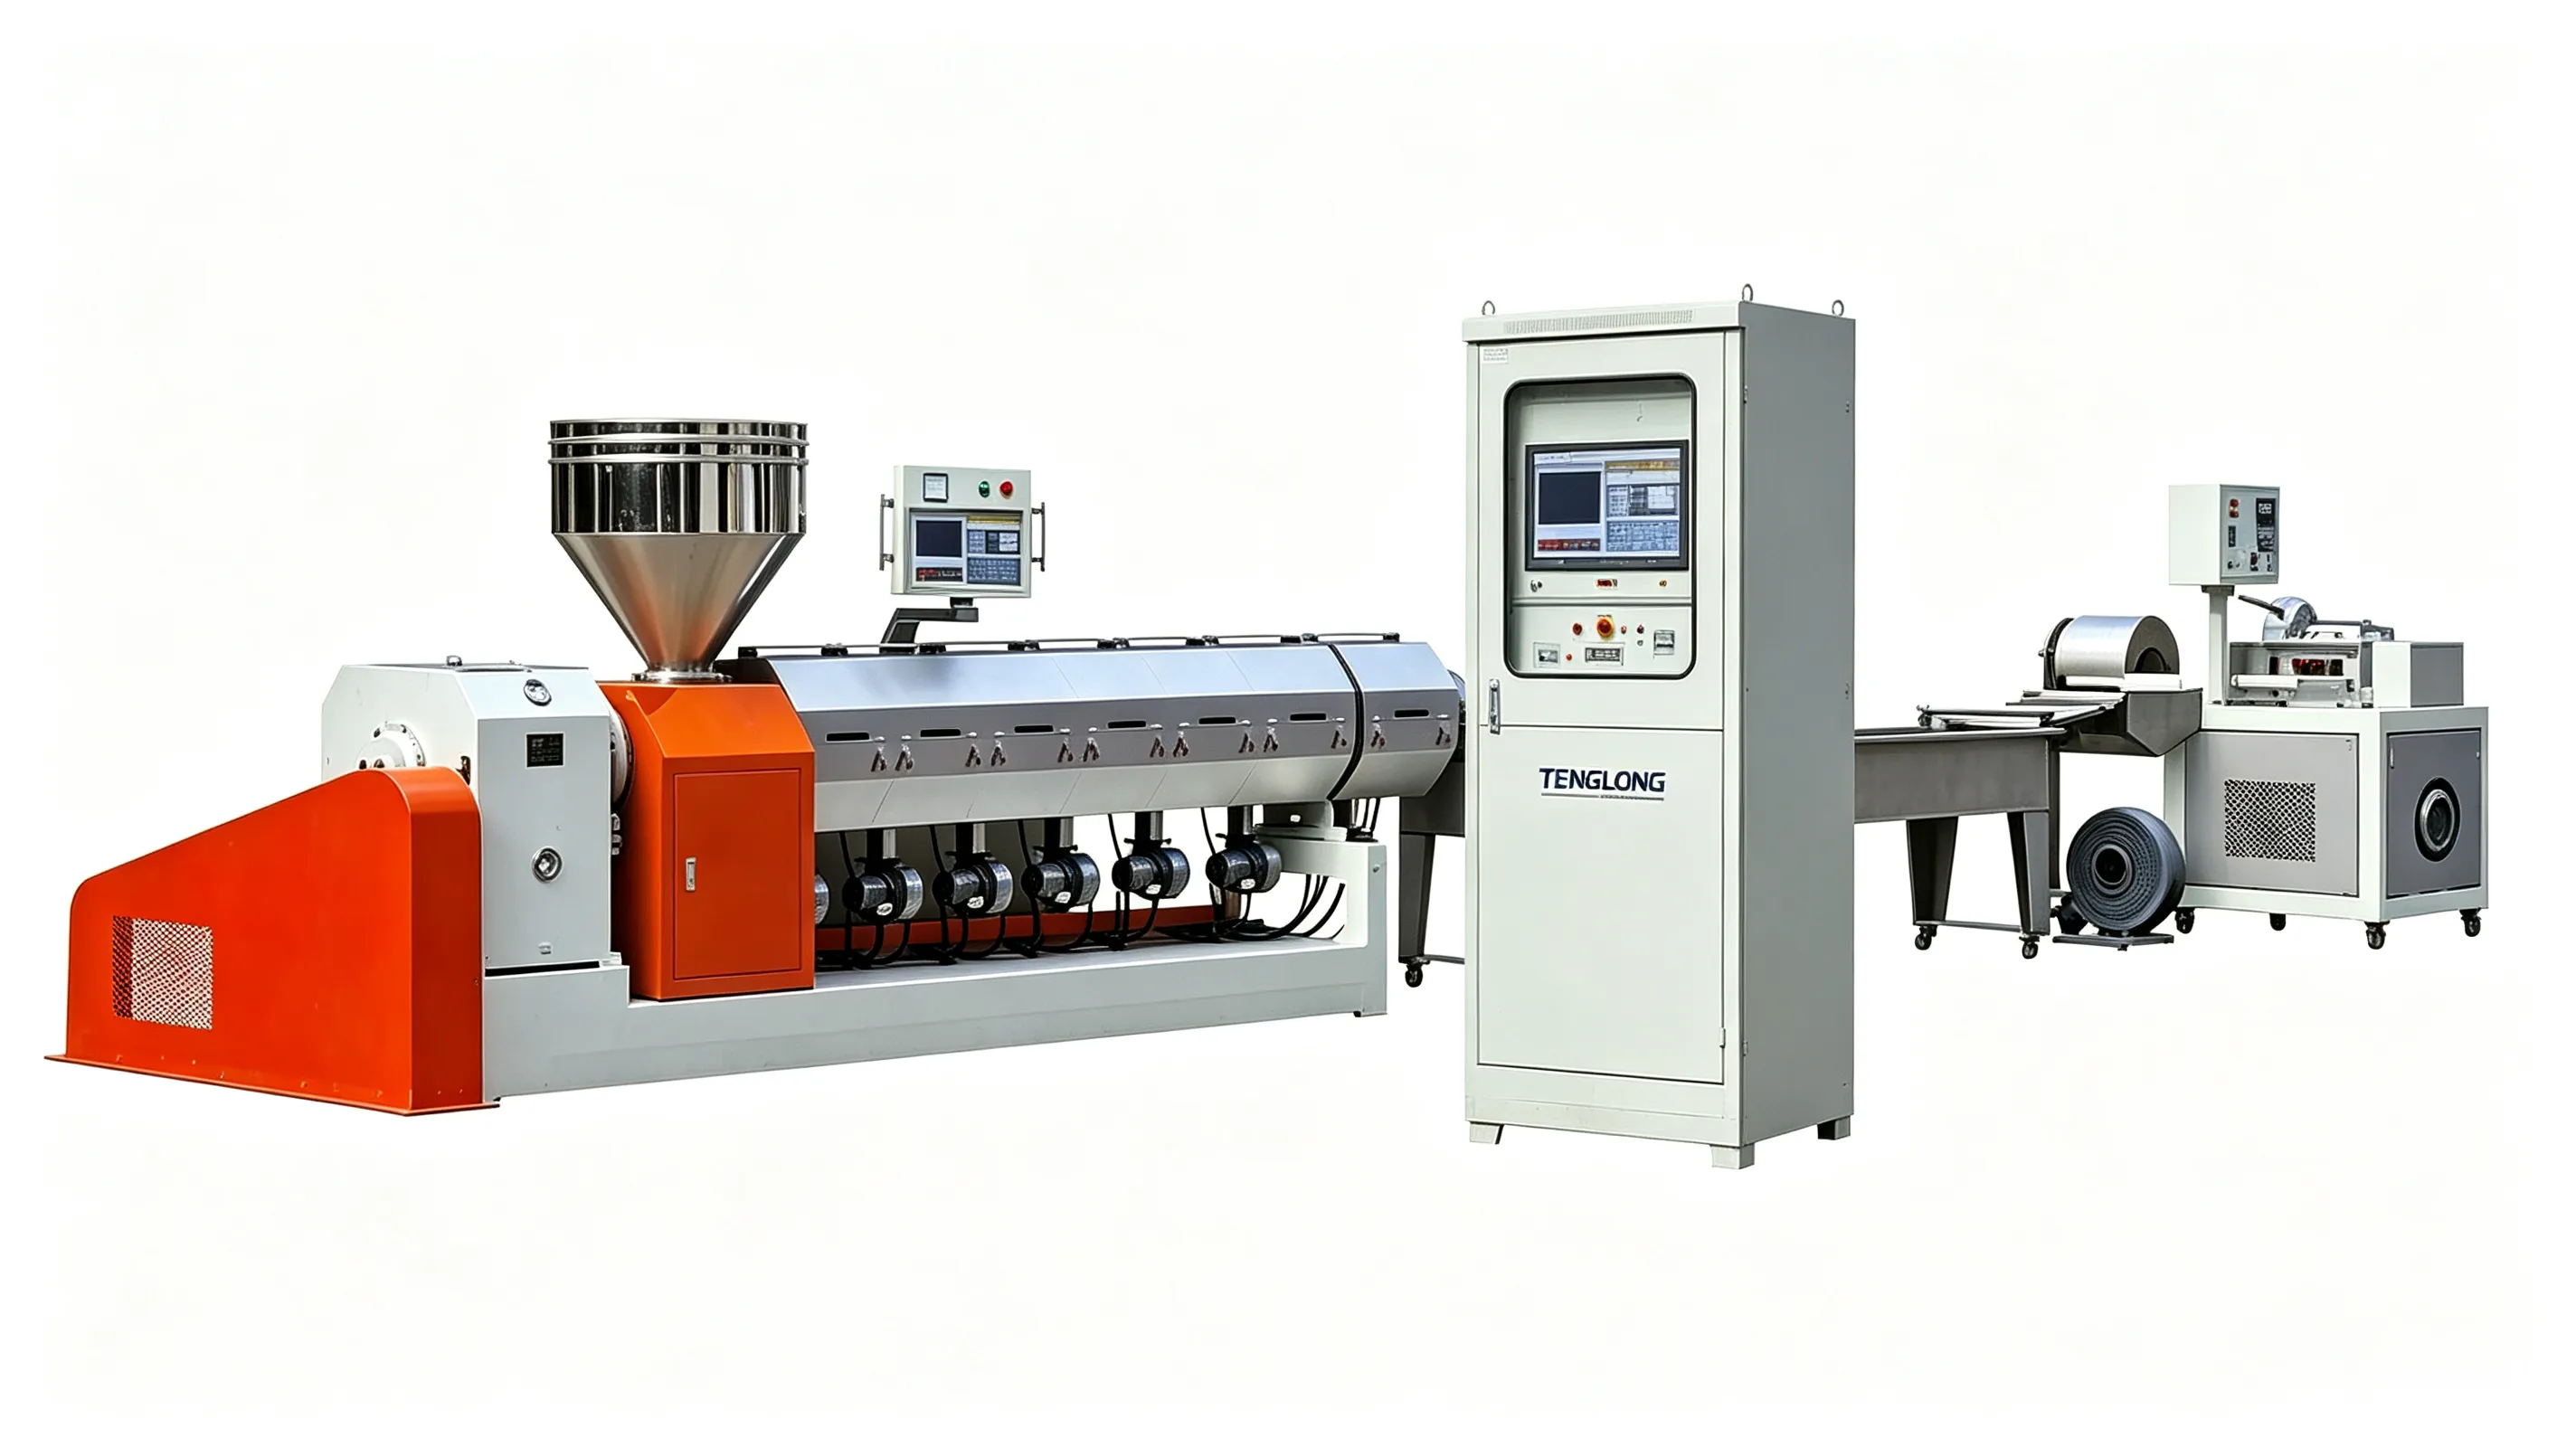
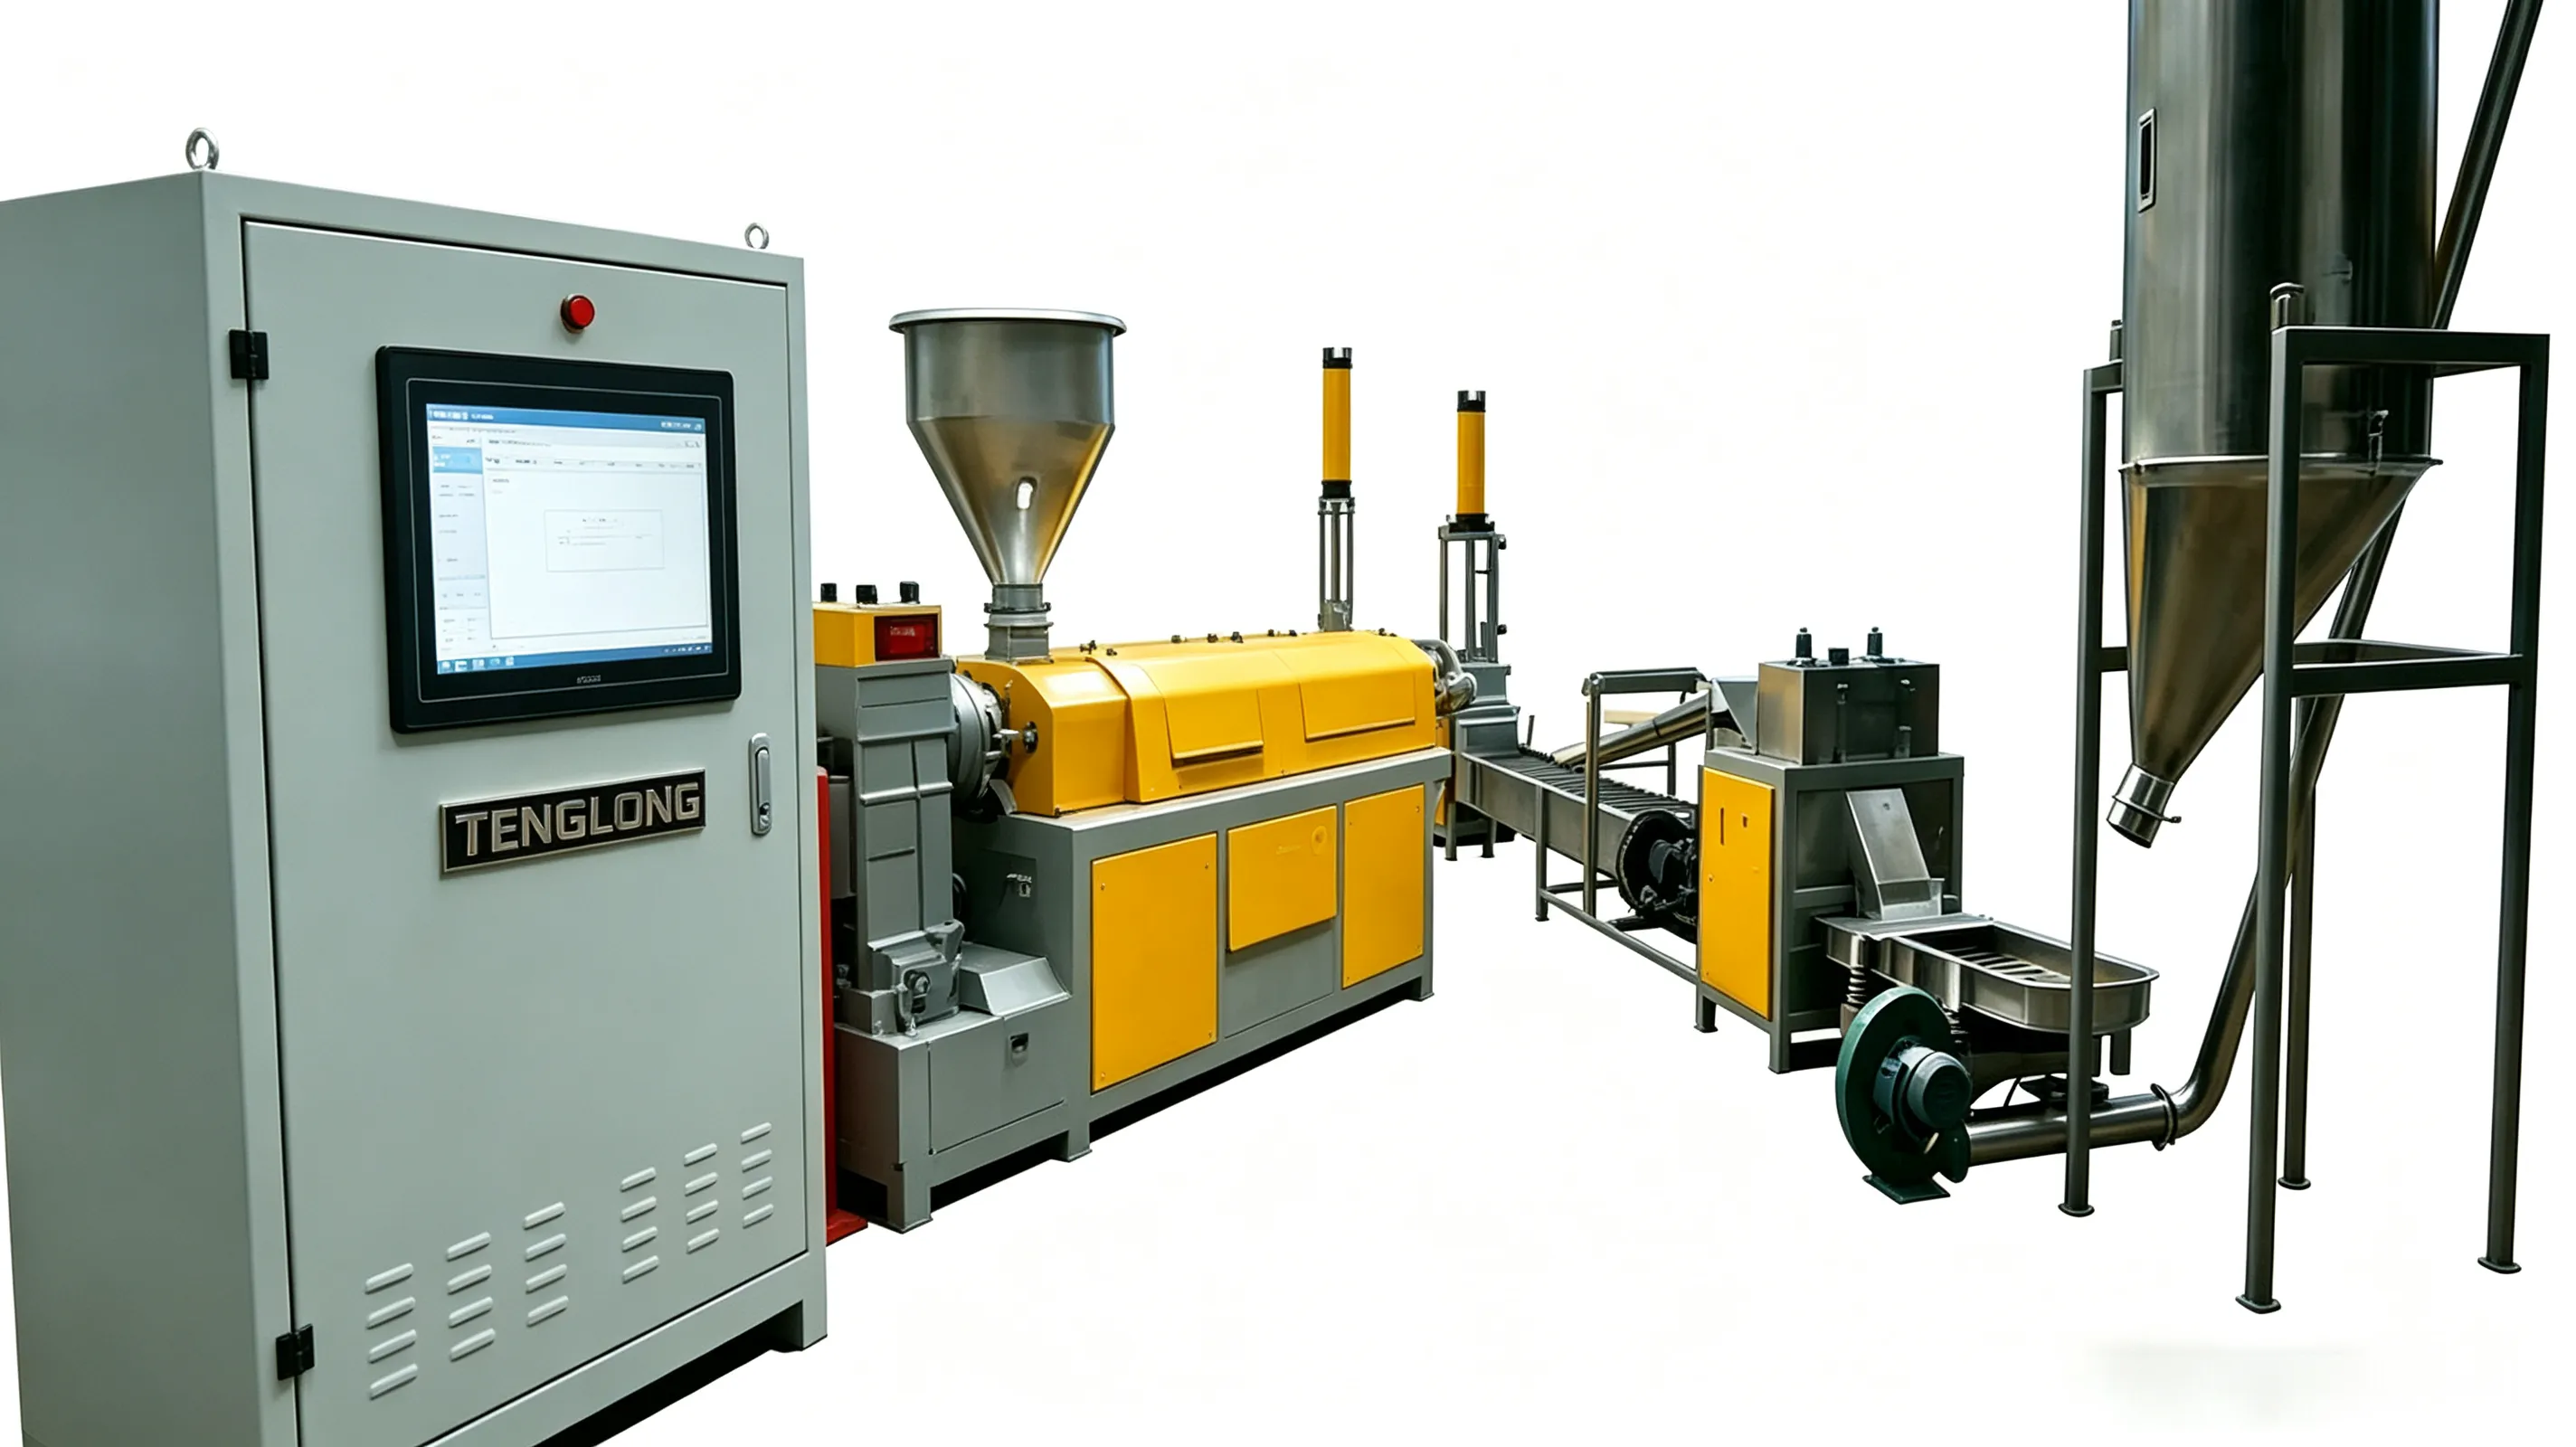
双螺杆的价值在配方料,而不在单纯回料。积木式螺杆配捏合块、双侧喂料与液体注入口,可在 PP 中加入 70% 碳酸钙或 30% 玻纤而不烧料。螺杆元件可换组合,换配方只需改螺杆组,不需换机器。
TL-TS 采用 40:1 机筒,六区独立冷却,出口可接熔体泵。八路失重计量单组份精度 ±0.5%,保证色母批次色差稳定。第 8 区真空排气脱除填料水分,颗粒不发泡。
过滤配置取决于填料:未填充料用 60–80 目滤网,高填充料可改用熔体泵、免滤网。同一机架可选水下或拉条切粒,投产后产品结构变化仍可改切粒方式。
型号与产能
| 型号 | 产能 | 螺杆直径 | 螺杆长径比 | 主电机功率 | 外形尺寸 | 整机重量 |
|---|---|---|---|---|---|---|
| TL-TS-65 | 300–450 kg/h | 62.4 mm | 40:1 | 90 kW | 9.5 × 2.2 × 2.6 m | 6.5 t |
| TL-TS-75 | 600–900 kg/h | 71 mm | 40:1 | 160 kW | 11.0 × 2.4 × 2.8 m | 9.2 t |
| TL-TS-95 | 1,100–1,500 kg/h | 93 mm | 40:1 | 315 kW | 13.5 × 2.8 × 3.0 m | 14.5 t |
产能以 85% 堆积密度、含水 3% 的 LDPE 膜料为基准,实际产能取决于原料、破碎尺寸与过滤精度。
结构亮点
- 积木式螺杆:输送、捏合、反向元件按配方自由组合
- 八路失重计量,支持配方管理与批次追溯
- 双合金机筒衬套与粉末冶金螺杆元件,耐磨损填料
- 深孔冷却流道,每区独立水路
- 扭矩限制器与熔体压力联锁,冷启动保护减速箱
- 西门子 S7-1500 带 OPC-UA 接口,可对接 MES
工艺流程
计量
树脂、填料、助剂、液体经八路失重计量,单组份精度 ±0.5%。
熔融分散
捏合块完成分散与分布混合,机筒水冷控制在 190–260 °C。
排气增压
两道真空排气脱水,熔体泵建立 60–120 bar 稳定模头压力。
切粒干燥
水下切粒转速 1,500–3,500 rpm,离心脱水后颗粒表面含水低于 0.2%。
适用场景
- 碳酸钙、滑石粉填充 PP 改性料
- 玻纤增强 PA6、PP
- 色母粒与功能母粒
- 阻燃电缆料
- 再生料与新料共混
可选配置
- 侧喂料机,用于滑石粉、玻纤、碳酸钙
- 液体注入系统,用于硅烷、油剂、阻燃剂
- 熔体泵与连续换网器
- 水下切粒机配离心脱水机
- 每组分真空上料与失重补料
客户常问
再生料造粒该选双螺杆还是单螺杆?
无填料的 PP、PE 再生料,单螺杆吨成本更低、维护更简单。填料超过 15%、需要 20 µm 以下色差分散,或加工需要强排气的工程塑料时,应选双螺杆。
同一条线能既做碳酸钙填充 PP 又做玻纤 PA6 吗?
机架与传动可以,但螺杆组合、机筒材质与耐磨件应不同。通常按产品族各备一套螺杆,4–6 小时可换完;玻纤磨损大,需粉末冶金元件与双合金衬套。
交期多久,报价需要哪些信息?
标准 65、75 机型 35–45 天。报价需提供:配方、填料比例与堆积密度、目标产能、颗粒规格、电压与项目所在国家。
相关机型
同一系列的其他选择

需要按原料定制产线?
双螺杆挤出造粒生产线
告诉我们塑料品种、含杂程度与目标产能,一个工作日内回复机型建议、功率估算与价格区间。
- 1 个工作日内回复
- 可先寄样试机再决定
- 可预约到厂参观或视频实时试机。
告诉我们您要造粒的物料
填写六项即可获得初步选型。寄样试机后我们提供图纸、布局与正式报价。