
机型说明
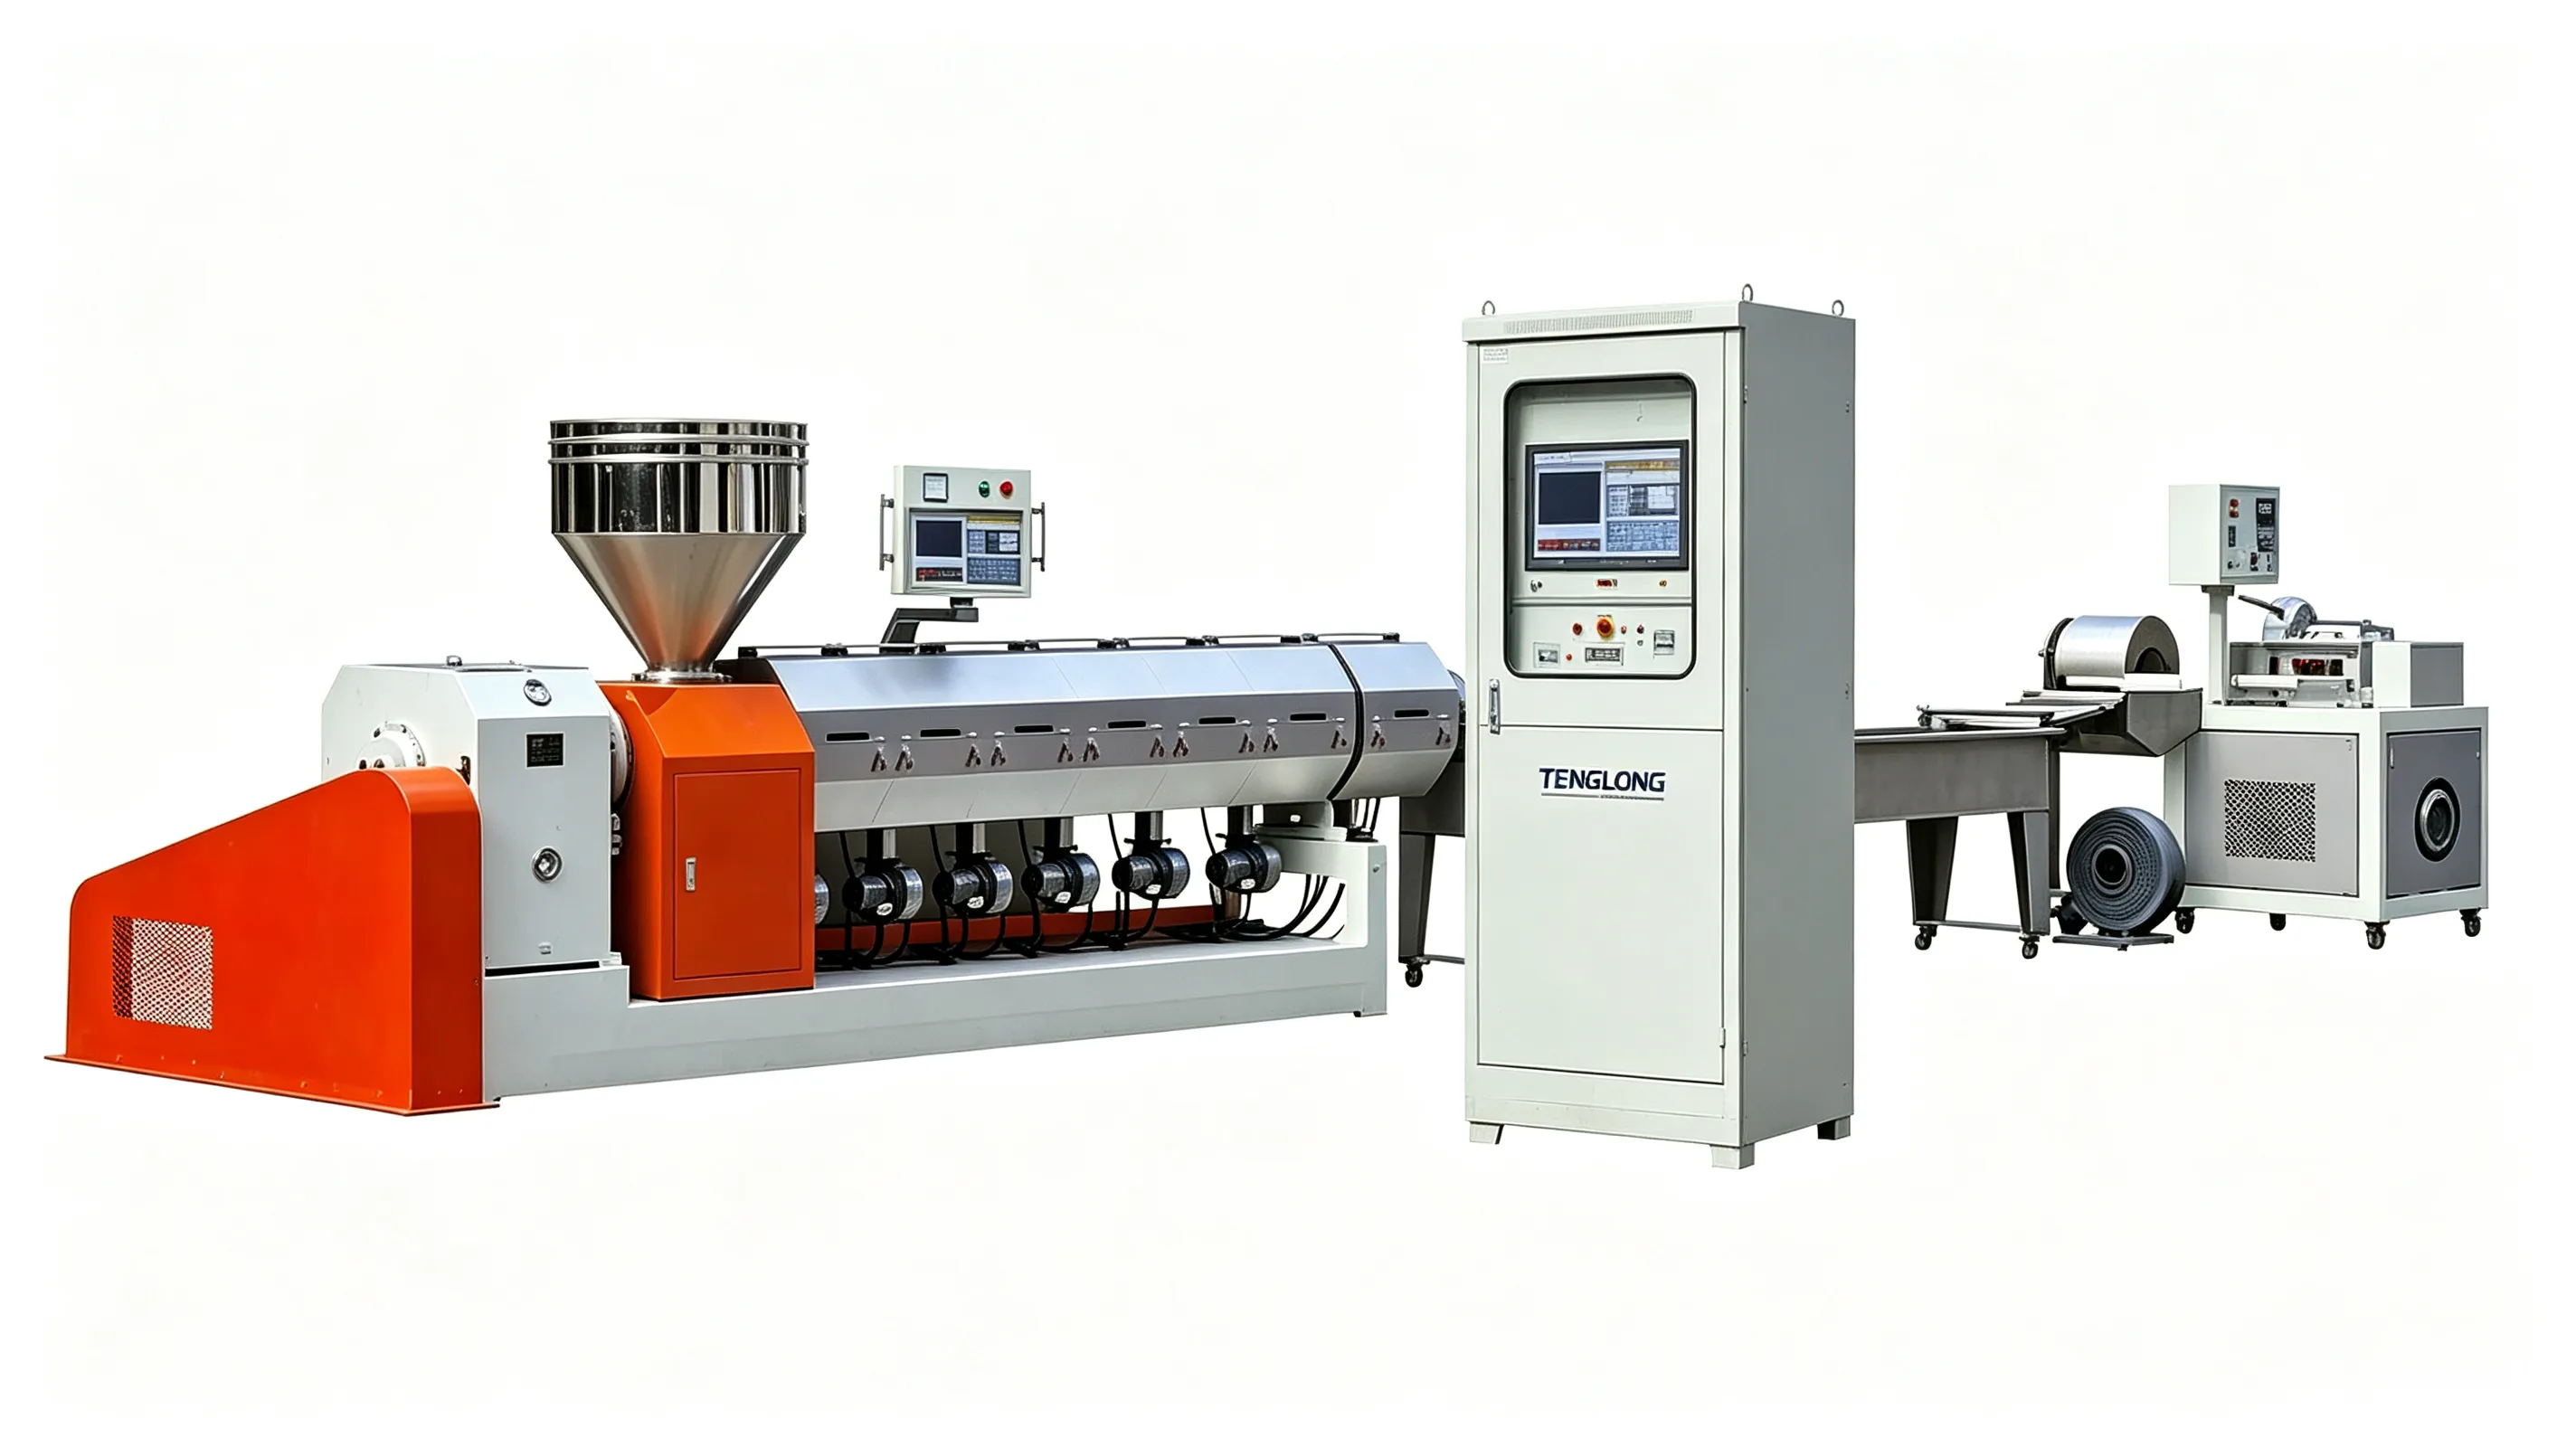
拉条切粒是最传统也最直观的造粒方式。熔体经多孔模头挤出,料条落入足够长的水槽使芯部定型,风刀吹去表面水,旋转切刀把料条切成 2–4 mm 方粒。过程完全可见:熔体有问题,料条上立刻显现。
水槽长度不是装饰。150–250 kg/h 配 4 m 即可;800 kg/h 需 6 m,否则料条芯部未定型,切刀会糊料而非切断。水温保持 20–35 °C;低于 18 °C 料条变脆,过第一个导辊就断。
切粒机采用固定底刀 + 12 刀转子,颗粒长度由喂料辊速比决定而非刀型,从 3 mm 调到 2.5 mm 只需转一个刻度。气动断条检测在 0.5 秒内停喂料,避免模头溢料。
型号与产能
| 型号 | 产能 | 主电机功率 | 颗粒规格 | 冷却方式 | 外形尺寸 | 整机重量 |
|---|---|---|---|---|---|---|
| TL-ST-200 | 150–250 kg/h | 5.5 kW | 2–3 mm | 4 m 水槽 | 8.5 × 1.2 × 1.5 m | 1.4 t |
| TL-ST-400 | 350–500 kg/h | 11 kW | 2–4 mm | 5 m 水槽 | 10.5 × 1.4 × 1.6 m | 2.0 t |
| TL-ST-800 | 600–800 kg/h | 15 kW | 2–4 mm | 6 m 水槽 | 12.5 × 1.6 × 1.8 m | 2.8 t |
产能以 85% 堆积密度、含水 3% 的 LDPE 膜料为基准,实际产能取决于原料、破碎尺寸与过滤精度。
结构亮点
- 方形颗粒、边角清晰,注塑喂料最稳定的颗粒形态
- 水槽长度按产能匹配(4/5/6 m),保证料条芯部定型
- 气动断条检测,0.5 秒内停喂料
- 12 刀转子配底刀,颗粒长度由喂料辊速比设定
- 不锈钢水槽配溢流堰,可选冷水机控温 20–35 °C
- 熔体路径可见,操作者可在切粒前发现杂质
工艺流程
模头出条
多孔模头(8–24 孔)出条,以小角度落入水槽。
冷却
4–6 m 水槽在 20–35 °C 下用 8–15 秒使料条芯部定型。
吹干
风刀去除表面水,避免颗粒在包装中结块。
切粒
喂料辊把料条送入 200–600 rpm 的 12 刀转子。
适用场景
- PP、PE 注塑级再生料
- ABS、HIPS 板材破碎料
- PVC 电缆料
- 小批量多牌号色母
- 改性试验与实验室线
可选配置
- 冷水机与水温控制,精度 ±1 °C
- 加导辊与第二道风刀,可做 24 根料条
- 振动筛与粉末回收
- 自动称重包装
- 不锈钢机架与食品级输送带
客户常问
料条为什么总在模头处断?
通常是模头温度低了 10–15 °C,或滤网过细导致熔体压力过高、出条速度快于牵引速度。先提高模头温度,再按熔指复核滤网目数。
一台切粒机能否同时做 2 mm 和 4 mm 颗粒?
可以。颗粒长度由喂料辊与切刀速比决定,同一转子即可覆盖两种规格。只需调整刀隙:2 mm 颗粒 0.05–0.08 mm,4 mm 颗粒可到 0.12 mm。
需要预留多长场地?
按主机加拉条线计算:250 kg/h 约 8.5 m,500 kg/h 约 10.5 m,800 kg/h 约 12.5 m,从模头量到包装位,尾部再留 1 m 操作空间。


需要按原料定制产线?
拉条切粒生产线
告诉我们塑料品种、含杂程度与目标产能,一个工作日内回复机型建议、功率估算与价格区间。
- 1 个工作日内回复
- 可先寄样试机再决定
- 可预约到厂参观或视频实时试机。
告诉我们您要造粒的物料
填写六项即可获得初步选型。寄样试机后我们提供图纸、布局与正式报价。