直接答案:PC 造粒机的双螺杆组合,核心逻辑是”控剪切、保排气、匀输送”——不是剪切块越多混得越好。按加料段建立输送、熔融段集中剪切、排气段泄压、均化段温和分布的原则排布,PC 的高黏度和剪切敏感才有得救。
我是腾隆塑料机械的周工。双螺杆造粒机的螺杆像一串可以自由组合的积木,同一台机器,换个组合,性能天差地别。通用造粒的组合逻辑网上能查到不少,这篇只讲 PC——它黏度高、对剪切和温度都敏感,组合思路和 PP、PE 再生线明显不同。

一、先理解 PC 在螺杆里的”脾气”
两个事实决定一切。第一,PC 熔体黏度高,同样剪切速率下产生的黏性耗散热比 PP 大得多,剪切块用狠了,物料局部温度远超机筒设定值,降解发黄就来了。第二,PC 对水分敏感(机理见前面那篇水解的文章),排气段必须真正起作用,不能被上游漏过来的未熔料堵住。
所以 PC 的螺杆组合是在走钢丝:剪切不够,PC 熔不透、加纤或合金时分散不开;剪切过了,降解。平衡点靠分段处理来找。
二、四段的组合逻辑
| 区段 | 任务 | PC 上的排布要点 |
|---|---|---|
| 加料段 | 建输送压力、预热 | 大导程螺纹块为主,保证高黏度料”吃得进”;温度设定偏低靠摩擦升温 |
| 熔融段 | 熔透 | 剪切块集中在此段,宽度中等、数量克制;捏合块错列角按熔融进度递进 |
| 排气段 | 泄压脱挥 | 上游配反向螺纹块封料,螺纹大导程开槽,让熔体在真空口处暴露翻新 |
| 均化段 | 温度与组分均匀化 | 以窄螺纹块和温和的齿形元件为主,忌再堆高剪切 |
表格里”数量克制”四个字是重点。给个参考量级(现场经验值):PC 造粒的剪切块总长度占全螺杆的一成到一成半,比填充改性线要少——具体数值依长径比和配方小试验证。
组合作业还有一条安全提醒:螺杆元件又重又滑,抽装时要用专用支架和吊具,机筒口垫木防磕。元件磕碰出的毛刺留在螺杆上,轻则划伤机筒,重则改变局部料流——一串精心计算的组合,可能毁于一次随手的装卸。双螺杆的组合自由是它的优势,也意味着每一次动手都要有章法:抽螺杆前拍照记录原组合,装完照图核对,这两个动作十分钟的功夫,护的是整根螺杆的工艺状态。
为什么”克制”这么重要,机理上再说透一层:剪切热的散出速度远慢于产生速度。机筒有冷却水,但熔体在螺杆间隙里被剪切的那一瞬间,热量就地生成、就地积累,冷却系统只能兜住宏观温度,兜不住微区的瞬时高温。所以控剪切的本质不是”温度设定低一点”,而是从源头少生成——这就是为什么同样的温度设定,剪切块多排一组,颗粒的 MFR 就往上走一截。理解了这一层,你就明白为什么螺杆组合是 PC 线的”第一工艺参数”,温度表只是第二位。
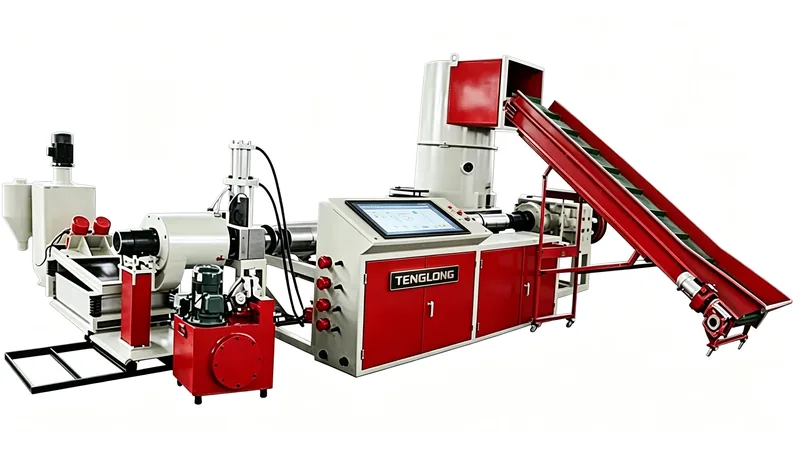
三、常见组合错误与它们在颗粒上的表现
我在客户车间见过最多的三种排法,和它们留下的”指纹”:
- 剪切块堆在熔融段之后还接一段强剪切:熔体早已全熔,多余剪切全部转化为热,颗粒发黄、MFR 偏大。指纹是颜色和黏度双降。
- 排气段前没封料:未熔透的料窜到真空口,被抽进真空管路堵泵,排气时好时坏。指纹是真空表波动、排气口冒料。
- 均化段用大导程螺纹收尾:出料压力波动,切粒环节断条或颗粒长度不齐。指纹是颗粒长短差。
如果你的颗粒同时出现两种以上指纹,先别急着改一个变量就试产——把螺杆组合图拿在手里,按四段逻辑整体核对一遍,再动手。
核对组合图时推荐一个笨但有效的办法:把螺杆按实际元件画在一张长条纸上(一个格子一个元件),在格子上面标注每段的任务。画完你会立刻看清两类问题:任务重叠(比如均化段还残留一组强捏合块)和任务缺失(排气段前没有封料元件)。组合图不画出来,光凭记忆和手感核对,很容易漏掉一两组”顺手加上去”的多余元件——那种元件就是生产若干个月后某次莫名降解的伏笔。
四、换料时哪些元件值得留、哪些该换
客户常问:这条线以前做 PP 再生,改做 PC 要不要整根换螺杆?多数不用。加料段和输送段元件基本通用;熔融段的捏合块错列角和数量要重新排;排气段如果原来没有,必须补(反向元件加真空口);均化段通常保留。整机换成 PC 专用组合的费用,远低于换一台机器,但前提是长径比够——PC 排气造粒建议 40:1 及以上的长径比(腾隆 TL-TS 双螺杆线的配置口径),短长径比机型硬排是排不出空间的。
改造换件时提醒一句:新元件与旧机筒的间隙要现场实测。不同批次、不同厂家的元件外径公差有差异,装上去看着能用,间隙偏大的段会回流积料——正是前文说的黑点源头。装完盘车、通电升温后低速跑半小时再正式投料,这两个”慢步骤”是换件后的固定动作,省不得。
省下的十分钟,往往在后面的排查里加倍还回去。

五、排完组合之后的验证顺序
- 空载盘车确认无干涉,升温到设定值保温
- 低速启动,小喂料量跑通全程,观察电流与排气口状态
- 逐步提到目标产量,每档稳定 10–15 分钟取样压片(现场经验值)
- 压片看熔透度与颜色,测 MFR 建基准
- 连续 4 小时实料试机后把最终组合与参数固化进工艺卡
第 4 步的 MFR 基准特别重要——螺杆组合对分子量的影响会直接反映在这个数上,后续任何发黄、发脆的排查都要回来比对它。
验证阶段还有个容易省错的地方:有人觉得小试料贵,取样就马虎了。取样不标准,前面所有验证等于白做——取样要在工况稳定后取、按固定时间间隔取三份、每份立即压片或封袋。两三公斤样品的成本,对比一次错误投产的损失,这笔账不用细算。规程里把”取样方法”写成和”参数设定”同等级的条款,是双螺杆线工艺管理的分水岭:做得到的厂,工艺卡才有权威;做不到的厂,工艺卡就是墙上的装饰。
常见问题
Q1:组合自己改还是找设备厂改?
专业解答:小调整(比如加一块反向封料块)自己可以动手;涉及熔融段重排的,建议和设备厂商量着来。元件错列角、间隙与机筒温度是联动的,牵一发动全身,改完必须有试机验证,凭感觉排是事故之源。
Q2:40:1 长径比不够,能靠转速补吗?
专业解答:补不了。长径比决定的是工艺段的空间——熔融、排气、均化各得其所;转速只影响剪切与停留。硬提速的结果是降解加剧,不是产能上来。
Q3:加纤 PC 的组合和纯 PC 有区别吗?
专业解答:有。玻纤从侧喂料口加入,加入点必须在树脂全熔之后;玻纤磨损强,加料段之后的元件用耐磨材质。纯 PC 的组合逻辑是它的子集,不能反过来套。
Q4:螺杆元件多久检查一次?
专业解答:按站内维护周期表的口径,建议每半年到一年结合产量与电流趋势拆检一次;PC 回料含杂质多时加密。看螺纹顶面亮带和间隙,比看运行时间更准。
延伸阅读
- PC 造粒为什么怕水?水解降解的机理与干燥、螺杆配置的对应关系
- 塑料造粒机易损件与维护周期表:螺杆、切刀、滤网、加热圈的更换判据
- 塑料造粒机要不要上自动化?PLC 数据采集与 MES 对接的投入边界
- TL-TS 双螺杆挤出造粒生产线产品页
- 腾隆品质控制与出厂试机
把你的机型长径比、现有组合图和准备做的 PC 配方发我,或通过 在线询价页 提交,我帮你核对四段排布;更多通用问题见 常见问题页。
作者简介|周工:腾隆塑料机械工程师,长期负责塑料造粒线的出厂试机与客户现场安装调试,本文依据厂内配置惯例与现场调试经验整理。
审核与来源说明:文中的剪切块占比、长径比建议、验证流程均为现场经验值或参考区间,需经小试与实料试机校准,不构成性能保证。核对日期:2026-11-16。技术咨询:[email protected] | WhatsApp/微信 +86 150 9286 8822。