复合膜、镀铝膜、重油墨膜不是一律不能进塑料造粒机,先判材料相容性、铝层与阻隔层含量、油墨热分解负荷;用 5 kg 小样走完 5 步试机,即可判定能不能做、要不要改两阶式或先脱墨。
本文只解决复合膜能不能进塑料造粒机的边界判定,不复述各树脂的温度窗口。厂方公开口径引自腾隆站点公开事实清单(2026 年 11 月核对):产能口径为 4 小时平均的成品打包颗粒产量,不是螺杆挤出量;薄膜造粒线 TL-FL 为 200–800 kg/h、团粒机加单螺杆、80 目过滤,两阶式 TL-2S 为 300–1,200 kg/h、60–100 目过滤。材料熔点、分解温度、铝层与油墨负荷阈值均为行业通用参考区间与材料手册参考值,需以客户物料实料试机校准;可回收设计背景参照 ISO 15270:2008 与 PPWR。
- 复合膜进塑料造粒机前,先看相容性、无机/阻隔层含量、挥发分负荷三条,不是看膜厚。
- 5 kg 小样试机盯四个量:熔体压力趋势、滤网堵塞速度、气味、颗粒外观。
- 铝箔、PVDC 阻隔层与大量胶黏剂是三条主要红线。
- 判定结论只有三种:直接单阶、改两阶式或大过滤、先做脱墨或分离。
一、复合膜进塑料造粒机前,先过三个判据
我在客户现场收到复合膜样品,先不谈机型,只问三件事:几层、各是什么树脂、中间有没有铝箔或 PVDC。塑料造粒机能处理的是热塑性树脂,不相容的层、无机层和热固性胶黏剂不会”熔掉”,只会变成滤网截留物或颗粒里的杂质。
三个判据顺序固定。一是材料相容性:PE 与 PP 之间相容性尚可,PA、PET、EVOH、PVDC 与 PE 的熔点差和极性差大(材料手册参考区间,需实料试机校准)。二是无机/阻隔层含量:铝箔、镀铝层、纸与铝塑复合中的铝都不熔融。三是挥发分负荷:油墨、胶黏剂、残留溶剂在机筒温度下分解出小分子。三者叠加决定可造粒性。
二、可造粒性 5 步判定法
下表是我给客户做小样判定的固定流程,5 步共用 5 kg 样品、每步留样。表中阈值均为行业通用参考区间,需以客户物料实料试机校准。
| 步骤 | 动作 | 观察量与判定 |
|---|---|---|
| 1 分层与配伍 | 取样剥离,查层结构与油墨面积 | 列出树脂与熔点差,铝箔、PVDC 单列 |
| 2 灰分快检 | 灼烧小样估无机残留 | 无机残留超参考区间,转分离路线 |
| 3 挥发分预筛 | 低温烘干称重、辨溶剂味 | 失重明显或刺激味重,先脱墨干燥 |
| 4 小样上机 | 单阶机连续跑,记压力、压差、气味、外观 | 压力平、压差上升慢、颗粒密实为可接受 |
| 5 结果复判 | 颗粒打板看黑点、测 MFR | 黑点多、MFR 漂移大,改两阶或前处理 |
第 4 步最关键:前三步都是预测,只有上机后的压力与压差曲线算数。
三、三条不可造粒红线,以及 5 kg 试机怎么看
三条红线我会在报告里直接写”不建议进塑料造粒机”:铝箔或镀铝层占比高、含 PVDC 或交联热固胶黏剂层、重油墨且溶剂残留高。共同点是不会熔融,只会堵网、碳化成黑点,或让颗粒带味。具体阈值属行业参考区间,需实料试机校准。
小样试机时我盯四个量。熔体压力趋势持续爬升,说明不熔物在滤网累积;换网压差上升速度比洁净 PE 膜料快得多,说明过滤配置不够;排气口有刺激气味,说明挥发分负荷高;颗粒切开有黑点或分层,说明相容性不过关。华东一家再生厂送来的镀铝膜就是这样:压力爬升快、颗粒发灰,我建议先做铝塑分离而非加目数(依据腾隆交付与调试记录整理,客户信息已匿名化)。
四、判定之后的三条处置路线与边界
判定结果只落到三条路线,不落在”加大电机”上。下表的机型配置为厂方公开口径(2026 年 11 月核对)。
| 判定结果 | 推荐路线 | 依据与配置 |
|---|---|---|
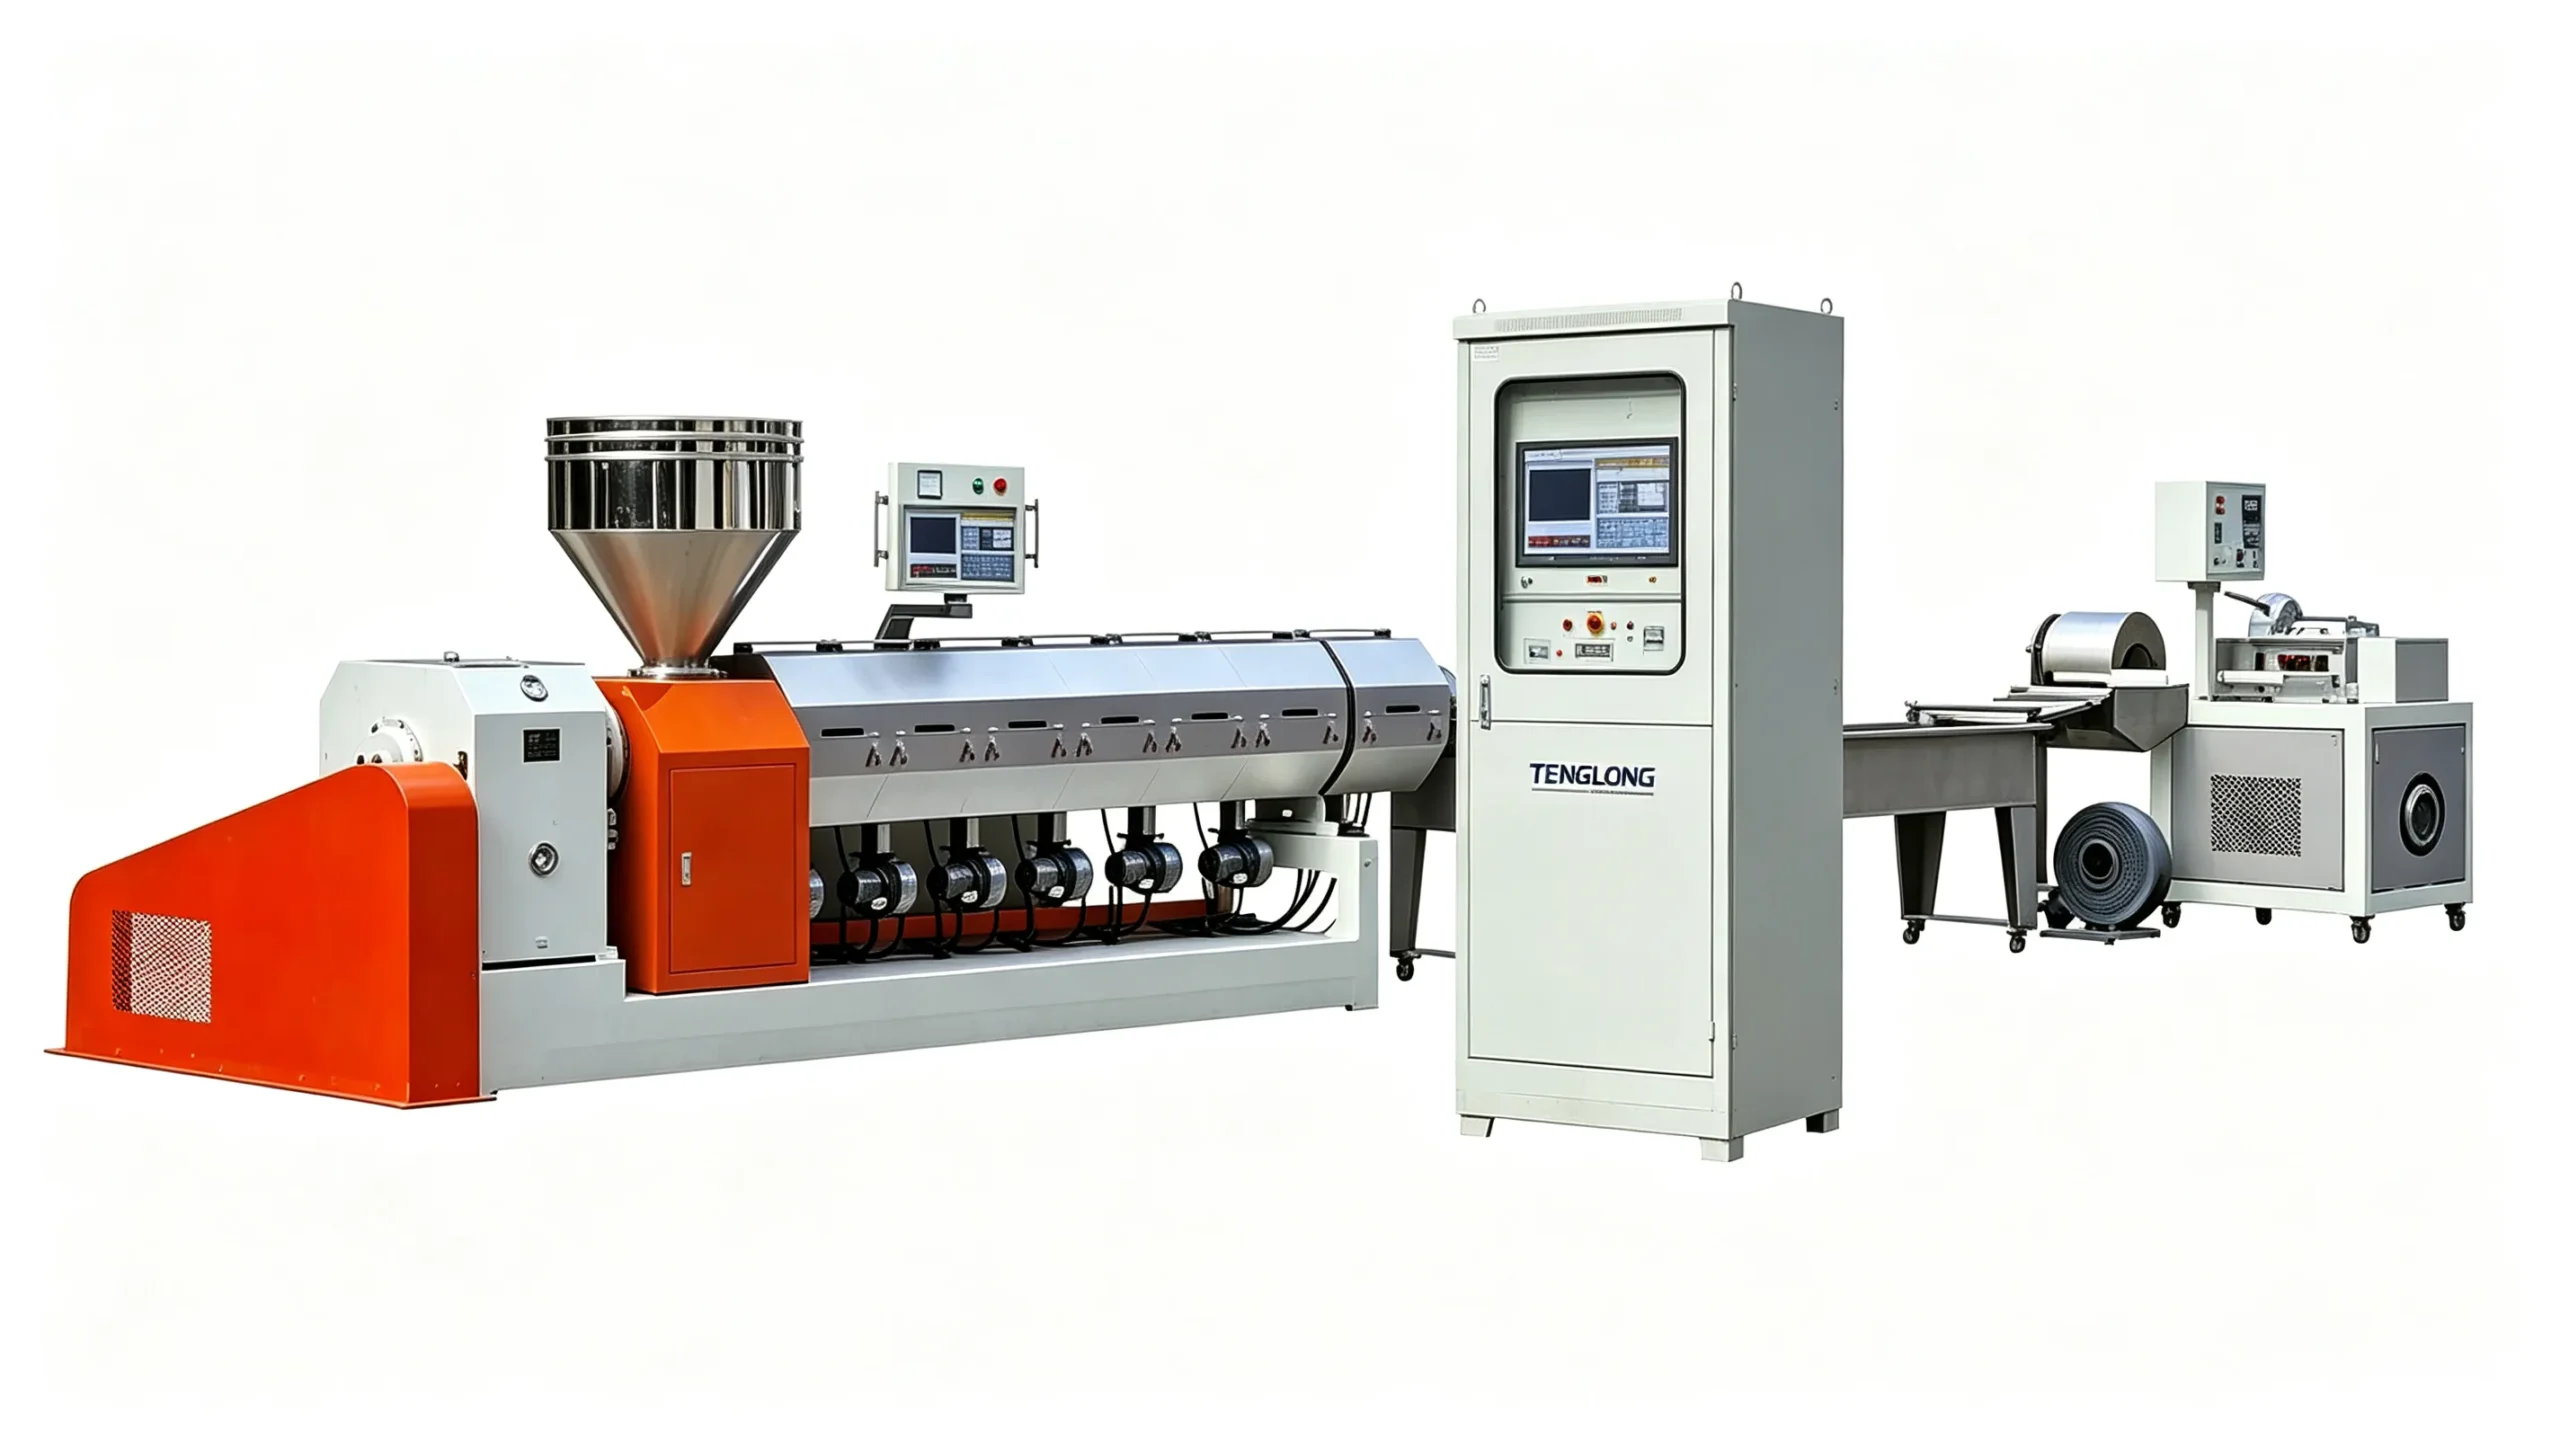
| 单一 PE/PP、轻油墨、无铝 | 单阶薄膜线直接做 | TL-FL 公开 200–800 kg/h、80 目过滤 |
| 多层但相容、含杂偏高 | 改两阶式或加大过滤面积 | TL-2S 公开 300–1,200 kg/h、60–100 目 |
| 镀铝、PVDC、重油墨 | 先脱墨或铝塑分离再试 | 分离属业主方前处理 |
| 交联、热固、高无机填充 | 不建议造粒,另作处置 | 不熔融物只累积成滤渣 |
从设计端看,Regulation (EU) 2025/40 (PPWR)(2025 年通过,核对日期 2026-11-13)与欧盟委员会包装废弃物页(2025-02-11 生效、2026-08-12 全面适用,核对日期 2026-11-13)都在推可回收设计;ISO 15270:2008(核对日期 2026-11-13)把杂质控制分到前处理环节。来料结构与前处理属业主方责任,塑料造粒机只对成型与过滤负责,所有阈值需以客户物料实料试机校准。
五、一句话结论与要点回顾
- 复合膜、镀铝膜、重油墨膜能不能进塑料造粒机,先看相容性、无机层含量与挥发分负荷。
- 5 kg 小样 5 步试机,看熔体压力趋势、滤网堵塞速度、气味与颗粒外观。
- 铝箔、PVDC、重油墨是主要红线;结论只有直接做、改两阶、先分离三种。
- 判定阈值与材料熔点均为行业参考区间,需以客户物料实料试机校准。
参考与依据
- 〈ISO 15270:2008 塑料 废塑料回收与再生指南〉,https://www.iso.org/standard/45089.html(回收过程杂质控制,核对日期:2026-11-13)
- 〈Regulation (EU) 2025/40 (PPWR) 官方摘要〉,EUR-Lex(可回收设计与再生料目标,核对日期:2026-11-13)
- 〈欧盟委员会:包装废弃物与 PPWR〉,https://environment.ec.europa.eu/topics/waste-and-recycling/packaging-waste_en(生效与适用日期,核对日期:2026-11-13)
- 〈腾隆站点公开事实清单 llms.txt〉,https://plasticgranulatormachine.com/cn/llms.txt(TL-FL、TL-2S 公开配置,核对日期:2026-11-13)
站内延伸阅读
- PP/PE/PVC/PET 造粒工艺参数手册:判定可做后,按树脂查温度窗口。
- 拉条、水环、水下、模面热切怎么选:按颗粒形态选切粒方式。
- 薄膜造粒生产线 TL-FL:单阶膜料路线的公开配置。
- 机型总览(12 个平台):对照两阶式与其他平台的产能区间。
Q1:复合膜到底能不能造粒?
专业解答:能,但先判相容性、铝层与阻隔层含量、油墨负荷。单一 PE/PP 轻油墨可直接做;含铝箔、PVDC 或重油墨,多数要先分离或脱墨。判定阈值需实料试机校准。
Q2:镀铝膜为什么难做?
专业解答:铝不熔融,镀铝层变成滤渣与颗粒黑点,模头压力持续爬升、换网压差上升快。占比低可试大过滤,占比高应做铝塑分离,而不是一味加目数。
Q3:PVDC 阻隔层有什么问题?
专业解答:PVDC 热稳定窗口窄,接近 PE 加工温度易分解(材料手册参考区间,需实料试机校准),带来气味与黑点。含这类阻隔层的复合膜通常判为不建议直接造粒。
Q4:5 kg 小样够判定吗?
专业解答:够做初判,不够定产线。5 kg 能看出压力趋势、压差上升速度、气味与颗粒外观;最终配置仍要用客户大料实料试机校准,不能只看小样下结论。
Q5:重油墨膜怎么处理?
专业解答:先估油墨面积与溶剂残留,气味重或低温烘干失重明显,就先脱墨干燥。直接进机只会把溶剂与小分子带到排气口,并在颗粒里留下味源。
Q6:什么时候要改两阶式?
专业解答:小样显示熔体压力波动大、换网压差上升快、颗粒有黑点但来料仍可熔融时。两阶把熔融过滤与稳定挤出分开;厂方 TL-2S 公开为 60–100 目过滤。
Q7:可造粒性和 PPWR 有什么关系?
专业解答:PPWR 推可回收设计与再生料含量,倾向减少多层不相容结构。对回收厂意味着来料会逐步简化,但当前判定仍以实料为准,标准条款需核对官方原文。
Q8:哪些责任不该算在造粒机上?
专业解答:来料分选、脱墨、铝塑分离、干燥属业主方前处理,造粒机只负责熔融、过滤与成型。按 ISO 15270:2008 的阶段划分,把前处理缺位算成设备问题会误判。
下一步:把塑料品种、进料形态、含杂率、含水率、目标产能、现场电压与所在国家这七项发给我们,1 个工作日内可得到推荐机型、装机功率、占地与价格区间。获取报价|查看完整 33 问
作者简介|周工:腾隆塑料机械工程师,长期负责塑料造粒线的出厂试机、客户现场安装与工艺调试,参与 PP、PE、PET、ABS 等物料的实料试机与故障排查。本文依据腾隆出厂试机记录与产线调试经验整理。
审核与来源说明:文中厂方数据引自腾隆站点公开事实清单(2026 年 11 月核对);工艺区间为行业通用参考值,实际设定须以客户物料实料试机校准。本文由周工撰写并审核,最后更新:2026 年 11 月 13 日。联系:[email protected] | WhatsApp/微信 +86 150 9286 8822。