直接答案:色母线的产能要把配方”还原”一遍才能算准——整线出料量乘以颜料占比才是颜料小时产量,而出料量本身受载体熔指、颜料含量和切粒方式三重约束。20–500 kg/h 的机型区间怎么落到你的配方上,本文给一套四步换算和一个算例。
我是腾隆塑料机械的周工。色母项目询价时,客户说的”我要做 300 公斤小时”经常是三个完全不同的数:整线出料量、颜料产量、还是成品母粒销量。口径没对齐,机型就选错。这篇把换算关系写清楚,附算例,数字你来填。
一、三个”产量”先分清
| 口径 | 含义 | 受什么约束 |
|---|---|---|
| 整线出料量 | 模头每小时挤出的母粒总重量 | 螺杆输送与塑化能力、熔体泵送能力 |
| 颜料小时产量 | 出料量 × 配方颜料占比 | 由上项乘出来,不是独立变量 |
| 成品销量 | 每天能交付的母粒吨数 | 出料量 × 运行小时 × 成品率 |
色母交易的计量单位是母粒成品,所以对买家报价有用的是第三行;但决定买多大设备的是第一行。两行之间隔着配方和运行时间。
三种口径混淆的实际后果我见过好几次:客户按”月销 100 吨”选了 200 kg/h 的机型,投产后发现 100 吨里有一半是小单多色,换色时间吃掉两成产能,实际需要的是 300 kg/h 的线。所以做产能规划时,除了总量,还要把订单结构拆开看——单批量、色系数、交期缓冲,这三样对产能的侵蚀不比配方小。设备选型是对未来一两年的生意做规划,不是对今天的报价单做加法。
二、第一步:由配方反推整线出料需求
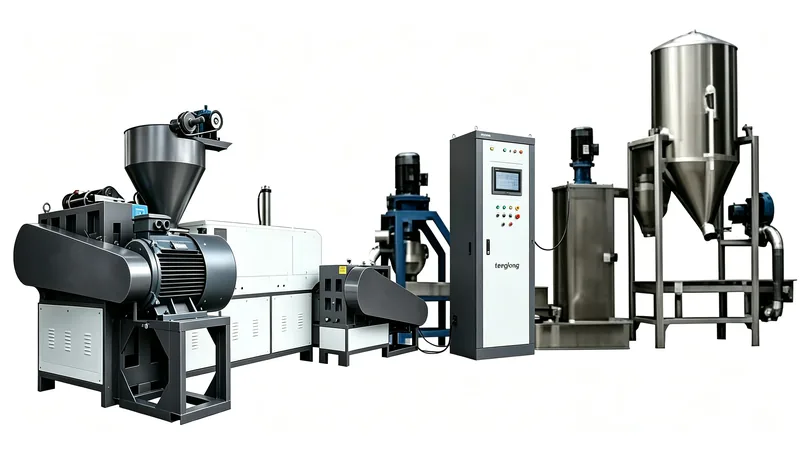
设你的母粒配方是:颜料 a%,分散助剂 b%,载体 (100−a−b)%。若业务目标是颜料小时产量 P_a(kg/h),则整线出料需求 Q = P_a ÷ a%。举例:要做每小时 60 kg 颜料产量的 30% 钛白母粒,Q = 60 ÷ 0.30 = 200 kg/h。这个 200 才是选机型时对号的数字——对应腾隆 TL-MB 色母粒造粒机 20–500 kg/h 区间的中段(参考区间)。
反推时还有个陷阱要绕开:配方比例是”投料比”还是”成品比”?颜料有损耗(飞散、筛余、清机带出),成品里的实际颜料占比通常比投料配比低一两个点。做投资测算用投料比没错,但算”每吨成品里真正卖钱的部分”时要用成品比——两个比例的差,乘上全年产量,就是被损耗吃掉的那部分利润。这个数字算出来一次,你对喂料密封和清机损耗的管理标准自然会提高。
三、第二步:检查三重约束
出料需求算出来后,逐条过三道闸:
三道闸里最值得展开的是切粒关。色母的颜料含量越高,熔体导热越差,颗粒在切粒水里的定型时间越长——同样的水量,高浓母粒需要更长的冷却路径或更大的水量。这意味着切粒系统的产能不是常数,它随配方变。选型时让设备商用你的最高含量配方做切粒验证,而不是用通用料——通用料切粒轻松,高浓配方才是真正的考验。
- 颜料含量的喂料关:含量越高,颜料喂料占整机喂料的比例越大,粉料喂送的稳定性越难。50% 以上含量时,失重喂料+颜料预混是常见配置,预算要含。
- 熔融塑化关:载体熔指低(比如高密度载体)或颜料吸热大时,同等出料量需要的螺杆驱动功率更高,机筒温度窗口也要上探。按厂商的试机报告核对,别只看铭牌产能。
- 切粒关:水下切粒的产量上限取决于模板孔数与切刀线速度;拉条则受条数和牵引速度限制。切粒环节能力低于螺杆能力时,瓶颈在切粒——这是色母线设计里最常被低估的一环。
三道闸核完,建议做一张”瓶颈卡片”:你的这条线,产量卡在喂料、熔融还是切粒?把结论写下来贴在设备上。瓶颈是会移动的——换了高含量配方,瓶颈可能从熔融挪到切粒;换了低熔指载体,瓶颈又可能回到喂料。知道当下瓶颈在哪,扩产投资才花在刀刃上;不知道瓶颈的扩产,常见的结局是给瓶颈下游又加了一套设备。
把产能测算的结果再拿去和投资回收期对照:机型档位决定投资额,月销量决定现金流,两者一对,回本周期就出来了。如果周期超出你的心理预期,先别急着砍设备档次——要重新审视的是销量假设和换色预留,这两项的估计误差通常比设备价格大得多。测算的意义不是给出精确数字,而是逼你把每个假设摊开来检视。
测算是给自己看的,别把它做成给外人看的漂亮文件——假设就是假设,标清楚哪几个数是估的、哪几个是实测的。敢在假设上标”估”字的人,测算才配得上”决策依据”这四个字。
四、第三步:从小时产量到日销量
成品销量 = 出料量 × 运行小时 × 成品率。成品率是色母线特别要诚实的一项:开停机过渡料、换色过渡料、筛余粉末都要扣。给一个现场参考:换色频繁的多色小单生产,成品率可能掉到九成以下(现场经验值);黑白两色专线大批量生产能稳定在 97% 以上。把你的订单结构(色系数量、单批量)代入,别用理想成品率做投资测算。
五、算例演示
假设条件(全部为示例数):做 40% 黑母,目标月销量 150 吨,每月 26 天、每天 20 小时,换色预留 10% 时间。
- 要求整线平均出料 = 150,000 kg ÷ (26 × 20 × 0.9 × 0.97) ≈ 330 kg/h(示例算式)
- 颜料小时产量 = 330 × 0.40 = 132 kg/h(示例算式)
- 对照机型区间 20–500 kg/h(参考区间),出料需求落在中上段,双螺杆 65–75 mm 档(配置示例)加失重喂料、水下或水环切粒可覆盖。
把示例数换成你的销量、天数和成品率,三步就能得出机型档位。数字不同结论会变——尤其换色频率,它是色母线产能的隐形杠杆。
最后补一个反向校验的习惯:算出机型档位后,问设备商两个数——你这个档位的机型,客户实际运行的平均出料量是多少、最高跑到过多少。厂商手里的其他客户运行数据,是你校验自己测算的最好参照。如果测算结果显著高于行业同档机型的实际运行水平,先回头检查自己的成品率和换色预留是不是太乐观——测算敢给自己打折的人,投产后才不会被产能缺口打个措手不及。

常见问题
Q1:铭牌产能 500 kg/h 的机型,我能按 500 排产吗?
专业解答:不能直接按。铭牌通常是上限或特定工况值,你的实际出料量取决于载体熔指、颜料含量与喂料配置。以用你配方实料试机的数据为准——腾隆的出厂试机报告就是干这个用的。
Q2:产能不够时先升转速还是先改配方?
专业解答:先看色点。升转速缩短停留时间,分散变差,色母的第一质量指标就砸了。产能缺口大时正确路径是机型升级,不是硬提转速。
Q3:颜料产量这个口径对采购有什么用?
专业解答:核成本。颜料是色母成本大头,知道每小时消耗多少颜料,才能算出吨母粒的原料成本和流动资金占用——算账和选机都要用。
Q4:换色时间怎么折进产能?
专业解答:把每月换色次数 × 单次标定时长汇总成月度换色工时,除以总运行小时得出预留比例(算例里用了 10%)。这个数字在你做过换色标定后就有了,见站内换色专题那篇。
延伸阅读
- 色母粒造粒机怎么配?颜料含量 20–60% 对应的机型与分散方案
- 色母粒换色要清多久?螺杆抽出、清机料与残留量的实操标定
- 塑料造粒机产能怎么定?100–3,000 kg/h 对应的功率、占地与用电配置
- TL-MB 色母粒造粒机产品页
- 塑料造粒机要不要上自动化?PLC 数据采集与 MES 对接的投入边界
把你的月销量目标、配方含量、色系数量和班次安排发我,或通过 在线询价页 提交,我按这套四步法帮你算出机型档位;更多通用问题见 常见问题页。
作者简介|周工:腾隆塑料机械工程师,长期负责塑料造粒线的出厂试机与客户现场安装调试,本文依据厂内配置惯例与现场经验整理。
审核与来源说明:算例数字均为示例,非报价非收益承诺;机型产能区间为厂商参考口径,需以实料试机报告为准。核对日期:2026-11-16。技术咨询:[email protected] | WhatsApp/微信 +86 150 9286 8822。