Guia de escolha de Peletizadora de plástico: relação L/D, zonas de aquecimento e preço
Resposta rápida: Escolher um granulador significa cruzar tipo de material, capacidade, humidade e orçamento, não comprar pelo maior diâmetro. Começo sempre por três perguntas: que polímero vai processar, quantos quilogramas por hora pretende e quão contaminado está o material.
Guia de escolha de Peletizadora de plástico: relação L/D, zonas de aquecimento e preço. Aqui reunimos os critérios de escolha, os métodos de cálculo e os indicadores de preço, para transformar a decisão numa especificação verificável. Com base em projetos da TENGLONG, apresentamos números e parâmetros concretos que pode incluir diretamente no seu pedido de proposta técnica. Mais detalhes em Catálogo de equipamentos TENGLONG.
Escolher um granulador significa cruzar tipo de material, capacidade, humidade e…
Escolher um granulador significa cruzar tipo de material, capacidade, humidade e orçamento, não comprar pelo maior diâmetro. Começo sempre por três perguntas: que polímero vai processar, quantos quilogramas por hora pretende e quão contaminado está o material. Para PE e PP limpos, um mono-parafuso de 60 a 90 mm com corte em fios resolve a maioria dos casos. Para filmes leves e húmidos, escolho configuração com aglomerador, que compacta e aquece por atrito antes da extrusão. Para cargas minerais, masterbatches ou misturas exigentes, recomendo bi-parafuso de 50 a 100 mm. Se o objetivo for PET, exijo secagem prévia, L/D mais longo e desgaseificação dupla. Não aconselho sobrepor a máquina: um equipamento de 120 mm a trabalhar a 20% da capacidade tem fusão instável e desperdiça energia. Verifico também o espaço disponível, a potência eléctrica e a acessibilidade para manutenção. Por fim, peço sempre uma prova com o material real antes de fechar a escolha.
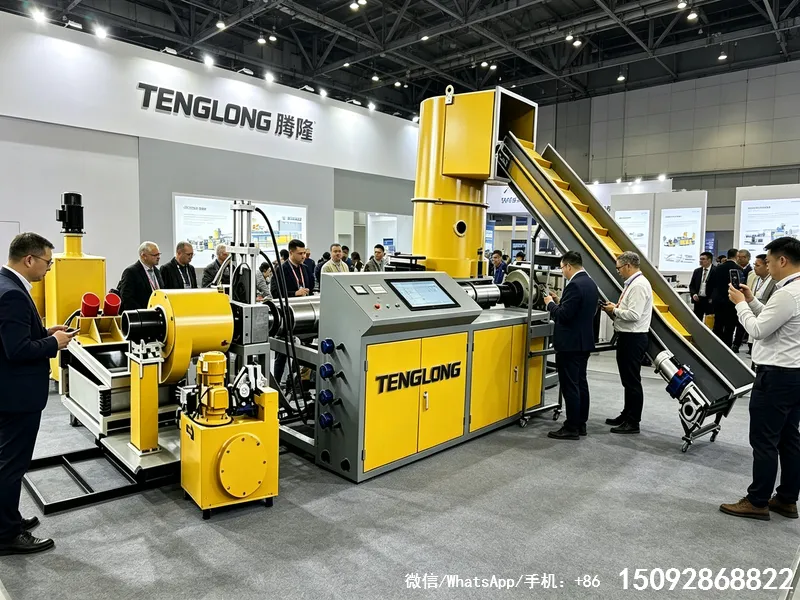
A razão L/D do parafuso situa-se entre 24 e 36 na maioria da reciclagem,…
A razão L/D do parafuso situa-se entre 24 e 36 na maioria da reciclagem, ajustando-se conforme o polímero. Esta relação define o tempo de residência e a qualidade da homogeneização. Para PE e PP recomendo 24 a 30; para PET, que exige mais tempo de fusão e desgaseificação, 34 a 40; para masterbatches, 28 a 36 com elementos de mistura. Abaixo de 20, a fusão fica incompleta e aparecem grãos com núcleo sólido; acima de 40, aumenta o risco de degradação térmica e o consumo de energia. Também influencia a escolha o índice de fluidez: resinas muito fluidas precisam de menos compressão. Nas máquinas TENGLONG de 2026, o valor de L/D é definido no projecto do parafuso e não se altera no cliente, por isso discutimos a aplicação antes de fabricar. Trato estes números como intervalos de referência: a validação final faz-se no FAT com o material e o perfil de temperatura reais.
| Componente | Configuração típica | Função determinante |
|---|---|---|
| Parafuso | Aço nitrurado, HRC 65–72, diâmetro 45–120 mm | Qualidade da fusão, pressão, capacidade |
| Camisa | 4–6 zonas térmicas, resistências 2–6 kW, termopares | Perfil de temperatura, uniformidade |
| Aglomerador | Facas rotativas, 30–55 kW, 100–160 °C | Alimentação de filme, densidade |
| Filtro de fusão | Malha 40–200 mesh, troca intermitente ou contínua | Remoção de géis e partículas |
| Desgaseificação | Vácuo 0,6–0,9 bar negativo, bomba 100–300 m³/h | Humidade e voláteis |
| Matriz e peletizadora | Orifícios 2–4 mm, facas 200–800 rpm | Tamanho e forma do grão |
| Arrefecimento e secagem | Banho 20–40 °C, centrífuga 1500–3000 rpm | Humidade, aderência do grão |
Regular a temperatura da camisa exige seguir a curva de fusão do polímero, não a…
Regular a temperatura da camisa exige seguir a curva de fusão do polímero, não a experiência do operador. Para PE e PP sugiro alimentação a 160–180 °C, compressão a 190–215 °C, dosagem a 210–235 °C e matriz a 220–240 °C. No PET os valores sobem: 260–285 °C nas zonas finais, com especial atenção à uniformidade inferior a 5 °C em toda a circunferência da camisa. O ponto crítico está na zona de alimentação: se for demasiado quente, o material funde na boca e bloqueia a entrada, fenómeno que os operadores chamam de “ponte”. Termopares de precisão de 1 °C e reguladores em malha fechada mantêm a tolerância em cerca de 2 °C. Altero a temperatura em passos de, no máximo, 5 °C para evitar choques térmicos e decomposição. Registo o perfil final na ficha de arranque, garantindo repetibilidade entre turnos. São valores de referência iniciais: o material reciclado, com histórico térmico desconhecido, pode exigir ajustes validados no FAT.
A capacidade de um granulador depende sobretudo do diâmetro do parafuso, da razão…
A capacidade de um granulador depende sobretudo do diâmetro do parafuso, da razão L/D e do estado do filtro. Como referência prática, um parafuso de 60 mm entrega 80 a 150 kg/h, um de 90 mm entrega 300 a 500 kg/h e um de 120 mm, 700 a 1200 kg/h. Um bi-parafuso de 50 a 75 mm situa-se entre 300 e 800 kg/h, com melhor mistura. A capacidade real, porém, fica aquém do nominal quando o material é muito leve, como filme LDPE, cuja alimentação volumétrica limita a produção; nesses casos o aglomerador é decisivo. Um filtro de malha entupido pode reduzir o rendimento em 15 a 30% antes da troca, e a subida da pressão de fusão é o sinal de alerta. A velocidade do parafuso, em rpm, e a razão de compressão também contam. Forneço sempre curvas de capacidade medidas com o material do cliente, nunca apenas o valor de catálogo, porque a densidade a granel e a humidade alteram bastante o resultado.
| Diâmetro do parafuso (mm) | Capacidade (kg/h) | Potência do motor (kW) |
|---|---|---|
| 45–60 | 50–150 | 15–30 |
| 75–90 | 200–500 | 45–90 |
| 100–120 | 500–1200 | 90–160 |
| Bi-parafuso 50–75 | 300–800 | 75–132 |
O custo de um granulador vai muito além do preço de compra e inclui energia,…
O custo de um granulador vai muito além do preço de compra e inclui energia, filtros, facas e paragens. Na análise de custo total de propriedade a três anos, a extrusora e o aglomerador representam 45 a 60%, o sistema de corte e arrefecimento 15 a 25%, a filtração e desgaseificação 10 a 15% e a energia 12 a 20%, valores que variam com as horas de funcionamento. A manutenção e as peças de desgaste, como parafuso, crivos e lâminas, ocupam 8 a 12%. O consumo energético é a parcela mais sensível ao uso: uma máquina de 300 kg/h a trabalhar 6000 horas por ano pode somar centenas de milhares de kWh. Por isso recomendo motores IE3 ou IE4 e accionamentos de frequência variável, que reduzem 5 a 10% o consumo. Também o tempo de troca de filtro conta: sistemas de troca contínua evitam paragens e compensam o investimento inicial. Não apresento números absolutos sem conhecer a aplicação; entrego uma estimativa baseada no material, na capacidade e no regime de turnos do cliente.
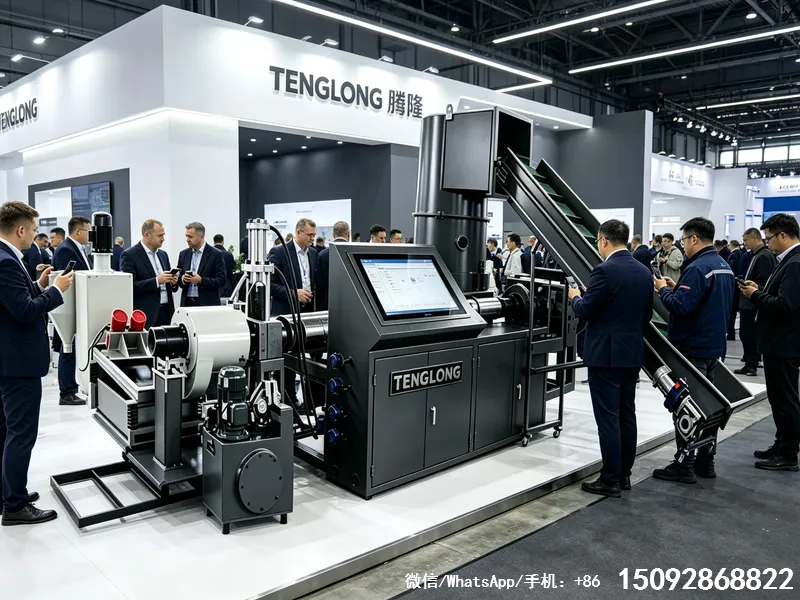
Pontos-chave
- Escolher um granulador significa cruzar tipo de material, capacidade, humidade e orçamento, não comprar pelo maior diâmetro.
- A razão L/D do parafuso situa-se entre 24 e 36 na maioria da reciclagem, ajustando-se conforme o polímero.
- Regular a temperatura da camisa exige seguir a curva de fusão do polímero, não a experiência do operador.
- A capacidade de um granulador depende sobretudo do diâmetro do parafuso, da razão L/D e do estado do filtro.
- O custo de um granulador vai muito além do preço de compra e inclui energia, filtros, facas e paragens.
Precisa de ajuda para escolher o equipamento? Descreva o seu material e a capacidade alvo para que os engenheiros da TENGLONG preparem uma configuração adequada. Veja também Catálogo de equipamentos TENGLONG e Projetos de clientes.
Perguntas frequentes
Que potência precisa uma linha de 500 kg/h?
Para 500 kg/h em PE ou PP, a potência instalada ronda 90 a 132 kW, incluindo motor do parafuso, aglomerador, resistências e auxiliares. O consumo real é menor porque as resistências não estão sempre a 100%. Com material leve ou muito contaminado, a potência pode subir. Recomendo margem de 15–20% no dimensionamento eléctrico e accionamentos de frequência variável. A potência real depende da densidade a granel e da humidade do material.
Como escolher a malha do filtro?
Comece com 40 a 80 mesh para resíduos limpos e suba até 120 mesh, ou 200 em PET, quando há muitas partículas finas. A perda de carga de um filtro limpo é 10–30 bar; troque quando chegar a cerca de 100 bar. Malha mais fina dá grão mais limpo mas aumenta pressão e energia. A escolha final valida-se no FAT com o material do cliente.
Como proteger a máquina contra metais?
Instale ímanes na tremonha e um detector de metal antes da alimentação, além de peneiras e separação por densidade. Mesmo um pequeno fragmento de ferro pode danificar parafuso e camisa em segundos e gerar pontos negros no grão. Verifique os ímanes diariamente e limpe-os. Em reciclagem de resíduos urbanos, recomendo ainda um separador antes do aglomerador. Inspeccione as peneiras regularmente, pois um objecto metálico pode causar paragem prolongada.
O que inclui o teste de aceitação (FAT)?
O FAT inclui processar pelo menos 200 kg do material do cliente e medir capacidade real em kg/h, distribuição do tamanho do grão, humidade, pressão de fusão, temperaturas e consumo energético. Verificam-se também alarmes, segurança e ruído. Tudo é registado num relatório assinado que serve de base à entrega e permite comparar o desempenho futuro com o estado inicial. Repita o ensaio após qualquer alteração importante de parafuso, matriz ou filtro.
O que é um granulador de plástico?
Um granulador de plástico é uma máquina que transforma resíduos poliméricos, após fusão e filtração, em grãos uniformes prontos para reprocessamento. O material entra pela tremonha num aglomerador, segue para a extrusora onde o parafuso o funde e homogeneíza, passa por um filtro de malha e é cortado pela peletizadora em grãos de 2 a 4 mm. Depois arrefece em água e é seco por centrífuga antes do ensaque.