Peletizadora de plástico: estrutura, princípio de funcionamento e tipos
Resposta rápida: Um granulador de plástico transforma resíduos poliméricos em péletes homogéneos através de três etapas contínuas: preparação e compactação, fusão e homogeneização na extrusora, e conformação e corte do fundido. O material entra pela tremonha num aglomerador, onde facas rotativas e calor de atrito controlado densificam o floco, sendo depois levado por alimentação forçada ao parafuso.
Peletizadora de plástico: estrutura, princípio de funcionamento e tipos. Este artigo é uma análise técnica: como a máquina é construída, por que princípio funciona e que configurações existem no mercado de 2026. Com base em projetos da TENGLONG, apresentamos números e parâmetros concretos que pode incluir diretamente no seu pedido de proposta técnica. Mais detalhes em Catálogo de equipamentos TENGLONG.
Um granulador de plástico transforma resíduos poliméricos em péletes homogéneos…
Um granulador de plástico transforma resíduos poliméricos em péletes homogéneos através de três etapas contínuas: preparação e compactação, fusão e homogeneização na extrusora, e conformação e corte do fundido. O material entra pela tremonha num aglomerador, onde facas rotativas e calor de atrito controlado densificam o floco, sendo depois levado por alimentação forçada ao parafuso. Este, com diâmetro entre 45 e 120 mm e razão L/D de 24 a 36, empurra o material pelas zonas de alimentação, compressão e dosagem; a pressão de fusão na cabeça atinge 80 a 200 bar, valores de referência que confirmamos no FAT. A camisa é aquecida por resistências eléctricas em 4 a 6 zonas térmicas, com termopares independentes que mantêm o perfil estável. O fundido passa por um filtro de malha, sofre desgaseificação a vácuo e sai por uma matriz com orifícios de 2 a 4 mm, onde lâminas de uma peletizadora o cortam a 200 a 800 rpm. Os grãos arrefecem em água a 20 a 40 °C e secam numa centrífuga a 1500 a 3000 rpm. Na recepção verifico primeiro a regularidade da alimentação: mesmo o melhor parafuso dá grãos irregulares se a entrada for intermitente.
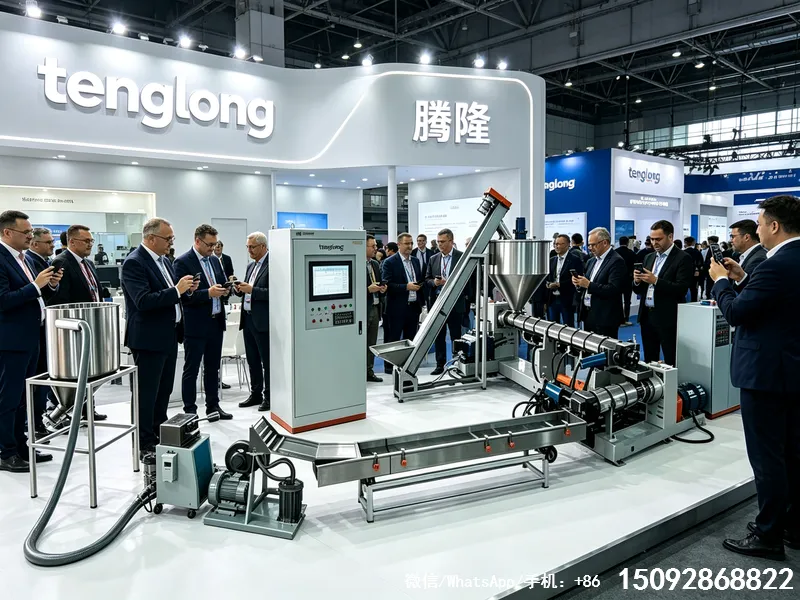
Os granuladores classificam-se pelo método de corte e pelo número de parafusos,…
Os granuladores classificam-se pelo método de corte e pelo número de parafusos, não apenas pela capacidade nominal. Considero três métodos de corte estáveis: o corte em fios, em que o fundido sai da matriz, arrefece em água e é depois cortado, adequado à maioria dos polímeros com capacidades de 50 a 1000 kg/h; o corte subaquático, com lâminas dentro de uma câmara de água, indicado para resinas adesivas e produção elevada; e o corte na face da matriz, próprio para PP de alto índice de fluidez e grãos esféricos. Quanto à extrusora, o modelo mono-parafuso, com 45 a 120 mm, serve a reciclagem corrente, enquanto o bi-parafuso, com 50 a 100 mm, é preferido para cargas minerais e melhor mistura. Máquinas com aglomerador ou compactador foram concebidas para alimentar filmes leves. No catálogo TENGLONG de 2026, as três primeiras configurações são padrão e o bi-parafuso está disponível como opção sob encomenda. A escolha depende sempre do material e da meta de produção, não do nome comercial.
| Componente | Configuração típica | Função determinante |
|---|---|---|
| Parafuso | Aço nitrurado, HRC 65–72, diâmetro 45–120 mm | Qualidade da fusão, pressão, capacidade |
| Camisa | 4–6 zonas térmicas, resistências 2–6 kW, termopares | Perfil de temperatura, uniformidade |
| Aglomerador | Facas rotativas, 30–55 kW, 100–160 °C | Alimentação de filme, densidade |
| Filtro de fusão | Malha 40–200 mesh, troca intermitente ou contínua | Remoção de géis e partículas |
| Desgaseificação | Vácuo 0,6–0,9 bar negativo, bomba 100–300 m³/h | Humidade e voláteis |
| Matriz e peletizadora | Orifícios 2–4 mm, facas 200–800 rpm | Tamanho e forma do grão |
| Arrefecimento e secagem | Banho 20–40 °C, centrífuga 1500–3000 rpm | Humidade, aderência do grão |
O parafuso é o coração do granulador e o seu desenho determina a qualidade da fusão
O parafuso é o coração do granulador e o seu desenho determina a qualidade da fusão. Uso aço nitrurado com dureza superficial HRC 65–72 e profundidade de nitruração de 0,4 a 0,6 mm para reciclagem de poliolefinas; nas zonas de maior tensão aplicamos revestimento de carboneto, com vida útil 2 a 3 vezes superior à do aço comum. A razão de compressão situa-se entre 2,5:1 e 3,5:1: a profundidade do canal na alimentação é de 10 a 14 mm e na dosagem de 3 a 5 mm. Para filme LDPE, que tende a esfufar na entrada, prefiro compressão de 3:1; para PET, 2,5:1. O ângulo da hélice vai de 17 a 22 graus e a folga entre a ponta do parafuso e a camisa mantém-se em 0,1 a 0,2 mm. Se a folga ultrapassar 0,3 mm, o rendimento de fusão cai acentuadamente e o consumo sobe. Parafusos com geometria de barreira são oferecidos como opção avançada em 2026. Meio a folga em cada revisão e registo-a na ficha de manutenção.
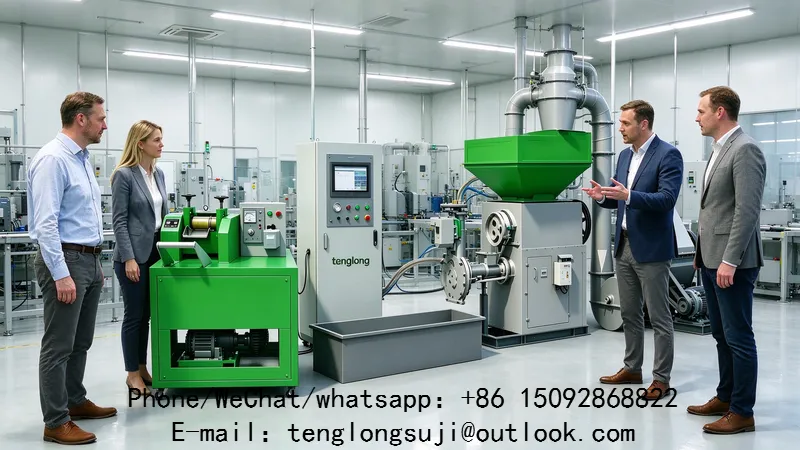
A camisa da extrusora divide-se em 4 a 6 zonas térmicas independentes para…
A camisa da extrusora divide-se em 4 a 6 zonas térmicas independentes para permitir um perfil de temperatura preciso. Uma máquina standard tem zonas de alimentação, compressão, dosagem, desgaseificação e matriz. Cada zona dispõe de uma resistência eléctrica de 2 a 6 kW e de um termopar próprio, controlados por um regulador com ciclo de amostragem de 1 a 2 segundos. Ventoinhas de arrefecimento ligam-se automaticamente quando a temperatura ultrapassa o valor definido, medida crítica em materiais sensíveis ao calor como o PET. O comprimento de cada zona corresponde normalmente a 4 a 6 diâmetros do parafuso. Na entrada em serviço registo o perfil por escrito para que o operador do turno seguinte o possa repetir; uma subida brusca de temperatura numa zona indica quase sempre falha do termopar ou da resistência, e não necessidade de ajuste. Não prometo valores fixos: o perfil final depende do lote e confirmamo-lo no FAT com o material do cliente.
| Tipo | Método de corte | Material adequado |
|---|---|---|
| Mono-parafuso em fios | Corte em fios | PE, PP, ABS, PS |
| Mono-parafuso subaquático | Corte subaquático | Resinas adesivas, copolímeros |
| Mono-parafuso na matriz | Corte na face | PP de alto índice, grão esférico |
| Bi-parafuso | Fios ou subaquático | Cargas minerais, masterbatch, PET |
| Com aglomerador | Corte em fios | Filme LDPE/PP, resíduos leves |
Escolher um granulador significa cruzar tipo de material, capacidade, humidade e…
Escolher um granulador significa cruzar tipo de material, capacidade, humidade e orçamento, não comprar pelo maior diâmetro. Começo sempre por três perguntas: que polímero vai processar, quantos quilogramas por hora pretende e quão contaminado está o material. Para PE e PP limpos, um mono-parafuso de 60 a 90 mm com corte em fios resolve a maioria dos casos. Para filmes leves e húmidos, escolho configuração com aglomerador, que compacta e aquece por atrito antes da extrusão. Para cargas minerais, masterbatches ou misturas exigentes, recomendo bi-parafuso de 50 a 100 mm. Se o objetivo for PET, exijo secagem prévia, L/D mais longo e desgaseificação dupla. Não aconselho sobrepor a máquina: um equipamento de 120 mm a trabalhar a 20% da capacidade tem fusão instável e desperdiça energia. Verifico também o espaço disponível, a potência eléctrica e a acessibilidade para manutenção. Por fim, peço sempre uma prova com o material real antes de fechar a escolha.
Pontos-chave
- Um granulador de plástico transforma resíduos poliméricos em péletes homogéneos através de três etapas contínuas: preparação e compactação, fusão e homogeneização na extrusora, e conformação e corte do fundido.
- Os granuladores classificam-se pelo método de corte e pelo número de parafusos, não apenas pela capacidade nominal.
- O parafuso é o coração do granulador e o seu desenho determina a qualidade da fusão.
- A camisa da extrusora divide-se em 4 a 6 zonas térmicas independentes para permitir um perfil de temperatura preciso.
- Escolher um granulador significa cruzar tipo de material, capacidade, humidade e orçamento, não comprar pelo maior diâmetro.
Precisa de ajuda para escolher o equipamento? Descreva o seu material e a capacidade alvo para que os engenheiros da TENGLONG preparem uma configuração adequada. Veja também Catálogo de equipamentos TENGLONG e Projetos de clientes.
Perguntas frequentes
O que é um granulador de plástico?
Um granulador de plástico é uma máquina que transforma resíduos poliméricos, após fusão e filtração, em grãos uniformes prontos para reprocessamento. O material entra pela tremonha num aglomerador, segue para a extrusora onde o parafuso o funde e homogeneíza, passa por um filtro de malha e é cortado pela peletizadora em grãos de 2 a 4 mm. Depois arrefece em água e é seco por centrífuga antes do ensaque.
Que percentagem de reciclado posso usar?
Tecnicamente é possível trabalhar com 100% de material reciclado, mas a qualidade depende da separação. Se a corrente tiver mais de 1–2% de PVC, o PP ou PE degrada e aparecem pontos negros e odor. Para aplicações exigentes recomendo misturar 20–50% de reciclado com resina virgem e validar com ensaios mecânicos. A rastreabilidade ganha peso com o PPWR. A humidade deve ficar abaixo de 0,2% nas poliolefinas.
Qual a diferença entre granulador e triturador?
O triturador apenas corta o material em pedaços ou flocos, a frio, para reduzir volume. O granulador funde, filtra e conforma esse material em grãos de 2 a 4 mm, prontos para reprocessamento. São etapas complementares de uma mesma linha: primeiro o triturador e a lavagem, depois o granulador, onde o material recupera valor comercial. O triturador trabalha a frio e não altera o polímero; o granulador aplica calor e pressão.
Posso granular material húmido sem secar?
Não. Humidade acima de 0,2% em PE e PP provoca bolhas e perda de propriedades; no PET, acima de 50 ppm, causa hidrólise e queda do índice de viscosidade. A desgaseificação a vácuo ajuda, mas não substitui a secagem. Filmes muito húmidos podem ir primeiro ao aglomerador, que remove parte da água por atrito, mas a secagem final continua obrigatória.
Como funciona um granulador?
O material avança pelo parafuso dentro da camisa aquecida e funde sob pressão de 80 a 200 bar. O fundido passa pelo filtro de malha, sofre desgaseificação a vácuo e sai pela matriz com orifícios de 2 a 4 mm. As facas da peletizadora, a 200 a 800 rpm, cortam o fio, que arrefece em banho de 20 a 40 °C e é seco a 1500 a 3000 rpm. São valores de referência, confirmados no FAT com o material real.