
Respuesta directa: «Dos etapas» y «doble tornillo» no son sinónimos: el primero cuenta cuántas extrusoras hay en serie y el segundo cuántos husillos giran dentro de una extrusora. Al cruzar ambos ejes resultan cuatro configuraciones legítimas. Para evitar ambigüedad, la cotización debe declarar por separado el número de etapas, el tipo de tornillo de cada una y el punto de desgasificación, no apoyarse solo en el nombre comercial.

Dos ejes de clasificación que se mezclan
En una cotización de peletización aparecen dos expresiones que parecen intercambiables y no lo son. «Dos etapas» es un eje de arquitectura: indica cuántas extrusoras se conectan en serie y, por tanto, cuántas veces se funde y se bombea el material. «Doble tornillo» es un eje de tornillería: indica cuántos husillos giran dentro de un mismo barril. Un eje cuenta máquinas; el otro cuenta husillos por máquina. Mezclarlos lleva a pedir una configuración y a recibir otra, sin que ninguna de las dos sea en sí un error técnico.
La confusión es de vocabulario, no de competencia: las cuatro combinaciones son legítimas y cualquier proveedor puede proponer una u otra con criterio. Aclarar los ejes protege al comprador, no descalifica a quien cotiza. En campo conviene fijar la terminología antes de comparar precios, porque dos ofertas con el mismo encabezado pueden describir máquinas que no comparten ni el número de motores ni la ubicación del vacío; compararlas solo por precio unitario sería comparar objetos distintos.
Qué es una extrusora de doble tornillo
Una extrusora de doble tornillo aloja dos husillos que engranan y giran, por lo general corrotantes o contrarrotantes, dentro de un mismo barril. Su ventaja es el mezclado distributivo y dispersivo: el material atraviesa zonas de cizalla controlada que incorporan cargas minerales, masterbatch o aditivos con una homogeneidad difícil de lograr con un solo husillo. La clasificación se refiere a esa extrusora concreta, no al resto de la línea que pueda venir después.
Lo que el doble tornillo no hace es añadir una segunda fusión. Dentro de una misma extrusora el material se funde una vez, y la desgasificación depende de que exista un puerto a baja presión y de la geometría del husillo en ese tramo. Por eso conviene no atribuirle, solo por su nombre, la estabilidad de presión de una línea madre-hijo: son mecanismos distintos. El tratamiento de cargas minerales se desarrolla en masterbatch con CaCO3 y doble tornillo, y la ficha del equipo en la granuladora de doble tornillo.
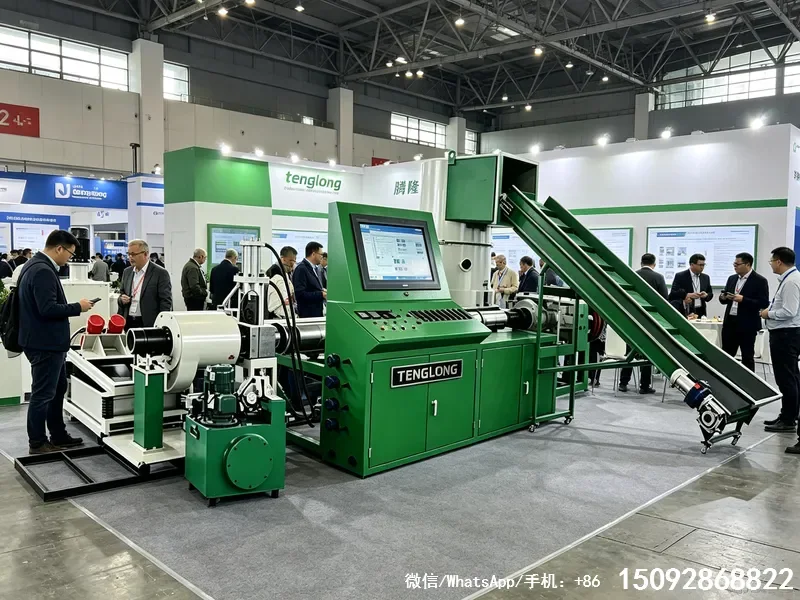
Qué es una línea madre-hijo
Una línea madre-hijo conecta dos extrusoras en serie. La primera funde y desgasifica; entre ambas queda un acoplamiento con puerto de vacío; la segunda homogeneiza y estabiliza la presión antes del dado. Aquí el eje que cambia es el número de extrusiones: dos motores principales, dos perfiles térmicos y dos tornillos como mínimo, aunque cada uno de ellos puede perfectamente ser sencillo.
Lo relevante para la cotización es que «dos etapas» no dice nada sobre cuántos husillos tiene cada extrusora. Una línea madre-hijo puede llevar dos tornillos sencillos, uno sencillo y uno doble, o dos dobles; el término solo compromete la serie de extrusoras y el punto de desgasificación entre ellas. El detalle del vacío entre etapas se explica en desgasificación al vacío y granulación de dos etapas y la arquitectura de serie en la línea de granulación de dos etapas.
Combinaciones posibles y para qué sirve cada una
Cruzar los dos ejes da cuatro celdas, y cada una resuelve un problema distinto. La matriz siguiente se lee por filas, según cuántas extrusiones ocurren, y por columnas, según cuánto mezclado aporta cada extrusora.
| Un tornillo por extrusora | Doble tornillo por extrusora | |
|---|---|---|
| Una etapa | Extrusora única de un husillo: fusión y dosificación para material limpio y homogéneo. | Extrusora única de dos husillos: mezclado intensivo de cargas y masterbatch sin segunda fusión. |
| Dos etapas | Madre-hijo con dos husillos sencillos: desgasificación entre etapas y presión estable al dado. | Madre-hijo con doble tornillo en alguna etapa: mezclado exigente más desgasificación por serie. |
En campo, la celda que más se malinterpreta es la de dos etapas con tornillos sencillos: se asume que «sencillo» significa «menos capacidad», cuando en realidad es la que mejor desgasifica, porque el vacío se aplica en un acoplamiento a baja presión y no depende del número de husillos. La decisión no va de potencia, va de dónde está el puerto de vacío. La tabla siguiente traduce cada combinación al dato que debe quedar escrito en la oferta.
| Combinación | Qué resuelve | Qué no resuelve | Dato que la confirma en la cotización |
|---|---|---|---|
| Una etapa, un tornillo | Fusión y dosificación básicas | Desgasificación sostenida a baja presión | Una extrusora, un husillo |
| Una etapa, doble tornillo | Dispersión de CaCO3 y aditivos | No añade acoplamiento ni segunda extrusora | Una extrusora, dos husillos corrotantes |
| Dos etapas, husillos sencillos | Desgasificación y presión estable | No sustituye al mezclado dispersivo de cargas altas | Dos extrusoras, un husillo cada una, puerto de vacío |
| Dos etapas, doble en la madre | Mezclado de carga más desgasificación por serie | Eleva la complejidad del tablero y del mantenimiento | Madre de dos husillos, hija de uno, acoplamiento con vacío |
| Dos etapas, doble en la hija | Homogeneización final exigente | El mezclado llega tarde en el proceso | Madre de un husillo, hija de dos |
| Dos etapas, ambos dobles | Máxima flexibilidad de formulación | Coste y consumo que deben justificarse por contrato de venta | Dos extrusoras, dos husillos cada una |
La columna de verificación no pide marcas ni modelos, solo conteos: número de extrusoras, número de husillos por extrusora y existencia del puerto de vacío. Con esos tres datos la configuración queda determinada sin ambigüedad, a confirmar en su puesta en marcha.

Cómo leer una cotización sin ambigüedad
Una cotización debería poder leerse como un plano: cada renglón declara una cantidad y una función. El problema habitual es que el encabezado diga «línea de dos etapas con doble tornillo» sin precisar a cuál de las dos extrusoras se refiere el doble tornillo. Esa frase admite al menos dos lecturas y ambas son fabricables, de modo que el documento todavía no describe una sola máquina.
La forma de cerrarlo es escribir la configuración por renglones, no por nombre comercial. Este es un ejemplo de cómo debe escribirse en la cotización, con supuestos explícitos y sin valor de rendimiento comprometido:
Configuración: línea de dos etapas. Etapa 1: una extrusora de un husillo, con alimentación y plastificación. Acoplamiento: puerto de vacío con bomba, sello y trampa de condensados. Etapa 2: una extrusora de un husillo de dosificación. Filtración: cambiador de malla antes del dado. Corte: por hebra. Número total de extrusoras: 2. Número total de husillos: 2. Perfiles térmicos, caudales y consignas se fijan por polímero, a confirmar en su puesta en marcha con el material real.
Ese texto no fija precio ni rendimiento; solo cierra la geometría del equipo. «Doble tornillo» no aparece porque no aplica, y si aplicara el renglón diría «etapa 1 de dos husillos corrotantes», sin dejarlo implícito. Según la ficha pública de TENGLONG, las condiciones comerciales publicadas son 30% T/T + 70% antes del embarque con Incoterms FOB Qingdao / CIF / DAP; se citan como contexto público del documento, no como compromiso de esta operación, y conviene que la cotización separe el alcance técnico de las condiciones de pago.
Preguntas que revelan la confusión del proveedor
Las preguntas siguientes no son un examen a nadie: son cierres de especificación que cualquier interlocutor técnico responde sin dificultad y que evitan que comprador y vendedor hablen de máquinas distintas. Formularlas por escrito deja constancia de la configuración acordada.
- ¿Cuántas extrusoras incluye la línea y cuántos husillos tiene cada una?
- ¿El término doble tornillo se refiere a la madre, a la hija o a ambas?
- ¿Dónde está el puerto de vacío y entre qué equipos se ubica?
- ¿Cuántos motores principales y cuántos accionamientos se entregan?
- ¿La filtración va antes del acoplamiento o inmediatamente antes del dado?
- ¿Qué renglón declara el número de etapas por separado del tipo de tornillo?
En campo, la respuesta que más información da no es la ficha de potencia sino el conteo de husillos por etapa: si al formularla surge duda entre «dos etapas» y «doble tornillo», la oferta aún no está cerrada. La conclusión contraintuitiva es que la configuración más costosa no es la que más desgasifica. Una línea madre-hijo con dos husillos sencillos desgasifica mejor que una extrusora única de doble tornillo, porque la extracción de volátiles depende de la baja presión del acoplamiento y no del mezclado dentro del barril. Elegir por el nombre más llamativo encarece el equipo sin comprar la función que se necesitaba.
Preguntas frecuentes
¿Puede una línea de dos etapas usar doble tornillo?
Sí. Los ejes son independientes: «dos etapas» fija dos extrusoras en serie y «doble tornillo» fija dos husillos dentro de una de ellas, o de ambas. La combinación habitual lleva el doble tornillo en la madre cuando se dispersan cargas, y una hija sencilla que estabiliza presión. Lo que debe quedar por escrito es a qué etapa corresponde cada husillo, a confirmar en su puesta en marcha.
¿Por qué aparecen ambos términos en una cotización?
Porque describen cosas distintas y el documento intenta ser completo: uno declara la arquitectura de serie y otro la tornillería de una extrusora. El problema no es que aparezcan juntos, sino que aparezcan sin indicar a cuál etapa se aplica el doble tornillo. Pida que cada renglón declare número de extrusoras, husillos por extrusora y punto de vacío; con eso la ambigüedad desaparece.
¿Cuál conviene para carga de CaCO3?
La dispersión de CaCO3 se beneficia del mezclado de un doble tornillo, así que esa parte la resuelve el eje de tornillería, no el de etapas. Si además el material exige desgasificar, la arquitectura madre-hijo aporta el puerto a baja presión. El porcentaje de carga y el grado de polímero los define su formulación, ejemplo con supuestos explícitos, no una cifra genérica de catálogo.
¿Qué dato pido para confirmar la configuración?
Tres conteos bastan: número de extrusoras, número de husillos en cada una y ubicación del puerto de vacío. Con esos datos la configuración queda determinada sin depender del nombre comercial. Complételos con el punto de filtración y el sistema de corte; la consigna térmica y el caudal se fijan después, por polímero, a confirmar en su puesta en marcha con el material real.