
Respuesta directa: En una peletizadora de dos etapas la primera extrusora funde y desgasifica; el acoplamiento ventila volátiles y amortigua el caudal; la segunda homogeneiza y estabiliza la presión antes del dado. El perfil térmico se fija en términos relativos por polímero, el vacío se aplica entre etapas y la filtración se decide según el destino del gránulo, no por costumbre de montaje.
Qué hace cada extrusora en la práctica
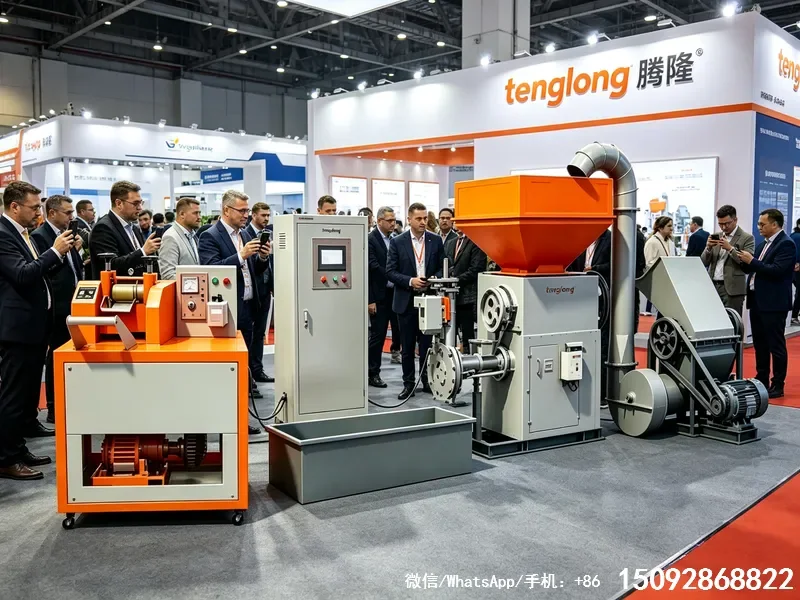
Una línea madre-hijo no es una extrusora grande partida en dos, sino dos máquinas con mandatos distintos en serie. La madre recibe material frío de baja densidad aparente y debe compactarlo, fundirlo e iniciar la desgasificación; la hija recibe masa fundida y construye la presión estable que exige el dado. Separar esas funciones evita que un solo tornillo plastifique y dosifique a la vez, compromiso que en una etapa se paga como pulsación de presión y calibre irregular del gránulo.
El reparto se entiende por la energía específica. En la madre el tornillo aporta trabajo intensivo para fundir el sólido, con el par máximo en alimentación y compresión; en la hija, ya con viscosidad reducida, actúa como bomba que iguala temperatura y genera contrapresión, sin apenas calor de fricción. En campo conviene dimensionar los motores con esta diferencia: una madre corta de par provoca los atascos de arranque y sobredimensionar la hija encarece el tablero sin ganar estabilidad.
La verificación evita diagnósticos invertidos: antes de exigir estabilidad a la hija conviene confirmar, por el cordón de purga y no solo por el pirómetro, que la madre descarga masa plastificada. Si aparecen sólidos en el acoplamiento, subir la temperatura de la hija solo enmascara un déficit de fusión de la madre. Esta lógica y el vacío entre etapas se tratan en desgasificación al vacío y granulación de dos etapas, y la configuración de serie en la línea de granulación de dos etapas. Según la ficha pública de TENGLONG, la capacidad publicada va de 100 a 3 000 kg/h, dato que ubica la familia y no el rendimiento de una escama concreta.
Perfil térmico de la primera etapa
El perfil térmico de la madre se especifica como pendiente relativa por zonas, no como cifra única: la consigna la fijan el polímero, su grado y la humedad de entrada, a confirmar en su puesta en marcha con la resina real. En términos relativos, esta etapa trabaja con perfil mayor que la segunda en plastificación, porque aporta el calor de fusión que el material frío no trae. Expresarlo como mayor o menor evita la falsa precisión de un absoluto que cambia con el lote.
La pendiente importa más que el nivel. Una rampa plana alarga el tramo de sólidos y eleva el par de arranque; una pronunciada funde la superficie antes de compactar el núcleo y atrapa aire que aparece como burbujas. Se ajusta observando a la vez la corriente del motor y el material en la ventana de desgasificación. En campo corrijo primero la pendiente y después el nivel: mover todas las zonas cambia la temperatura de masa sin revelar el tramo desajustado. Como cierre, comparar masa y última zona delata si el calor lo pone el cizallamiento y no las resistencias.
Zona de acoplamiento y desgasificación
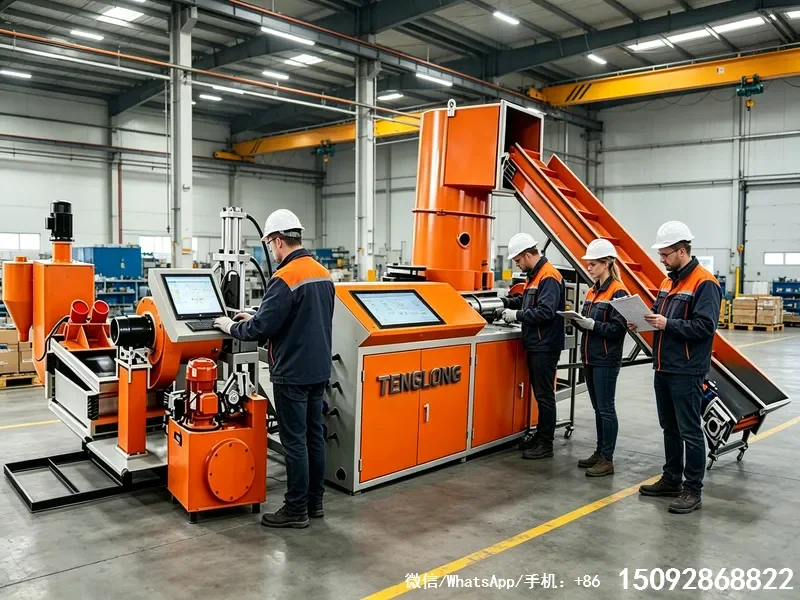
El acoplamiento conecta la descarga de la madre con la alimentación de la hija y distingue a una línea madre-hijo de dos extrusoras puestas en fila. Cumple tres funciones: extraer volátiles por el puerto de vacío, amortiguar las oscilaciones de caudal y entregar masa a presión casi constante. No es una tubería, sino un volumen de transición con geometría propia y punto de extracción de gases.
La desgasificación va aquí por una razón de presión: la masa está fundida pero a presión todavía baja, condición en que los volátiles abandonan el fundido; hacerlo tras la hija sería ineficaz, con la contrapresión del dado ya aplicada. Bomba, sello del puerto y trampa de condensados forman un solo subsistema, y una entrada falsa de aire se manifiesta como pérdida de vacío y burbujas que se atribuyen por error a humedad de la escama.
- Nivel de llenado en mirilla: bajo succiona aire, alto estrangula la madre.
- Vacío en el puerto: caída sostenida apunta a sellos o trampa saturada.
- Corriente de la hija en banda estrecha: señal de amortiguación correcta.
- Cordón de purga: los grumos delatan fusión incompleta aguas arriba.
- Temperatura de masa a la entrada: define si la hija calienta o bombea.
- Condensado y ruido del puerto: separan arrastre de masa de fuga de aire.
Cuando el gránulo sale irregular, reviso primero el llenado del acoplamiento y después el perfil térmico: es el único punto donde una causa de la madre se vuelve síntoma de la hija, y ahí se concentran los falsos diagnósticos.
Segunda etapa: homogeneización y dado
La hija recibe masa fundida y su perfil térmico es, en términos relativos, menor que el de la madre: no aporta calor de fusión, solo iguala la diferencia entre centro y pared del canal. Un perfil plano o descendente hacia la boquilla evita sobrecalentar material que ya llega caliente. La consigna se fija por polímero y se confirma en su puesta en marcha; dar un absoluto sin conocer el grado sería una precisión engañosa.
Su trabajo se mide por la estabilidad de presión antes del dado, no por el caudal. Un tornillo de dosificación convierte una alimentación pulsante en presión casi constante, y esa constancia define el calibre del pellet: por eso la hija gira más lento, con transporte suave y no cizalla intensiva. Subir sus revoluciones para ganar kg/h rompe el llenado del acoplamiento y estrangula la madre. Esa presión estable es condición previa del corte, cuyos criterios entre hebra, anillo de agua y bajo agua se detallan en corte por hebra, anillo de agua y bajo agua: si oscila, aparece rotura de hebra o dispersión de tamaño, con origen aguas arriba.
Dónde conviene filtrar
La ubicación del cambiador de malla se decide por el destino del gránulo, no por costumbre. Filtrar entre madre y acoplamiento protege a la hija de contaminantes gruesos y abarata el bombeo, pero somete la malla a masa no homogénea y caudal pulsante. Filtrar tras la hija, antes del dado, entrega la masa más homogénea y estable, a costa de la contrapresión más alta de la línea.
Los criterios de malla, área y frecuencia de cambio se desarrollan en filtración de masa fundida y cambiador de malla. La pregunta práctica es dónde se acumula la suciedad: con papel, etiquetas o PVC residual conviene filtración gruesa antes del acoplamiento y fina antes del dado; con escama lavada y separada basta una final, que reduce pérdidas de carga convertidas en temperatura. En campo manda el diferencial de presión del paquete, no el tiempo desde el último cambio: un lote contaminado colma la malla en fracción de turno. Al crecer el diferencial suben la corriente de la hija y la temperatura por cizalla, de modo que un filtro atascado se parece, en el tablero, a un problema térmico.
Tabla de variables por etapa
La tabla resume el reparto. Las temperaturas se expresan como perfil relativo, mayor o menor, a fijar por polímero y a confirmar en su puesta en marcha; los absolutos quedan fuera porque dependen del grado, la humedad y el histórico térmico del material.
| Variable | Primera etapa | Acoplamiento | Segunda etapa |
|---|---|---|---|
| Función principal | Fundir y desgasificar | Ventilar y amortiguar | Homogeneizar y dosificar presión |
| Estado del material | De sólido a fundido | Fundido a baja presión | Fundido homogéneo |
| Perfil térmico relativo | Mayor en plastificación | Sin calefacción activa | Menor, plano o descendente |
| Energía específica | Alta, por fusión | Nula, solo pérdidas | Baja, por bombeo |
| Demanda de par | Máxima en alimentación | No aplica | Moderada y estable |
| Presión de masa | Baja y pulsante | Baja, extracción de vacío | Alta y estable antes del dado |
| Desgasificación | Inicio, gruesa | Principal, al vacío | Residual |
| Filtración | Gruesa opcional | No recomendada | Fina antes del dado |
| Variable a vigilar | Corriente y plastificado | Llenado y vacío | Presión antes del dado |
Por columnas, la tabla explica por qué dos perfiles distintos no son capricho: la madre aporta calor y la hija no debe aportar demasiado. Por filas, explica por qué el acoplamiento no admite calefacción activa: ese calor se suma a una masa que la hija ya no puede enfriar antes del dado. En la puesta en marcha se recorre cada fila como lista de comprobación antes de declarar estable la línea, con las consignas anotadas por separado y referidas al material real del día.
Preguntas frecuentes
¿Por qué dos perfiles térmicos distintos?
Porque cada extrusora recibe el material en un estado distinto. La madre trabaja con sólido frío y debe aportar el calor de fusión, así que su perfil es relativamente mayor en plastificación. La hija recibe masa fundida y solo iguala temperatura, con perfil menor y plano. Fijar una consigna única obligaría a una de las dos a trabajar fuera de su función, con sobrecalentamiento o fusión incompleta, extremos a confirmar en su puesta en marcha.
¿Dónde se aplica el vacío?
El vacío se aplica en el puerto de desgasificación del acoplamiento, entre la descarga de la madre y la alimentación de la hija. Ahí la masa está fundida pero a baja presión, condición que permite extraer humedad residual y volátiles. Aplicarlo después de la hija sería ineficaz, con la contrapresión del dado ya presente. El subsistema incluye bomba, sello y trampa de condensados; una entrada falsa de aire se confunde con exceso de humedad.
¿El filtro va antes o después de la segunda extrusora?
Depende del destino del gránulo y de la contaminación de entrada, no de una regla fija. Con material sucio conviene filtración gruesa antes del acoplamiento para proteger la hija y una fina antes del dado para definir calidad. Con escama lavada y separada suele bastar una sola final. El criterio es el diferencial de presión del paquete de mallas, registrado junto con la corriente de la hija para no confundir colmatación con desajuste térmico.
¿Qué variable indica que el acoplamiento está mal ajustado?
La señal más temprana es que la corriente de la hija abandona su banda estrecha y oscila al unísono con la de la madre: el acoplamiento dejó de amortiguar. La confirman el nivel de llenado y la lectura de vacío. Un nivel bajo succiona aire; uno alto estrangula la madre. Se corrige con la velocidad relativa entre extrusoras, no con el vacío, que gobierna gases y no caudal.