
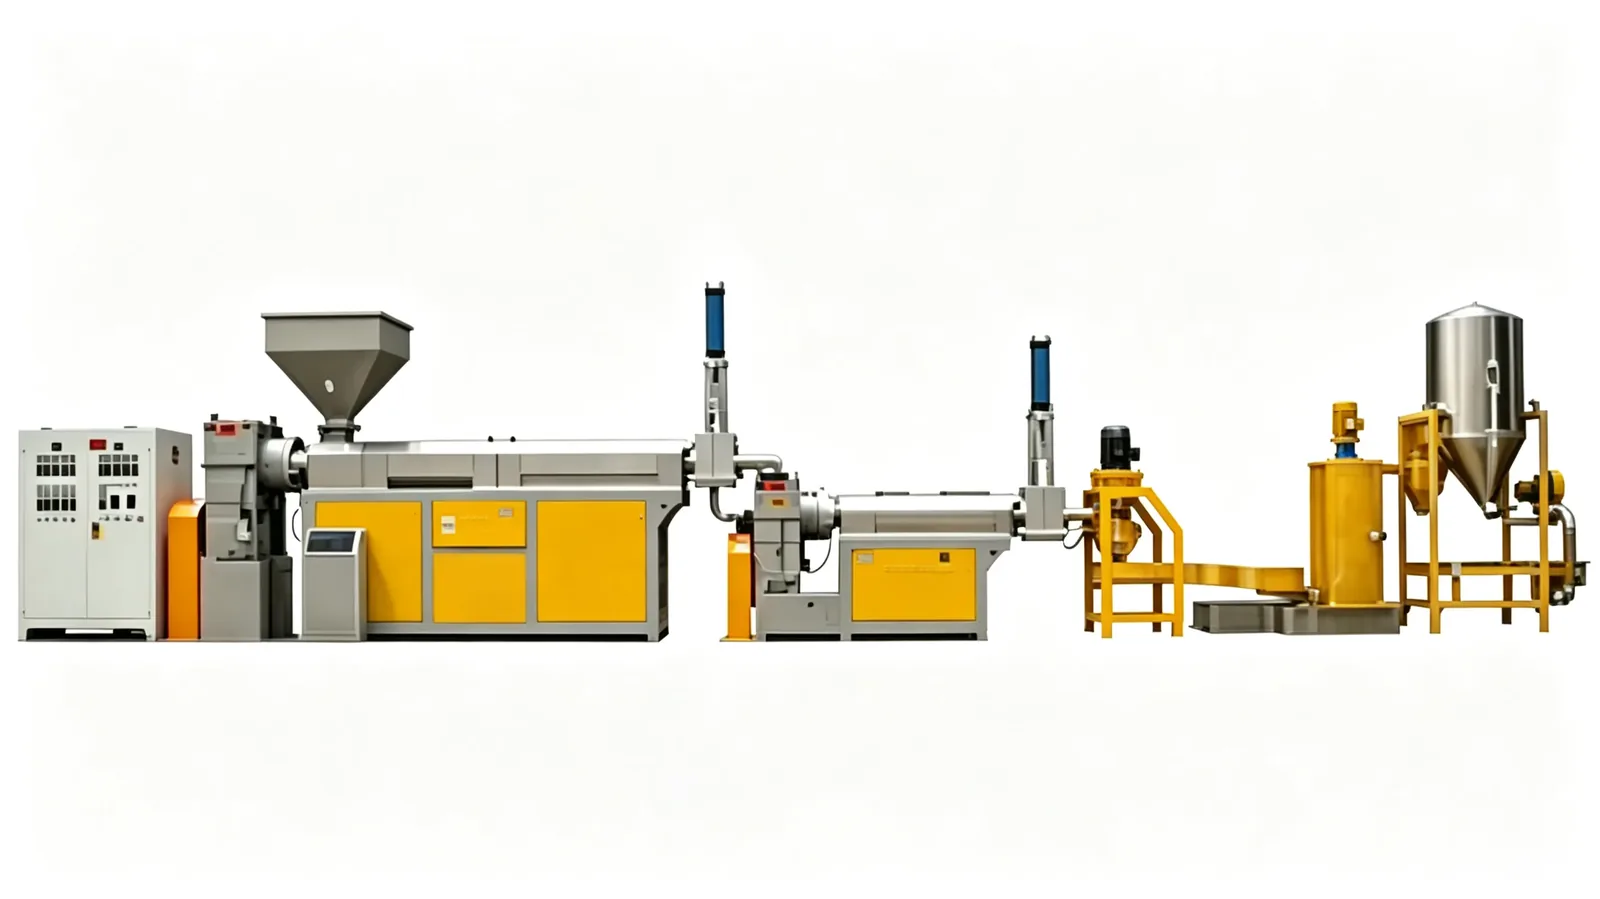
Esnek ambalaj girdisi neden farklı davranır?
Shrink film ve naylon katlı ambalaj girdileri, düşük yığın yoğunluğu ve tabakalar arası kayma özelliği nedeniyle shredderda düzensiz besleme davranışı gösterir. Sarma ve yapışmayı azaltmanın yolu, bıçak açısını ve devri doğru seçmek, balyayı ön kabarma ile gevşetip sıkıştırmak ve akışı sabitlemektir. Çok katlı yapılar için eritme öncesi ayırma adımı verimi belirler.
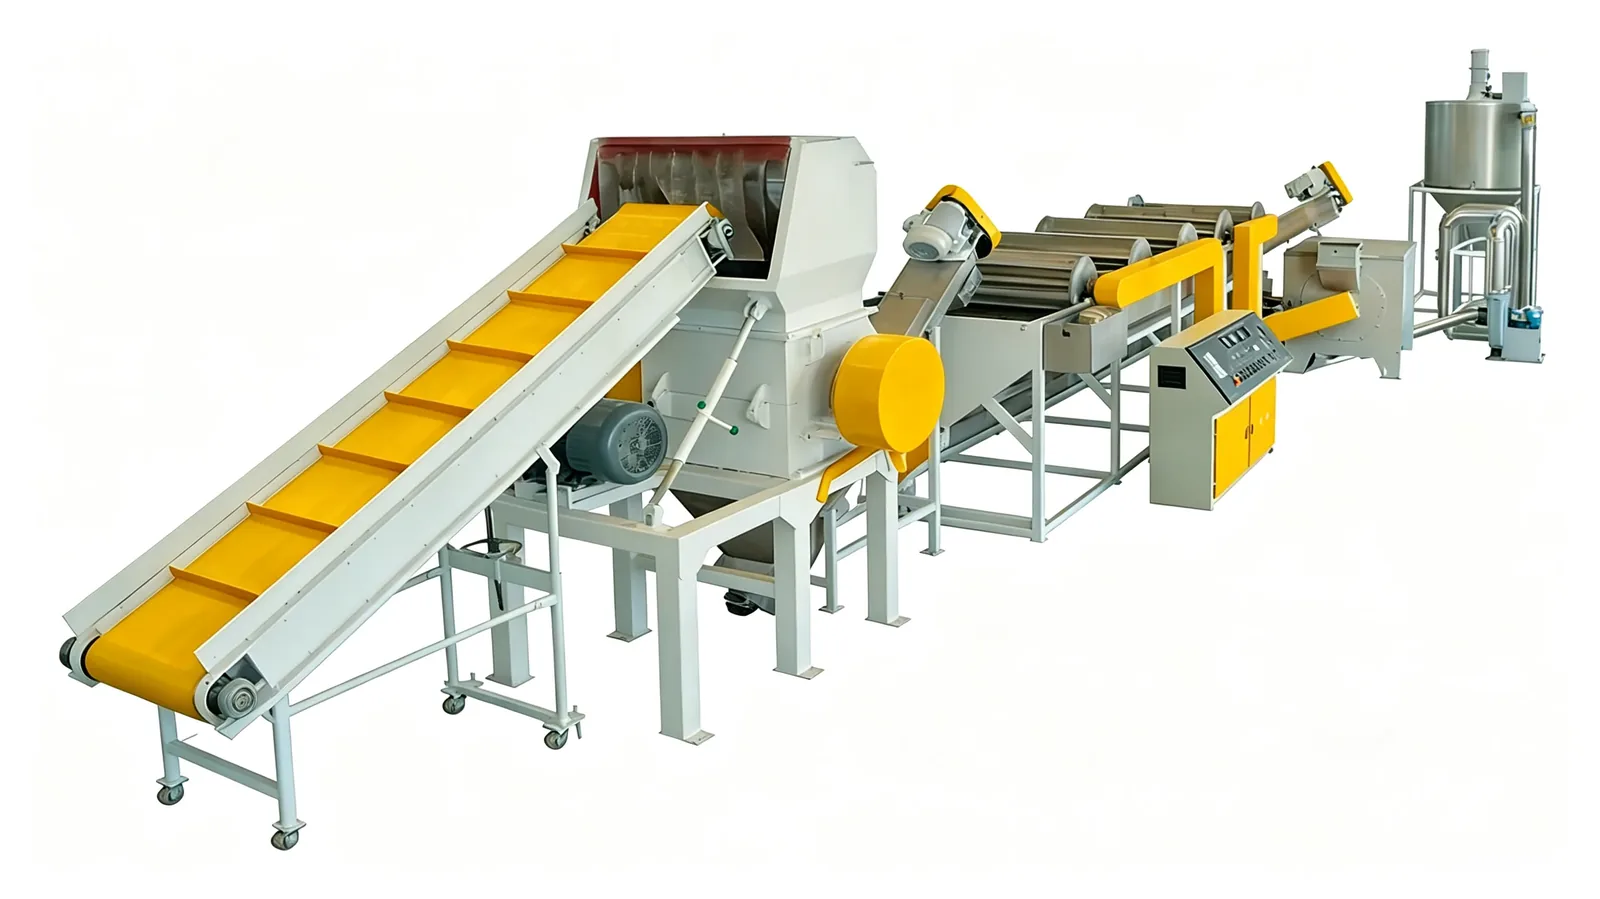
Esnek ambalaj girdisi neden farklı davranır?
Rijit plastik girdilerde malzeme şeklini korur; bir PET şişesi kırılana kadar aynı hacmi tutar. Esnek ambalajda durum tamamen farklıdır: shrink film, naylon katlı paket, laminasyonlu poşet ve geri dönüştürülmüş ambalaj balyası, üzerine yük bindiğinde hacim değiştirir. Yükleme sırasında sıkışan hava, balyanın içinde kanallar halinde boşluk bırakır; bu boşluklar hareket sırasında malzemenin "akışını" keser.
Bu, üç ayrı davranışa yol açar. Sarma (wrapping): Tabakalar birbirinin üzerine sarılır ve rotor girişinde tek bir rulo gibi davranır; bıçaklar bu ruloyu açmakta zorlanır. Yapışma: Islak veya sıcak bir film, sıkıştırma bandının temas noktalarında metal yüzeye veya diğer plastiğe yapışır; sıcakken yapışan yüzey, soğuduktan sonra katı bir tabaka oluşturur. Boşluk ve köprüleme: Balya içindeki boşluk nedeniyle akış kesikli olur; malzeme huninin çeperinde bir tabaka oluşturur ve köprü kurar.
Bu üç davranışın ortak sonucu aynıdır: besleme debisi sabitlenmez ve bıçak yükü düzensizleşir. Sektör tipik referans aralığında gevşek shrink film balyası 25–60 kg/m³ yığın yoğunluğuna sahipken, aynı malzemenin sıkıştırılmış hâli 150–220 kg/m³'e çıkar. Bu altı katlık fark, makine ayarı olmadan giderilemez.
Aşağıdaki ölçüm tablosu, esnek ambalaj akışını tanımlamak için kullanılan dört sayıyı ve her birinin kabul aralığını toplar. Bu dört sayı olmadan yapılacak bıçak ve devir ayarı, ancak tahmin üzerine kurulur.
| Ölçüm parametresi | Birim | Esnek ambalaj akışında sektör tipik referans aralığı | Değerlendirme |
|---|---|---|---|
| Gevşek balya yığın yoğunluğu | kg/m³ | 25–60 (shrink film), 40–90 (naylon katlı poşet) | Alt sınırın altı: beslemede hava yastığı riski |
| Sıkıştırılmış balya yoğunluğu | kg/m³ | 150–220 | Gevşek değere göre 4–6 kat; ön kabarma göstergesi |
| Numuneler arası yoğunluk sapması | % | ≤ 15 (kabul), > 30 (gevşek sıkıştırma) | Sapma büyükse önlem ekipman değil, band ayarıdır |
| Balya içi hava kanalı oranı | % | 10–25 (normal), > 35 (geçersiz sıkıştırma) | Boşluk ve köprüleme davranışının kaynağı |
| Toplam nem içeriği | % | 2–8 (kuru), > 12 (ıslak gıda ambalajı) | %12 üzeri nem: ön kurutma gerekir |
Ambalaj tipine göre davranış ve önlem
Aşağıdaki tablo, esnek ambalajın yaygın tiplerini, her birinin besleme sırasında gösterdiği karakteristik davranışı ve alınması gereken önlemi özetler. Tablodaki "ekipman değişikliği" sütunu, mevcut hattın değiştirilmesi gerektiğinde nelerin öne çıktığını gösterir.
| Ambalaj tipi | Besleme sırasında görülen davranış | Alınacak önlem | Gerekli ekipman değişikliği |
|---|---|---|---|
| Shrink film (PE geri dönüştürülmüş) | Yüksek sarma eğilimi; tabakalar rulo halinde birbirine sarılır, bıçak ucu malzeme yerine ruloyu kavrar | Ön kabarma ile balyanın gevşetilmesi, konik uçlu chipper bıçak, düşük devir | Ön kabarma ünitesi + yaylı ayırıcı (spreader) + titreşimli dozajlama tablası |
| Naylon (PA) katlı poşet | Kayma çok yüksek; malzeme bıçak üzerinde kayarak rotoru geçer, çıktı boyutu dağılır | Yüksek açılımlı bıçak, kaymaya dirençli kaplama, düşük devir | Bıçak değişimi (kaplama) + devir aralığı ayarı |
| Laminasyonlu çok katlı ambalaj (PA/PE/Al) | Katmanlar birbirine kaynatmış; yırtılma zor, ısıyla yumuşayan tabakalar yapışır | Ön ayırma (metal ayırıcı + sıcak alkali yıkama), kademeli parçalama | Ön ayırma istasyonu + ayrı kademeli kırıcı |
| Alüminyum folyo içeren paket (Crush) | Metal bulaşıklığı; folyo bıcak kenarına yapışır ve kıvrılır | Manyetik ayırıcı, bıçak kenarına yapışmayı önleyici kaplama | Manyetik ayırıcı + bıçak kaplama değişimi |
| Islak gıda ambalajı / süt paketi (PE/PP) | Nem yüksek; yapışma güçlü, balya ağırlığı beklenenden yüksek | Ön kurutma, nem ölçümü, düşük sıkıştırma basıncı | Santrifüj veya sıcak hava kurutma ünitesi |
| Balya içinde karışık film + kağıt | Boşluklu yapı; kağıt tabakaları filmi tutar, akış tamamen kesikli | Kağıt ayırma (eleme), akış sabitleyici dozajlama | Eleme ünitesi + titreşimli besleme tablası |
Bıçak açısı ve devir ayarının etkisi
Esnek ambalajda bıçak geometrisi, malzemeyi kavrama biçimini belirler. Konik ucu şaft eksenine daha dik açıyla monte edilmiş bir chipper bıçak, tabakayı yüzeyden kavrayıp yukarı çeker ve sarılmış rulo içine nefes alma bırakmaz. Düşük açılımlı, neredeyse yatay konumlandırılmış bir bıçak ucu ise tabakanın altından kayar; film kayganlığı yüksek olduğu için bıçak malzemeyi kavrayamaz ve tabaka bıçakların önünde birikir.
Devir ayarı bu dengeyi ikinci elden belirler. Düşük devirde bıçağın malzemeye uyguladığı itici kuvveti artar ve tabaka kavranır; yüksek devirde ise tabaka bıçağın çevresinde savrulur, toz oranı yükselir ve parça boyutu kontrolsüzleşir. Sektör tipik referans aralığında çok katlı esnek ambalajda çift milli shredder rotorda 35–60 dev/dk çalışılır; bu değer, rijit girdilerde kullanılan 60–90 dev/dk bandının belirgin altındadır.
Uygulamada devir, tek başına ayarlanan bir parametre değildir. Rotor devri ile bıçak aralığı birlikte değiştirilir: devir düşürülürken aralık sabit tutulur ve hat yükü gözlenerek dengelenir. Aksi halde düşük devir ve geniş aralık, malzemenin bıçak yerine kayması ve rotorun açıkta dönmesi anlamına gelir.
Sıkıştırma ve balya çözme öncesi: ön kabarma neden şart?
Esnek ambalajın en zor tarafı, sıkıştırılmış hâlde neredeyse hiçbir kenarı olmamasıdır. Dört köşesi dik, katı bir malzeme rotoru tırmalarken, sıkıştırılmış film balyası rotoru hiç kavramaz; malzeme üstünden kayar. Bu durumun önlenmesi, malzemenin ön kabarma aşamasında dağıtılmasıyla mümkündür.
Ön kabarmanın yaptığı iş, yalnızca balyayı parçalamak değildir. Bandı ve bağlama ipi gevşetildikten sonra balya düşük devirli bıçaklarla dağıtılır; böylece malzeme tabakaları tek tek ayrılır ve içerideki boşluk çöker. Bu çökme, yığın yoğunluğunu 25–60 kg/m³ bandından 80–120 kg/m³ bandına çıkarır ve besleme debisini sabitler. Balya çözme uygulamasının ölçüm ve izleme yöntemi hidrolik itici ve yerçekimi besleme torku başlığında verilmiştir.
Alternatif olarak besleme hunisine bir sıkıştırma presi yerleştirilebilir. Pres, malzemeyi düşük basınç altında önceden yoğunlaştırdığı için rotorun kavrama işi kolaylaşır; ancak basınç çok yüksek olursa film tabakaları arasındaki hava kanalları sıkışır ve sarma davranışı artar. Sektör tipik referans aralığında ön sıkıştırma basıncı 4–8 bar bandında tutulur.
Karıştırılmış polimer (multi-layer) girdinin verime etkisi
Çok katlı ambalajın geri dönüşümünde asıl kayıp, parçalamada değil ayrıştırmada oluşur. Katmanlar arasındaki kaynatma noktaları, ısıtıldığında yumuşar ve katmanlar birbirinden ayrılabilir; ancak bu ayrılma geri dönüşüm hattının ön bölümünde değil, eritme ve filtrasyon aşamasında gerçekleşir. O ana kadar bütün görünen hata maskesi sürer: parça boyutu doğru, filtre tıkanmıyor, granül üretiliyor.
Sonuç, granülün içinde heterojen bir renk ve yapı dağılımıdır. Naylon katmanı eritildiğinde viskozite ani artar veya düşer; alüminyum katmanı varsa filtre aşamasında metal parçacıkları oluşur. Bu nedenle çok katlı girdinin verim değerlendirmesi, yalnızca kilogram cinsinden üretimle değil, geri dönüştürülmüş granülün hedef üründeki kullanılabilir oranıyla yapılmalıdır.
Önlem sırası önemlidir. Birinci adım metal içeren katmanların (Crush, alüminyum folyo) besleme öncesi manyetik ayırıcıyla uzaklaştırılmasıdır. İkinci adım, ısıyla ayrışabilen yapılar için sıcak alkali yıkama uygulamasıdır; bu yöntem PET/PA/AL karışımlarını ayırabilir, ancak atık su yönetimi ayrı bir yatırım gerektirir. Üçüncü adım, ayrıştırma yapılamıyorsa karışık girdinin kendi hedef ürününe yönlendirilmesidir.
Ayrıştırma yapılmazsa granüle ne olur?
Çok katlı yapının ayrıştırılmadığı durumda, kayıp ilk anda değil üçüncü üründe görünür. İlk parti granül çoğu zaman kabul edilebilir görünür; heterojenlik ancak farklı hammadde kaynaklarından gelen granüller bir araya geldiğinde belirginleşir. Bu nedenle kalite kontrolü, tek numune yerine parti bazında yapılmalı ve partiler arası renk farkı kaydedilmelidir.
Granül kalite kontrolünde izlenen başlıca dört parametre vardır:
- Renk homojenliği: Aynı partiden alınan beş numunenin renk farkı, referans kart ile karşılaştırılarak değerlendirilir; beklenmedik sağlanma kirliliği genellikle kaçırılan bir metal katmanına işaret eder.
- IV (viskozite) dağılımı: PET içeren katmanlarda eritme sıcaklığı değişimleri IV düşüşüne yol açar; parti içi IV sapması, sıcaklık kontrolünün gözden geçirilmesini gerektirir.
- Filtre basınç kaydı: Filtre tıkanma hızı, metal ve kirlenmiş katman içeriğinin dolaylı göstergesidir; tıkanma periyodu hızlanıyorsa girdi kompozisyonu değişmiştir.
- Toz oranı (filler): Toz, işlenmemiş çok katlı girdinin en belirgin göstergesidir; %3'ün üzerine çıkan toz oranı, ön ayırma eksikliğine işaret eder.
Bu parametrelerin nasıl ölçüleceği ve hangi düzeltici faaliyete bağlanacağı, plastik granül makinesi PP, PE ve PET uygulamaları rehberinde, ürün seçimine göre kalite gereksinimleriyle birlikte ele alınmıştır.
Düşük yoğunluklu girdilerde vida tipi seçimi
Esnek ambalajdan elde edilen parçalar, granül hattına girdiğinde düşük yığın yoğunluğunu korur; bu, vida beslemesinde doğrudan sorun yaratır. Şişen vida, malzemeyi kendi ağırlığıyla ilerletir. Düşük yoğunluklu girdide malzeme, vida kanatları arasında sıkışmaz ve ilerleme yerine hava yastığı oluşurur; vida atlar, üretim dalgalanır ve eriyik sıcaklığı salınır.
Bu nedenle düşük yoğunluklu girdi için vida seçimi, besleme başlığı (feed throat) boyutundan başlar. Besleme hunisi, vida çapının 1,2–1,5 katından küçükse malzeme huninin içinde köprüleme yapar. Sektör tipik referans aralığında düşük yoğunluklu film ve ambalaj geri dönüşümünde yüksek açılımlı (L/D) vida tercih edilir; yüksek L/D, aynı çapta daha uzun sıkıştırma alanı sunar ve malzeme taşıma kapasitesini artırır.
Dört seçenek sıralanabilir:
- Yüksek açılımlı tek vida: Sıkıştırma oranı yükseltilir, hava yastığı riski azalır. En düşük yatırımlı çözümdür; ancak vida çapı küçük olduğu için toplam debi sınırlı kalabilir.
- Besleme huni genişletme ve ön sıkıştırma: Huni çapı artırılır, malzeme önceden yoğunlaştırılır. Besleme tarafındaki sıkışma çözülür; kazan yerine doğrudan vida kullanılır.
- İki kademeli vida: Birinci vida düşük yoğunluklu girdiyi sıkıştırıp ısıtır, ikinci vida eritme ve homojenleştirmeyi üstlenir. Bu çözüm, besleme sorununu kalıcı olarak çözer ancak yatırım ve bakım maliyeti yüksektir.
- Öğütücü öncesi yoğunlaştırma: Shredder çıkışında ikinci bir sıkıştırma adımı kurulur, vida yalnızca eritme ve pompalama görevini üstlenir. Hat içi ekipman ihtiyacı doğurur.
Besleme düzensizliğinin aşağı zincirdeki maliyeti
Kesikli besleme, yalnızca shredder tarafında değil granül hattının tamamında bir dalgalanma üretir. Vida kısa süre boş kaldığında eriyik sıcaklığı düşer, ardından toplu malzeme geldiğinde viskozite artar ve eriyik sıcaklığı yükselir. Bu salınım, filtre tıkanmasının en sık nedenlerinden biridir; tıkanan filtre, eriticiyi basınçlı yapar ve tüm hattın durmasına yol açabilir.
Ölçüm tarafında gramaj tutarlılığı bu dalgalanmanın en pratik göstergesidir. Vida beslemesi üzerinde 30 dakikalık bir pencerede üretilen granül tartılır; ideal durumda gramaj değişimi %3'ün altında kalır. Üstüne çıkan bir salınım, besleme tarafında düzeltilmesi gereken bir sorunu işaret eder. Dozajlama tablolarının ve besleme düzenleyicilerinin hat içindeki konumu, film granül makinesi rehberinde granül hattının besleme tarafıyla birlikte anlatılmıştır.
Esnek ambalaj akışında parçalama ünitesinin seçimi de ayrı bir konudur. Düşük devir ve iri çıkışlı bir konfigürasyon, tabakayı açmadan önce bütün olarak iletebilir; buna karşılık yüksek devirli ince öğütme ünitesi tabakayı parçalar ama toz oranını yükseltir. Bu nedenle esnek ambalaj için önerilen yapı, iri çıkışlı bir shredder ardından gelen ayrı bir kırma kademesidir. Shredder ile kırma arasındaki görev ayrımı plastik kırma makinesi ile shredder arasındaki fark başlığında ele alınmıştır; tipik hat kurulumları için PP ve PE film geri dönüşüm çözümü sayfasındaki akış örneğine bakılabilir.
Uzman notu: saha testinde nelere bakılır?
Esnek ambalaj akışında saha testinde şikâyeti teşhis etmek, gözle bakmakla değil ölçmekle mümkündür. İlk adım, balyanın içinden rastgele seçilen beş numunenin hacim yoğunluğunu (kg/m³) ölçmektir. Numuneler arasında %30'dan fazla sapma varsa, büyük olasılıkla sıkıştırma bandının gevşek bırakıldığı ve balyanın içinde hava kanalı oluştuğu anlaşılır; bu durumda ilk önlem bandı sıkılık ayarıdır, ekipman değişikliği değil.
İkinci adım, balya açıldıktan sonraki tabaka yapısının fotoğrafla kaydedilmesidir. Tabakalar birbirine sarılmışsa ön kabarma ünitesi gerekçelendirilir; yalnızca katlanmışsa yaylı ayırıcı yeterlidir. Üçüncü adım, motor akım eğrisinin 15 dakikalık pencerede kaydedilmesidir. Düzensiz akış, akım eğrisinde tekrarlayan düşük-yük adacıklarıyla kendini gösterir. Bu üç ölçüm, gereksiz ekipman yatırımından önce gelen bir karar zinciri oluşturur.
plastik shredder makinesi — kapsamlı ürün ve satın alma rehberi →
Sonuç ve sonraki adım
Bu makaledeki kg/m³, mm, dev/dk, bar ve dakika değerleri sektör tipik referans aralığıdır ; ölçülmüş tekil makine verisi değildir. Kendi ambalaj akışınız için doğru önlem, numune üzerinde yapılan yoğunluk ve tabaka yapısı ölçümüyle belirlenir. Bıçak açısı, devir ve ön kabarma kararı, bu ölçümün ardından verilmelidir. Projenize ait besleme rejimi, bıçak konfigürasyonu ve vida tipi, malzeme numunenizle yapılan fabrika testiyle belirlenir. Paylaşılan fiyatlar Qingdao FOB, temel konfigürasyon içindir; navlun, kurulum ve yerel vergiler hariçtir. Ücretsiz teknik danışmanlık ve teklif alın →