

Tek kademe mi, iki kademe mi: karar hangi veriye dayanır?
Sıkıştırılmış bale, mühürlü blok ve rulo film girdisinde tek kademeli shredder yeterli değildir; ön kabarma (ön parçalama) ünitesiyle iki kademeli hat kurmak bıçak kırılma riskini ve kWh/kg tüketimini belirgin biçimde düşürür. Gevşek balya ve tekil varil gibi düşük baskılı akışlarda ise tek kademe hem yeterli hem daha ekonomiktir.

Tek kademe mi, iki kademe mi: karar hangi veriye dayanır?
Shredder (parçalama makinesi) seçiminde en sık yapılan hata, ekipman gücünü tek başına kriter almaktır. Oysa bir parçalama hattının kurulabilmesi, ünitenin değil hattın besleme rejiminin sorunudur. Ana ünitede parça boyutu 300 mm'yi aşıyorsa konveyör bandı malzeme taşıyamaz, bıçaklar malzemeyi kavrayamaz, motor sürekli tork zirvesinde çalışır. "Kaç kW" sorusu bu yüzden ikinci sorudur.
İlk soru şudur: malzeme makineye hangi halde geliyor? Sıkıştırılmış bir PET balyası, mühürlenmiş bir blok, üst üste istiflenmiş variller ve rulo sarılmış film kendi ağırlığının çok üzerinde bir direnç oluşturur. Bu direnç ancak malzeme önce dağıtılıp boyutu küçültülürse ünitenin kavrama penceresine girer. Karar mantığı, girdinin hacimsel yoğunluğu (kg/m³) ile hedef parça boyutu (mm) çiftinden yürür.
İkinci kriter, hat içindeki aradaki bağlantıdır. İki kademeli hat, aralarında bir aktarım noktası demektir; bu noktadaki bant genişliği ve yükseklik farkı hattın darboğazını belirler. Tek kademede böyle bir arayüz yoktur, ancak girişteki besleme ünitesi tüm yükü tek başına taşımak zorundadır.
Sahada uygulanan karar sırası dört adımdan oluşur:
- En büyük parça boyutu ölçülür: balya, blok ve varil için en uzun kenar boyutu (mm) kayda alınır.
- Yığın yoğunluğu belirlenir: sıkıştırılmış bale için kg/m³ değeri numuneyle tartılır.
- Hedef parça boyutu yazılır: bir sonraki ünitenin kabul ettiği çıkış boyutu (mm) belirlenir.
- Üç sayı, tek kademenin kapasite ve tork sınırıyla karşılaştırılır; sınıra yakın durumda ön kabarma devreye alınır.
Girdi tipine göre ön kabarma ihtiyacı
Aşağıdaki tablo, girdi tipine göre ön kabarmanın gerekli olup olmadığını, önerilen rotor yapısını ve sektör tipik referans aralığındaki geçiş debisini özetler. Kapasite değerleri ana ünitenin besleme debisi içindir; iki kademede toplam debi, aktarım noktasının darboğazıyla sınırlıdır.
| Girdi tipi | Ön kabarma gerekli mi | Önerilen rotor tipi | Tipik geçiş debisi (kg/saat) | Başlıca risk |
|---|---|---|---|---|
| Sıkıştırılmış bale (PET, HDPE; 250–500 kg/bale) | Evet — bandı ve ip çözme + ön dağıtma | Çift milli, yüksek tork | 300–800 tek kademe / 800–1.500 iki kademe | Balya bıçağa çarpıp kayar; ip bıçağa sarılır |
| Gevşek / kısmen açılmış bale | Koşula bağlı — bant gevşetme yeterliyse hayır | Çift milli | 600–1.500 | Yığın içinde boşluk; düzensiz akış ve köprüleme |
| Mühürlü blok (iç içe geçmiş film) | Evet — ön blok kırma | Tek milli, iri çıkışlı | 200–600 | Blok çatlaklarındaki keskin kenar bıçak kenarına oturur |
| Tekil varil (200 L, basınçsız) | Hayır | Çift milli + sıkıştırma sacı | 150–400 | Metal bulaşıklığı; kapak halkası bıçağa takılır |
| Film rulosu (kağıt çekirdekli) | Evet — rulo soyma / gevşetme | Çift milli, kaymaya dirençli kaplama | 250–700 | Rulo sarma yapıp besleme hunisini tıkar |
Sıkıştırılmış bale ile gevşek balya arasındaki gerçek fark
Bu ayrım saha pratiğinde en çok yanlış yapılan nokta. Balya sıkıştırması, içindeki malzeme hacmine göre üç dört kat artabilir; sıkıştırılmış bir bale 350–500 kg/m³ yoğunluğa çıkarken gevşek bale 60–120 kg/m³ aralığında kalır. Ana ünitenin rotor girişindeki kavrama aralığı tipik olarak 200–400 mm yüksekliğindedir. Sıkıştırılmış balya bu aralığa sığmaz; makine onu almaz, almak zorunda kalır ve mekanik olarak zorlanan bir durum oluşur. Gevşek balya ise doğrudan girer.
Yani ön kabarma ihtiyacı balyanın "balya" olmasından değil, yoğunluğundan doğar. Balyayı sıkıştıran firma değişse de taşıma biçimi aynı kaldığı sürece makine aynı şekilde zorlanır.
Varil, big bag ve blok: sertlik değil, baskı davranışı
Kabuklu girdilerde (varil, big bag) sorun malzemenin sertliği değil, kabuğun içteki hacmi doldurması ve ilk temas anında oluşan ani dirençtir. Birden fazla varil üst üste beslenirse oluşan sütun besleme hunisinde köprüleme yapar ve rotor boşluğuna tam dolu bir blok olarak çarpar. Big bag'de ise malzeme akışı başlangıçta çok yüksek, birkaç dakika sonra tıkanma biçimindedir; bu "ilk şok sonra boşluk" karakteristiği besleme torkunu düzensiz kılar.
Blok girdisinde malzeme hareket etmeye başlamadan önce çok sayıda keskin kenar oluşur. Blok öncesi bir ön kırma adımı hem ana bıçak ömrünü korur hem de iş güvenliği açısından gereklidir: EN ISO 12100 kapsamında yapılacak risk değerlendirmesinde rotor öncesi bir koruma katmanı bulunmazsa atılma riski karşılanmış sayılmaz.
Tek kademeli hattın sınırları
Tek kademeli hat, doğru tasarlandığında gerçekten yeterlidir. Avantajı üç kalemde toplanır: tek bir redüktör ve motor, tek bir bıçak seti ve tek bir hizmet noktası. Bu, özellikle düşük yatırım bütçeli ve dar alanlı tesislerde belirleyici olabilir. Kırıcı ile shredder arasındaki prensip ayrımının ayrıntısı için plastik kırma makinesi ile shredder arasındaki fark başlığına bakılabilir.
Ancak tek kademede aşılamaz sınır şudur: bıçak, malzemeyi kendi ağırlığıyla değil dıştan verilen kuvvetle taşımak zorundadır. Bu kuvvet kaynağı hidrolik itici, yerçekimi eğimli kazan veya üstten besleyen bant olabilir. Sıkıştırılmış balyada bu kuvvet yetmezse itici geri zorlanır, malzeme bıçağın önüne yığılır ve en kötü ihtimalle bıçak kırılır. Bu tip arızalar genellikle "yetersiz güç" olarak raporlanır, oysa kök neden besleme rejimidir.
İki kademe hat ne zaman gerekçelendirilir?
Gerekçelendirme "daha büyük makine ihtiyacım var" cümlesiyle değil, ölçülebilir üç koşulla yapılmalıdır: ana ünitenin besleyeceği en büyük parçanın 300 mm'yi aşması, kabul edilen saatlik debinin 1.200 kg/saat üzerinde olması veya ana ünitede bıçak değişim periyodunun sektör tipik referans aralığının alt sınırına (200–300 saat) inmesi. Bu üç koşuldan en az biri sağlanıyorsa ön kabarma adımı gerekçelendirilebilir.
| Karşılaştırma kalemi | Tek kademe | Ön kabarma + ana parçalama | Farkı yaratan neden |
|---|---|---|---|
| Toplam yatırım (referans endeksi) | 1,0 | 1,6 – 2,2 | İkinci gövde, ikinci redüktör ve motor, aktarım bandı |
| Hat uzunluğu | 3,5 – 5 m | 7 – 11 m | Aktarım noktası ve servis payı |
| Özgül enerji tüketimi (kWh/kg) | 0,25 – 0,60 | 0,15 – 0,40 | Darbe enerjisi iki kademeye dağılır |
| Bıçak ömrü (sektör tipik referans aralığı) | 200 – 400 saat | 600 – 1.200 saat | Bıçak kenarı yükü azalır |
| Yedek parça seti | 1 set | 2 set (farklı profil) | Ön bıçaklar yumuşak, ana bıçaklar sert malzemeye göre seçilir |
| Duruş kaybı riski | Yüksek — tek darboğaz | Düşük — darboğaz taşınabilir | Ana ünite arızalansa ön ünite devrede kalabilir |
Uzman notu: İki kademe hat yatırım kararında en sık atlanan kalem, ilk ünitenin boşta çalışma kaybıdır. Ön kabarma ünitesi ana üniteden daha hızlı beslenirse aradaki bantta malzeme birikir ve bu biriktirme tek noktada yoğunlaşıp aktarım bandını tıkar. Doğru yaklaşım, iki ünitenin debilerini eşitleyen bir senkronizasyon değil; aradaki yığın hacmi sınırlayıcı bir sensör ve bant hızı ayarıdır. Ölçüm saha yapılır: her iki ünitenin motor akım eğrisi 15 dakikalık pencerede karşılaştırılır, tepe akımları aynı anda oluşmadığı sürece hat dengelidir.
İki kademe kurgunun önemli bir yan etkisi, metal bulaşıklığının ilk ünitede yakalanabilmesidir. Ön kabarma ünitesinin önüne yerleştirilen manyetik ayırıcı ve eleme, vida başı ve kelepçe gibi parçaları akıştan çıkarır. Metal kirliliğinin bıçak üzerindeki etkisi metal kirliliği ve aşırı yük koruması başlığında incelenmiştir.
Yerleşim planı: iki ünitenin hat içindeki sırası
Yerleşim, arıza anında hat durmasını önleyecek kadar planlanmalıdır. Ana kural şudur: ön kabarma ünitesi üstte, ana parçalama ünitesi altta. Böylece gevşemiş malzeme yerçekimiyle aktarım bandına düşer, bandın yükü ve gereken motor gücü düşer. Ters yerleşimde her parça için pompa veya yüksek eğimli konveyör gerekir; bu da enerji tüketimini ve arıza noktalarının sayısını artırır.
Bant genişliği ve geçiş yüksekliği nasıl seçilir?
Aktarım bandı, hattın en sık darboğazıdır ve katalogdaki debi değerleri çoğu zaman bu bandı referans almaz. Bant genişliği, ana ünitenin beklenen tepe debisinin en az 1,5 katı taşıma kapasitesine sahip olacak şekilde seçilmelidir; 1,5 katsayısı balyadan çıkan kısa süreli yoğunluk dalgalarını karşılamak içindir.
Geçiş yüksekliği (mm) ise bandın üzerindeki toplam malzeme tabakası yüksekliğini ifade eder. Balyadan çıkan iri parçalar genellikle 150–250 mm yüksekliğinde gevşek bir tabaka oluşturur. Bu tabaka bandın üzerine tek parça halinde binerse ana ünitenin ağız açıklığını geçici olarak kapatır ve besleme köprüsü oluşur. Ön kabarma ünitesinin çıkışına bir ayırıcı (spreader) ve titreşimli dozajlama tablası yerleştirilmesi, tabaka yüksekliğini 80–120 mm bandına indirir.
Yerleşimde emniyet ve erişim sırası
Operatörün her iki üniteye de güvenli erişmesi, bakım planının ayrılmaz parçasıdır. Yerleşim çiziminde üç şart birlikte aranır:
- Her iki ünitenin bıçak değişimi için en az 1,2 m boşlukla çevrelenmiş olması; sökülen bıçakların operatör yoluna taşınmadığı bir kaldırma noktası bulunması
- Ana ünitenin motor ve redüktör tarafında termal hava çıkışının engellenmeyeceği bir açıklık bulunması; EN 60204-1 gereği elektrik panosuna erişim mesafesi korunmalıdır
- Malzeme düşüş noktalarının altına sığmayan parça toplama bandının yerleştirilmesi; bu bant, şaft üzerindeki bıçak ömrünü etkileyen toz birikimini önler
Sık yapılan hata: ön kabarmayı atlamak
En yaygın hata, sıkıştırılmış balya ile başlayıp "çözülür belki" düşüncesiyle tek üniteyle yola çıkmaktır. Bu ilk haftalarda sorun çıkarmayabilir; sorun, balya bandı çözülmeye başladığında ve kabul edilen malzeme kompozisyonu değiştiğinde ortaya çıkar. Atık akışı sabit değildir: yağmur sonrası film oranı artar, yaz aylarında tarım naylonu balyaya girer. Hat, akış içindeki en kötü kombinasyona göre boyutlandırılmalıdır. Boyutlandırmayı belirleyen sabit bir girdi profili yoksa doğru yatırım kararı veriye dayandırılamaz; en az iki ay süren bir akış gözlemiyle karakterizasyon tablosu hazırlanmalıdır.
Kapasite hesabı hangi parametreden yapılır?
Shredder hattı için kapasite hesabı, katalogdaki "kg/saat" değerinin doğrudan kullanılmasıyla değil, üç girdinin çarpımıyla yapılır: saatlik tonaj, yoğunluk düzeltme faktörü ve verim katsayısı. Sektör tipik referans aralığında verim katsayısı balya girdide 0,65–0,85, film ve dokuma torba girdide 0,80–0,92 aralığında alınır. Nem oranı %8'i aşan girdide hesaba bir düzeltme çarpanı uygulanır; ıslak malzeme hem bıçak ömrünü kısaltır hem de taşıma kapasitesini düşürür.
Rotor yapısı seçimi ayrı bir mühendislik kararıdır ve mil sayısı ile topoloji boyutunda ele alınmıştır. Bu konuda tek, çift ve dört milli rotorun tork dağılımı karşılaştırması başlığı, kavrama biçimi seçimine ayrılmıştır. Besleme tarafında sıkıştırılmış girdide gereken itici gücü tek kademede sınırlayıcı kalem olabilir; tork bütçesi hidrolik itici ve yerçekimi besleme torku başlığında ölçüm yöntemiyle verilmiştir.
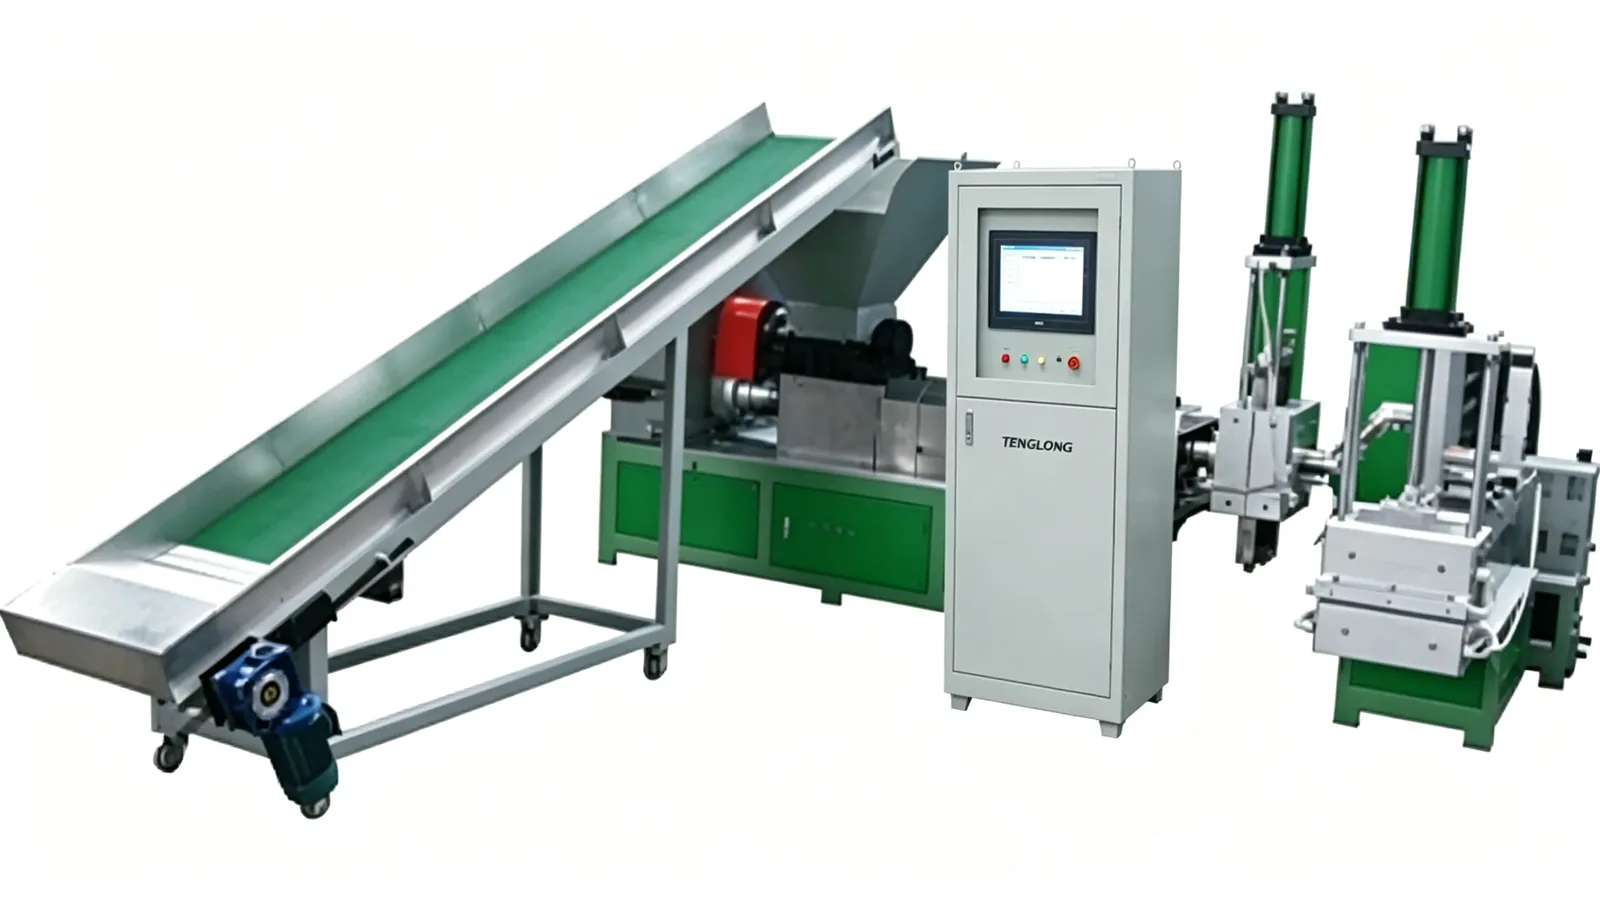
Yatırım kararını hangi ölçüm kesinleştirir?
Yatırım kararının son adımı, numune üzerinde yapılan kısa süreli bir denemedir: saatlik geçiş debisi (kg/saat), özgül enerji tüketimi (kWh/kg) ve bıçak kenarındaki aşınma (mm) kaydedilir. Bu üç sayı, fizibilite hesabının temelini oluşturur; on yıllık karşılaştırma on yıllık toplam sahip olma maliyeti yöntemine göre yapılır.
plastik shredder makinesi — kapsamlı ürün ve satın alma rehberi →
Sonuç ve sonraki adım
Bu makaledeki kg/saat, kWh/kg ve saat değerleri sektör tipik referans aralığıdır ; ölçülmüş tekil makine verisi değildir. Doğru karar, giren malzemenin balya tipi, ortalama ağırlığı, sıkılığı ve nem oranı bilgisiyle karakterizasyon yapılarak verilir. İki kademe gerekip gerekmediği, mevcut hattınızda kısa süreli bir gözlem ve numune testiyle doğrulanabilir. Projenize ait hat yerleşimi, ünite seçimi ve debi hesabı, malzeme numunenizle yapılan fabrika testiyle belirlenir. Paylaşılan fiyatlar Qingdao FOB, temel konfigürasyon içindir; navlun, kurulum ve yerel vergiler hariçtir. Ücretsiz teknik danışmanlık ve teklif alın →