

Kırma ile öğütme arasındaki teknik fark nedir?
Kırma, malzemeyi büyük parçalardan 8–50 mm bandına indiren, yüksek besleme hacmiyle çalışan işlemdir. Öğütme ise aynı işi 2–5 mm bandına kadar indiren, ikinci bir ünite ve ikinci bir elek gerektiren işlemdir. İki kademeli kırıcı hattı ancak hedef parça boyutu 5 mm altına indiğinde anlamlıdır; aksi hâlde ikinci ünitenin enerjisi ve toz üretimi karşılığını bulamaz.
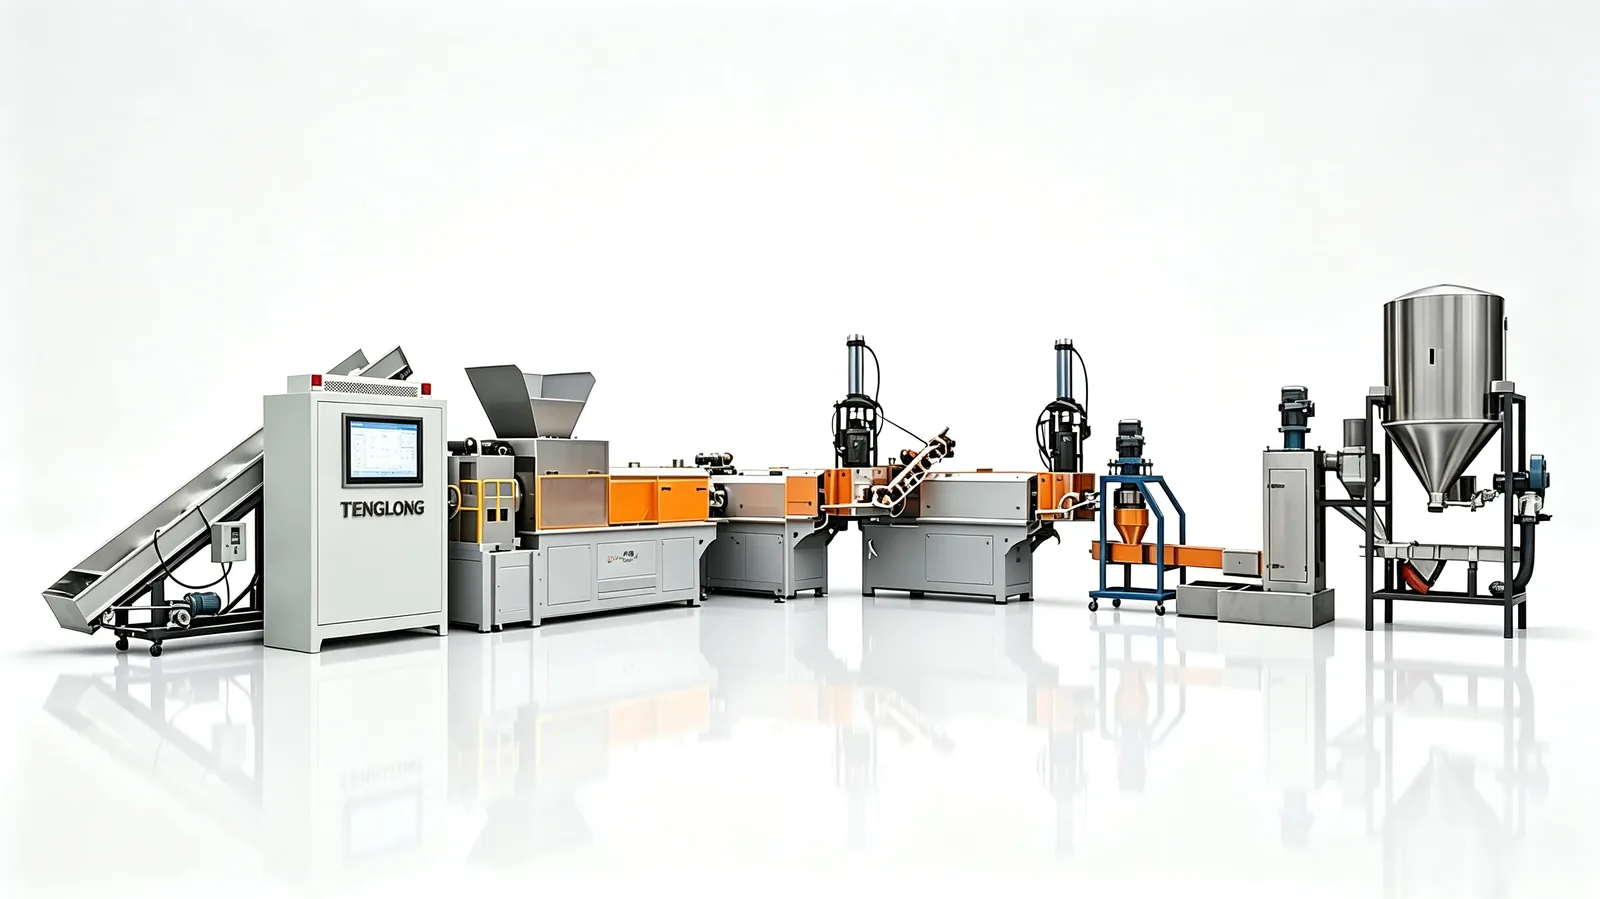
Kırma ile öğütme arasındaki teknik fark nedir?
Kırma ve öğütme aynı işin iki farklı ölçeği değildir; farklı yükümlülükleri ve farklı arıza modları vardır. Kırma ünitesi parçayı belirler, öğütme ünitesi parçayı tüketir. Bu ayrımı anlamadan yapılan iki kademeli hat tasarımı, sahada ikinci ünitenin sürekli boş çalıştığı ve toz biriktirdiği bir düzene dönüşür. Tek ünitenin görev tanımını plastik kırıcı rehberinde, ince öğütme tarafının ekipman tarafını ise plastik öğütme makinesi rehberinde bulabilirsiniz.
Kırma tarafında belirleyici olan hacimdir. Tek millî ya da çift millî rotorlu bir kırıcı, saatte yüzlerce kilogram malzemeyi tek geçişte 8–50 mm aralığına indirir. Burada ölçüt parçayı kesmektir; parçanın düzgün şekli ikincil önemdedir. Öğütme tarafında ise belirleyici boyut ve özgül enerjidir. Aynı malzeme 2–5 mm bandına inene kadar değirmen, üç roleli (tri-roll) öğütücü veya ikinci bir kırıcı ünitesi devreye girer ve her kilogram malzeme için harcanan enerji belirgin biçimde artar.
Aynı ünitede iki görev birleştirilebilir mi?
Bazı ünitelerde bıçaklı kırma bölümü ile değirmen tipi öğütme bölümü aynı gövdede yan yana monte edilir. Bu tasarımda kaba kırma çıkışı ikinci bir evreye doğrudan düşer, ara taşıma ihtiyacı ortadan kalkar. Karşılığında gövde boyutu, temizlik erişimi ve iki bölüm arası ayrım hassasiyeti artar. Bu birleşik yapı düşük orta tonajlı hatlarda rahat çalışır; 500 kg/saat üzeri ve karışık girdili hatlarda ayrı üniteler genellikle daha yönetilebilirdir.
| Kademe | Tipik çıkış boyutu | Tipik ekipman | kWh/kg aralığı (sektör tipik referans) | Gereken elek | Başlıca darboğaz riski |
|---|---|---|---|---|---|
| Kaba kırma (1. kademe) | 15–50 mm | Tek millî veya çift millî rotorlu kırıcı, delikli çıkarma tablası | 0,04–0,12 kWh/kg | 8–20 mm delikli tabla veya 10–15 mm değişmeli elek | Aşırı beslemede rotor tıkanması, tabla tıkanması, taşma |
| Orta kırma (2. kademe, sıkı girdi) | 6–15 mm | Çift millî kırıcı, dar bıçak aralığı | 0,06–0,15 kWh/kg | 5–8 mm değişmeli elek | Sert kabukta takılma, tek millîde tork dalgalanması |
| İnce öğütme (son kademe) | 2–5 mm | Disk değirmen, üç roleli öğütücü, mill tipi öğütücü | 0,10–0,30 kWh/kg | 2–4 mm elek ve ayrı toz ayırma devresi | Elek tıkanması, termal yumuşama, toz patlaması |
| Toz ayırma (opsiyonel devre) | <1 mm fraksiyonun uzaklaştırılması | Siklon ve tekstil filtresi, geri dönüş konveyörü | 0,01–0,04 kWh/kg (taşıma katkısı) | Yok; ayrışma kademesi | Hava hattı tıkanması, geri dönüş yükünün hattı zorlaması |
Tablodaki aralıklar sektör tipik referans değerleridir; ölçülmüş tekil makine verisi değildir. Enerji tüketimi malzemeye göre değişir: saf polimer fireleri ile cam elyaf takviyeli girdi aynı ünitede farklı kWh/kg değerleri üretir.
Bu satırdaki kWh/kg bandı, orta ölçekli kırıcı üniteleri için derlenmiş bir referans aralığıdır; ölçülmüş tekil makine verisi değildir.
İki kademeli kırıcı hattı hangi girdide anlamlı hâle gelir?
İki kademeli kurgu, hedef parça boyutunun tek geçişte ulaşılmayacak kadar küçük olduğu durumlarda gerekçelendirilir. Girdi zaten 5 mm altında geliyorsa kırma ünitesi işlevini yitirir. Parçanın 15–50 mm bandında geldiği ve 2–5 mm'e indirilmesi gereken hatlarda ikinci ünite, toz yönetimi ve elek bakımı getirdiği için ayrı bir mühendislik kararıdır.
- Granül hattı öncesi besleme: Sıkıştırmalı besleme yapan granül makinelerinde homojen, düşük yoğunluklu besleme istenir. 5 mm üzeri düzensiz parça, besleme vidanın ilk bölgesinde köprüleme yapar.
- Toz toleransı: Hedef üründeki toz kabul payı %1'in altındaysa kırma çıkışında ayrı bir toz ayırma devresi kurulmalıdır.
- Yıkama öncesi boyut: Yıkama hattına 8–20 mm bandında giren kırık, su içeriğinin homojen çıkmasını sağlar; 50 mm üzeri bloklar yıkama tamburunda tutulur.
- Saatlik hacim: 500 kg/saat üzeri beslemede tek kırıcı ünitesi, üst kademeden gelen ani yük piklerini karşılamakta zorlanır; iki kademeli kurgu tampon işlevi görür.
| Girdi senaryosu | Önerilen kademe | Hedef çıkış boyutu | Toplam kWh/kg (sektör tipik referans) | Ek gereksinim |
|---|---|---|---|---|
| Enjeksiyon fireleri, sert kırık (yıkama öncesi) | Tek kademe | 15–50 mm | 0,04–0,12 kWh/kg | Magnetic ayırıcı, aşırı yük koruması |
| PP/PE film kırığı (sıkıştırmalı beslemeye) | Tek kademe + elek | 8–20 mm | 0,06–0,16 kWh/kg | Karıştırıcı, sıkıştırma haznesi |
| Karışık atık, düşük toz toleranslı ürün | İki kademe | 2–5 mm | 0,14–0,40 kWh/kg | Toz ayırma siklonu, filtre, nem kontrolü |
| Yüksek hacimli (>500 kg/saat) PET kırığı | İki kademe (ayrı üniteler) | 3–8 mm | 0,12–0,32 kWh/kg | Ara bunker, taşıma konveyörü, toz geri kazanımı |
İki kademeli hat nasıl kurgulanır?
Doğru kurgu, ikinci üniteyi eklemekten ibaret değildir. Kademeler arasındaki taşıma ve stok davranışı, hat toplamındaki kararlılığı belirleyen ikinci bir tasarım katmanıdır. Kademeler arası mesafe ve ara bunker mantığının daha genel hâli için kırma ve granülleme hattı yerleşim planı yazısına bakabilirsiniz.
- Girdi karakterizasyonu: En büyük parça boyutu, nem oranı, metal bulaşıklığı ve yığın yoğunluğu belirlenir. Bu dört veri olmadan kademe sayısına karar verilmez.
- Birinci kademe boyutlandırma: Kaba kırma ünitesi, hedefin en az 1,5 katı bir çıkış bandıyla seçilir; bu pay, ikinci kademeye aşırı yüklenmeyi önler.
- Ara tampon: Birinci kademe ile ikinci kademe arasına, en uzun planlı duruşu karşılayacak hacimde bir bunker yerleştirilir. Tampon olmadan ikinci kademe kesintili beslenir ve akım salınır.
- İkinci kademe seçimi: Toz üretimi yüksek malzemelerde su soğutmalı gövde ve darbe sınırlayıcı tercih edilir; sıcak beslemede yapışkanlığın azalması beklenir.
- Toz yönetimi: Siklon ve filtre hattı, ikinci kademedeki toz oranı ölçüldükten sonra boyutlandırılır. Toz devresi olmadan ince öğütme yapılmaz.
- Ölçüm katmanı: Her iki kademenin giriş ve çıkışında akım, besleme hızı ve parça boyutu dağılımı kaydedilir.
Kademeler arası taşıma ve toz kaçağı
İkinci kademeye aktarım sırasında kaçan ince toz, hattın en sık temizlenmesi gereken noktasıdır. Kapalı konveyör veya pnömatik taşıma tercih edildiğinde toz birikimi taşıma hattına yayılır; açık bant konveyörde ise toz kaybı hem verim kaybı hem de çalışma ortamı toz problemi yaratır. İkinci kademe çıkışında ayrı bir toz ayırma devresi, kalan tozun toplam hat girişine dönmesini engeller.
| Aktarım noktası | Tipik çözüm | Taşınan boyut bandı | Dikkat edilecek nokta |
|---|---|---|---|
| Birinci kademe → ara bunker | Paslanmaz çelik bant konveyör, 30–45° eğim | 15–50 mm | Eğim düşükse malzeme geri kayar, yüksek yığın oluşur |
| Ara bunker → ikinci kademe | Pasif dozajlama, titreşimli besleyici | 10–40 mm | Dozajlama hatası, ikinci ünitede akım dalgalanması olarak okunur |
| İkinci kademe → toz ayırma | Siklon + tekstil filtresi | 2–5 mm + toz fraksiyonu | Filtre tıkanması hattı bekler; temizleme döngüsü planlanmalıdır |
| Toz geri dönüş → ikinci kademe girişi | Kapalı geri dönüş konveyörü | <1 mm | Geri dönüş yükü kontrol edilmezse ikinci ünitenin verimi sürekli düşer |
İkinci kademe hangi darboğazları yaratır?
İkinci kademenin darboğazları kendine özgüdür ve ilk kademedekinden farklı belirtilerle ortaya çıkar. Kırma tarafında takılma genellikle motor akımında ani yükselmeyle görülür; öğütme tarafında ise tıkanma önce sıcaklıkla haber verir ve akım ancak sonra yükselir. Bu gecikme, arızanın fark edilmesini saatler geciktirebilir. İnce fraksiyonun ekstrüder filtresini nasıl etkilediğini elek gözenek boyutu ve granül besleme kararlılığı başlığında işleyebilirsiniz.
- Elek tıkanması: Toz oranı yükseldiğinde 2–4 mm gözenekler tıkanır, geçirgenlik düşer ve akım yükselmeden önce verim azalır.
- Termal yumuşama: Öğütmede üretilen ısı, düşük erime noktalı polimerlerde (PE, PP) malzemeyi yumuşatır; yumuşayan malzeme duvara yapışır ve tablayı bloke eder.
- Toz patlaması: Statik elektrik yüklenen ince toz ekipman içinde aniden dağılır; toz bulutu çevre hava kalitesini bozar.
- Yanlış dozaj: İkinci üniteye besleme hızı birinci kademenin çıkışından yüksekse ürün kaba kalmaya devam eder; düşükse ünite boşta döner.
- Temizlik erişimi: Toz biriken bölgeler periyodik bakımda açılabilir olmalıdır; erişilemeyen kör noktalar kronik tıkanma kaynağına dönüşür.
Uzman notu: Sahada iki kademeli hatların çoğu, ikinci kademenin kapasitesi yetersiz olduğu için değil, birinci kademeden gelen akışın kararsız olması nedeniyle performans düşük gösterir. Birinci kademe çıkışına akış sensörü ve tartım bandı konulmadan ikinci ünitenin motoru büyütülür; sorun büyütülen motorla değil, kararsız beslemeyle çözülür.
İki kademe mi, tek kademe mi — karar nasıl verilir?
Karar üç soruya dayanır ve sırası önemlidir. Önce hedef parça boyutu belirlenir; bu, kademe sayısını doğrudan belirler. İkinci olarak saatlik besleme hacmi ve yük karakteri belirlenir; ani pikler varsa tampon ihtiyacı doğar. Üçüncü olarak toz toleransı belirlenir; sıkı tolerans, ikinci kademeye ek olarak toz ayırma devresi getirir.
- Hedef boyut 8 mm üzerindeyse ve saatlik besleme 500 kg/saat altındaysa tek kademe yeterlidir; ikinci üniteyi eklemek işletme maliyetini artırır, verimi değil.
- Hedef boyut 2–8 mm bandındaysa iki kademeli kurgu, ara bunker ile birlikte planlanmalıdır.
- Saatlik besleme 500 kg/saat üzerindeyse kademelerin kapasitesi eşit değil, birinci kademe %20–30 daha yüksek seçilir; tampon bu farkı soğurur.
- Toz toleransı %1'in altındaysa toz ayırma devresi ve geri dönüş hattı, ikinci kademeyle aynı yatırım kararının parçası olmalıdır.
Bu tablodaki değerler 2026 itibarıyla sektör tipik referans aralıklarıdır. Kesin kademe sayısı ve ünite boyutları, müşteri malzemesiyle yapılan 4 saatlik kabul testinde ölçülen besleme kararlılığı ve parça boyutu dağılımıyla belirlenir.
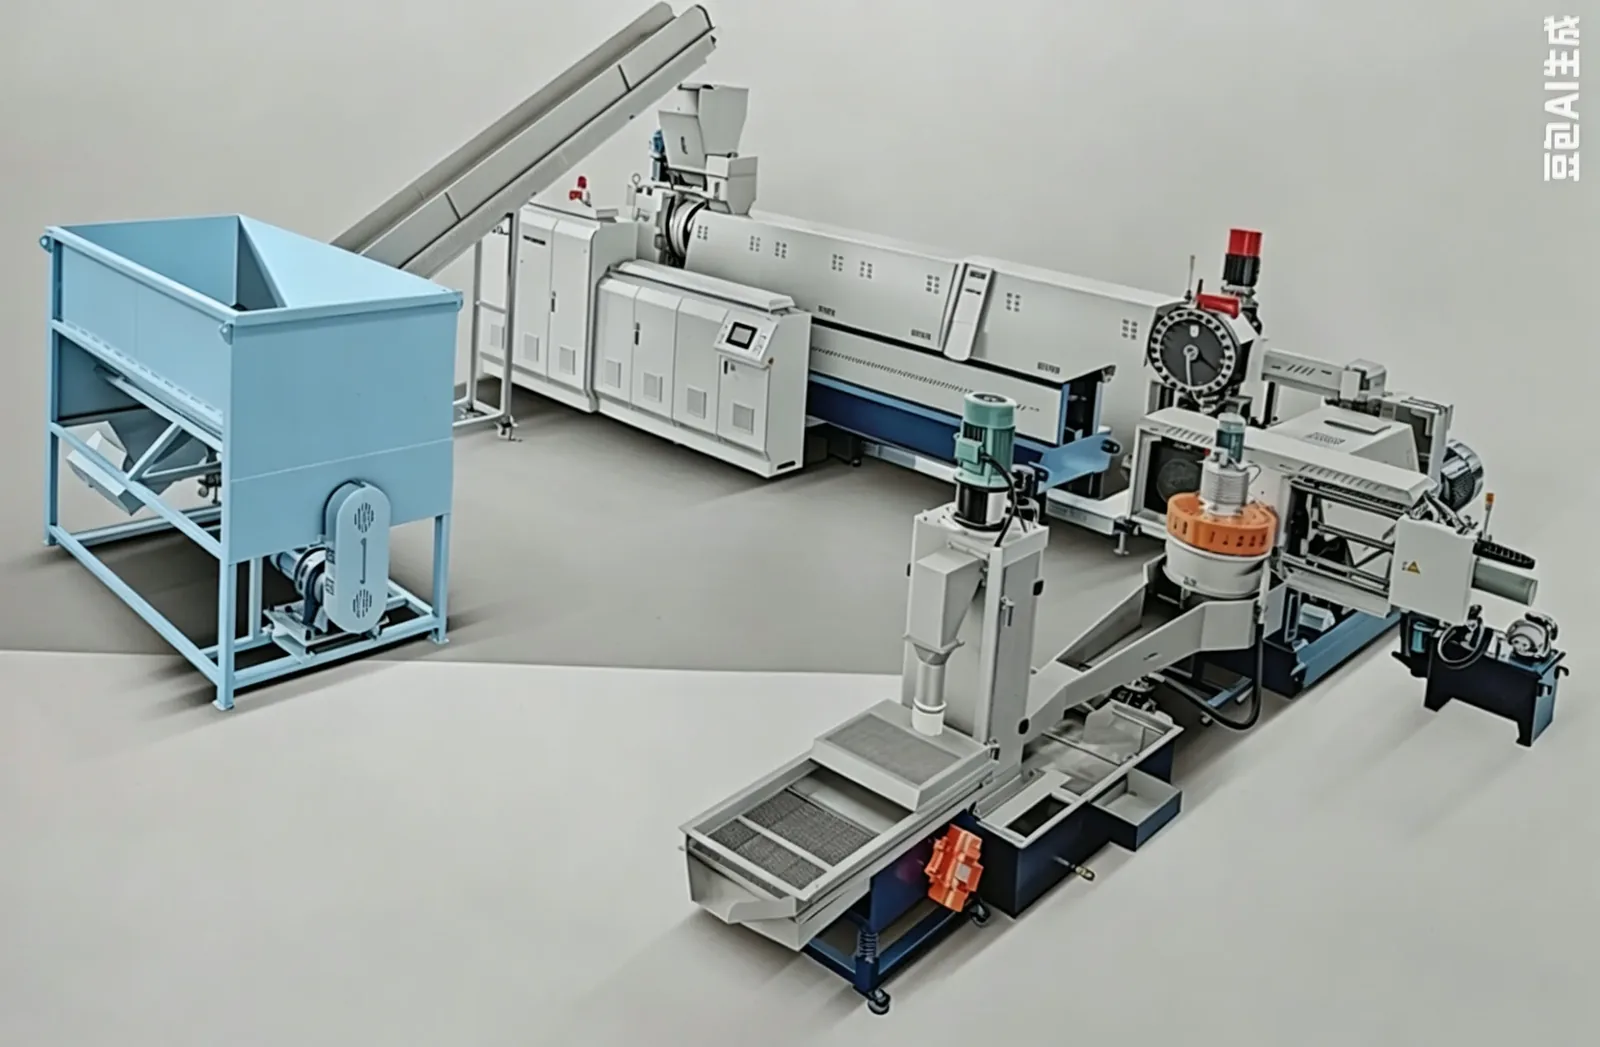
Kırma ve shredder ayrımı neden önemli?
Bu makale kırma ile öğütme ayrımına odaklanır. Kırma ile shredder arasındaki fark ise farklı bir eksende durur: shredder hacim azaltmaya yönelik, yavaş devirli ve yüksek torklu yırtma prensibiyle çalışır; kırma ise yüksek devirli kesme prensibiyle boyut standardizasyonu yapar. Gerekçeleri plastik kırma ve shredder arasındaki fark başlığında ele alınmıştır.
İki kademeli kırıcı hattında shredder'ın hattaki yeri de ayrı bir karardır: shredder ön kabarma yapar, kırıcı boyut standardizasyonu; ikisi birbirinin yerine geçmez, sıralama ihtiyacı oluşturur. Darboğazın hangi kademede olduğunu önceden belirlemek için ön kademe kapasite eşleştirmesi yöntemi kullanılabilir.
plastik kırma makinesi — kapsamlı ürün ve satın alma rehberi →
Sonuç ve sonraki adım
Bu makaledeki kademe aralıkları, enerji değerleri ve ekipman seçimleri sektör tipik referans aralıklarıdır; ölçülmüş tekil makine verisi değildir. Girdi karakterizasyonu, hedef parça boyutu ve saatlik besleme hacmi olmadan iki kademeli hat tasarımı yapılamaz. Kademe sayısı ve net kWh/kg, malzeme numunenizle yürütülen kabul testinde ölçülür. Ücretsiz teknik danışmanlık ve teklif alın →