

Besleme bölgesi neden kırıcının belirleyici parçasıdır?
Besleme bölgesi, kırıcının verimini motorundan çok belirler. Doğru huni geometrisi, kapalı bant muhafazası, tabanda çapraz bıçak ve titreşimli dozajlama birlikte çalışır; köprüleme ve boğulma böyle engellenir. Akış sensörü ile besleme hızı sürekli ölçülmezse sorun ancak üretim durduğunda görülür.
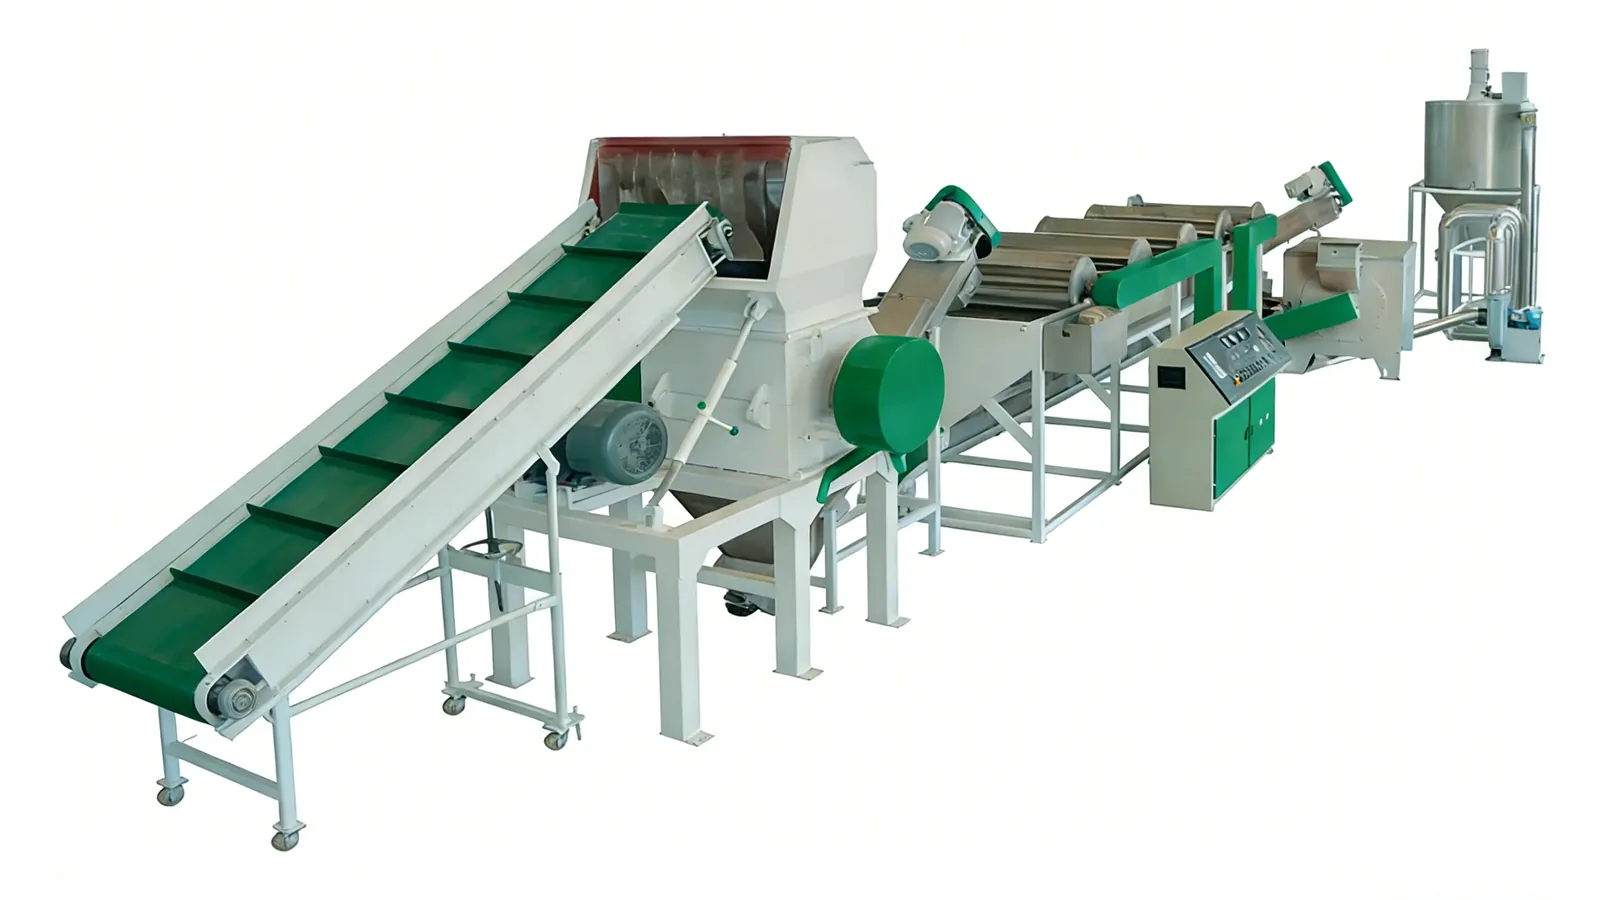
Besleme bölgesi neden kırıcının belirleyici parçasıdır?
Motor gücü, bıçak sayısı ve rotor çapı bir kırıcının kapasitesini belirler; ancak o kapasiteye ulaşılıp ulaşılmadığını besleme bölgesi belirler. Aynı makine, düzgün akışta kendi katalog değerine yakın çalışırken, kararsız beslemede yarı değere kadar düşebilir. Kırıcı motoru boşta çalıştığında enerji harcar, malzeme üretmez; bu kayıp fark edilmediği sürece yıllarca sürer. Ünite seçimi aşamasında temel kriterler endüstriyel plastik kırma makinesi rehberinde özetlenmiştir.
Besleme bölgesinde üç ayrı problem bir arada yaşar ve birbirini tetikler: köprüleme, yani malzemenin hunide takılıp kendi ağırlığını taşıyamaması; boğulma, yani akışın beklenmedik biçimde kesilmesi; ve dağılma, yani malzemenin tek noktadan değil taban boyunca düzgün gelmesi. Üçü de aynı kökten beslenir: malzeme davranışı ile huni geometrisi arasındaki uyumsuzluk.
Besleme bölgesi hangi parçalardan oluşur?
- Yükleme konveyörü: Malzemenin taşındığı bant; hızı, açısı ve bant yüzey yapısı akışı etkiler.
- Besleme hunisi: Konveyörden gelen malzemeyi toplar, daralarak kırıcı girişine yönlendirir.
- Bant muhafazası (feed hood): Konveyör bandı ile kırıcı giriş ağzı arasındaki geçişi kapatır, toz ve serpintiyi sınırlar.
- Çapraz bıçak (cross cutter): Huni tabanında malzemenin tek tarafa yığılmasını engeller, taban boyunca düzgün dağılım sağlar.
- Titreşimli dozajlama ünitesi: Besleme hızını sabit tutar ve tabanda oluşan boşlukları kapatır.
- İtici: Malzemeyi rotorun kesme bölgesine bastırarak teması ve torku sürekli kılar.
- Akış sensörü: Besleme hızını ölçer; kısmi ve tam kesintiyi ayırt eder.
Huni geometrisi malzemeye göre nasıl boyutlandırılır?
Huni tasarımı tek bir kurala dayanmaz; ancak üç ölçü birlikte aranır. Birincisi taban açısıdır. Malzeme kendi ağırlığıyla kaymalı ise taban açısı, serbest akış açısının en az 10 derece üzerinde olmalıdır; pratikte çelik ve beton için 55–60 dereye, yapışkan veya nemli malzeme için 65–70 dereye çıkılır. İkincisi giriş genişliğidir; huni üst kenarı, konveyör bandı genişliğinin en az 1,3 katı olmalıdır, aksi hâlde yükleme sırasında malzeme taşar. Üçüncüsü hacimdir; huni, bir dakikalık besleme miktarını taşıyacak, ancak üstte sürekli yığın oluşturmayacak hacimde olmalıdır.
Bu üç ölçünün birbirine bağlı olması, projeyi kolaylaştırır. Konveyör bant genişliği sabit bir seçimdir; huni çapı ve taban açısı ise malzeme karakterizasyonundan sonra verilir. Genel kırıcı yerleşim prensipleri için kırma ve granülleme hattı yerleşim planı başlığına bakılabilir.
| Malzeme tipi | Huni taban açısı (sektör tipik referans) | Kritik özellik | Zorunlu önlem |
|---|---|---|---|
| Sert kırık, boru parçası, enjeksiyon fireleri | 50–55° | İri ve düzensiz parça; tabanda takılma riski düşük | Çapraz bıçak yeterli, titreşimli dozajlama opsiyonel |
| Film, streç, düşük yığın yoğunluğu | 60–70° | Yerçekimiyle akmaz, kendi ağırlığını taşıyamaz | İtici, titreşimli dozajlama, geniş taban açıklaması zorunlu |
| Çok katlı naylon, shrink film | 65–70° | Sarma yapışkanlığı; statik elektrik yükü yüksek | Yatay itici, antistatik bant, nem kontrolü |
| Nemli veya yapışkan kırık | 65–70° | Duvara yapışma, boğulma riski yüksek | Nem ölçümü, kısa geri besleme, taban temizlik döngüsü |
| Cam elyaf takviyeli mühendislik plastiği | 55–60° | Aşındırıcı; bıçak aşınması hızlı | Aşınma sık ölçümü, çelik muhafaza yüzey, düzenli tabla kontrolü |
Tablodaki açılar sektör tipik referans aralıklarıdır; ölçülmüş tekil makine verisi değildir. Serbest akış açısı, malzeme için laboratuvarda belirlenebilir; güvenli taraf kalmak için 10 dereye kadar pay bırakılması gerekir.
Çapraz bıçak neden gerekli?
Çapraz bıçak, huni tabanına monteli, hareketli bir bıçak koludur. Malzeme huni tek tarafa doğru kaydığında bıçak kolu devreye girer ve taban boyunca malzemeyi dağıtır. Bu işlev, kırıcının kesme bölgesine tek bir noktadan gelen yükün yayılmasını sağlar. Tek noktadan besleme, bıçak üzerinde düzensiz yük dağılımına ve dolayısıyla eşit olmayan aşınmaya yol açar; aynı zamanda rotorun belirli bir bölgesini aşırı yorar.
Çapraz bıçak, özellikle düzensiz iri parça içeren girdilerde etkilidir. Deniz ve göl kenarı bıçakları, hidrolik iticiler ve bant muhafazalarının tümü aynı amaca hizmet eder: malzemenin rotorun kesme bölgesine kontrollü ve dengeli biçimde ulaşması. İticinin basınç ayarı malzemeye göre değiştiği gibi hidrolik itici ile yerçekimi beslemenin farkları başlığında karşılaştırılır.
En sık karşılaşılan besleme sorunları ve düzeltmeleri
Aşağıdaki tablo, sahada en sık görülen dört besleme sorununu, kök nedenlerini, gözlenen belirtileri ve uygulanacak düzeltmeleri bir arada gösterir.
| Sorun | Neden | Belirti | Düzeltme |
|---|---|---|---|
| Köprüleme (bridging) | İri ve düzensiz parçaların huni daralmasında birbirine takılması; taban açısının malzeme serbest akış açısından dar kalması | Yüksek yığın, akış tamamen durur, motor akımı düşük kalır | Taban açısını 10–15° artırma, çapraz bıçak ve titreşimli dozajlayıcı ekleme, huni tabanını daraltma |
| Boğulma (choking) | Yumuşayan malzemenin (nemli film, ısınmış kırık) tablayı ve kesme ağzını kaplaması | Akım yükselir, titreşim artar, verim düşer | Nem kontrolü, düşük besleme hızı, kısa süreli geri besleme, temizlik döngüsü |
| Yüksek toz kaybı | Bant muhafazasının eksikliği veya konveyör–kırıcı giriş arasındaki geometrik boşluk | Giriş bölgesinde toz birikimi, yer ve hava kirliliği, kaybedilen malzeme | Kapalı bant muhafazası, lastik conta, negatif basınçlı giriş, temizlik kapakları |
| Statik elektrik birikimi | İnce toz ve düşük nemli yüzeylerde yalıtkan parça hareketi | Toz bulutu, kıvılcım, sensör hataları, malzemenin yere yapışması | Topraklama zinciri, antistatik bant, nemlendirme, iletken hortum |
| Besleme dalgalanması | Konveyör bandında geri dönüş, kırık bant, düzensiz yükleme | Motor akımı periyodik salınır, saatlik tartım dalgalıdır | Bant gerginliği ve hizalaması, hız kontrolü, akış sensörü ile takip |
| Konveyör tıkanması | Eğimin yetersizliği, yüksek yığın, nemli malzeme yapışması | Konveyör motoru yüklenir, akım yükselir | Eğimi 30–45° aralığına çıkarma, sıyırıcı (scraper) ekleme, yükleme noktasını hizayla |
Bant muhafazasının görevi nedir?
Bant muhafazası, konveyör bandı ile kırıcı giriş ağzı arasındaki geçişi kapatır. Üç işlevi vardır. Birincisi toz sınırlamasıdır: düşen malzeme, kırıcının üzerinde toz bulutu oluşturur; bu bulut hem çalışma ortamını kirletir hem de motor ve redüktör üzerinde birikerek ısınma yaratır. İkincisi geometrik uyumludur: bant, kırıcı girişine düz bir şekilde ulaşamaz; aradaki boşluk kapatıldığında malzeme yönlendirilir. Üçüncüsü güvenliktir; muhafaza, hareketli parçalara erişimi kısıtlar ve EN ISO 12100 kapsamındaki risk değerlendirmesinde koruyucu bir önlem olarak değerlendirilir.
Uygulamada muhafaza genellikle paslanmaz sac levhadan yapılır, kenarları lastik conta ile bitirilir ve temizlik için açılabilir kapaklara sahip olur. Giriş bölgesine negatif basınç uygulanması, tozun dışarı değil toplama hattına yönlenmesini sağlar. Muhafazanın iç yüzeyinde birikmiş toz, zamanla sertleşip tabanı daralttığı için temizlik periyodu belirlenmelidir. Tozun taşındığı ve toplandığı devrenin tamamı plastik kırıcı rehberinde ayrıntılı ele alınmıştır.
Besleme hızı, rotor devri ve akım nasıl eşleştirilir?
Bu üçlü, kırıcının çalışma noktasını tanımlar. Rotor devri tek başına seçilmez; motor gücü ve beklenen besleme hacmiyle birlikte belirlenir. Devir yükseltildiğinde kesme işi kolaylaşır ve darbe etkisi artar, ancak motor daha fazla elektrik harcar, toz üretimi artar ve bıçak ömrü kısalır. Düşük devirde ise rotor malzemeyi taşıyamaz, bıçak malzemenin üzerinden geçer.
Doğru ayar, sabit bir devir değil, akımın dalgalanmadan sabit kaldığı bir çalışma noktasıdır. Besleme hızı arttıkça akım yükselir; ancak düzgün bir beslemede bu yükseliş doğrusal ve kontrollüdür. Keskin bir sıçrama varsa sorun besleme hızı değil, besleme düzensizliğidir.
- Akım yükselir, debi sabit: Malzeme sertliği veya metal bulaşıklığı artmış olabilir; manyetik ayırıcı kontrolü gerekir.
- Akım yükselir, debi düşer: Kesme bölgesinde malzeme birikmiş, boğulma başlamıştır; besleme azaltılmalı ve bölge temizlenmelidir.
- Akım düşer, debi düşer: Köprüleme vardır; motor boşta çalışıyor, huni tabanı boşalmıştır.
- Akım düşer, debi normal: Kısmi boşaltma veya sıçrama olabilir; sensör ile teyit gerekir.
Akış sensörü nasıl kullanılmalıdır?
Akış sensörü, besleme bölgesinin en değerli ekipmanıdır. Çünkü sensör yalnızca akış hızını değil, akışın kesintisizliğini de bildirir. Bu bilgi, motor akımıyla birlikte okunduğunda boğulma ile köprüleme ayrımı yapılabilir: akım sabit kalıp debi düşüyorsa malzeme kesme bölgesine ulaşamıyor, yani köprüleme vardır.
Sensör verisi ayrıca önleyici bakım planına girdi sağlar. Debide kademeli ama sürekli bir düşüş, huni tabanında birikme ya da muhafaza tıkanması sinyali verebilir. Sensör çıkışı, motor akımı kaydı ve saatlik tartım verisi aynı panelde tutulduğunda üçü birbirini doğrulayan bir veri seti oluşur.
Besleme ile rotor arasındaki enerji ilişkisinin nasıl okunacağı, özgül enerji tüketiminin doğru yorumlanmasıyla ilgilidir: kurulu güç değil özgül enerji okumak başlığı bu konuyu işler.
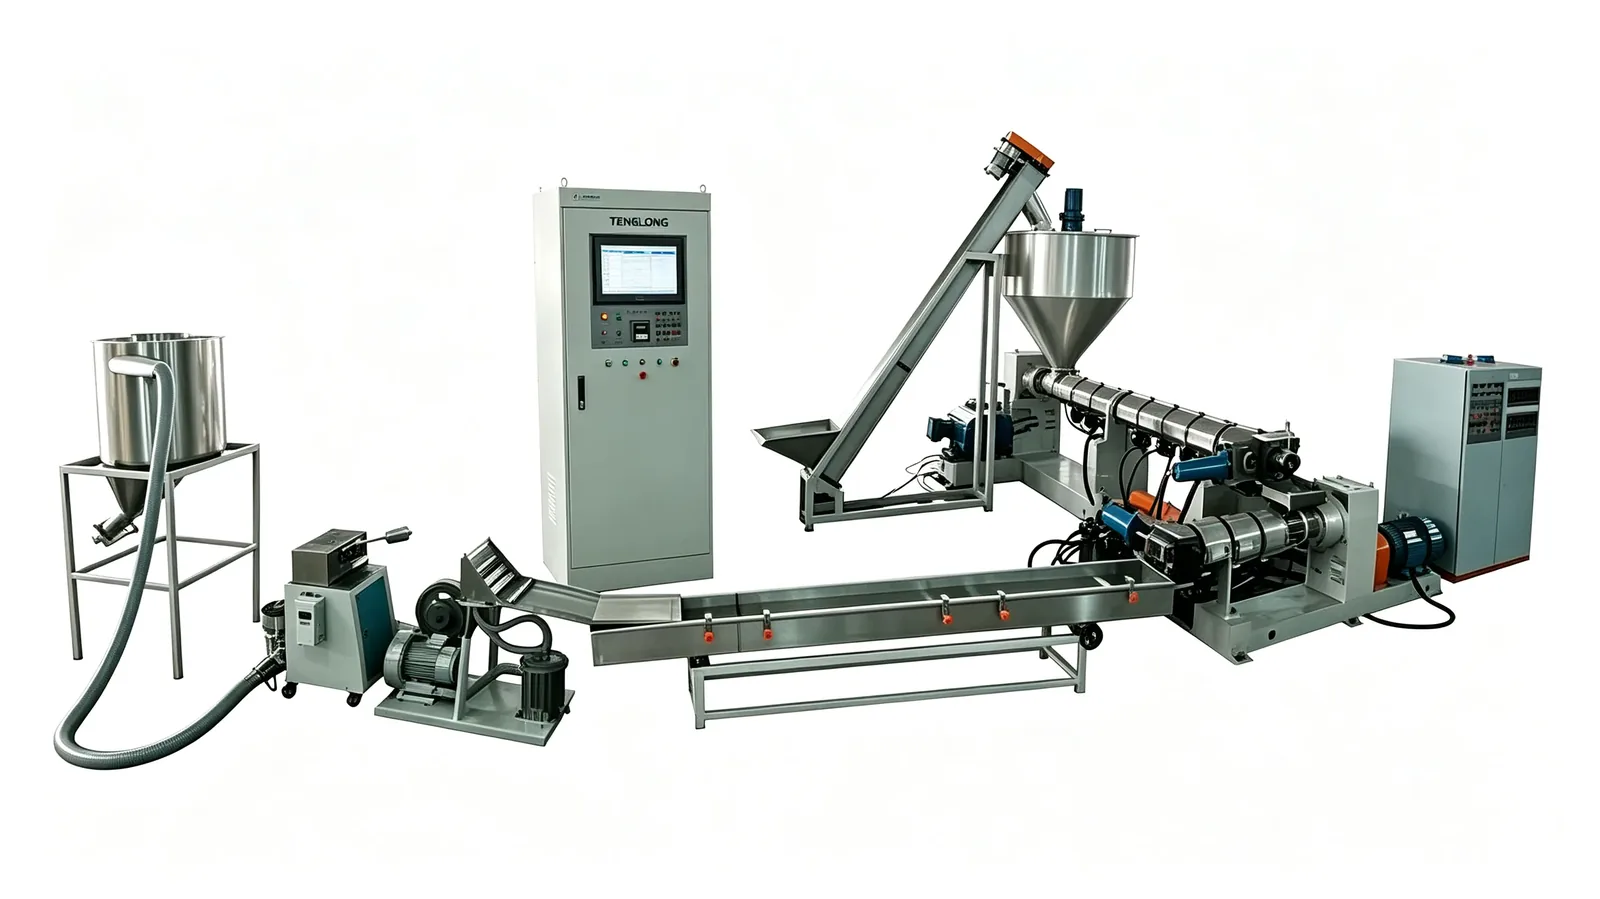
Uzman notu: Besleme bölgesinde en çok hata, sorunu kırıcıda aramakta yapılır. Oysa tablanın tıkanması, bıçak kırılması ve akım dalgalanmasının büyük kısmı girişte başlar. Benim önerim, bir sorunu araştırırken ilk adım olarak besleme kaydını gözden geçirmek: konveyör açısı, huni taban açısı, dozajlama frekansı ve akış sensörü verisi. Bu dört veri tek başına, sorunun bıçakta mı beslemede mi olduğunu çoğu zaman göstermeye yeterlidir.
Besleme bölgesi için karar kontrol listesi
Yeni bir kırıcı hattı kurulurken veya mevcut hat revize edilirken besleme bölgesinde şu başlıklar tek tek cevaplanmalıdır.
- Girdi karakterizasyonu: En büyük parça boyutu, yığın yoğunluğu, nem oranı ve gerilme (bridging) eğilimi ölçülmüş mü?
- Huni geometrisi: Taban açısı malzemenin serbest akış açısına göre belirlenmiş mi, giriş genişliği bant genişliğiyle uyumlu mu?
- Dağıtım elemanları: Çapraz bıçak ve titreşimli dozajlama, taban boyunca düzgün akış sağlıyor mu?
- Kapalılık: Bant muhafazası toz ve serpintiyi sınırlıyor mu, girişte açık yüzey kalmış mı?
- Ölçüm: Akış sensörü, akım kaydı ve saatlik tartım aynı panelde ve kalibre edilmiş mi?
- Elektrik ve güvenlik: Besleme bölgesindeki acil stop ve kilitleme EN 60204-1'e uygun mu, konveyör ile kırıcı arasında kilitleme var mı?
Besleme bölgesi, kırıcının motorundan daha fazla tasarım kararı içerir. Kırıcı ünitesinin kendisi ve teknik özellikleri plastik kırma makinesi ürün sayfasında, ağır hizmet uygulamalarındaki farklılıklar ise ağır hizmet plastik kırma makinesi sayfasında anlatılır.
plastik kırma makinesi — kapsamlı ürün ve satın alma rehberi →
Sonuç ve sonraki adım
Bu makaledeki açı değerleri, eğim aralıkları ve akış bandları sektör tipik referans aralıklarıdır; ölçülmüş tekil makine verisi değildir. Besleme bölgesinin doğru tasarlanması, malzeme karakterizasyonu olmadan mümkün değildir. Huni geometrisi, dozajlama frekansı ve akış sensörü eşikleri, malzeme numunenizle yürütülen kabul testinde saptanır. Bu makaledeki tablo değerleri 2026 itibarıyla sektör tipik referans aralıklarıdır; ölçülmüş tekil makine verisi değildir. Ücretsiz teknik danışmanlık ve teklif alın →