
เปลี่ยนล็อตวัตถุดิบบนเครื่องบดเดียวกัน: ทำอย่างไรไม่ให้เรซินปนกันทั้งสาย
คำตอบสั้น: ให้กำหนดจุดตัดล็อตเป็นสถานที่และเวลา ไม่ใช่เป็นความรู้สึกว่าเครื่องโล่งแล้ว ขั้นตอนคือ หยุดป้อน ปล่อยของค้างในระบบจนหมดตามเวลาที่ทดสอบไว้ ทำความสะอาดห้องบด ตะแกรง และถังรับ แยกเกล็ดช่วงเปลี่ยนล็อตออกเป็นล็อตกลาง แล้วเริ่มล็อตใหม่พร้อมบันทึกในตารางส่งมอบกะ เกณฑ์เวลาและปริมาตรทั้งหมดต้องได้จากการทดลองเดินเครื่องด้วยวัตถุดิบของคุณ
เครื่องบดในโรงงานรีไซเคิลมักไม่ได้บดวัตถุดิบชนิดเดียวตลอดปี วันหนึ่งอาจเป็นเศษ PP จากเครื่องฉีด อีกวันเป็นฟิล์ม PE หรือขวด PET ที่มีฉลาก ถ้าไม่มีกฎเปลี่ยนล็อต เกล็ดจากล็อตเก่าจะค้างตามถังพัก สายพาน และถังรับ แล้วปนเข้ากับล็อตใหม่โดยไม่มีใครทันสังเกต
หน้าผลิตภัณฑ์ เครื่องบดพลาสติกอุตสาหกรรมระบุชัดว่าการเลือกขนาดเครื่องควรเริ่มจากรูปแบบวัตถุดิบ ความชื้น และสิ่งปนเปื้อน ไม่ใช่จากตัวเลขกำลังผลิตเพียงอย่างเดียว หลักเดียวกันนี้ใช้กับการเปลี่ยนล็อตได้เลย คือ ต้องรู้ว่าของเก่าค้างอยู่ตรงไหน
บทความนี้ให้โครงขั้นตอนและรายการที่ต้องจด ไม่ได้ให้ค่าความบริสุทธิ์หรือสัดส่วนการปนที่ยอมรับได้ เพราะเกณฑ์นั้นเป็นข้อตกลงระหว่างคุณกับลูกค้าปลายทาง
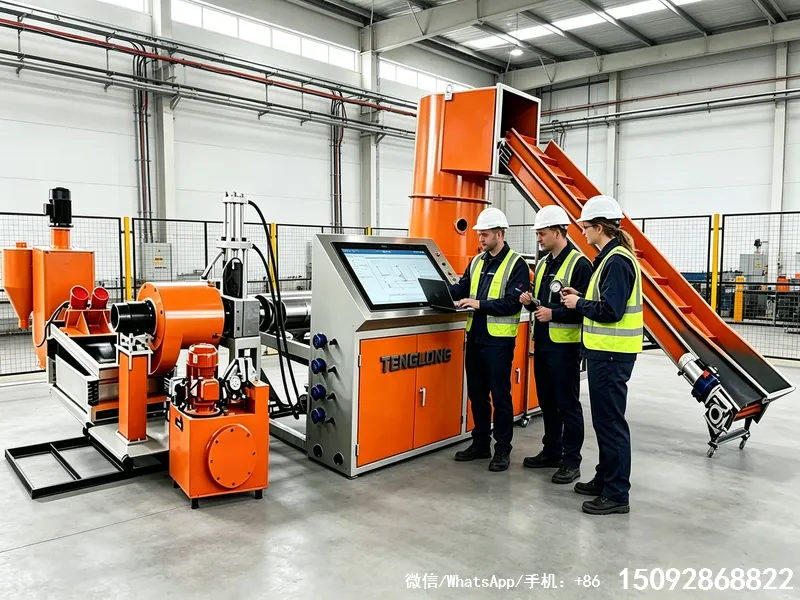
ทำไมการเปลี่ยนล็อตจึงเสี่ยงกว่าการเดินล็อตเดียวทั้งวัน
เพราะของค้างกระจายอยู่หลายจุด และแต่ละจุดปล่อยออกช้าไม่เท่ากัน การหยุดเครื่องบดเพียงอย่างเดียวไม่ได้หมายความว่าระบบโล่งแล้ว
เศษชิ้นเล็กอาจค้างใต้ตะแกรง เกล็ดอาจค้างในสายพานลำเลียง และฝุ่นอาจค้างในถังรับ ถ้าเริ่มล็อตใหม่ทันทีหลังหยุดโรเตอร์ เกล็ดที่ค้างเหล่านั้นจะถูกพาออกไปปนกับล็อตใหม่ในช่วงแรก ซึ่งเป็นช่วงที่มักไม่มีใครเก็บตัวอย่าง
จึงต้องมีแนวคิด ล็อตกลาง คือ เกล็ดช่วงรอยต่อที่ไม่ถูกนับเป็นล็อตเก่าและไม่ถูกปล่อยเป็นล็อตใหม่ แต่ถูกแยกเก็บและตัดสินใจในภายหลังตามข้อตกลงกับปลายทาง
จุดที่ของมักค้างอยู่มีที่ไหนบ้าง
อย่างน้อยหกจุด คือ ถังพักหน้าเครื่อง ชุดป้อน ห้องบดและใบมีด ใต้ตะแกรง สายพานลำเลียง และถังรับเกล็ด
การทำความสะอาดเฉพาะห้องบดแล้วเริ่มเดินใหม่ เป็นสาเหตุที่พบบ่อยที่สุดของการปนล็อต เพราะจุดที่ปล่อยของค้างช้าที่สุดมักไม่ใช่ห้องบด แต่เป็นสายพานและถังรับ
| จุดที่ค้าง | วิธีตรวจ | ข้อควรระวัง |
|---|---|---|
| ถังพักและชุดป้อน | ดูระดับและเก็บเศษที่ค้าง | อย่าเทล็อตใหม่ทับของเก่า |
| ห้องบดและใบมีด | ตรวจหลังอินเทอร์ล็อกทำงาน | ต้องหยุดและตัดไฟตามขั้นตอนความปลอดภัย |
| ใต้ตะแกรง | ดึงถาดตะแกรงออกตรวจ | รหัสตะแกรงต้องตรงกับล็อตเป้าหมาย |
| สายพานลำเลียง | เดินให้หมดรอบตามเวลาที่ทดสอบ | อย่าใช้สายตาว่าดูโล่งแล้ว |
| ถังรับเกล็ด | แยกถังหรือแยกกอง | เป็นจุดที่ล็อตกลางมักถูกปล่อยผ่าน |
| จุดดูดฝุ่น | ตรวจฝุ่นสะสมจากล็อตเก่า | เกี่ยวข้องกับโซนงานในสายที่เดินหลายกะ |
รายการนี้ใช้สำรวจผังสายของคุณ เวลาที่ใช้ปล่อยของค้างจนหมดต้องทดสอบจริง ไม่ใช่กำหนดจากตาราง

จะกำหนดจุดตัดล็อตให้ตรวจสอบได้อย่างไร
กำหนดเป็นเวลาและตำแหน่ง เช่น หลังเดินสายพานครบรอบตามเวลาที่ทดสอบไว้ และหลังแยกถังรับออกหนึ่งใบ
ถ้าเขียนแค่ว่า ทำความสะอาดจนสะอาด พนักงานสองกะจะตัดสินไม่เหมือนกัน ให้เขียนเป็นลำดับที่นับได้ เช่น หยุดป้อน เดินสายพานต่อจนไม่มีเกล็ดออกตามเวลาที่บันทึกไว้ ดึงถาดตะแกรง เปลี่ยนหรือทำความสะอาด แล้วเปลี่ยนถังรับ
ค่าที่ใช้เป็นเกณฑ์ควรได้จากการทดลองเดินเครื่องต่อเนื่อง 4 ชั่วโมงด้วยวัตถุดิบของลูกค้าตามที่หน้าคุณภาพและการทดสอบระบุ เพราะนั่นคือจังหวะที่คุณมีรายงานจาก PLC และมีตัวอย่างเกล็ดจริงอยู่ในมือ
ล็อตกลางควรถูกจัดการอย่างไร
แยกเก็บ ติดป้ายระบุวันและสองล็อตที่เกี่ยวข้อง แล้วตัดสินใจตามข้อตกลงกับปลายทาง ไม่ควรเทกลับเข้าเครื่องโดยไม่บันทึก
ล็อตกลางไม่ใช่ของเสียเสมอไป บางสายสามารถใช้มันกับงานที่ไม่ต้องการสีหรือเรซินเฉพาะ แต่การตัดสินใจนั้นต้องเป็นข้อตกลงล่วงหน้า ไม่ใช่การแก้ปัญหาเฉพาะหน้าหน้าถังรับ
ป้ายที่ดีต้องบอกได้ว่า มาจากล็อตอะไร ไปหาล็อตอะไร เกิดขึ้นกะไหน และใครเป็นคนแยก ข้อมูลชุดนี้จะทำให้ตารางส่งมอบกะอธิบายความคลาดเคลื่อนของน้ำหนักเข้าและออกได้
- แยกภาชนะออกจากถังรับปกติ
- ติดป้ายระบุล็อตก่อนหน้าและล็อตถัดไป
- จดน้ำหนักโดยประมาณและกะที่เกิด
- กำหนดผู้มีอำนาจตัดสินใจปล่อยล็อตกลาง
ตะแกรงและใบมีดเกี่ยวกับการปนล็อตอย่างไร
ตะแกรงคือจุดที่เกล็ดค้างได้นานที่สุด และการเปลี่ยนช่องตะแกรงระหว่างล็อตคือการเปลี่ยนเงื่อนไขผลิต ต้องถูกบันทึกด้วย
หน้าผลิตภัณฑ์ระบุว่าถาดตะแกรงเลื่อนออกด้านข้างหรือใช้ชุดไฮดรอลิกเปิดฝา และขนาดช่องตะแกรงเลือกตามเกล็ดเป้าหมายโดยทั่วไป 8–20 มม. เป็นค่าอ้างอิง การเปลี่ยนตะแกรงจึงไม่ใช่แค่เรื่องทำความสะอาด แต่เป็นเรื่องของสเปกเกล็ดที่ลูกค้าปลายทางรออยู่
ถ้าล็อตใหม่ต้องการเกล็ดคนละขนาด ให้แยกบันทึกว่าเปลี่ยนตะแกรงตอนใด เพื่อไม่ให้สับสนกับสัญญาณสัดส่วนเกล็ดเกินขนาดที่เพิ่มขึ้นจากใบมีดทื่อ ดูบทความขนาดตะแกรงกับคุณภาพเกล็ดประกอบ
ควรขออะไรจากผู้ขายตอนออกแบบสายที่รองรับหลายล็อต
ขอให้ระบุจุดเข้าถึงเพื่อทำความสะอาด วิธีดึงถาดตะแกรง และตำแหน่งที่สามารถแยกถังรับได้จริง
สายที่ออกแบบมาดีจะทำให้การเปลี่ยนล็อตเป็นงานที่ทำได้โดยไม่ต้องรื้อท่อหรือปีนขึ้นไปบนโครง ถ้าจุดเข้าถึงไม่พอ พนักงานจะหลีกเลี่ยงขั้นตอนที่ยาก และกฎที่เขียนไว้จะค่อย ๆ หายไปเอง
ให้ระบุตั้งแต่ตอนขอใบเสนอราคาว่าสายต้องรองรับกี่ชนิดวัตถุดิบและเปลี่ยนล็อตบ่อยแค่ไหน หน้าโซลูชันโรงงานเป็นจุดเริ่มต้นสำหรับคุยผังรวม ก่อนลงรายละเอียดกับทีมวิศวกรรม
ข้อจำกัดของแนวทางนี้
เป็นวิธีควบคุมกระบวนการ ไม่ใช่การรับรองความบริสุทธิ์ของเกล็ด และไม่ได้แทนข้อกำหนดของลูกค้าปลายทาง
เกณฑ์ว่าปนได้มากน้อยแค่ไหน ขึ้นกับข้อตกลงทางการค้าและการทดสอบของแต่ละโรงงาน บทความนี้ตั้งใจไม่ระบุสัดส่วนหรือค่าความบริสุทธิ์ใด ๆ เพราะไม่มีข้อมูลจากวัตถุดิบของคุณ
สเปก กำลังผลิต และราคาสุดท้ายต้องยืนยันด้วยใบเสนอราคาอย่างเป็นทางการหลังทดลองเดินเครื่องด้วยวัตถุดิบของลูกค้า ตัวเลขกำลังผลิตในหน้าผลิตภัณฑ์เป็นค่าอ้างอิงตามสเปกทั่วไปของอุตสาหกรรม
คำถามที่พบบ่อย (FAQ)
จำเป็นต้องล้างเครื่องทุกครั้งที่เปลี่ยนชนิดพลาสติกไหม
ขึ้นกับข้อตกลงกับปลายทางและความเข้มงวดของล็อตถัดไป อย่างน้อยต้องแยกเกล็ดช่วงรอยต่อเป็นล็อตกลางและบันทึกไว้เสมอ
จะรู้ได้อย่างไรว่าของค้างในสายพานหมดแล้ว
ต้องทดสอบจริงด้วยวัตถุดิบของคุณและจดเวลาที่ใช้ อย่าตัดสินจากการมองดูว่าสายพานโล่ง เกณฑ์ที่เชื่อถือได้คือเวลาที่บันทึกไว้ร่วมกับการเก็บตัวอย่าง
ล็อตกลางควรเทกลับเข้าเครื่องไหม
ไม่ควรทำโดยไม่มีข้อตกลงและไม่มีบันทึก ให้แยกเก็บ ติดป้าย แล้วให้ผู้มีอำนาจตัดสินตามเงื่อนไขของลูกค้าปลายทาง
การเปลี่ยนตะแกรงต้องจดในตารางกะด้วยหรือไม่
ต้องจด เพราะมันเปลี่ยนเงื่อนไขของขนาดเกล็ด ถ้าไม่จด จะแยกไม่ออกว่าสัดส่วนเกล็ดเกินขนาดที่เพิ่มขึ้นมาจากใบมีดทื่อหรือจากการเปลี่ยนตะแกรง
รายงานทดลองเดินเครื่องช่วยเรื่องนี้อย่างไร
เป็นจังหวะที่คุณมีตัวอย่างเกล็ดจริงและรายงานจาก PLC เพื่อทดสอบว่าขั้นตอนเปลี่ยนล็อตที่เขียนไว้ทำได้จริงและใช้เวลาเท่าไร ก่อนนำไปใช้ทุกกะ
บทสรุปสำหรับผู้ซื้อ
การปนล็อตแก้ด้วยกฎ ไม่ใช่ด้วยการทำความสะอาดให้มากขึ้นเพียงอย่างเดียว กำหนดจุดตัดล็อตให้เป็นเวลาและตำแหน่งที่นับได้ แยกเกล็ดช่วงรอยต่อเป็นล็อตกลาง และจดการเปลี่ยนตะแกรงลงในตารางกะ วิธีนี้ทำให้ข้อตกลงกับลูกค้าปลายทางตรวจสอบได้ โดยไม่ต้องอ้างสัดส่วนความบริสุทธิ์ที่ไม่เคยวัด
หน้าหลักของหัวข้อนี้
บทความนี้เป็นส่วนหนึ่งของชุดเนื้อหาที่อธิบายรายละเอียดเชิงปฏิบัติ สำหรับหน้าหลัก เครื่องบดพลาสติก สำหรับงานรีไซเคิลอุตสาหกรรม ซึ่งเป็นหน้าที่ให้ข้อมูลสเปกและข้อควรระวังหลักของหัวข้อนี้
ขอใบเสนอราคาพร้อมทดลองเดินเครื่องด้วยวัตถุดิบของคุณ
ส่งชนิดพลาสติก น้ำหนักเศษแยกตามกะ 7 วัน ขนาดชิ้นที่ใหญ่ที่สุด สัดส่วนสิ่งปนเปื้อน ปลายทางของเกล็ด และข้อจำกัดด้านไฟฟ้าหน้างาน ทีมวิศวกรรม TENGLONG จะเสนอสเปกและทดลองเดินเครื่องต่อเนื่อง 4 ชั่วโมงพร้อมรายงานจาก PLC ก่อนส่งมอบ (สเปกและราคาสุดท้ายเป็นไปตามใบเสนอราคาอย่างเป็นทางการ)
ดูหน้าหลักของหัวข้อนี้ · ขอใบเสนอราคา / ขอคำแนะนำสเปก · คุณภาพ การทดสอบ และการรับประกัน · โทร / WhatsApp +86 15092868822
อ่านเพิ่มเติมในชุดเดียวกัน
- ไฟฟ้าหน้างานกับเครื่องบดกำลังสูง: ต้องตกลงอะไรก่อนส่งมอบ
- จากเครื่องบดเครื่องเดียว สู่สายรีไซเคิลครบชุด: ควรเพิ่มอะไรและเพิ่มเมื่อไร
- เมื่อไรที่ไม่ควรซื้อเครื่องบดพลาสติกอุตสาหกรรม: 4 กรณีที่ควรหยุดก่อนขอใบเสนอราคา
ชุดบทความที่เกี่ยวข้อง
- อ่านป้ายชื่อเครื่องและประวัติซ่อมของเครื่องบดพลาสติกมือสองให้เป็น
- วัดสภาพโรเตอร์และใบมีดเครื่องบดมือสอง: สัญญาณที่วัดได้แทนคำว่าเพิ่งลับมา
ชุดบทความหลักของผลิตภัณฑ์
- เลือกเครื่องบดพลาสติกจากชนิดวัตถุดิบ ไม่ใช่จากตัวเลขกำลังผลิต
- เครื่องบด เครื่องย่อย และเครื่องฉีกพลาสติก ต่างกันอย่างไร
- บดฟิล์ม PP PE และถุงสานให้ผ่านตะแกรง โดยไม่พันโรเตอร์
แหล่งข้อมูลและขอบเขต: อ้างอิงจากหน้าผลิตภัณฑ์ หน้าแนวทางตรวจสอบเครื่องจักรมือสอง และ llms.txt ของ TENGLONG (CE, ISO 9001:2015, รับประกัน 18 เดือน, จัดหาอะไหล่ 3 ปี, ทดลองเดินเครื่อง 4 ชั่วโมงพร้อมรายงานจาก PLC) ตัวเลขสเปกทั้งหมดเป็นค่าอ้างอิงตามสเปกทั่วไปของอุตสาหกรรม ไม่ใช่ผลทดสอบของเครื่องรุ่นใดรุ่นหนึ่ง บทความนี้ไม่ระบุราคา ระยะคืนทุน อัตราผลตอบแทน สัดส่วนรีไกรน์ที่ใช้ได้ทุกโรงงาน หรือข้อสรุปด้านกฎหมาย ภาษี และข้อกำหนดนำเข้า หน้านี้ไม่ได้เสนอขายเครื่องมือสองและไม่มีรายการสต็อก สเปก กำลังผลิต และราคาสุดท้ายต้องยืนยันด้วยใบเสนอราคาอย่างเป็นทางการหลังทดลองเดินเครื่องด้วยวัตถุดิบของลูกค้า ภาพประกอบเป็นภาพจำลองเพื่ออธิบายกระบวนการ ไม่ใช่ภาพถ่ายจากไซต์งานจริง