
หัวตัดหน้าไดหรืออัดเม็ดแบบเส้น: เลือกจากระบบหลอมและชิ้นงาน ไม่ใช่จากราคา
คำตอบสั้น: ระบบตัดเป็นตัวกำหนดรูปร่างเม็ด กำลังผลิตต่อชั่วโมง และเวลาเข้าสู่สายจริง หัวตัดหน้าไดตัดเม็ดที่หน้าไดทันทีและให้กำลังผลิตสูงกว่าในพื้นที่เท่ากัน ส่วนระบบเส้นปล่อยเส้นพลาสติกผ่านน้ำแล้วตัดทีหลัง ให้เม็ดสม่ำเสมอกว่าและทนสารตัวเติมได้ดีกว่า เลือกผิดระบบจะเสียทั้งทุนและเวลาเปลี่ยนหัวตัด
บทความนี้ไม่ใช่การเทียบว่าเทคโนโลยีใดใหม่กว่า ทั้งสองระบบถูกใช้ในโรงงานรีไซเคิลไทยมานานเกินสิบปีและยังขายดีทั้งคู่ ที่ต้องตัดสินคือระบบใดเข้ากับวัตถุดิบและชิ้นงานปลายทางของคุณ เพราะการเปลี่ยนระบบตัดภายหลังหมายถึงเปลี่ยนหัวได หัวตัด และบางกรณีต้องเปลี่ยนชุดส่งกำลังทั้งหมด
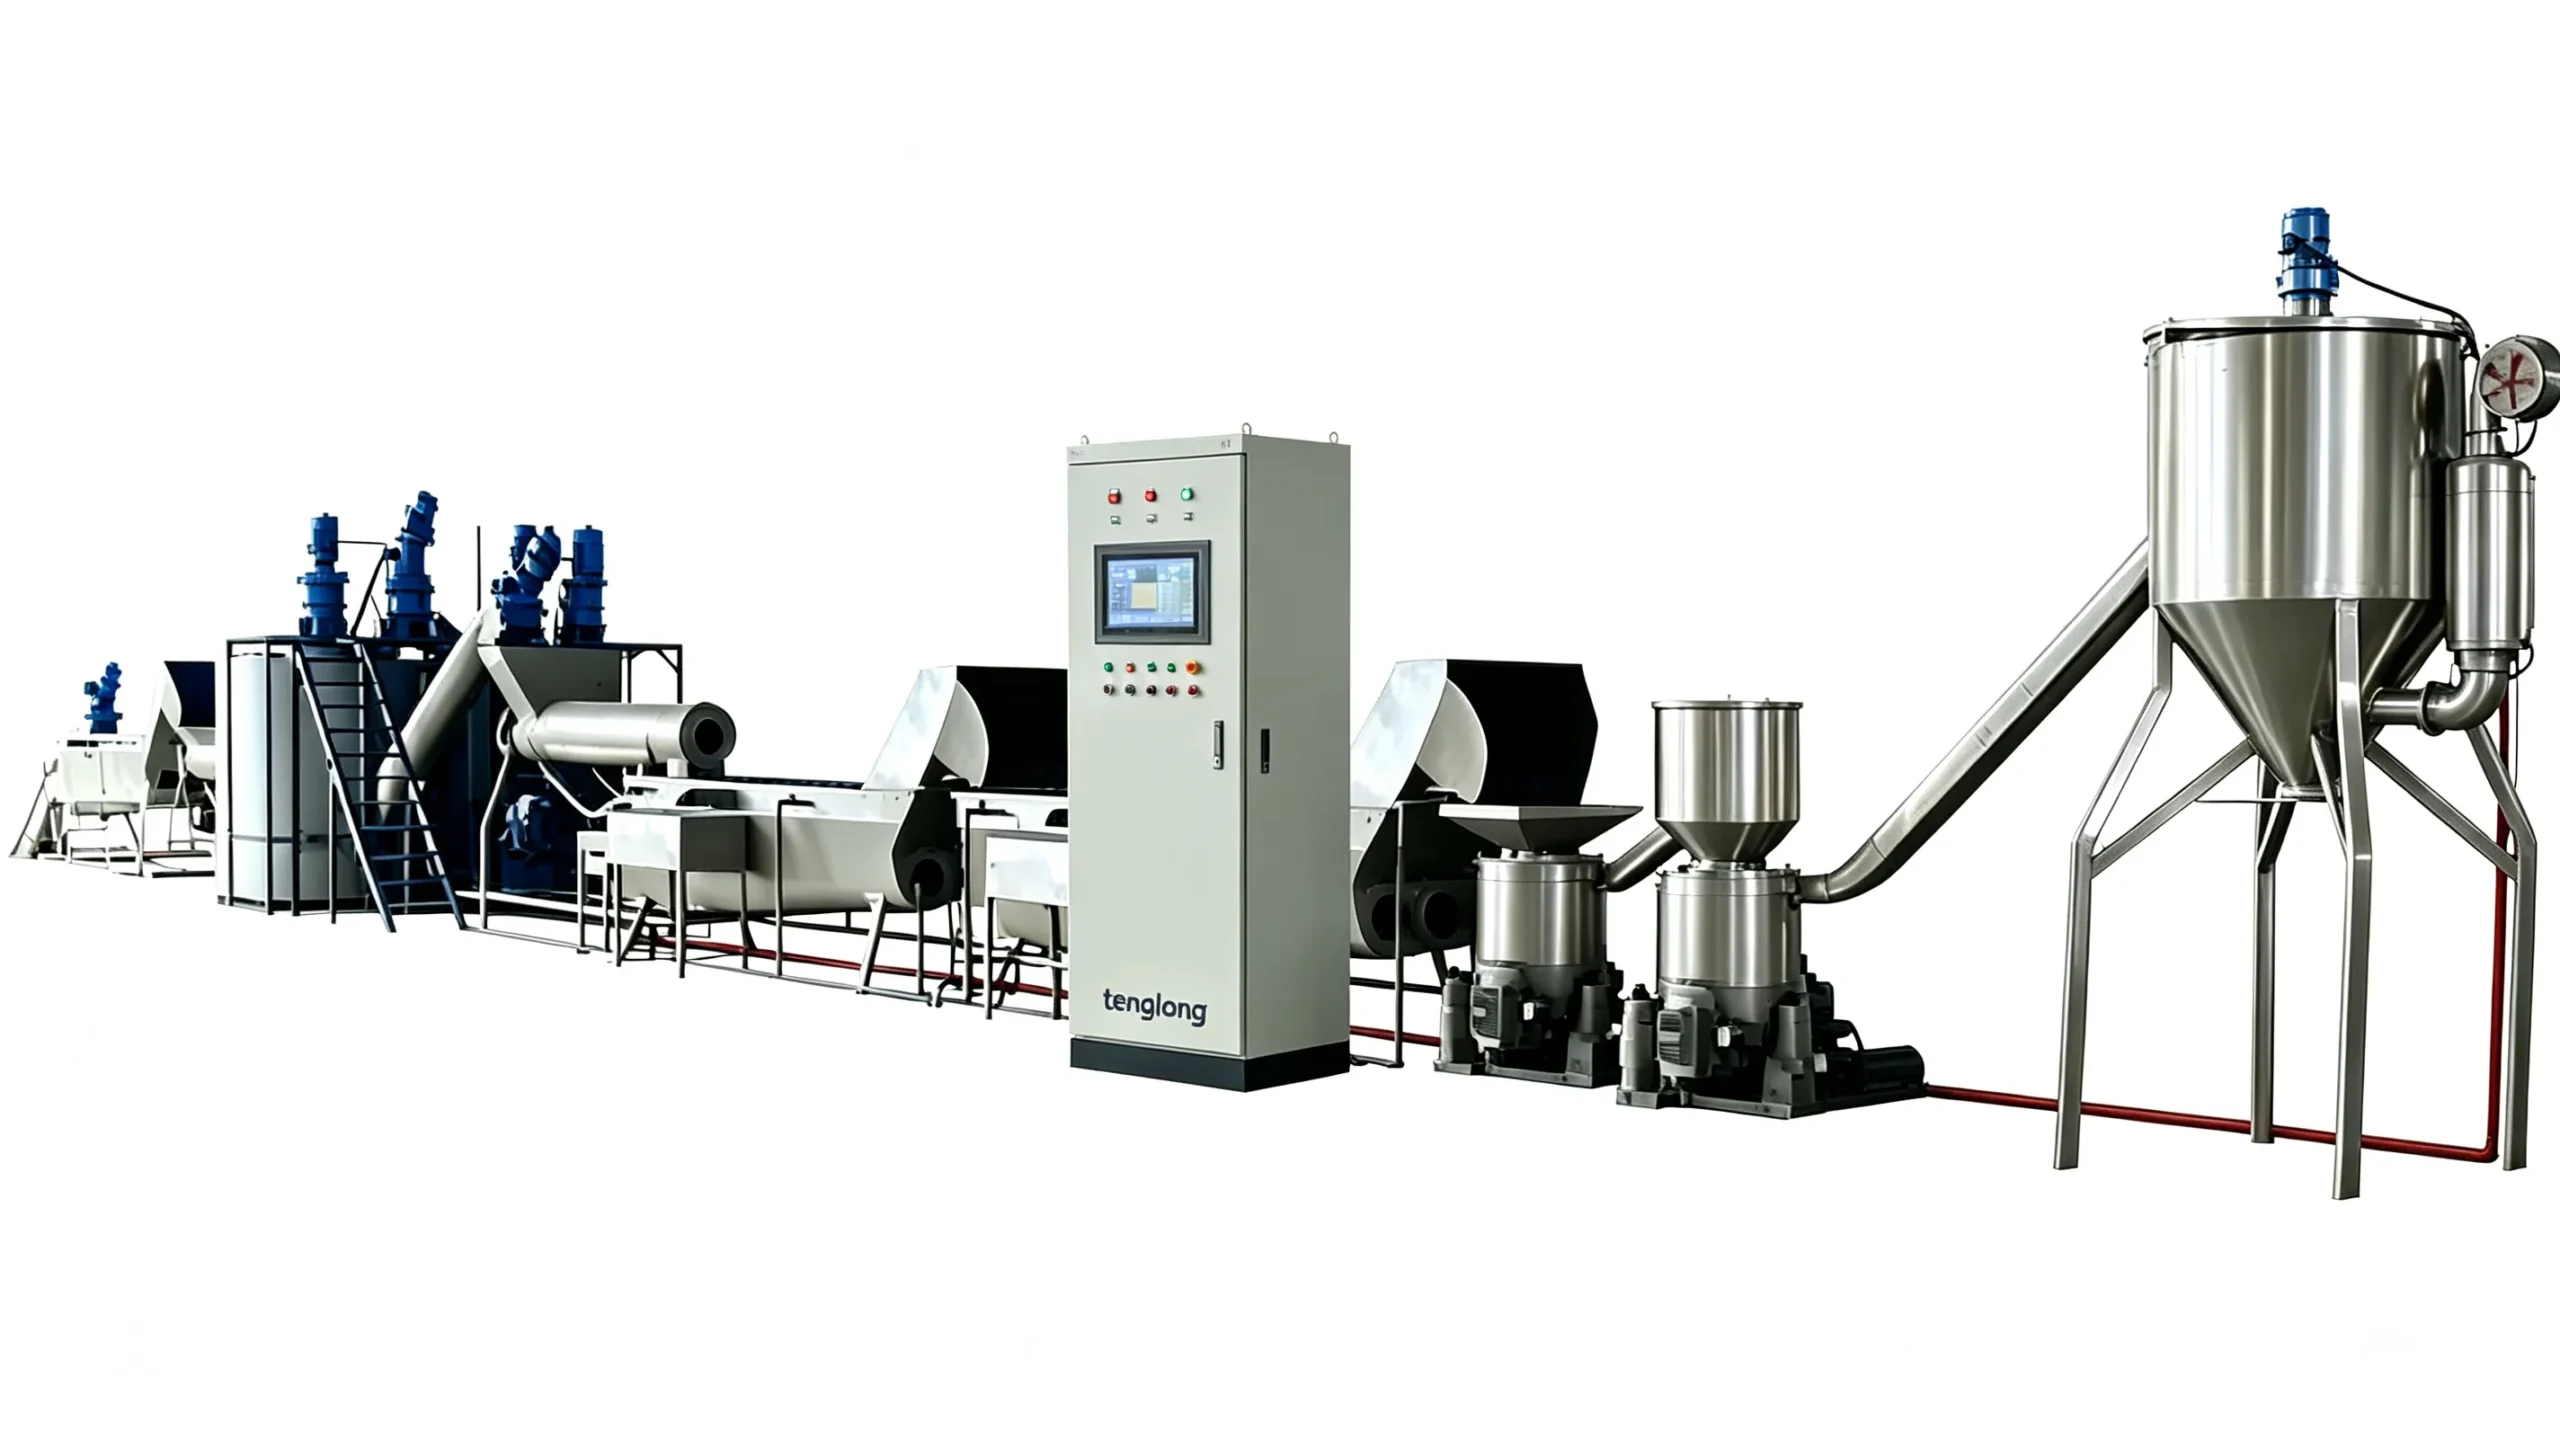
สองระบบตัดต่างกันที่จุดไหนของสาย
ความต่างอยู่ที่ว่าพลาสติกถูกตัดตอนไหน ไม่ใช่ตัดอย่างไร ระบบหนึ่งตัดตอนวัสดุยังร้อนจัด อีกระบบปล่อยให้เย็นตัวและแข็งเป็นเส้นก่อนแล้วจึงตัด
| ขั้นตอน | หัวตัดหน้าได (die-face) | ระบบเส้น (strand) |
|---|---|---|
| หลังหัวได | ตัดที่หน้าไดทันที เม็ดยังร้อน | รีดเป็นเส้นผ่านหัวไดก่อน |
| การหล่อเย็น | น้ำวนหรือใต้น้ำ | อ่างน้ำยาว 3–8 เมตร |
| จุดตัด | ใบมีดหมุนประกบหน้าได | เครื่องตัดแยก รับเส้นที่เย็นแล้ว |
| รูปเม็ด | กลมแบน ขนาดคละเล็กน้อย | ทรงกระบอกสั้น สม่ำเสมอกว่า |
| พื้นที่ติดตั้ง | กะทัดรัด | ต้องเผื่อความยาวอ่างน้ำและทางเดินเส้น |
| น้ำที่ใช้ | น้อยกว่า หมุนเวียนในวงปิด | มากกว่า ต้องควบคุมอุณหภูมิอ่าง |
| เวลาเปลี่ยนสี | เร็วกว่า ล้างหน้าหัวไดง่าย | ช้ากว่า ต้องล้างอ่างและทางเส้น |
ตัวเลขสามตัวที่ตัดสินแทนคุณได้
ถ้าต้องเลือกจากข้อมูลเพียงสามค่า ให้ใช้สามค่านี้ก่อนดูราคา
- ดัชนีการไหล (MFI หรือ MVR) ของเกล็ดป้อน — วัตถุดิบที่ไหลง่ายมากมักเกาะตัวเป็นเส้นได้ยากในอ่างน้ำ และเส้นขาดง่ายเมื่อดึงเร็ว
- ปริมาณสารตัวเติม เช่นแคลเซียมคาร์บอเนตหรือทัลก์ — เมื่อสูงขึ้น ความเหนียวของเส้นลดลงจนระบบเส้นเริ่มขาดบ่อย ขณะที่ระบบหน้าไดยังเดินได้
- กำลังผลิตเป้าหมายต่อชั่วโมง — ที่กำลังผลิตสูงในพื้นที่จำกัด ระบบหน้าไดให้ผลตอบแทนต่อตารางเมตรดีกว่า
ตัวเลขเปอร์เซ็นต์สารตัวเติมที่ทนได้จริงขึ้นกับเกรดเรซินและเครื่องผสม ไม่ใช่ค่าคงที่ตายตัว ให้ทดลองกับวัตถุดิบจริงก่อนเซ็นสัญญา
ไม่ว่าจะเลือกระบบตัดใด มีเงื่อนไขหนึ่งที่ต้องผ่านก่อน คือกำลังหลอมของสกรูต้องรับปริมาณวัสดุได้ทันระบบตัด ถ้าสกรูหลอมไม่ทัน หัวตัดที่ดีแค่ไหนก็ได้เม็ดที่อุณหภูมิไม่สม่ำเสมอ จึงควรถามผู้ผลิตว่ากำลังหลอมที่ความเร็วรอบใช้งานเป็นเท่าไร ไม่ใช่ดูแค่กำลังผลิตสูงสุดบนกระดาษ

เมื่อไรหัวตัดหน้าไดได้เปรียบชัด
- ฟิล์ม PE/PP และถุงสานที่ผ่านการบีบอัดแล้ว เพราะเม็ดไม่ต้องรักษาทรงเส้นยาว
- สายที่ต้องเปลี่ยนสีหรือเปลี่ยนเกรดหลายครั้งต่อสัปดาห์ ล้างง่ายและใช้เวลาเปลี่ยนน้อย
- โรงงานที่พื้นที่จำกัดหรืออยู่ในอาคารสูง
- งานที่ต้องเดินต่อเนื่องหลายกะโดยมีคนดูแลน้อย
เมื่อไรต้องยอมจ่ายเพิ่มให้ระบบเส้น
- งานที่ต้องควบคุมขนาดเม็ดแคบมาก เพราะลูกค้าปลายทางกำหนดช่วงขนาดเม็ดไว้ชัด
- วัตถุดิบที่ผสมสารตัวเติมสูงหรือมีเส้นใย ซึ่งจะทำให้หัวไดของระบบหน้าไดสึกเร็ว
- งานวิศวกรรมพลาสติกที่ไวต่อประวัติความร้อน เช่น ABS, PC หรือ PA
- โรงงานที่ต้องการตรวจคุณภาพเม็ดด้วยสายตาแบบง่ายและต้องการรูปทรงที่ลูกค้าคุ้นเคย
ต้นทุนแฝงที่แคตตาล็อกไม่เขียน
| ระบบ | จุดที่มักเจอหน้างาน | ผลต่อต้นทุน |
|---|---|---|
| หน้าได | ใบมีดสึกเร็วเมื่อมีทรายหรือแก้วปน | ค่าใบมีดต่อตันสูงขึ้น และเม็ดมีครีบ |
| หน้าได | หน้าหัวไดอุดตันเมื่อตะแกรงกรองขาด | ต้องหยุดล้างหัวไดกลางกะ |
| เส้น | เส้นขาดบ่อยจนต้องมีคนเฝ้า | ค่าแรงเพิ่มและของเสียช่วงเริ่มเดินสูง |
| เส้น | อ่างน้ำสกปรกเร็วจากเศษละเอียด | เปลี่ยนน้ำบ่อย ค่าบำบัดเพิ่ม |
| เส้น | กินพื้นที่และความสูงของอาคาร | ค่าปรับปรุงโรงงาน |
คำนวณของเสียช่วงเริ่มเดินให้เป็นตัวเลข
ทั้งสองระบบมีของเสียช่วงเริ่มเดิน แต่เกิดคนละแบบ ระบบเส้นเสียเวลารอเส้นนิ่ง ระบบหน้าไดเสียเวลาตั้งอุณหภูมิหน้าหัวได ลองคิดเป็นกิโลกรัมต่อการเปลี่ยนเกรดหนึ่งครั้ง
| รายการ | ระบบหน้าได | ระบบเส้น |
|---|---|---|
| เวลากว่าจะได้เม็ดที่ขายได้ | 15–30 นาที | 20–40 นาที |
| ของเสียต่อครั้ง ที่ 300 กก./ชม. | 75–150 กก. | 100–200 กก. |
| จำนวนครั้งที่เปลี่ยนเกรดต่อสัปดาห์ | ใส่ตัวเลขของคุณ | ใส่ตัวเลขของคุณ |
นำจำนวนครั้งต่อสัปดาห์คูณของเสียต่อครั้ง แล้วคูณราคาเกล็ดตลาด จะได้ตัวเลขที่เอาไปเทียบกับส่วนต่างราคาเครื่องได้ตรง ๆ วิธีคิดแบบเดียวกันนี้ใช้ได้กับทุกเครื่องในสาย ไม่ใช่เฉพาะเครื่องอัดเม็ด
เขียนเงื่อนไขทดลองเดินเครื่องอย่างไรให้ตรวจรับได้
- ระบุชนิดเรซิน สัดส่วนสิ่งปนเปื้อน และความชื้นของวัตถุดิบที่จะใช้ทดสอบ
- ระบุขนาดเม็ดที่ยอมรับได้เป็นช่วงมิลลิเมตร พร้อมวิธีวัดและตะแกรงร่อน
- ระบุสัดส่วนเศษละเอียดที่ยอมรับได้ต่อตัน
- ระบุว่าจะวัดกำลังผลิตที่สภาวะคงที่กี่นาที และชั่งด้วยเครื่องชั่งใด
- ระบุเวลาที่ใช้ในการเปลี่ยนสีระหว่างสองสีตัวอย่าง
ข้อสุดท้ายมักถูกละเลย แต่เป็นข้อที่กำหนดว่าสายคุณจะเดินได้กี่ชั่วโมงต่อสัปดาห์จริง ๆ หากต้องการเทียบภาพรวมของการรับมอบทั้งสาย ดูเพิ่มที่ เช็กลิสต์ขอใบเสนอราคาและรับมอบเครื่องบดพลาสติก ซึ่งใช้โครงเดียวกันได้
คำถามที่พบบ่อย
เปลี่ยนจากระบบหน้าไดเป็นระบบเส้นภายหลังได้ไหม
ทำได้ในทางเทคนิคแต่ไม่คุ้มในทางปฏิบัติ เพราะต้องเปลี่ยนหัวได หัวตัด ระบบลำเลียงเส้น และบางกรณีต้องขยายพื้นที่อ่างน้ำ ค่าใช้จ่ายมักใกล้เคียงกับเครื่องใหม่ ควรตัดสินตั้งแต่วัตถุดิบและชิ้นงานปลายทางก่อนสั่ง
เม็ดจากระบบหน้าไดขายได้ไหม
ขายได้และเป็นที่นิยมในงานฟิล์มและถุงสาน แต่ต้องแยกเศษละเอียดออกให้ดี เพราะเม็ดแบนมีโอกาสเกิดฝุ่นมากกว่าระบบเส้น ลูกค้าปลายทางบางรายกำหนดรูปทรง จึงควรถามก่อน
วัตถุดิบที่มีความชื้นสูงควรเลือกแบบไหน
ทั้งสองระบบไม่แก้ปัญหาความชื้น การแก้ที่ถูกคือไล่ความชื้นก่อนถึงกระบอกสกรู เช่นการบีบอัดและให้ความร้อนล่วงหน้า หรือเลือกเครื่องที่มีช่องระบายแก๊ส แทนการหวังให้ระบบตัดชดเชย
ต้องเดินเครื่องเปล่ากี่ชั่วโมงก่อนผลิตจริง
โดยทั่วไปตรวจสอบระบบทำความร้อนและหัวตัดด้วยการเดินเปล่า 30–60 นาทีก่อนป้อนวัตถุดิบ แต่ตัวเลขนี้ต่างกันตามขนาดเครื่อง ให้ยึดคู่มือและการทดลองเดินเครื่อง 4 ชั่วโมงเป็นหลัก
ขั้นต่อไป ดูสเปกเครื่องอัดเม็ดพลาสติก TL-GR — ระบุชนิดเรซินและกำลังผลิตเป้าหมายในคำขอใบเสนอราคา เพื่อให้ได้ข้อเสนอที่ระบุระบบตัดชัดเจน
บทความที่เกี่ยวข้อง
- เลือกเครื่องบดพลาสติกจากชนิดวัตถุดิบ ไม่ใช่จากตัวเลขกำลังผลิต
- จัดสาย ฉีก → บด → ล้าง → อัดเม็ด ให้ชิ้น 20–80 มม. ไม่คอขวด
- รับมอบเครื่องย่อยพลาสติก: เช็กลิสต์ทดลองเดินเครื่อง 4 ชั่วโมง
แหล่งข้อมูลและขอบเขต: อ้างอิงหน้าผลิตภัณฑ์ และ llms.txt ของ TENGLONG (CE, ISO 9001:2015, รับประกัน 18 เดือน, จัดหาอะไหล่ 3 ปี, ทดลองเดินเครื่อง 4 ชั่วโมงพร้อมรายงานจาก PLC) ตัวเลขสเปกทั้งหมดเป็นค่าอ้างอิงตามสเปกทั่วไปของอุตสาหกรรม ไม่ใช่ผลทดสอบของรุ่นใดรุ่นหนึ่ง บทความนี้ไม่ระบุราคาขาย ระยะคืนทุน หรือข้อสรุปด้านกฎหมายและภาษี สเปกและราคาสุดท้ายต้องยืนยันด้วยใบเสนอราคาอย่างเป็นทางการหลังทดลองเดินเครื่องด้วยวัตถุดิบของคุณ