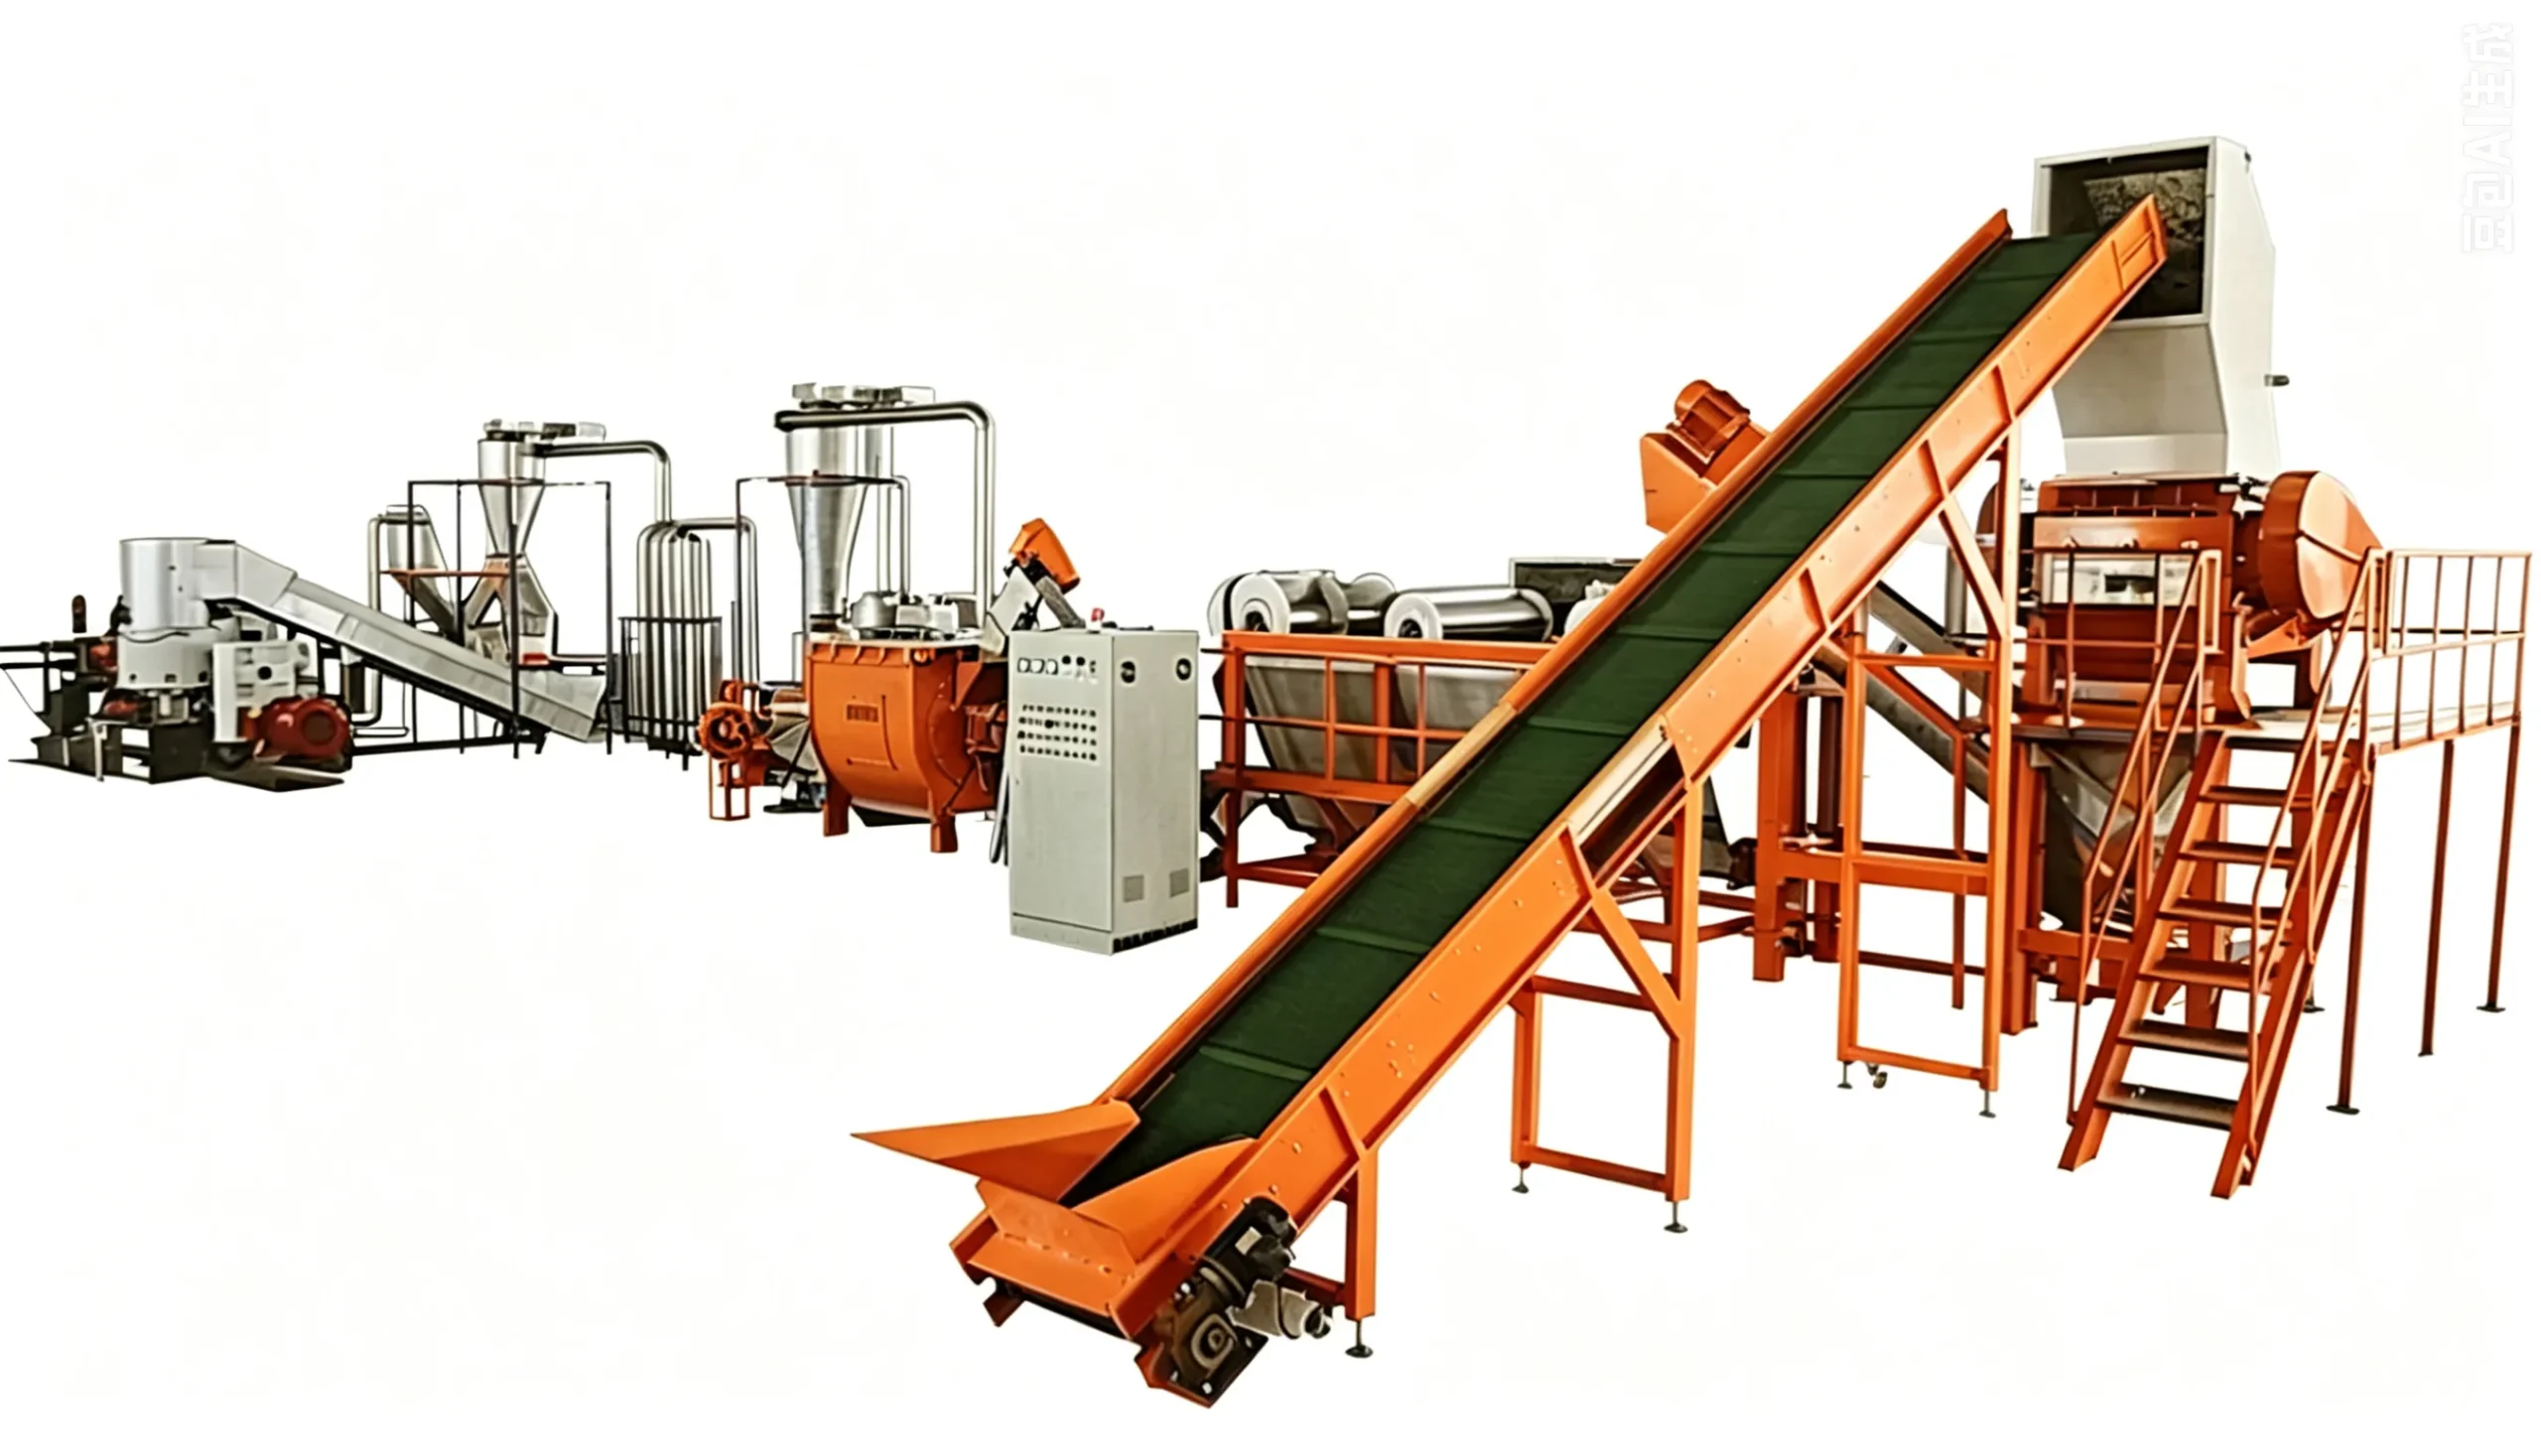
Uma linha de reciclagem de plástico não é uma máquina grande: é uma sequência de máquinas pequenas que cada uma resolve um problema específico. A ordem importa mais que a potência — um cruzador antes da separação de metais destrói facas, e uma extrusora antes da secagem produz granulado com bolhas. Este texto apresenta a sequência-padrão, o que cada equipamento faz e onde o layout costuma errar.
A sequência-padrão de uma linha pós-industrial
1) Alimentação controlada (correia ou silo). 2) Detecção/remoção de metal. 3) Cruzador (floco de 8–12 mm). 4) Mistura/homogeneização. 5) Filtração a seco ou lavagem. 6) Secagem. 7) Peletizadora com trocador de telas. 8) Embalagem em big bag.
Pós-consumo acrescenta entre 3 e 4: separação balística, flutuação PE/PP, lavagem fricção a 80 °C e secagem térmica. Cada módulo adiciona 15–30% ao investimento total.
O que cada etapa resolve
Metal antes do cruzador protege as facas. Cruzador antes da lavagem abre a superfície e solta sujeira. Lavagem antes da extrusão evita cinzas no filtro. Secagem antes da extrusão evita bolhas e perda de propriedades — humidade acima de 0,2% em PET destrói a cadeia molecular.
Trocador de telas contínuo na peletizadora mantém a pressão estável quando o material varia. Sem ele, a tela entope, a pressão cai e o granulado sai fino e irregular em lotes de minutos.
Layout: o que muda na prática
Regra de ouro: o material nunca volta. Fluxo em linha reta ou em L, com correias na mesma altura de recebimento e de expedição. Cada volta de 90° é um ponto de entupimento e um lugar a mais onde o operador precisa estar.
Alturas importam: cruzador alimentado por gravidade (siló acima) dispensa correia e evita pontes de material. Extrusora alimentada por gravidade do siló de floco seco estabiliza o kg/h em ±3%; alimentada por correia oscila ±10%.
Dimensionamento: onde a linha trava
A produção da linha é a da máquina mais lenta, não a soma. Cruzador de 500 kg/h + peletizadora de 350 kg/h = 350 kg/h. Dimensione todas as etapas com 15% de folga sobre a peletizadora — ela é o gargalo natural e o que define o valor do produto.
Energia total de uma linha de 500 kg/h sem lavagem: 220–320 kW instalados, consumo real 0,32–0,42 kWh/kg. Com lavagem fricção e secagem térmica, o consumo sobe para 0,55–0,75 kWh/kg — inclua esse número na conta do custo por tonelada.
Em resumo
- Metal antes do corte; corte antes da lavagem; secagem antes da extrusão.
- Material nunca volta: fluxo em linha reta economiza operador e para menos.
- Alimentação por gravidade estabiliza a produção (±3% vs ±10%).
- A linha produz o que a máquina mais lenta produz — dimensione com folga.
Perguntas rápidas
Que equipamentos compõem uma linha básica de reciclagem?
Correia de alimentação, remoção de metal, cruzador (granulador), misturador, peletizadora com trocador de telas e embalagem. Pós-consumo acrescenta separação, lavagem fricção e secagem.
Quanto espaço precisa uma linha de 500 kg/h?
Entre 350 e 500 m² com pé-direito de 6 m, incluindo área de estoque de refugo (1–2 semanas) e expedição. Linhas compactas com layout em L cabem em 250 m².
Por que o granulado sai com bolhas?
Humidade residual no floco. Acima de 0,2% em PET (ou 0,5% em PE) a água vaporiza dentro da extrusora e forma bolhas. A solução é secagem a 80–120 °C ou extrusora com desgaseificação a vácuo.