Secar PET até ao ponto de orvalho de −40 °C: a diferença entre 200 ppm e 50 ppm
Resposta directa: a diferença entre 200 ppm e 50 ppm de humidade no floco vale aproximadamente 0,015 dl/g de viscosidade intrínseca — e, num material que entra com IV de 0,78–0,80 e sai com 0,72–0,76, é exactamente a diferença entre aceitação e rejeição.
Este texto aprofunda o que significa, na prática, secar PET até ao ponto de orvalho de −40 °C.

O que é o ponto de orvalho
É a temperatura a que o ar arrefece até condensar a humidade que contém. É a medida que importa, porque não é a temperatura do secador que determina a humidade final do material — é a qualidade do ar que chega ao floco.
Um secador de ar quente podesoprar ar a 120 °C, e o ar continua com a mesma humidade relativa. Aquecê-lo mais não o seca. Só a desumidificação — seja por refrigerante, por adsorção ou por membrana — reduz o ponto de orvalho, e é isso que retira humidade do floco.
| Equipamento | Ponto de orvalho atingido | Humidade final |
|---|---|---|
| Secador de ar quente | Não aplicável — não desumidifica | Não baixa de 200–400 ppm |
| Secador com desumidificação básica | ~−20 a −30 °C | ~100–200 ppm, dependente da carga |
| Secador desumidificador com ponto de orvalho a −40 °C | −40 °C, monitorizado continuamente | <50 ppm |
A física da secagem, em três etapas
Etapa 1 — Cristalização a 160 °C
Antes de secar, o PET é aquecido a 160 °C em leito fluidizado durante 20 a 30 minutos, com controlo de temperatura em três zonas. A razão é evitar aglomeração: o PET cristaliza quando é aquecido, e os cristais aderem uns aos outros formando blocos que entopem a grelha do leito fluidizado e impedem o ar de circular.
Aquecer primeiro mantém o material amorfo e permite uma secagem efectiva depois. Inverter esta ordem — secar e depois cristalizar — é a causa mais comum de perda de capacidade do secador, porque a grelha entope e a vazão de ar colapsa sem que o painel indique qualquer alarme.
Etapa 2 — Secagem em leito fluidizado
É aqui que o material contacta o ar desumidificado. A grelhafluidizada garante o contacto uniforme e o movimento, que é condição para a transferência de calor e massa. A potência dedo ar do leito tem de ser ajustada ao volume de material: um leito subdimensionado deixazonas de material paradas, e essas zonas não secam.
Etapa 3 — Monitorização
O ponto de orvalho é medido continuamente no ponto de entrada do leito e registado por lote. Este registo é o que permite verificar, meses depois, que o material foi seco nas condições correctas — num momento em que a única alternativa é procurar a causa de um IV baixo sem dados.
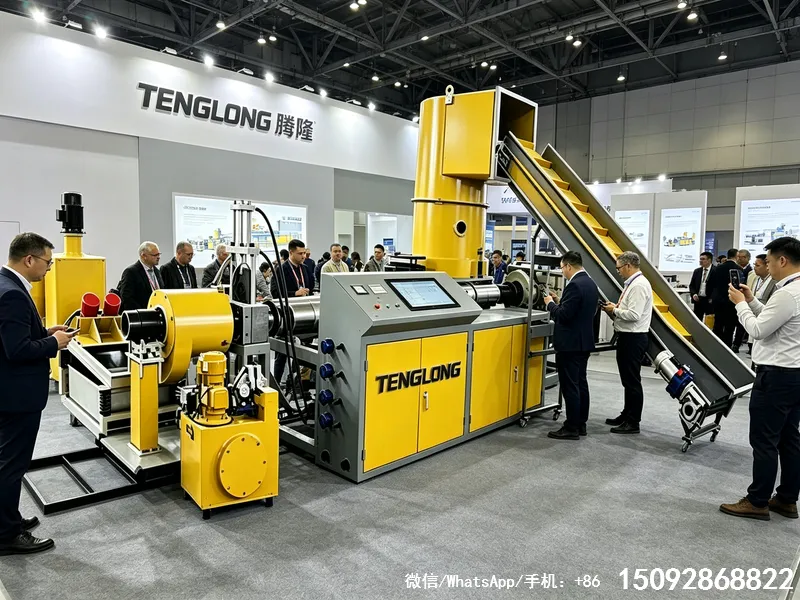
AA condição: cristalização antes de secagem
Este deserves emphasis because it is the step most often skipped when a plant is commissioned. Uma linha de PET que seca sem cristalizar previamente funciona — nas primeiras semanas, com material limpo e em volumes baixos. Depois, com material de fraca qualidade e em turno contínuo, a grelha entope e o material sai com humidade acima do especificado, sem que nada indique a causa.
| Ordem | Resultado |
|---|---|
| Cristalizar → Secar (correcto) | Material amorfo, secagem uniforme, grelha limpa |
| Secar → Cristalizar | Cristalização no leito durante o aquecimento seguinte; entupimento progressivo |
| Só secar, sem cristalizar | Entupimento intermitente, humidade irregular, IV errático |
O impacto directo no IV
Vamos fechar a cadeia de cálculo, porque é aqui que o investimento se justifica:
| Humidade de entrada | Perda por hidrólise | IV esperado (entrada 0,78–0,80) |
|---|---|---|
| 50 ppm | ~0,005 dl/g | 0,72–0,76 — aceitação para fibra |
| 200 ppm | ~0,02 dl/g | 0,70–0,74 — zona de risco |
| 400 ppm | ~0,04 dl/g | 0,68–0,72 —_borderline para a maioria dos compradores |
| 3.000 ppm | ~0,03 dl/g + degradação térmica associada | Reprovado |
O limite de 0,70 dl/g é o divisor: acima dele, o floco atende fibra e embalagem; abaixo de 0,65, só serve para fio de varredura e carga não estrutural, com desconto de 20 a 30%.
Quando a secagem não resolve
Um caso que vale a pena separar: quando o IV desce mesmo com secagem correcta. As causas possíveis são:
- Tempo de residência excessivo — a máquina está sobredimensionada para a produção real. A secagem está perfeita; o problema está noutro lado.
- Temperatura de fusão acima de 290 °C — degradação térmica não linear, com acetaldeúdo a aparecer.
- Material de origem já degradado — PET que passou por múltiplos ciclos de processamento. A humidade é apenas um dos três factores.
- Contaminação que catalisa a degradação — PVC acima de 200 ppm liberta HCl durante a extrusão, que acelera a degradação da cadeia de PET vizinha.
O indicador que vale a pena acompanhar
Se apenas um número fosse acompanhado numa linha de PET, eu escolheria o ponto de orvalho à entrada do leito, registado por lote. Não porque seja o mais interessante, mas porque é o mais precoce: um desvio de orvalho aparece antes do desvio de IV, e antes de o clienteidian noticeable.
É a versão prática do princípio geral: o que se mede a montante do dano é sempre mais barato do que a análise do dano feito.
Referências e leitura relacionada
- /maquinas/linha pelletizacao pet/
- /notas tecnicas/perda de iv pet/
- /notas tecnicas/floco de pet especificacoes/
- /notas tecnicas/lavagem de garrafas pet/
- /aplicacoes/garrafas pet/
Perguntas frequentes
O que é o ponto de orvalho e por que é o número que importa na secagem?
É a temperatura a que o ararrefeceria até condensar a humidade que contém. Quanto mais baixo o ponto de orvalho, mais seco o ar e mais baixa a humidade final do material. Para PET, a linha TL-PET usa um secador desumidificador com ponto de orvalho a −40 °C, com monitorização contínua, para chegar abaixo de 50 ppm antes da extrusão.
O que acontece se o PET for extrudado com 500 ppm em vez de 50 ppm?
A cadeia hidrolisa durante a fusão e o IV cai cerca de 0,05 dl/g. Num material que entra com IV de 0,78-0,80 e sai com 0,72-0,76, esse passo de 0,05 dl/g é exactamente a diferença entre grau para fibra e grau alimentar. O erro de secagem é o erro mais caro da linha, porque é irreversível.
Porque é que a cristalização a 160 °C vem antes da secagem?
Para evitar aglomeração. O PET cristaliza quando é aquecido e os cristais aderem uns aos outros, formando blocos que entopem a grelha do leito fluidizado. Aquecer primeiro a 160 °C em leito fluidizado durante 20-30 minutos, com controlo de temperatura em três zonas, mantém o material na forma amorfa e permite uma secagem efectiva depois.
Autor: Zhou Gong — Engenheiro de Máquinas para Plástico, TENGLONG (Linyi, Shandong, China)
Engenheiro de máquinas para plástico na TENGLONG, em Linyi (Shandong). Responsável pelo ensaio de fábrica com material do cliente, pela instalação no local e pelo arranque de linhas de granulação de PP, PE, PET e ABS. Acompanha processos de fusão, filtragem, corte e controlo de qualidade do grão.
Áreas de prática: Peletização de plástico, Extrusão de parafuso simples e duplo, Corte em cordão, anel de água e submerso, Filtração e trocadores de tela, Secagem e cristalização de PET, Arranque e otimização de linhas de reciclagem. Os dados neste artigo derivam de ensaios de fábrica com material de cliente e do relatório de quatro horas que acompanha cada máquina expedida.