ग्रेन्युलेटर की स्पेसिफिकेशन शीट में kg/hr सबसे कम भरोसेमंद अकेला आंकड़ा है, क्योंकि वह एक खास सामग्री और नमी पर मापा जाता है। तुलना करने से पहले स्क्रू व्यास व L/D अनुपात, हीटिंग ज़ोन, ड्राइव टॉर्क मार्जिन, स्क्रीन पैक क्षेत्रफल, डाई/कटिंग विकल्प और टेस्ट रन की शर्तें एक ही फ़ॉर्मैट में मांगें। तब ही दो कोटेशन एक जैसे बनते हैं।
एक ही ”1000 kg/hr” लिखे हुए दो कोटेशन अक्सर दो अलग मशीनें होती हैं। अंतर फ़ीड सिस्टम, फ़िल्टर क्षेत्रफल, ड्राइव मार्जिन और कटिंग तरीके में छिपा रहता है।
नीचे वह क्रम है जिसमें मैं रीसाइक्लिंग मशीन खरीदते समय 7 जांचें के बाद किसी भी स्पेसिफिकेशन शीट को पढ़ता हूँ — पहले शर्तें, फिर घटक, फिर स्वीकृति मापदंड।
क्षमता का आंकड़ा तभी अर्थ रखता है जब साथ में लिखा हो: कौन-सा पॉलिमर, किस रूप में (फ़िल्म, फ़्लेक्स, रीग्राइंड), नमी की क्या स्थिति थी, कौन-सा स्क्रीन पैक लगा था और माप ”एक्सट्रूडर आउटपुट” का है या ”पैक किए गए पेलेट” का। इनमें अंतर बड़ा हो सकता है।
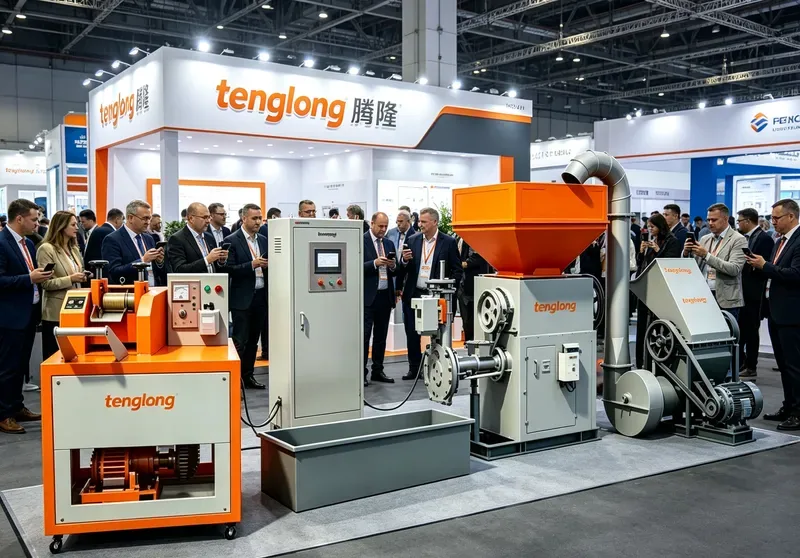
Tenglong के बारे में पर वर्णित फ़ैक्ट्री टेस्ट रन में इन शर्तों को लिखवाना सबसे आसान होता है, क्योंकि तभी आपकी अपनी सामग्री मशीन पर होती है।
L/D का अर्थ है स्क्रू की प्रभावी लंबाई और उसके व्यास का अनुपात। यह बताता है कि सामग्री को पिघलाने और समरूप करने के लिए कितना ”रास्ता” मिला। बहुत छोटा अनुपात अधपिघला द्रव्य और असमान पेलेट दे सकता है; बहुत लंबा अनुपात संवेदनशील पॉलिमर में अनावश्यक ताप इतिहास जोड़ता है।
स्क्रू व्यास अकेला क्षमता नहीं बताता। उसी व्यास पर अलग गति, अलग फ़ीड सिस्टम और अलग डाई से अलग आउटपुट मिलता है। सिंगल स्क्रू एक्सट्रूडर ग्रेन्युलेटर की स्पेसिफिकेशन में ज़ोन-वार जानकारी मांगें: फ़ीड, कम्प्रेशन, मीटरिंग की लंबाई और कोई वेंट / डीगैसिंग पोर्ट है या नहीं। फ़िल्म या छपी हुई सामग्री में वेंटिंग उपयोगी होती है।
| आइटम | अक्सर ऐसे लिखा जाता है | यह पूछें | क्यों महत्वपूर्ण |
|---|---|---|---|
| क्षमता | 1000 kg/hr | किस सामग्री/नमी पर, पैक्ड या एक्सट्रूज़न? | तुलना की एकमात्र समान इकाई |
| स्क्रू | Φ120, L/D 28 | ज़ोन लंबाई, वेंटिंग, किस पॉलिमर के लिए? | पिघलाव की समरूपता |
| ड्राइव | 75 kW मोटर | टॉर्क मार्जिन, ओवरलोड सुरक्षा, करंट लॉग? | गीले/गंदे बैच पर स्थिरता |
| फ़िल्टर | स्क्रीन चेंजर | क्षेत्रफल, प्रकार, मेश रेंज, दबाव माप? | रुकावट की आवृत्ति |
| कटिंग | पेलेटाइज़र | स्ट्रैंड / वॉटर-रिंग / अंडरवॉटर, पानी व्यवस्था? | पेलेट आकार और डाउनटाइम |
| स्वीकृति | फ़ैक्ट्री टेस्ट | ग्राहक सामग्री, वीडियो, पैक्ड वज़न, स्क्रैप? | दावे की पुष्टि |
हीटिंग ज़ोन की संख्या और उनका स्वतंत्र नियंत्रण बताता है कि तापमान प्रोफ़ाइल कितनी बारीकी से सेट की जा सकती है। ज़्यादा ज़ोन हमेशा बेहतर नहीं, पर एक या दो ज़ोन वाली बड़ी मशीन पर अलग-अलग पॉलिमर चलाना मुश्किल होता है।
मोटर kW से ज़्यादा महत्वपूर्ण टॉर्क मार्जिन और करंट की निगरानी है। ठंडे स्टार्ट, गीले बैच या भरे स्क्रीन पैक पर भार बढ़ता है; उस समय ड्राइव के पास पर्याप्त मार्जिन और स्पष्ट ओवरलोड सुरक्षा होनी चाहिए। कोटेशन और तकनीकी सहायता पर RFQ भेजते समय ”किस सामग्री पर कितना करंट” का रिकॉर्ड मांगना, केवल kW पूछने से बेहतर है।

फ़िल्टर का क्षेत्रफल, स्क्रीन बदलने का तरीका (मैनुअल / हाइड्रॉलिक / निरंतर) और उपलब्ध मेश रेंज लिखी होनी चाहिए। गंदे इनपुट वाली लाइन में छोटा फ़िल्टर बार-बार रुकावट देगा, चाहे एक्सट्रूडर कितना भी बड़ा हो।
डाई होल की संख्या, कटिंग सिस्टम (स्ट्रैंड / वॉटर-रिंग / अंडरवॉटर) और ठंडा करने के पानी की व्यवस्था अलग से सूचीबद्ध करें। PP PE फ़िल्म ग्रेन्युलेटर मशीन और एग्लोमरेटर मशीन से जुड़ी लाइनों में डेंसिफ़ाइड फ़ीड के लिए अक्सर अलग फ़ीडर और स्क्रू कॉन्फ़िगरेशन लगता है — इसे ”विकल्प” मानकर कोटेशन से बाहर न रखें।
सभी सप्लायर को एक जैसा फ़ॉर्म भेजें ताकि जवाब सीधे तुलना में आएँ। न्यूनतम कॉलम: इनपुट सामग्री (प्रकार + नमी + संदूषण + फ़ोटो), लक्ष्य पैक्ड kg/hr, बिजली की उपलब्धता, स्थान और लेआउट, पानी/ड्रेनेज, ऑपरेटर संख्या, स्पेयर पार्ट्स सूची, वारंटी और कमीशनिंग का दायरा।
अंतिम पंक्ति में स्वीकृति मापदंड लिखें: ग्राहक सामग्री पर टेस्ट रन, पैक्ड आउटपुट का माप, पेलेट नमूने, करंट/दबाव लॉग और वीडियो। पुरानी बनाम नई रीसाइक्लिंग मशीन पढ़ते समय भी यही फ़ॉर्म काम आता है, क्योंकि पुरानी मशीन पर इनमें से कई रिकॉर्ड उपलब्ध नहीं होते।
नहीं। लंबा स्क्रू बेहतर समरूपता देता है पर ताप इतिहास और शियर भी बढ़ाता है, जो गर्मी-संवेदनशील पॉलिमर के लिए नुकसानदेह हो सकता है। सही अनुपात इनपुट सामग्री और लक्ष्य आउटपुट से तय होता है।
हाँ, तुलना के लिए यही सबसे साफ़ इकाई है। एक्सट्रूज़न फ़्लो अलग से मांगें पर उसे अंतिम क्षमता न मानें; बीच में स्क्रैप, स्टार्ट-अप और स्क्रीन बदलने का समय निकलता है।
कोई एक सही संख्या नहीं। महत्वपूर्ण यह है कि ज़ोन स्वतंत्र रूप से नियंत्रित हों और आपके पॉलिमर की तापमान विंडो के भीतर स्थिर प्रोफ़ाइल बन सके। मशीन के आकार के हिसाब से ज़ोन की संख्या देखें।
बहुत। स्क्रीन, ब्लेड, सील, हीटर और बियरिंग की उपलब्धता व लीड टाइम बाद में डाउनटाइम तय करते हैं। इसे अनुबंध के तकनीकी परिशिष्ट में लिखवाएँ।
क्योंकि वह इनपुट सामग्री, फ़ीड व्यवहार, स्ट्रैंड स्थिरता और पेलेट गुणवत्ता एक साथ दिखाती है — चीज़ें जो एक नंबर वाली स्पेसिफिकेशन शीट में नहीं आतीं।
{
“@context”: “https://schema.org”,
“@type”: “FAQPage”,
“@id”: “https://plasticgranulatormachine.com/hi/granulator-specification-sheet-ld-ratio-screen-mesh/#faq”,
“inLanguage”: “hi”,
“mainEntity”: [
{
“@type”: “Question”,
“name”: “L/D अनुपात ज़्यादा होना हमेशा अच्छा है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “नहीं। लंबा स्क्रू बेहतर समरूपता देता है पर ताप इतिहास और शियर भी बढ़ाता है, जो गर्मी-संवेदनशील पॉलिमर के लिए नुकसानदेह हो सकता है। सही अनुपात इनपुट सामग्री और लक्ष्य आउटपुट से तय होता है।”
}
},
{
“@type”: “Question”,
“name”: “क्या kg/hr को हमेशा पैक किए पेलेट के रूप में मांगना चाहिए?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “हाँ, तुलना के लिए यही सबसे साफ़ इकाई है। एक्सट्रूज़न फ़्लो अलग से मांगें पर उसे अंतिम क्षमता न मानें; बीच में स्क्रैप, स्टार्ट-अप और स्क्रीन बदलने का समय निकलता है।”
}
},
{
“@type”: “Question”,
“name”: “हीटिंग ज़ोन कितने होने चाहिए?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “कोई एक सही संख्या नहीं। महत्वपूर्ण यह है कि ज़ोन स्वतंत्र रूप से नियंत्रित हों और आपके पॉलिमर की तापमान विंडो के भीतर स्थिर प्रोफ़ाइल बन सके। मशीन के आकार के हिसाब से ज़ोन की संख्या देखें।”
}
},
{
“@type”: “Question”,
“name”: “क्या स्पेयर पार्ट्स की सूची कोटेशन में मांगना ज़रूरी है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “बहुत। स्क्रीन, ब्लेड, सील, हीटर और बियरिंग की उपलब्धता व लीड टाइम बाद में डाउनटाइम तय करते हैं। इसे अनुबंध के तकनीकी परिशिष्ट में लिखवाएँ।”
}
},
{
“@type”: “Question”,
“name”: “टेस्ट रन की वीडियो क्यों मांगें?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “क्योंकि वह इनपुट सामग्री, फ़ीड व्यवहार, स्ट्रैंड स्थिरता और पेलेट गुणवत्ता एक साथ दिखाती है — चीज़ें जो एक नंबर वाली स्पेसिफिकेशन शीट में नहीं आतीं।”
}
}
]
}
इस लेख में दिए आंकड़े सामान्य इंजीनियरिंग संदर्भ सीमाएँ हैं, न कि किसी विशिष्ट मशीन की गारंटीड स्पेसिफिकेशन। वास्तविक क्षमता, ऊर्जा खपत और उत्पाद गुणवत्ता इनपुट सामग्री की नमी, संदूषण और पॉलिमर पर निर्भर करती है; अंतिम मान ग्राहक की सामग्री के साथ फ़ैक्ट्री टेस्ट रन के बाद ही लिखे जाते हैं। हम किसी ग्राहक का नाम, प्रमाणपत्र संख्या या मूल्य नहीं गढ़ते।
अपनी सामग्री (पॉलिमर, नमी %, संदूषण स्तर) और लक्ष्य क्षमता kg/hr भेजें; कोटेशन और तकनीकी सहायता पर इंजीनियरिंग टीम स्पेसिफिकेशन और फ़ैक्ट्री टेस्ट प्लान के साथ जवाब देती है।
इस विषय पर तकनीकी सलाह चाहिए? अपनी सामग्री और क्षमता बताएं — इंजीनियर झोउ की टीम 24 घंटे में जवाब देगी।
मशीन प्रकार, क्षमता (kg/hr) और सामग्री बताएं — इंजीनियर झोउ की टीम 24 घंटे में कीमत, वीडियो और शिपिंग विवरण भेजेगी।
हमारी इंजीनियरिंग टीम 24 घंटे के भीतर आपसे संपर्क करेगी। कोटेशन आपके ईमेल / WhatsApp पर भेजा जाएगा।