प्लास्टिक ग्रेन्युलेटर मशीन तीन चरणों में काम करती है: सामग्री को नियंत्रित दर पर खिलाना, स्क्रू और हीटर से एकसमान पिघलाव बनाना, और मेल्ट फ़िल्टर व डाई से गुजारकर पेलेट काटना। आउटपुट की गुणवत्ता केवल मोटर पावर से नहीं, बल्कि फ़ीड की नमी, फ़िल्ट्रेशन स्तर, पिघलाव दबाव और कटिंग गति के संतुलन से तय होती है। इनमें से एक भी असंतुलित हो तो क्षमता और पेलेट दोनों गिरते हैं।
खरीदार अक्सर प्लास्टिक ग्रेन्युलेटर मशीन चयन गाइड पर सबसे पहले kg/hr और मोटर kW देखते हैं। फ़ील्ड में आउटपुट गिरने की शिकायत आधे से ज़्यादा बार इन दोनों के बजाय फ़ीड और फ़िल्टर सेक्शन से निकलती है।
यह लेख मशीन को एक श्रृंखला की तरह पढ़ता है। हर कड़ी पर क्या मापना है, कौन-सा संकेत गड़बड़ी बताता है, और किस बात का दावा बिना टेस्ट रन के नहीं करना चाहिए — यही क्रम नीचे रखा गया है।
इनपुट सामग्री की स्थिति तय करती है कि आगे की पूरी चेन स्थिर रहेगी या नहीं। कम से कम चार बातें हर बैच में दर्ज करें: पॉलिमर का प्रकार, नमी की स्थिति, कणों का आकार और दिखने वाला संदूषण (धूल, धातु, कागज़, मिश्रित पॉलिमर)। फ़िल्म, राफ़िया और कठोर फ़्लेक्स एक ही फ़ीडर पर एक जैसे व्यवहार नहीं करते।
ये कोई मशीन की खामी नहीं, इनपुट की विशेषताएँ हैं। इसीलिए कोटेशन से पहले सामग्री का नमूना और उसकी तस्वीर साथ भेजना उपयोगी होता है।

सिंगल-स्क्रू ग्रेन्युलेटर में सामान्यतः तीन काम बंटे होते हैं — फ़ीड सेक्शन ठोस कण आगे ले जाता है, कम्प्रेशन सेक्शन हवा निकालकर पिघलाव शुरू करता है, और मीटरिंग सेक्शन पिघले हुए द्रव्य को समान दबाव पर डाई तक पहुँचाता है। सिंगल स्क्रू एक्सट्रूडर ग्रेन्युलेटर पर इन ज़ोन का उल्लेख स्पेसिफिकेशन के साथ मिलता है।
हीटर का सेटपॉइंट केवल एक शुरुआती बिंदु है। असली तापमान स्क्रू के शियर से भी बनता है; ज़्यादा स्क्रू गति पर मटेरियल सेटपॉइंट से ऊपर जा सकता है। इसलिए तापमान बढ़ाने से पहले मोटर करंट और पिघलाव दबाव दोनों देखें। तेज़ी से गर्म करने से कुछ पॉलिमर में रंग बदलना या गंध आना शुरू होती है।
व्यावहारिक नियम: एक समय में एक ही चर बदलें और उसके बाद कम से कम एक स्थिर अवधि का आउटपुट रिकॉर्ड करें। एक साथ तापमान, गति और फ़ीड बदलने से कारण कभी पकड़ में नहीं आता।
| चरण | क्या मापें | असंतुलन का संकेत | कब दर्ज करें |
|---|---|---|---|
| फ़ीड | सामग्री प्रकार, नमी स्थिति, बल्क डेंसिटी | भरा हॉपर पर भी kg/hr गिरना | हर नए बैच पर |
| पिघलाव | हीटर सेटपॉइंट, स्क्रू गति, मोटर करंट | करंट बढ़ना, रंग/गंध बदलना | प्रत्येक शिफ्ट में |
| फ़िल्ट्रेशन | स्क्रीन से पहले और बाद का दबाव | दबाव अंतर तेज़ी से बढ़ना | स्क्रीन बदलते समय |
| डाई / कटिंग | पेलेट आकार, स्ट्रैंड स्थिरता | चिपके या असमान पेलेट | नमूने के रूप में |
| पूरी लाइन | पैक किया गया kg/hr, kWh, स्क्रैप | नाममात्र क्षमता से अंतर | टेस्ट रन के दौरान |
स्क्रीन पैक पिघले द्रव्य से अघुलनशील कण, कागज़ के रेशे और कार्बनाइज़्ड जमाव रोकता है। जैसे-जैसे स्क्रीन भरती है, उसके आगे-पीछे का दबाव अंतर बढ़ता है। यही अंतर सबसे उपयोगी प्रक्रिया संकेत है — यह बताता है कि इनपुट कितना साफ़ है और स्क्रीन बदलने का समय कब आ रहा है।
PP PE फ़िल्म ग्रेन्युलेटर मशीन जैसी फ़िल्म-केंद्रित लाइनों में यह सेक्शन और भी महत्वपूर्ण है, क्योंकि फ़िल्म के साथ लेबल, चिपकने वाली परत और मिट्टी आने की संभावना ज़्यादा होती है।
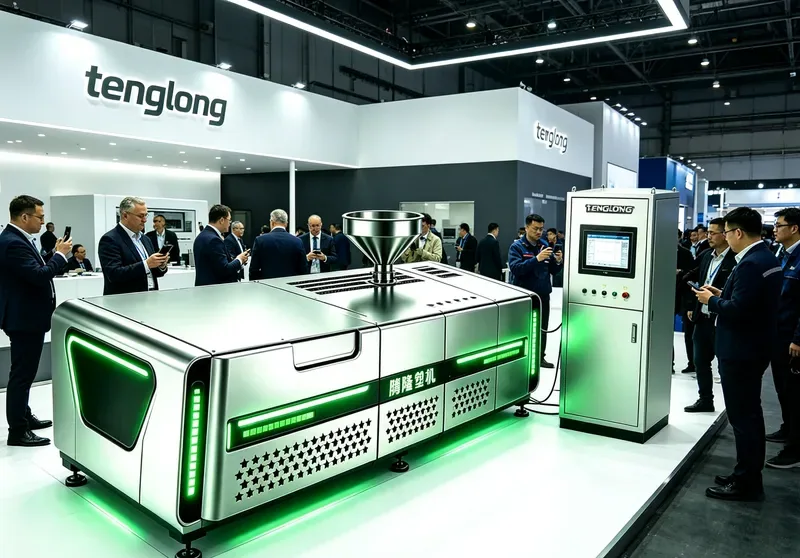
डाई से निकलने वाले स्ट्रैंड या पिघली हुई फ़िल्म को काटने का तरीका अंतिम उत्पाद की बनावट तय करता है। स्ट्रैंड पेलेटाइज़िंग में ठंडे किए गए धागे काटे जाते हैं; वॉटर-रिंग और अंडरवॉटर सिस्टम में कटिंग सीधे डाई फ़ेस पर होती है। किसी एक को ”सबसे अच्छा” कहना गलत है — चयन पॉलिमर, क्षमता और डाउनस्ट्रीम उपयोग पर निर्भर करता है।
कटर की गति और फ़ीड दर मेल न खाने पर पेलेट लंबे-छोटे, चिपके हुए या धूल वाले होते हैं। ठंडा करने वाले पानी का तापमान और प्रवाह भी उतना ही असर डालता है। एग्लोमरेटर मशीन से आने वाली घनी हुई फ़िल्म सामग्री के लिए फ़ीड दर अक्सर अलग से ट्यून करनी पड़ती है।
Tenglong के बारे में पर बताई गई प्रक्रिया के अनुसार, शिपमेंट से पहले हर लाइन का फ़ैक्ट्री टेस्ट रन और वीडियो रिकॉर्ड किया जाता है। उस रन को केवल ”मशीन चली” कहकर खत्म न करें। ग्राहक की अपनी सामग्री के साथ ये मान दर्ज करें: प्रति घंटा तैयार और पैक किया गया पेलेट, मोटर करंट का स्थिर मान, फ़िल्टर से पहले/बाद का दबाव, स्क्रैप दर और हर बंद होने का कारण।
यही रिकॉर्ड बाद में रीसाइक्लिंग मशीन खरीदते समय 7 जांचें में दी गई खरीद जांचों और किसी भी सेवा दावे का आधार बनता है। बिना इनपुट विवरण के लिखा गया kg/hr आंकड़ा दो प्लांटों के बीच तुलना के काम नहीं आता।
बोलचाल में दोनों शब्द एक-दूसरे के लिए चलते हैं, पर तकनीकी रूप से ग्रेन्युलेटर / एक्सट्रूडर पिघलाव और फ़िल्ट्रेशन करता है, जबकि पेलेटाइज़र उस पिघले द्रव्य को काटकर पेलेट बनाता है। पूरी लाइन में दोनों एक साथ आते हैं।
नहीं। PP/PE की साफ़ फ़िल्म अक्सर बिना अलग ड्रायर चलती है, जबकि नमी के प्रति संवेदनशील पॉलिमर और धुले हुए फ़्लेक्स में सुखाने का चरण जोड़ना पड़ता है। निर्णय सामग्री के नमूने और टेस्ट रन से लें, केवल पॉलिमर नाम से नहीं।
तय समय से नहीं, दबाव अंतर की प्रवृत्ति से। जब अंतर सामान्य स्तर से तेज़ी से बढ़े या आउटपुट उसी करंट पर गिरने लगे, तब बदलें और पुराना मान लॉग करें। निर्माता की दी गई दबाव सीमा का पालन करें।
हमेशा नहीं, पर तापमान विंडो, शियर संवेदनशीलता और फ़ीड व्यवहार अलग होते हैं। एक लाइन पर कई पॉलिमर चलाने हैं तो स्क्रू ज्यामिति, स्क्रीन चयन और बीच की सफ़ाई का SOP पहले तय कर लें।
अपनी सामग्री के साथ चलाया गया वीडियो, पैक किए गए पेलेट का प्रति घंटा वज़न, करंट और दबाव का रिकॉर्ड, स्क्रैप दर और पेलेट के नमूने। यही आंकड़े बाद में स्वीकृति और तुलना के आधार हैं।
{
“@context”: “https://schema.org”,
“@type”: “FAQPage”,
“@id”: “https://plasticgranulatormachine.com/hi/granulator-melt-filtration-pellet-cutting-process/#faq”,
“inLanguage”: “hi”,
“mainEntity”: [
{
“@type”: “Question”,
“name”: “क्या ग्रेन्युलेटर और पेलेटाइज़र एक ही मशीन है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “बोलचाल में दोनों शब्द एक-दूसरे के लिए चलते हैं, पर तकनीकी रूप से ग्रेन्युलेटर / एक्सट्रूडर पिघलाव और फ़िल्ट्रेशन करता है, जबकि पेलेटाइज़र उस पिघले द्रव्य को काटकर पेलेट बनाता है। पूरी लाइन में दोनों एक साथ आते हैं।”
}
},
{
“@type”: “Question”,
“name”: “क्या हर सामग्री को पहले सुखाना ज़रूरी है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “नहीं। PP/PE की साफ़ फ़िल्म अक्सर बिना अलग ड्रायर चलती है, जबकि नमी के प्रति संवेदनशील पॉलिमर और धुले हुए फ़्लेक्स में सुखाने का चरण जोड़ना पड़ता है। निर्णय सामग्री के नमूने और टेस्ट रन से लें, केवल पॉलिमर नाम से नहीं।”
}
},
{
“@type”: “Question”,
“name”: “स्क्रीन पैक कब बदलना चाहिए?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “तय समय से नहीं, दबाव अंतर की प्रवृत्ति से। जब अंतर सामान्य स्तर से तेज़ी से बढ़े या आउटपुट उसी करंट पर गिरने लगे, तब बदलें और पुराना मान लॉग करें। निर्माता की दी गई दबाव सीमा का पालन करें।”
}
},
{
“@type”: “Question”,
“name”: “क्या अलग-अलग पॉलिमर के लिए अलग स्क्रू चाहिए?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “हमेशा नहीं, पर तापमान विंडो, शियर संवेदनशीलता और फ़ीड व्यवहार अलग होते हैं। एक लाइन पर कई पॉलिमर चलाने हैं तो स्क्रू ज्यामिति, स्क्रीन चयन और बीच की सफ़ाई का SOP पहले तय कर लें।”
}
},
{
“@type”: “Question”,
“name”: “फ़ैक्ट्री टेस्ट रन में खरीदार को क्या मांगना चाहिए?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “अपनी सामग्री के साथ चलाया गया वीडियो, पैक किए गए पेलेट का प्रति घंटा वज़न, करंट और दबाव का रिकॉर्ड, स्क्रैप दर और पेलेट के नमूने। यही आंकड़े बाद में स्वीकृति और तुलना के आधार हैं।”
}
}
]
}
इस लेख में दिए आंकड़े सामान्य इंजीनियरिंग संदर्भ सीमाएँ हैं, न कि किसी विशिष्ट मशीन की गारंटीड स्पेसिफिकेशन। वास्तविक क्षमता, ऊर्जा खपत और उत्पाद गुणवत्ता इनपुट सामग्री की नमी, संदूषण और पॉलिमर पर निर्भर करती है; अंतिम मान ग्राहक की सामग्री के साथ फ़ैक्ट्री टेस्ट रन के बाद ही लिखे जाते हैं। हम किसी ग्राहक का नाम, प्रमाणपत्र संख्या या मूल्य नहीं गढ़ते।
अपनी सामग्री (पॉलिमर, नमी %, संदूषण स्तर) और लक्ष्य क्षमता kg/hr भेजें; कोटेशन और तकनीकी सहायता पर इंजीनियरिंग टीम स्पेसिफिकेशन और फ़ैक्ट्री टेस्ट प्लान के साथ जवाब देती है।
इस विषय पर तकनीकी सलाह चाहिए? अपनी सामग्री और क्षमता बताएं — इंजीनियर झोउ की टीम 24 घंटे में जवाब देगी।
मशीन प्रकार, क्षमता (kg/hr) और सामग्री बताएं — इंजीनियर झोउ की टीम 24 घंटे में कीमत, वीडियो और शिपिंग विवरण भेजेगी।
हमारी इंजीनियरिंग टीम 24 घंटे के भीतर आपसे संपर्क करेगी। कोटेशन आपके ईमेल / WhatsApp पर भेजा जाएगा।