Traiter du PET humide : le flux complet | Ce que le granulateur deux étages résout en une ligne
Zhou Gong — Ingénieur machines de granulation chez TONGLONG. Atelier de Linyi (Shandong) : 18 000 m², 86 salariés, plus de 1 400 machines en service dans 52 pays.
Article relu et mis à jour le 16 novembre 2026. Les chiffres cités proviennent de rapports d’essai de quatre heures réalisés avec la matière du client.
Le taux d’humidité : le paramètre que je suis en atelier
Le taux d’humidité du granulé à la sortie de l’étage de séchage est le paramètre que nous suivons le plus souvent en atelier. Au-delà d’un seuil, l’adhérence des granules sur la paroi du corps de refoulement devient visible.
Ce seuil, c’est 0,5 %. Au-dessus, le granulé commence à coller, la vidange devient irrégulière, et l’apparence du produit suffit à le signaler. En dessous de 0,2 %, le granulé est propre à la vente pour un usage alimentaire ou technique exigeant.
Pour le PET, la règle est plus sévère : il faut descendre sous 1 % d’humidité avant granulation, pour éviter l’hydrolyse et la chute de viscosité intrinsèque. L’hydrolyse coupe les chaînes polymères, et une chute de viscosité de 10 % se traduit par une perte de résistance mécanique que le client final constatera dans son produit fini, pas dans son granulé.
Le flux complet, poste par poste
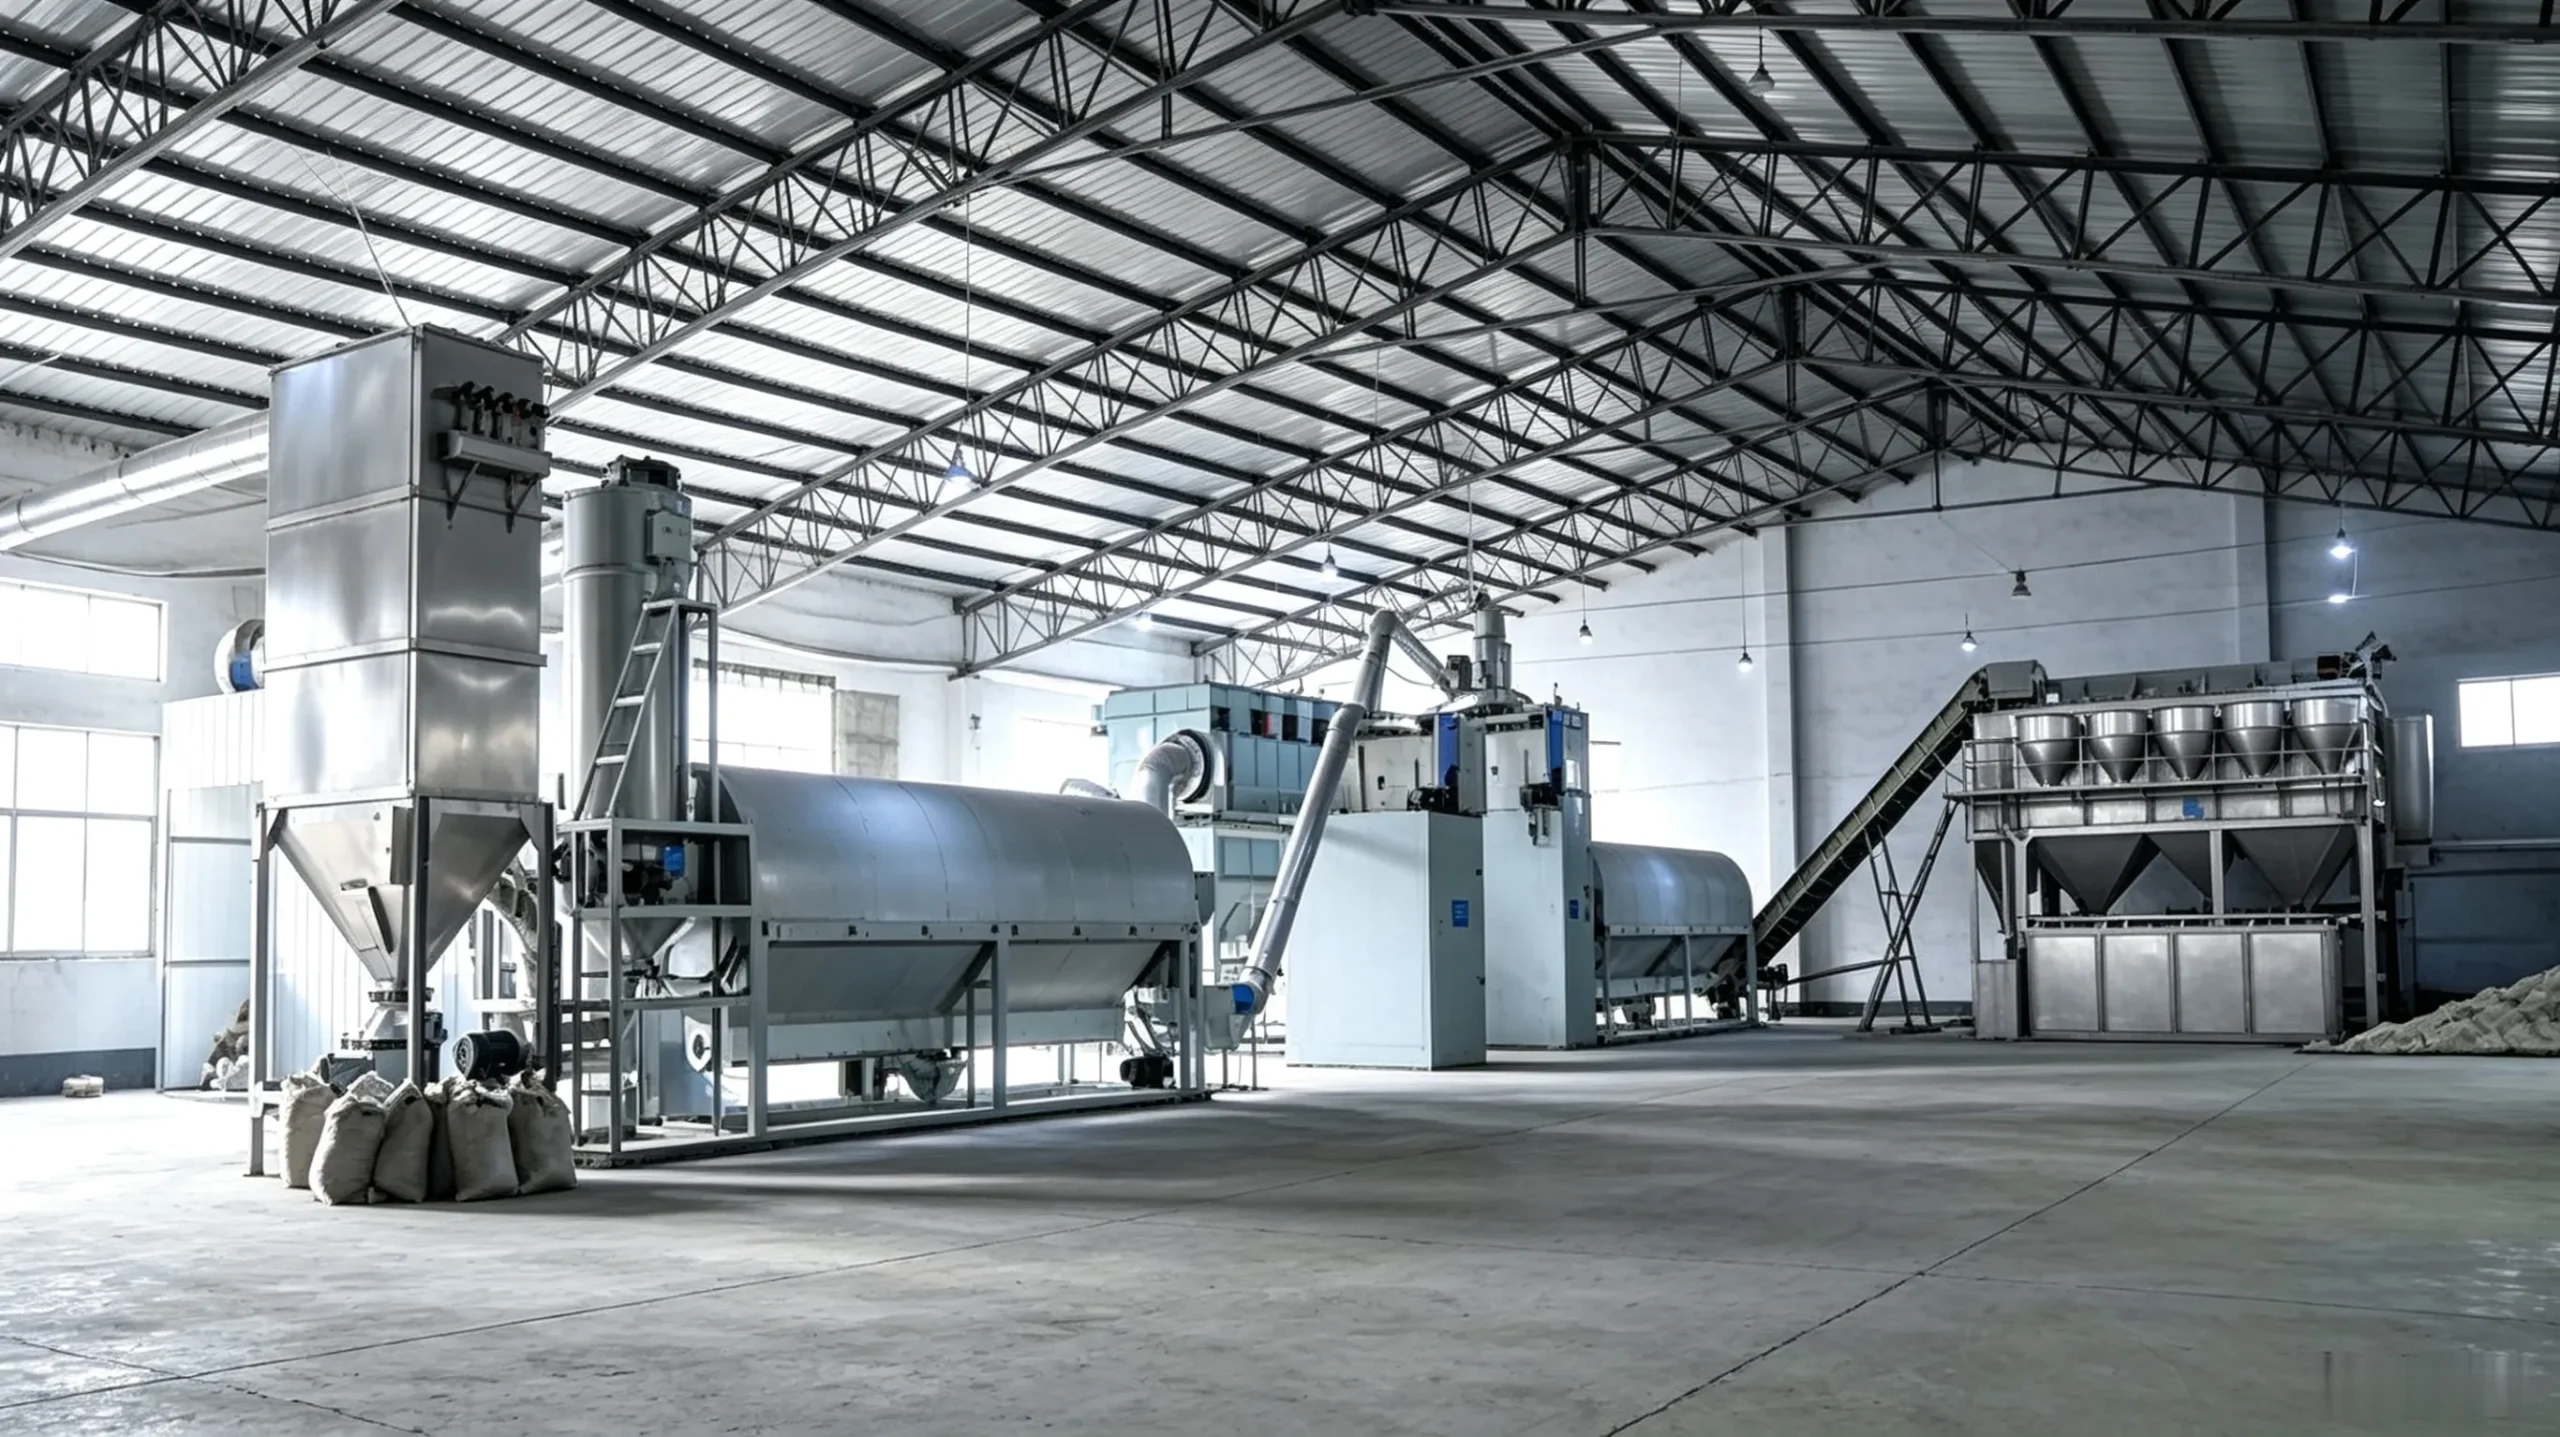
Une ligne PET qui fonctionne est une chaîne où chaque poste conditionne le suivant. Voici comment je la décris quand je forme un client ou un nouveau technicien.
Le broyage humide, d’abord, produit des flocons de 8 à 12 mm et libère les étiquettes. Le laveur à friction, ensuite, détache terre, sable et résidus d’étiquettes par abrasion mécanique : son rotor tourne entre 800 et 1 200 tr/min et consomme 2 à 4 m³ d’eau par tonne de flocons. L’eau est décantée puis réinjectée.
Le hot washer, ensuite, travaille à 80–85 °C avec 1 à 1,5 % de soude. C’est lui qui dissout les colles et les résidus d’étiquettes. Sans cette étape, le taux de colle sur les flocons dépasse 200 ppm, et aucun granulateur ne rattrapera ce défaut ensuite.
Le séparateur par flottaison, puis l’essoreuse, séparent le PET du PVC et des autres polymères. Le taux de PVC résiduel sur un flux PET bien trié descend sous 100 ppm ; sur un flux mal trié, il dépasse 1 000 ppm, et le deux étages ne pourra rien y faire.
Le séchoir, enfin, amène l’humidité sous 1 % pour le PET, sous 5 % après essorage pour le PE et le PP. Et c’est là qu’on peut mesurer ce qui se joue en aval : la ligne de lavage PET complète couvre 500 à 3 000 kg/h avec une eau recyclée à 95 % et des flocons rPET à 98 % de propreté.
Les trois points où le deux étages apporte une marge
| Point du flux | Risque en mono-étage | Apport du deuxième étage |
|---|---|---|
| Sortie du séchoir, 1 à 3 % d’humidité | Gaz résiduels dans le melt, MFI instable, granulé hors calibre 4 à 7 % | Dégazage sous vide, MFI resserré à ± 6 %, hors calibre ramené à 1–2 % |
| PVC résiduel entre 30 et 100 ppm | PVC non extrait, dégradation du PET à la fusion, taches et|jaunes | Filtration plus fine après dégazage, PVC ramené à 30–50 ppm |
| Filière 150 mesh, perte de charge élevée | Pression qui monte, tamis colmaté en 3 semaines | Melt homogénéisé, pression stabilisée à ± 2 bar |
Le poste qu’on oublie : le séchage final avant granulation
Sur la plupart des projets PET, le poste le plus sous-dimensionné n’est pas le granulateur, c’est le séchoir. Un séchoir calculé pour 500 kg/h sur une ligne qui en fait 800 devient le goulot en trois mois, et le granulateur attend.
La règle que j’applique : le séchoir est toujours dimensionné pour le débit nominal de la ligne plus 20 %, parce que sa capacité réelle chute quand l’air d’entrée est humide. C’est le poste qui dégrade le plus vite en performance au fil des mois, contrairement à tous les autres.
L’autre poste à ne pas oublier est le convoyeur de reprise entre l’étage de séchage et le granulateur. Il doit pouvoir être nettoyé, et son négligence est souvent la cause de contamination du lot : un granulé PET qui contient du PVC, ce n’est pas le granulateur qui l’a mis, c’est le convoyeur.
Questions fréquentes sur le traitement du PET humide
Quelle humidité maximale avant granulation ?
Sous 5 % après essorage pour le PE et le PP, et sous 1 % pour le PET. Au-delà, on ajoute un séchoir à air chaud ou un dégazage renforcé en amont de la granulation. Sur le PET, le seuil de 1 % n’est pas négociable : l’humidité provoque une hydrolyse qui coupe les chaînes et fait chuter la viscosité intrinsèque.
Le deux étages suffit-il à traiter du PET humide ?
Il faut être précis : le deux étages traite la vapeur résiduelle et les gaz dissous dans le melt, pas l’eau libre. Une humidité de 3 % à l’entrée de la vis demande d’abord un séchage. Le deux étages apporte la marge finale, celle qui fait passer un granulé de MFI instable à un granulé contractuel.
Comment le PVC résiduel est-il traité ?
Il ne l’est pas par le granulateur, mais en amont, par le séparateur par flottaison et le tri. Sur un flux PET bien trié, on part sous 100 ppm de PVC résiduel ; le deux étages le réduit encore de 30 à 50 %, parce que le PVC qui survit au tri se retrouve piégé dans le melt et se sépare à la filtration. Mais un flux à 1 000 ppm de PVC ne se rattrape pas en fusion.
Quel est le rendement d’une ligne PET complète ?
Une ligne de lavage PET bien tenue produit des flocons rPET à 98 % de propreté avec une eau recyclée à 95 %. C’est ce qui permet d’atteindre l’exigence d’humidité et de propreté nécessaire en amont du granulateur. Le maillon faible d’une ligne PET n’est presque jamais la machine : c’est la régularité de la qualité du tri à l’entrée.
Pour aller plus loin
- Ligne de lavage PET complète — la machine
- Granulateur deux étages pour flocons PET et matières humides — la machine
- Ligne de lavage PET : les cinq points qui décident de la qualité des flocons
- Granulateur pour flocons PET | TONGLONG
Zhou, ingénieur machines de granulation chez TONGLONG. Voir l’index complet des 25 guides techniques du recyclage plastique.
À propos de l’auteur
Zhou Gong est ingénieur machines de granulation chez TONGLONG depuis 2011. Il conçoit les vis de granulation, les changeurs de tamis et les lignes de lavage, et il réalise les essais de quatre heures qui précèdent chaque expédition. Ses notes d’atelier sont la source des chiffres publiés sur ce site.