Granulateur de plastique : 6 idées reçues à corriger | Le dimensionnement, corrigé par les mesures

Zhou Gong — Ingénieur machines de granulation chez TONGLONG. Atelier de Linyi (Shandong) : 18 000 m², 86 salariés, plus de 1 400 machines en service dans 52 pays.
Article relu et mis à jour le 16 novembre 2026. Les chiffres cités proviennent de rapports d’essai de quatre heures réalisés avec la matière du client.
Le dimensionnement se fait sur la charge, pas sur la fiche
Six idées reçues reviennent à chaque salon, et chacune se corrige par une mesure. Je les présente ici dans l’ordre où j’ai dû les corriger en atelier, parce qu’elles ne se réfutent pas de la même façon : les deux premières par un chiffre de production, les deux suivantes par un calcul, les deux dernières par une comparaison machine à machine.
Aucune de ces six corrections ne remet en cause l’intérêt d’un granulateur à vis unique bien construit. Elles portent sur la manière de le choisir.
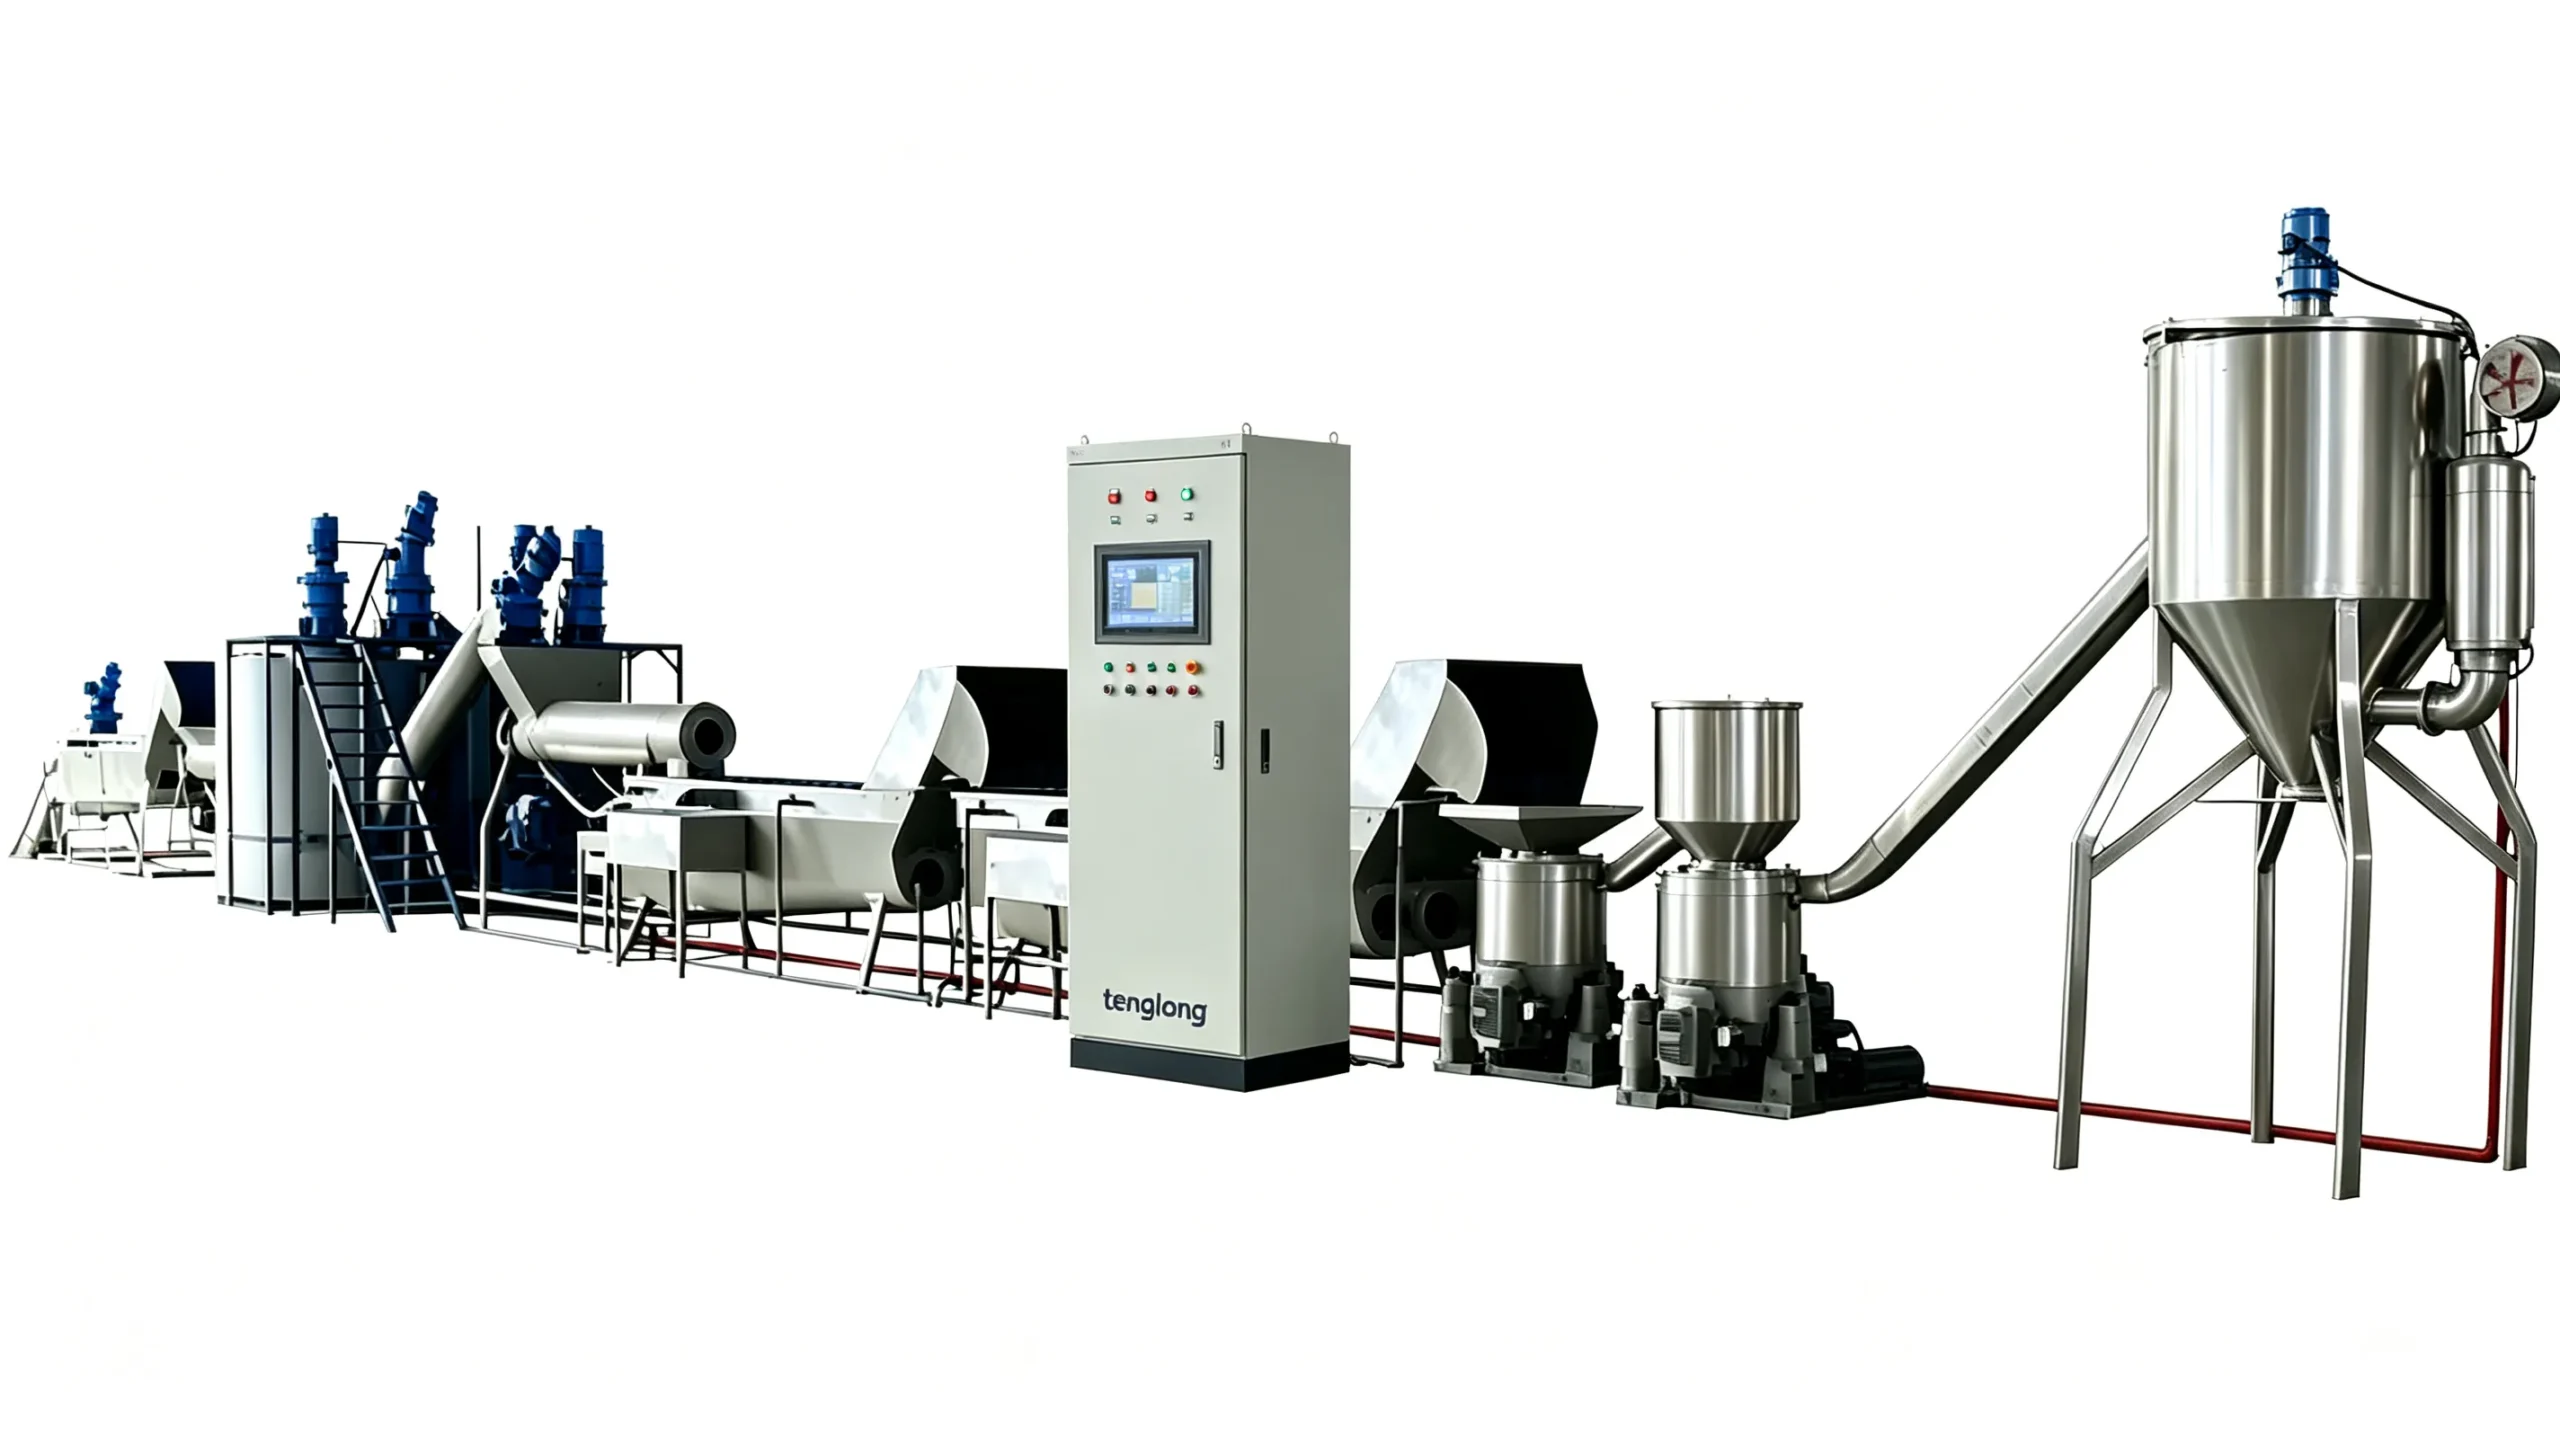
Les six idées reçues en un coup d’œil
| N° | Idée reçue | Ce que disent les mesures |
|---|---|---|
| 1 | « La plus grosse machine est la plus économique » | À 40 % de charge, un granulateur consomme plus de kWh par kilo qu’à 80 % sur la même matière : la marge utile est de 20 %, pas de 100 % |
| 2 | « Travailler à 100 % de sa capacité garantit le rendement » | Le débit stagne au-delà du plateau, tandis que la température de fusion continue de monter : viser 70 à 90 % de la capacité nominale |
| 3 | « Le diamètre de la vis ne change rien au résultat » | À charge identique, une vis plus large impose une vitesse plus faible : moins d’énergie mécanique par kilo, et un temps de séjour plus long |
| 4 | « Un moteur plus puissant sécurise la production » | La surpuissance coûte au kilowatt installé sans augmenter le débit ; c’est la puissance de chauffe, 12 à 48 kW, qu’il faut régler |
| 5 | « Une filtration plus fine améliore la qualité » | La maille plus fine augmente la perte de charge, la pression et l’usure des tamis : la bonne maille se choisit par matière |
| 6 | « La puissance installée suffit à dimensionner » | La puissance appelée inclut la chauffe et les auxiliaires : 55 kW moteur et 24 kW de chauffe font 79 kW sur le poste du client |
Idée reçue n° 1 : « la plus grosse machine est la plus économique »
Faux, et c’est l’erreur la plus coûteuse. Une machine qui tourne à 40 % de sa charge nominale consomme davantage de kWh par kilo de granulé qu’une machine qui tourne à 80 % de la charge sur la même matière. La raison est thermique : à faible charge, la matière reste plus longtemps dans la vis, s’y dégrade, et le melt qui en sort exige davantage d’énergie de chauffe par kilo.
La règle que j’applique : viser 20 % de marge au-dessus du débit soutenu, pas 100 %. Sur film PE propre à 8 % d’humidité, notre TL-120 délivre 380–450 kg/h pour 55 kW installés, soit environ 240 kWh/t. Le même poste en TL-150 pour 200 kg/h réels consommera davantage au kilo, et le surcoût d’achat n’est qu’une partie du problème.
Idée reçue n° 2 : « travailler à 100 % de sa capacité garantit un rendement maximal »
Faux. Au-delà d’un certain remplissage, la vis ne fait plus mieux : elle glisse sur la matière au lieu de la transporter, et le débit stagne alors que la consommation d’électricité continue de monter. Le repère utile n’est pas le maximum théorique de la courbe, mais le plateau de rendement — la plage de charge où le débit par kW installé reste constant.
Sur la série TL, ce plateau se situe entre 70 et 90 % de la capacité nominale. En dessous, le coût énergétique augmente par kilo ; au-dessus, le débit n’augmente plus mais la température de fusion, elle, continue de monter, avec le risque de caraméliser le produit et de dégrader son indice de fluidité.
Idée reçue n° 3 : « le diamètre de la vis n.change rien au résultat »
Faux. Le diamètre détermine la section de passage, donc le débit maximal, mais aussi la qualité du mélange et la stabilité de la fusion. À charge identique, une vis plus large impose une vitesse de rotation plus faible pour un même débit : l’énergie mécanique spécifique par kilo diminue, et le temps de séjour s’allonge.
La conséquence pratique est contre-intuitive : pour un même débit nominal, deux configurations peuvent avoir des diamètres différents. Si on vous propose une vis de 120 mm là où 90 mm suffisent, on est en train de vous facturer de la marge que vous n’utiliserez pas.
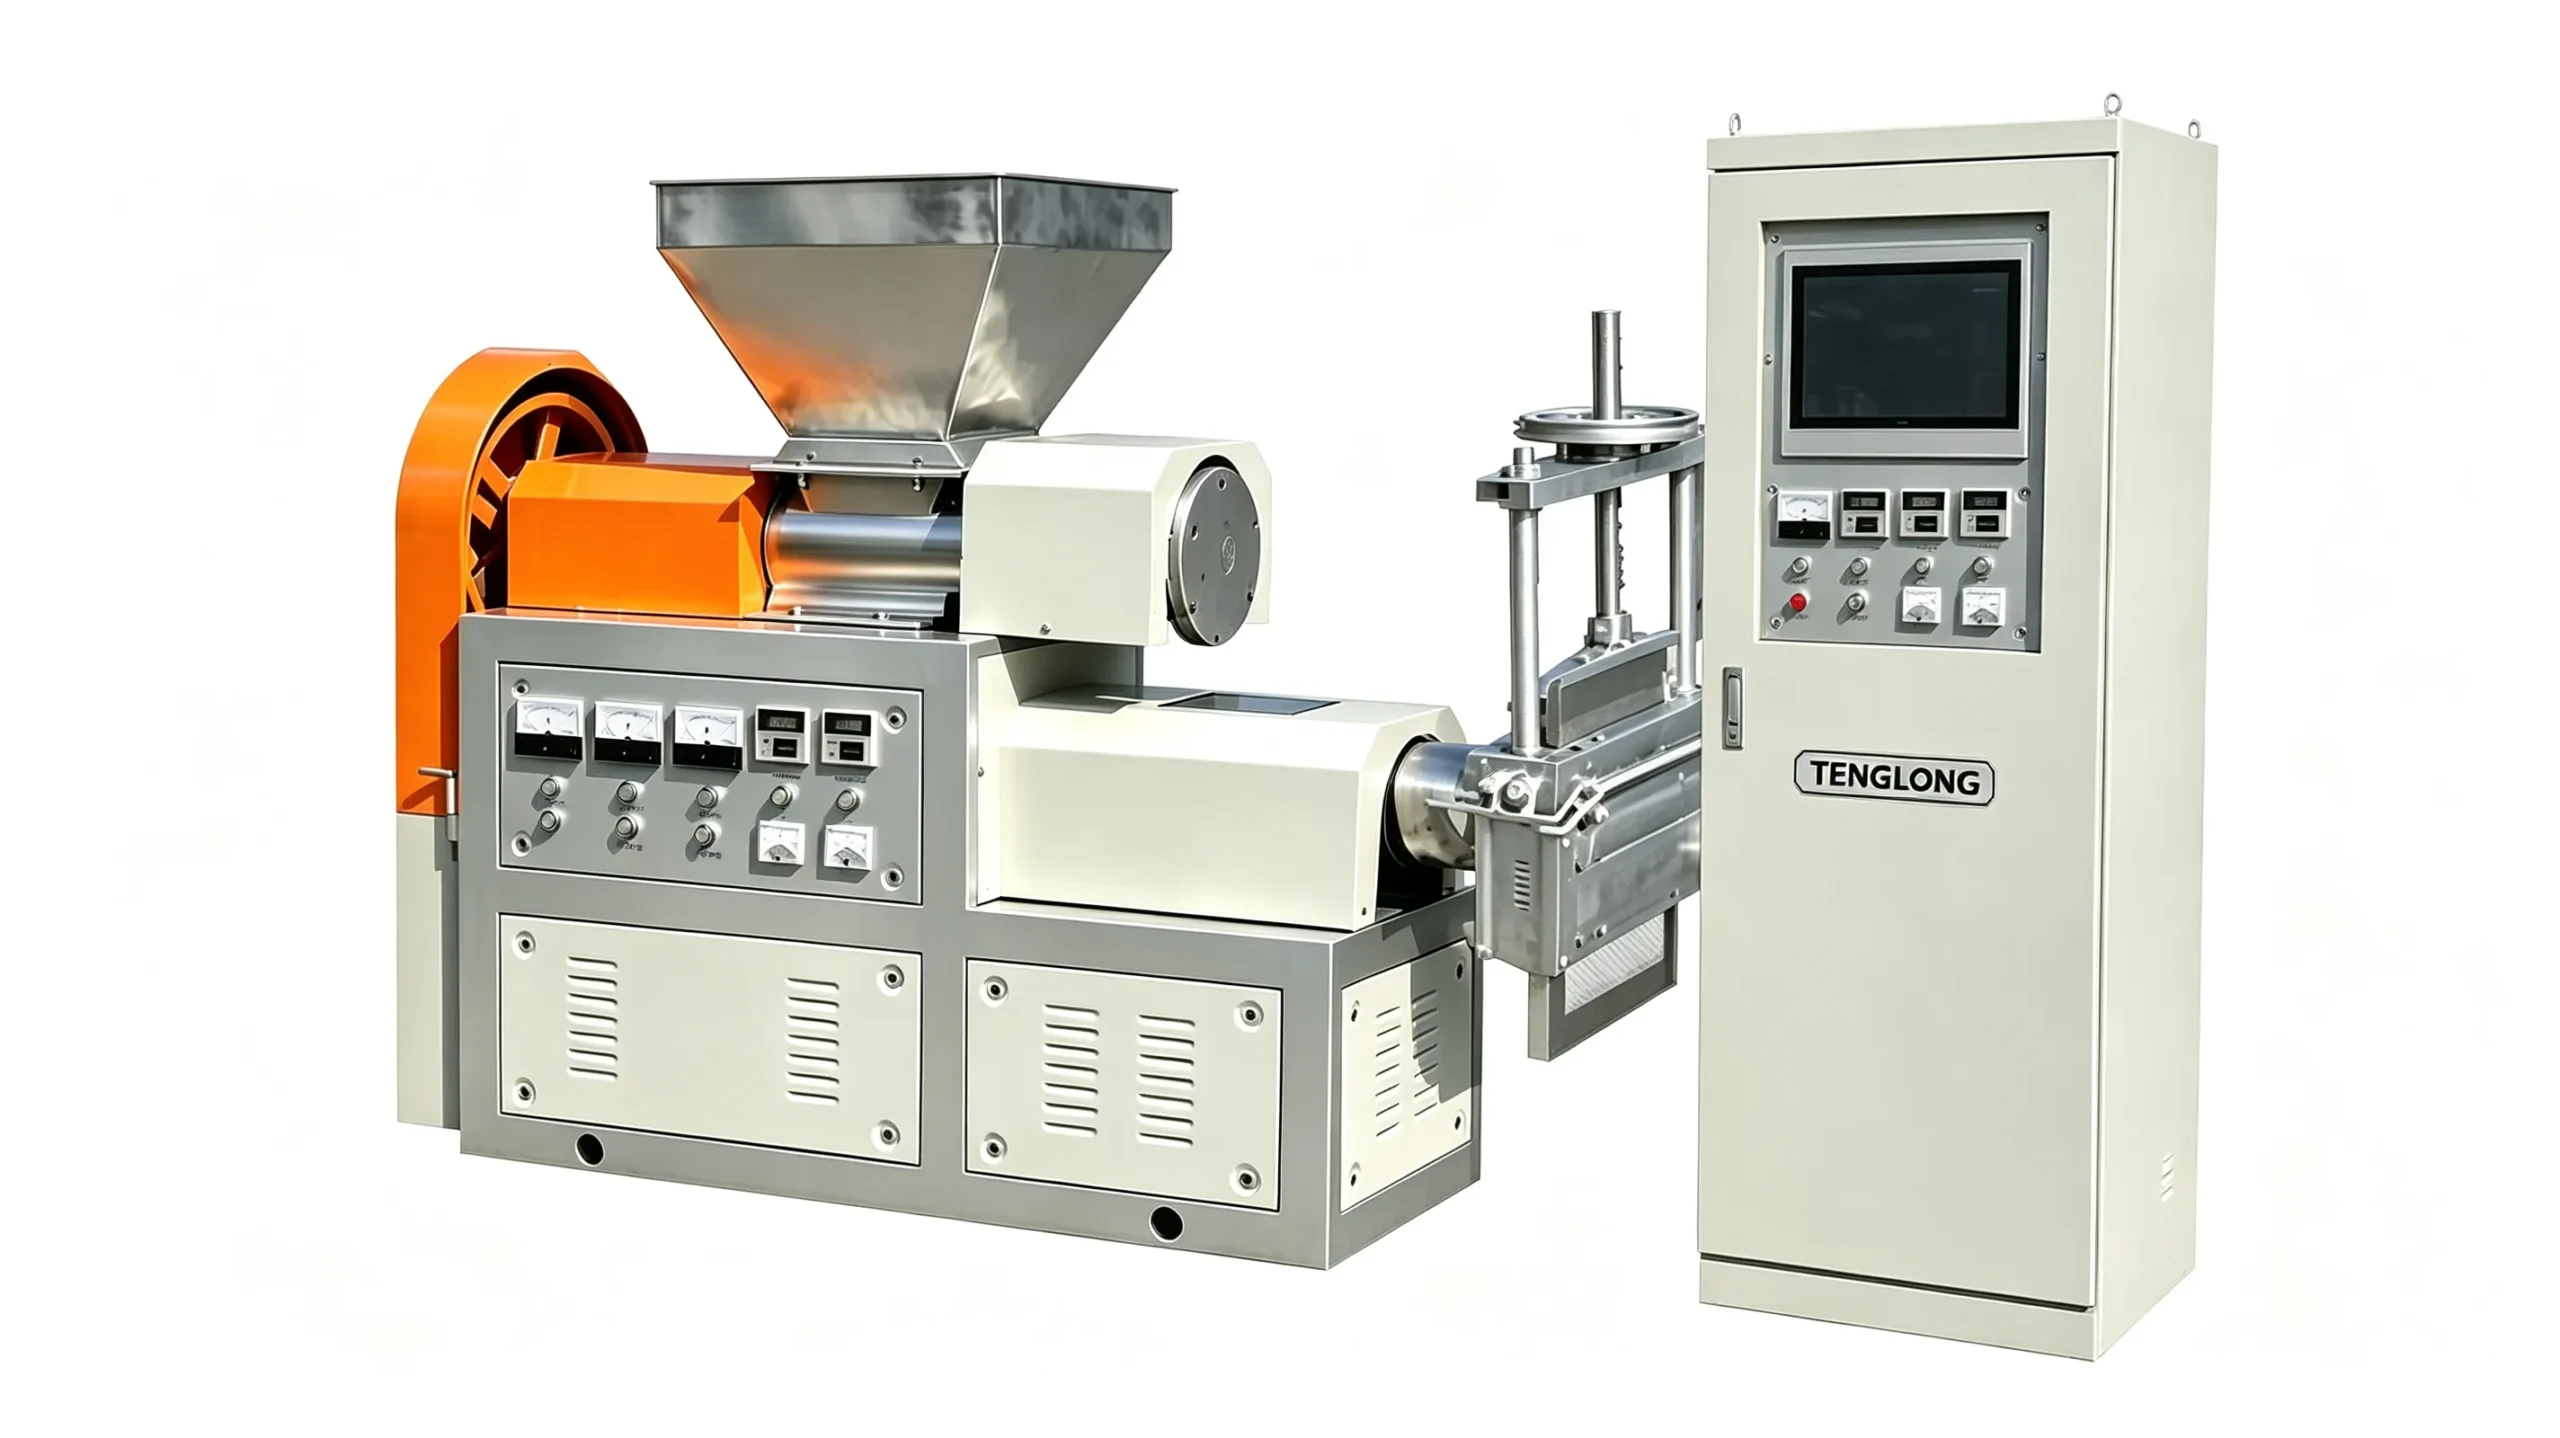
Idée reçue n° 4 : « plus de filtration est toujours mieux »
Faux, et c’est là que le surcoût se cache. Une filtration très fine (150 mesh) sur une matière sale augmente la perte de charge, donc la pression en tête de filière, donc la température de fusion. On gagne en pureté du granulé, on perd en débit et en énergie, et on use prématurément les tamis.
Le bon niveau de filtration se choisit par matière : 80 mesh pour un PP/PE chargé de talc, 120 à 150 mesh pour un PET destiné à la mise en bouteille. Nous chiffrons la maille dans le devis précisément pour que ce choix soit explicite et non subi.
Idée reçue n° 5 : « on peut réduire la puissance moteur pour faire economies »
Faux. La puissance moteur est la conséquence du couple nécessaire au transport et à la compression de la matière, pas une variable de libre choix. Un moteur sous-dimensionné provoque du glissement, un échauffement, une usure prématurée de la vis, et au mieux une baisse de débit ; au pire, un blocage en marche.
Le poste où l’on peut réellement économiser n’est pas le moteur mais la puissance de chauffe, qui représente 12 à 48 kW sur la série TL : une régulation PID par zone correctement réglée vaut mieux qu’une surpuissance.
Idée reçue n° 6 : « un mono-étage suffit toujours »
Faux pour le PET, les films imprimés et les matières humides. Le mono-étage suffit sur flocons propres et secs de PE et PP ; dès que la matière contient de l’humidité, des résidus d’impression ou des corps étrangers, une seconde vis devient nécessaire : la première fond et dégaze, la seconde homogénéise et stabilise la pression de filière. La pression passe de ± 9 à ± 2 bar, et ce changement se voit à l’œil sur le granulé.
Le second étage coûte environ 10 à 15 % de consommation supplémentaire, mais il divise les défauts de granulé. Sur un flux où 5 % des granules sont refusés, ce taux de rebut ne peut pas être comparé à une facture d’électricité : c’est un arbitrage entre un coût certain et un coût évité.
Questions fréquentes sur le dimensionnement
Quelle marge de débit faut-il prévoir entre la machine et le besoin réel ?
Environ 20 % au-dessus du débit soutenu par le gisement, en tenant compte des variations saisonnières de collecte. Au-delà, vous payez une machine plus chère pour une consommation énergétique par kilo supérieure.
Comment savoir si une machine est sous-dimensionnée ?
Trois signes : un débit obtenu inférieur aux 70 % de la capacité nominale, une température de fusion qui dépasse la consigne, et un indice de fluidité du granulé inférieur à celui de la matière d’entrée. Le troisième est le plus fiable, et il se mesure en laboratoire.
Une vis plus large est-elle toujours plus économique à long terme ?
Non. À débit identique, une vis plus large impose une vitesse de rotation plus faible : l’énergie mécanique par kilo diminue, mais l’investissement et le coût d’usure de la vis augmentent. Le calcul se fait sur le coût à la tonne, pas sur le prix de la machine.
Le deux étages est-il justifié pour du PP/PE propre ?
Rarement. Sur flocons propres et secs de PE ou PP, le mono-étage donne un granulé conforme. Le second étage se justifie sur PET, films imprimés, matières humides, et sur les fluxes où la teneur en corps étrangers doit rester sous 100 ppm.
Pour aller plus loin
- Granulateur deux étages ou mono-étage : ce que change la seconde vis
- Granulateur de plastique : définition et chiffres | TONGLONG
- Granulateur de plastique PP / PE — la machine
- Coût à la tonne recyclée : le calcul que nous remettons avec chaque devis
Zhou, ingénieur machines de granulation chez TONGLONG. Voir l’index complet des 25 guides techniques du recyclage plastique.
À propos de l’auteur
Zhou Gong est ingénieur machines de granulation chez TONGLONG depuis 2011. Il conçoit les vis de granulation, les changeurs de tamis et les lignes de lavage, et il réalise les essais de quatre heures qui précèdent chaque expédition. Ses notes d’atelier sont la source des chiffres publiés sur ce site.