
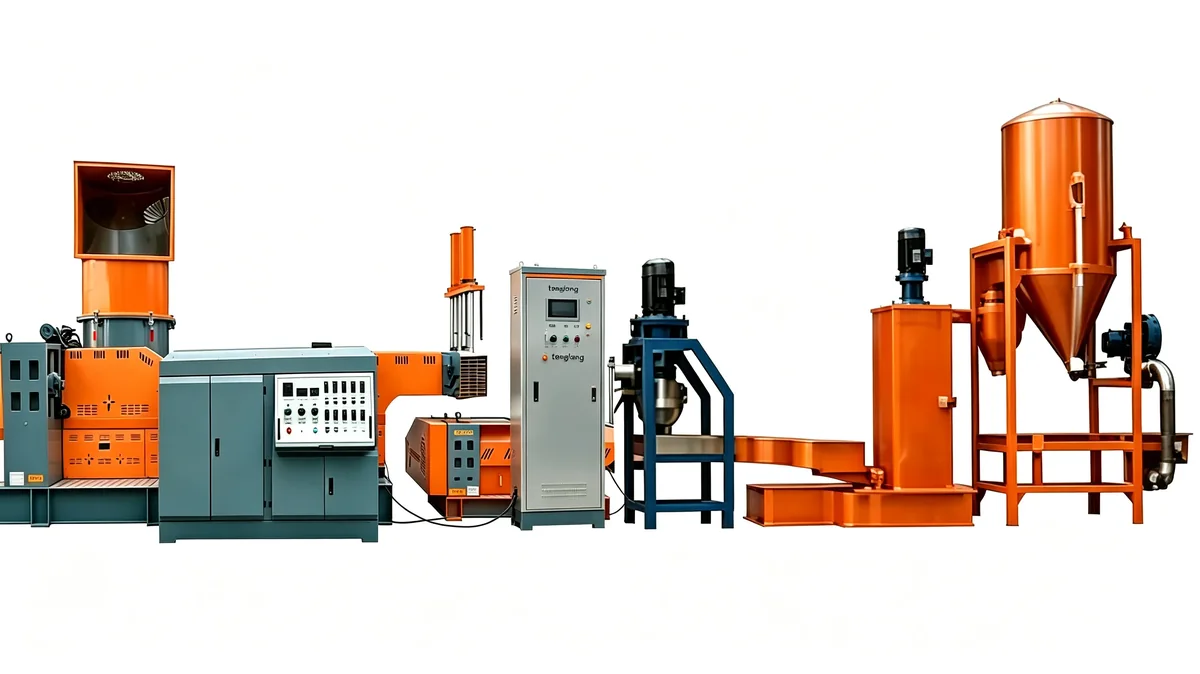
خوراک سخت HDPE برخلاف فیلم، چگالی ظاهری بالا و ضخامت دیواره قابلتوجه دارد؛ بنابراین گلوگاه آن معمولاً تغذیه نیست، بلکه یکنواخت کردن ابعاد پیش از شستشو و کنترل تاریخچه حرارتی در اکسترودر است. ترتیب رایج: تفکیک و حذف اتصالات، پیشخردایش، خردایش نهایی، شستشو و جداسازی چگالی، آبگیری و خشککردن، سپس ذوب و پلتسازی. کیفیت نهایی به یکنواختی دانه ورودی و پایداری دمای مذاب وابسته است، نه به بیشینه توان موتور.
نکات کلیدی در یک نگاه
- برخلاف فیلم، مشکل اصلی تغذیه نیست بلکه یکنواختی ابعاد است.
- اتصالات فلزی و درپوشها پیش از خردایش جدا شوند.
- ضخامت دیواره، زمان ماند و دمای مذاب را تحت تأثیر قرار میدهد.
- یکنواختی دانه ورودی، پیششرط پلت یکنواخت است.
از پالت ضایعات تا خوراک قابل شستشو
قوطیها، بشکهها و لولهها از نظر ضخامت و شکل تفاوت زیادی دارند. نخستین گام، تفکیک و جدا کردن درپوشها، دستهها، اتصالات فلزی و هر قطعهای از جنس دیگر است. سپس پیشخردایش ابعاد را به محدوده قابل کنترل میرساند و واحد دوم، دانهای یکنواختتر برای شستشو میسازد.
ملاحظات گشتاور و ایمنی حلقه نخست را جداگانه در خردکردن قطعات بزرگ نوشتهام؛ این نوشته از نقطهای شروع میشود که آن مرحله به پایان رسیده باشد.
| نقطه | شاخص | روش ساده | اثر انحراف |
|---|---|---|---|
| پس از خردایش نهایی | پراکندگی ابعاد دانه | الک دستی و وزن طبقات | ذوب ناقص و لکه |
| پس از آبگیری | رطوبت سطحی | نمونه وزنشده با روش ثابت | حباب در گرانول |
| حمام جداسازی | ذرات غیرهمجنس | بازبینی نمونه شناور | لکه و افت خواص |
| خروجی پلتساز | رنگ و روند کیفیت | نمونه نگهداریشده هر بچ | اختلاف میان بچها |
شستشو و جداسازی چگالی
HDPE سبکتر از آب است، بنابراین در حمام جداسازی شناور میماند درحالی که آلودگیهای سنگینتر تهنشین میشوند. این ویژگی، برخلاف خط PET، جهت جریان مطلوب را عوض میکند. نکته تعیینکننده، پایداری زمان ماند و جلوگیری از همزدن شدید است که ذرات سنگین را دوباره بالا میآورد.
اصول مشترک پایش حمام را در جداساز شناور و تهنشین آوردهام، هرچند جهت جداسازی در دو خط متفاوت است.
چرا ضخامت دیواره در اکسترودر مهم است
دانهای که از دیواره ضخیم بشکه آمده، دیرتر گرم میشود و زمان ماند بیشتری برای ذوب کامل نیاز دارد. اگر بهجای تنظیم پروفایل دما، صرفاً دور یا بار را بالا ببریم، گرمایش برشی افزایش مییابد و بخشی از ماده پیش از آنکه مرکز دانه ذوب شود، داغ میگردد. نتیجه، دانهای با رنگ ناپایدار یا لکه است.
منطق پرهیز از تخریب حرارتی در پروفایل دما و اثر نسبت طول به قطر مارپیچ در نسبت L/D و طراحی مارپیچ توضیح داده شده است.
چهار نقطه کنترل کیفیت
یکنواختی ابعاد دانه پس از خردایش نهایی، رطوبت پس از آبگیری، وجود ذرات غیرهمجنس در نمونه شناور، و رنگ و MFI نمونه گرانول در خروجی. چهارمین مورد باید بهعنوان یک روند ثبت شود، نه تکعدد؛ چون اختلاف میان دو بچ با تنظیم یکسان، مهمترین سرنخ است.
چارچوب تعریف مشخصات خروجی در مشخصات دانه قابلفروش و قالب ثبت بچ در ردیابی بچ آمده است.
تفاوت تنظیم با یک خط فیلمی
در خط فیلم، نخستین مظنون هنگام نوسان بار موتور، تغذیه و چگالی ظاهری است. در خط HDPE سخت، نخستین مظنون معمولاً پراکندگی ابعاد دانه و تغذیه جهشدار ناشی از تکههای درشت است. همچنین وجود واحد فشردهساز تغذیه در این خط اغلب ضرورتی ندارد و صرفاً یک مصرفکننده انرژی اضافه میشود.
مرور پیکربندی مربوطه در دستگاه بازیافت قوطی HDPE و مقایسه کلی خوراکها در تنظیم خط برای خوراکهای گوناگون قابل پیگیری است.
پرسشهای متداول
تفاوت اصلی خوراک سخت HDPE با فیلم چیست؟
چگالی ظاهری بالاتر و ضخامت دیواره بیشتر. بههمین دلیل گلوگاه، یکنواختی ابعاد و زمان ذوب است، نه پل زدن در قیف.
آیا خطوط HDPE به فشردهساز تغذیه نیاز دارند؟
معمولاً خیر. خوراک بهاندازه کافی سنگین است و افزودن واحد فشردهساز، اغلب فقط انرژی اضافه مصرف میکند.
جهت جداسازی چگالی در خط HDPE چگونه است؟
HDPE سبکتر از آب است و شناور میماند، درحالی که آلودگیهای سنگینتر تهنشین میشوند؛ برعکس رفتار PET.
چرا دانه ضخیم باعث لکه میشود؟
چون مرکز دانه دیرتر ذوب میشود. بالا بردن دور بهجای اصلاح ابعاد، گرمایش برشی را زیاد میکند و بخش بیرونی پیش از ذوب مرکز داغ میگردد.
کدام شاخص خروجی را بهصورت روند ثبت کنیم؟
رنگ و شاخص جریان مذاب نمونه هر بچ. اختلاف میان دو بچ با تنظیم یکسان، مهمترین سرنخ تشخیصی است.
گام بعدی
نوع قطعات سخت، ضخامت دیواره و مشخصات دانه موردنظر را بفرستید تا نقاط کنترل کیفیت خط شما مکتوب شود. ارسال درخواست پیشنهاد فنی
[tl_rfq_form compact=”1″]