
سه جریان رایج ضایعات، سه رفتار متفاوت در خط دارند. فیلم LDPE چگالی ظاهری پایینی دارد و پیش از اکسترودر به متراکمسازی و تغذیه اجباری نیاز دارد؛ پرک PET به رطوبت و گاززدایی حساس است و خشککردن کافی میطلبد؛ ضایعات سخت HDPE بهخوبی تغذیه میشود، ولی ابعاد یکنواخت خرده و کنترل دمای مذاب در آن تعیینکننده است. تنظیمات باید با نمونه ماده نهایی شوند.
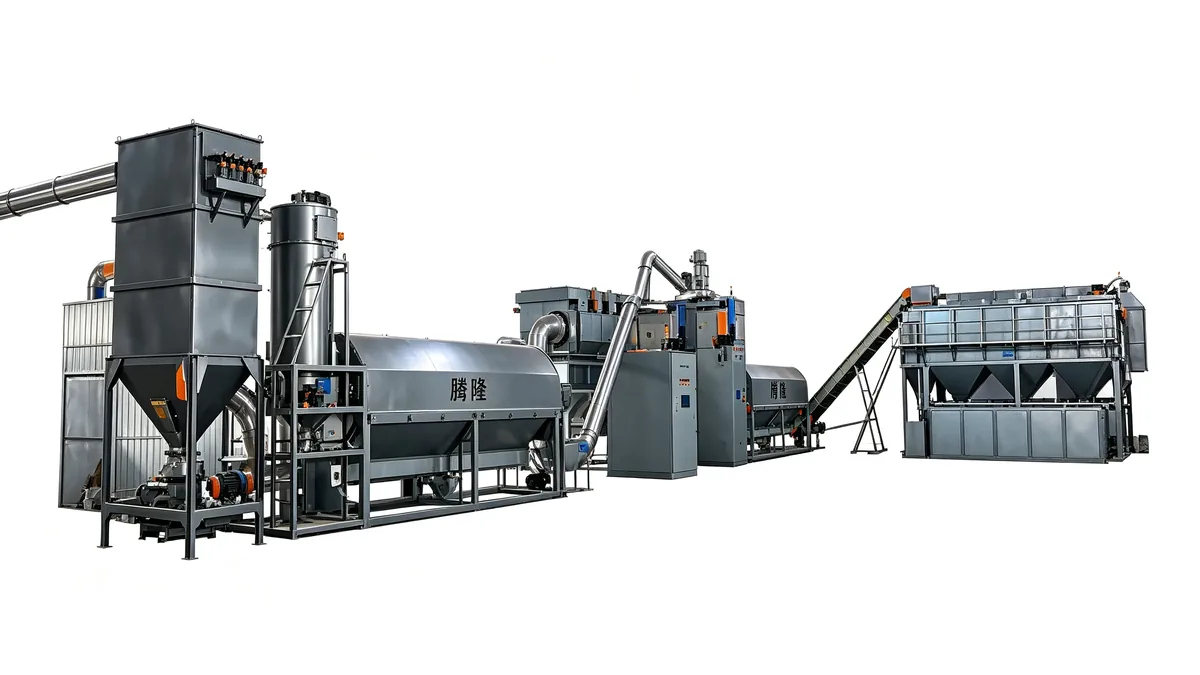
نکات کلیدی در یک نگاه
- تنظیم خط، تابع ماده است؛ یک «دستور کلی» برای هر سه جریان وجود ندارد.
- فیلم: متراکمسازی و تغذیه پایدار، اولویت اول است.
- پرک PET: رطوبت، گاززدایی و پروفایل دمای ملایم، اولویت اول است.
- ضایعات سخت: یکنواختی خرده ورودی و جلوگیری از گرمایش برشی، اولویت اول است.
چرا ماده، پیکربندی را تعیین میکند؟
پلیمرها فقط از نظر نام شیمیایی فرق نمیکنند؛ شکل فیزیکی ضایعات، چگالی ظاهری، میزان چاپ و چسب، رطوبت باقیمانده و سابقه حرارتی مواد، همگی بر تغذیه، ذوب و فیلتراسیون اثر میگذارند. به همین دلیل دو خط با ظرفیت اسمی یکسان، برای دو جریان متفاوت، تنظیمات کاملاً متفاوتی میخواهند.
ما معمولاً پیشنهاد را با یک پرسش شروع میکنیم: نمونه شما دقیقاً از کدام مرحله تولید میآید؟ ضایعات حاشیه فیلم، پرک بطری شستهشده و قطعات تزریقی دورریز، سه ورودی متفاوتاند. خطوط متناسب با نوع مواد اولیه و انتخاب خط بر اساس مواد اولیه چارچوب کلی همین دستهبندی را ارائه میدهند.
فیلم LDPE و PP/PE: مبارزه با چگالی ظاهری پایین
فیلم پارهشده حجم زیادی میگیرد، روی روتور پل میزند و دبی ورودی را نوسانی میکند. پاسخ معمول، متراکمسازی (آگلومراتور یا فشردهساز) و تغذیه اجباری پیش از اکسترودر است. همچنین چاپ و چسب سطحی، بار فیلتراسیون مذاب را بالا میبرد و تعداد تعویض توری را افزایش میدهد.
در این جریان، دومرحلهای بودن یا گاززدایی جداگانه میتواند پایداری مذاب را بهتر کند، ولی تصمیم باید پس از تست نمونه گرفته شود. گرانولاتور فیلم PP/PE و مقایسه تکپیچ و دومرحلهای دو مرجع مرتبط با پیکربندی فیلم و مقایسه سامانهها هستند.
آیا آگلومراتور همیشه لازم است؟
خیر. اگر خوراک از قبل متراکم و یکنواخت باشد یا سامانه تغذیه اجباری بهخوبی طراحی شده باشد، ممکن است نیازی نباشد. معیار، پایداری دبی ورودی در تست است.
پرک PET: رطوبت و گاززدایی
پرک حاصل از شستشوی بطری، معمولاً رطوبت سطحی قابلتوجهی دارد و PET نسبت به هیدرولیز در حضور رطوبت و دما حساس است. بنابراین خشککردن کافی، تخلیه گاز و پروفایل دمای کنترلشده، سه شرط اصلی این جریاناند. بالابردن دما برای جبران رطوبت، معمولاً به تخریب حرارتی و افت کیفیت منجر میشود.
همچنین باقیمانده PVC، چسب لیبل و درپوش، فشار فیلتر را بالا میبرد. کنترل کیفیت ورودی باید پیش از خشککن انجام شود، نه پس از قالب. خط شستشوی PET و پلتایزر پرک PET جزئیات شستشو و پلتسازی پرک را پوشش میدهند.
| جریان مواد | تغذیه | دما و گاز | فیلتر و برش |
|---|---|---|---|
| فیلم LDPE | متراکمسازی و تغذیه اجباری | گاززدایی در صورت نیاز | تحمل بار چاپ و چسب |
| فیلم PP/PE چاپدار | پایدارسازی دبی ورودی | پروفایل ملایم | تعویض توری منظمتر |
| پرک PET | یکنواخت و خشک | خشککن و تخلیه گاز | کنترل فشار مذاب |
| ضایعات سخت HDPE | خرده یکنواخت | پرهیز از گرمایش برشی | فیلتر متناسب با آلودگی |
| قطعات تزریقی ABS/PC | ابعاد کنترلشده | پروفایل ویژه پلیمر | برش پایدار |
ضایعات سخت HDPE و قطعات تزریقی
این مواد چگالی ظاهری بالاتری دارند و معمولاً تغذیه آسانتری میدهند، ولی دو خطر دارند: نایکنواختی ابعاد خرده که دبی را نوسانی میکند، و گرمایش برشی ناشی از دور زیاد یا پروفایل دمای تند. نتیجه، ذرات سوخته، لکه تیره یا تغییر رنگ گرانول است.
برای این جریان، تمرکز بر خردایش یکنواخت، توری مناسب و پروفایل دمای ملایمتر است. کراشر پلاستیک و شریدر پلاستیک توضیح میدهند چگونه کراشر و شریدر، ابعاد ورودی را تعیین میکنند.
چگونه «دستور پخت» هر ماده را مکتوب کنیم؟
برای هر جریان، یک برگه تنظیمات بسازید: کد محموله، چگالی ظاهری، رطوبت ورودی، پروفایل دما، درجه فیلتر، دور تغذیه و برش، و نمونه دانه مرجع. هر بار که ماده عوض میشود، برگه مربوطه فراخوانی و نتیجه تست ثبت شود. این کار، وابستگی خط به حافظه اپراتور را کم میکند.
تمام مقادیر این برگه مرجع اولیهاند و پس از تست نمونه بازنویسی میشوند. کیفیت، تست و مستندات فنی و درخواست پیشنهاد فنی و استعلام قیمت مسیر تدوین و ارسال چنین برگههایی را نشان میدهند.
پرسشهای پرتکرار
آیا یک خط میتواند هر سه ماده را با یک تنظیم تولید کند؟
بهصورت بهینه خیر. میتوان مواد را پشت سر هم تولید کرد، ولی باید برگه تنظیمات، شستشوی سیلندر و نمونه مرجع هر ماده جداگانه تعریف شود.
چرا فیلم در قیف تغذیه جمع میشود؟
چگالی ظاهری پایین و سطح زیاد فیلم باعث پلزدن میشود. متراکمسازی، تغذیه اجباری و یکنواختکردن ابعاد خرده، جریان را پایدار میکند.
مهمترین نکته در پرک PET چیست؟
رطوبت و گاززدایی. خشککردن کافی و پروفایل دمای کنترلشده، از افت کیفیت و حباب در گرانول جلوگیری میکند.
چرا گرانول ضایعات سخت گاهی تیره میشود؟
اغلب به دلیل گرمایش برشی، زمان ماند طولانی یا باقیمانده ماده در سیلندر. دور، پروفایل دما و برنامه شستشو را بررسی کنید.
برگه تنظیمات باید چه دادههایی داشته باشد؟
کد محموله، چگالی ظاهری، رطوبت، پروفایل دما، درجه فیلتر، دور تغذیه و برش، و نمونه دانه مرجع مهرشده.
گام بعدی
اگر نوع مواد، ظرفیت ساعتی و شرایط برق کارخانه را بفرستید، پیکربندی پیشنهادی و فهرست آزمونهای لازم بهصورت مکتوب ارسال میشود. ارسال درخواست پیشنهاد فنی
[tl_rfq_form compact=”1″]