
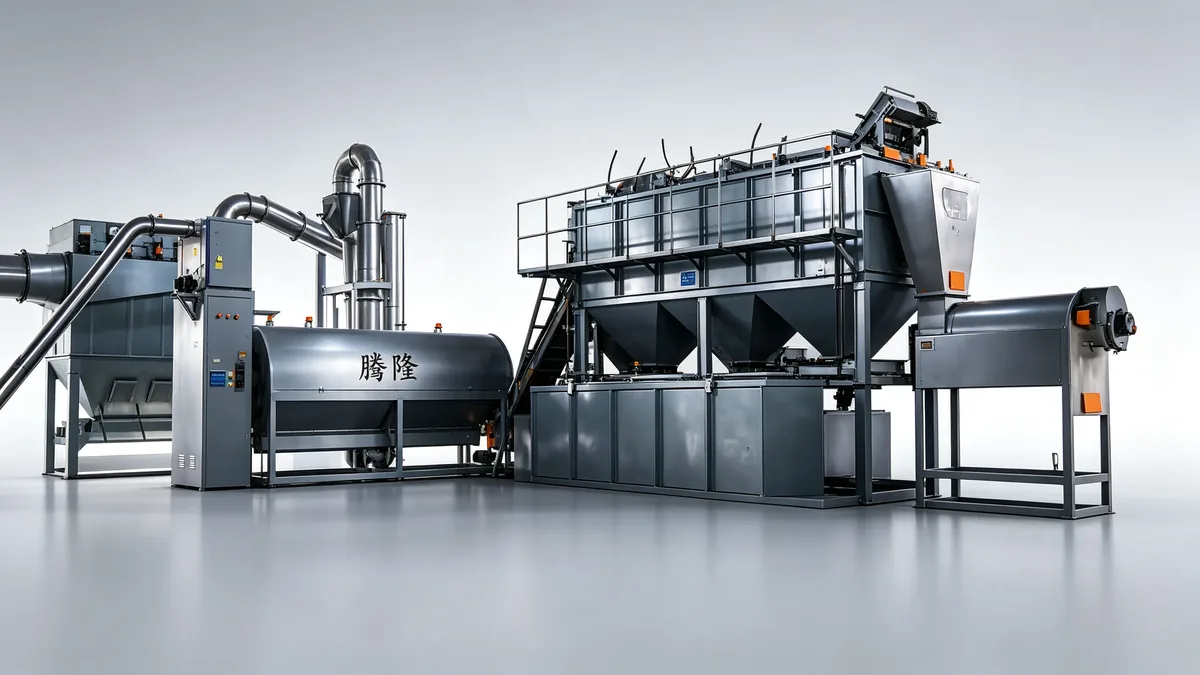
رطوبت ورودی اکسترودر، هم انرژی میبرد و هم کیفیت مذاب را تغییر میدهد: آب در ناحیه داغ تبخیر میشود، حباب و نوسان فشار ایجاد میکند و در برخی پلیمرها به افت خواص منجر میشود. به همین دلیل خشککن معمولاً گلوگاه واقعی خط است. معیار پذیرش باید با روش اندازهگیری، دمای آزمون و کد محموله مواد تعریف شود.
نکات کلیدی در یک نگاه
- رطوبت سطحی و رطوبت جذبشده دو مسئله متفاوتاند و روش حذف آنها فرق دارد.
- خشککن محدود، خود را بهصورت حباب، نوسان فشار و افت خروجی نشان میدهد.
- بالابردن دما برای جبران رطوبت، معمولاً تخریب حرارتی ایجاد میکند.
- اندازهگیری رطوبت باید همراه کد محموله، زمان نمونهبرداری و روش آزمون ثبت شود.
رطوبت دقیقاً کجا وارد خط میشود؟
منابع رایج عبارتاند از آب همراه پرک شستهشده، رطوبت انبار، بارندگی هنگام تخلیه، میعان روی سطح سرد قطعات، و آبی که در مرحله خنکسازی دانه به محیط برگشته است. تفکیک رطوبت سطحی از رطوبت جذبشده درون پلیمر اهمیت دارد: اولی را میتوان با آبگیری مکانیکی و جریان هوا تا حد زیادی حذف کرد، دومی به زمان و دمای خشککردن نیاز دارد.
در پروژههای فارسیزبان، گاهی دیدهام که خشککن بهدرستی انتخاب شده، ولی پرک پس از خشککن چند ساعت در محیط مرطوب میماند و دوباره رطوبت میگیرد. مسیر انتقال و زمان ماند پس از خشککن، بخشی از طراحی است. خط شستشوی PET ترتیب مراحل شستشو و آبگیری را نشان میدهد.
اثر رطوبت بر مذاب و گرانول
وقتی آب وارد ناحیهای با دمای بالای ذوب میشود، بهسرعت تبخیر میگردد. نتیجه، حباب ریز در دانه، نوسان فشار مذاب پیش از قالب، پارگی رشته در برش رشتهای و تغییر ظاهر سطح گرانول است. در برخی پلیمرها، حضور آب در دما بالا میتواند به افت خواص ماده منجر شود؛ بنابراین مسئله فقط ظاهری نیست.
نکته مهم اینکه اثر رطوبت با افزایش دما بدتر میشود، نه بهتر. اپراتوری که برای «پختهتر شدن مذاب» دما را بالا میبرد، معمولاً همزمان حباب و لکه تیره هم میگیرد. دستگاه اکسترودر پلاستیک و دستگاه ساخت پلت پلاستیک رفتار دما و فیلتراسیون مذاب را جداگانه توضیح میدهند.
آیا فشار مذاب بالا همیشه نشانه رطوبت است؟
خیر. گرفتگی توری، آلودگی خوراک و دمای پایین هم فشار را بالا میبرند. رطوبت را با آزمون نمونه ورودی تأیید کنید، نه با حدس از روی فشار.
چگونه رطوبت مجاز را تعریف کنیم؟
سه چیز باید کنار هم نوشته شود: روش اندازهگیری (مثلاً خشککردن تا وزن ثابت یا دستگاه رطوبتسنج)، شرایط آزمون شامل دما و زمان، و دامنه پذیرش متناسب با پلیمر. بدون این سه، عدد «رطوبت کم» قابل استناد نیست. همچنین مشخص کنید نمونه از کجا گرفته میشود: خروجی خشککن، ورودی قیف تغذیه یا کیسه پرک انبارشده.
برای خطوطی که چند ماده تولید میکنند، دامنه پذیرش باید بهازای هر ماده جداگانه باشد. عدد واحد برای فیلم، پرک PET و ضایعات سخت، معیار درستی نیست. خط گرانولاسیون پلاستیک ضایعاتی نمونهای از تعریف مشخصات قابل اندازهگیری است.
| منبع | اثر در خط | آزمون | اقدام |
|---|---|---|---|
| آب همراه پرک شستهشده | حباب و نوسان فشار | رطوبت خروجی خشککن | افزایش زمان ماند |
| انبار مرطوب | بازجذب رطوبت | نمونه پیش از قیف | پوشش و کاهش زمان ماند |
| میعان روی قطعات سرد | نوسان لحظهای | بازرسی چشمی ورودی | همدما کردن محیط |
| زمان ماند ناکافی | کیفیت ناپایدار | مقایسه دبی و دما | کاهش خوراک یا اصلاح جریان هوا |
| فیلتر هوای گرفته | کاهش راندمان خشککن | افت دبی هوا | تمیزکاری دورهای |
چرا خشککن معمولاً گلوگاه است؟
خشککردن، فرآیندی وابسته به زمان ماند، دما، جریان هوا و ضخامت لایه ماده است. افزایش خوراک، زمان ماند را کم میکند و کیفیت خشککردن افت میکند؛ بنابراین نمیتوان ظرفیت آن را صرفاً با بزرگکردن موتور بالا برد. در بسیاری از خطوط، اکسترودر توان بیشتری دارد و خشککن تعیینکننده ظرفیت پایدار است.
نشانههای عملی عبارتاند از تجمع ماده پیش از خشککن، افزایش حباب در دانه هنگام افزایش خوراک، و نوسان فشار مذاب پس از هر بار تغییر محموله. محاسبه ظرفیت واقعی خط و کیفیت، تست و مستندات فنی چارچوب موازنه ظرفیت و ثبت دادهها را ارائه میدهند.

چکلیست کنترل روزانه رطوبت
هر شیفت: کد محموله، رطوبت نمونه خروجی خشککن، دما و زمان ماند ثبتشده، وضعیت فیلتر هوا و فن، زمان ماند پرک پس از خشککن، و نمونه دانه مقایسهشده با نمونه مرجع. در صورت بارندگی یا شستشوی سالن، یک نوبت اندازهگیری اضافه کنید.
این چکلیست، همزمان به عنوان سند آموزش اپراتور و سند حل اختلاف کیفی به کار میرود. مهندس ژو، مسئول فنی پروژههای فارسیزبان و درخواست پیشنهاد فنی و استعلام قیمت مسیر پیگیری و دریافت الگوهای مکتوب را نشان میدهند.
پرسشهای پرتکرار
آیا افزایش دما جای خشککردن را میگیرد؟
خیر. آب در ناحیه داغ تبخیر میشود و حباب، نوسان فشار و در برخی پلیمرها افت خواص ایجاد میکند. دما باید بر اساس پروفایل ماده تنظیم شود، نه بهعنوان جبران رطوبت.
رطوبت را از کدام نقطه نمونهبرداری کنیم؟
حداقل دو نقطه: خروجی خشککن و درست پیش از قیف تغذیه. اختلاف این دو، بازجذب رطوبت در مسیر انتقال یا انبار را نشان میدهد.
چرا با افزایش خوراک، حباب در دانه ظاهر میشود؟
زیرا زمان ماند در خشککن کاهش مییابد و رطوبت خروجی بالا میرود. این دقیقاً نشانه آن است که خشککن گلوگاه خط است، نه اکسترودر.
فشار بالای مذاب را چگونه تفسیر کنیم؟
گرفتگی توری، آلودگی، دمای پایین و رطوبت همگی میتوانند فشار را بالا ببرند. پیش از تغییر تنظیم، رطوبت ورودی و وضعیت توری را بررسی کنید.
معیار پذیرش رطوبت چگونه نوشته شود؟
همراه روش اندازهگیری، دما و زمان آزمون، نقطه نمونهبرداری و دامنه پذیرش بهازای هر پلیمر. عدد بدون روش آزمون قابل استناد نیست.
گام بعدی
اگر نوع مواد، ظرفیت ساعتی و شرایط برق کارخانه را بفرستید، پیکربندی پیشنهادی و فهرست آزمونهای لازم بهصورت مکتوب ارسال میشود. ارسال درخواست پیشنهاد فنی
[tl_rfq_form compact=”1″]