Potencia y rendimiento de una peletizadora de plástico
· Equipo de ingeniería Tenglong
¿Cuántos kW necesita una peletizadora de plástico?
Se dimensiona con tres cifras: caudal objetivo en kg/h, consumo específico del material en kWh/kg y factor de servicio por arranques y picos de carga. La potencia de corte sale de multiplicar caudal por consumo específico; al motor hay que sumarle las pérdidas de transmisión y un margen del 15 al 25 %. Dimensionar por el caudal de catálogo lleva a equipos sobredimensionados o, peor, a máquinas que se paran con el primer lote sucio.
Actualizado: noviembre de 2026. Una hoja de cálculo con supuestos declarados vale más que cualquier catálogo: caudal, consumo específico y margen de servicio aplicados a su material, no al material de referencia del fabricante.
Las cinco variables que entran en la hoja de cálculo
Un dimensionamiento serio no arranca por los kW del catálogo, sino por la carga real que va a entrar en la cámara de corte. Las cinco variables siguientes se miden, no se estiman, y todas llevan unidad.
La ficha de la peletizadora da los caudales nominales de cada configuración; el catálogo de granuladoras permite contrastar la misma cifra con el resto de máquinas de la línea. Las tres familias de equipo y sus criterios de elección están comparados en la guía de tipos de peletizadora.
| Variable | Unidad | Valor de referencia | Cómo se obtiene |
|---|---|---|---|
| Caudal objetivo | kg/h | 100 a 800 según equipo | Producción del turno dividida entre las horas efectivas de marcha |
| Consumo específico | kWh/kg | 0,20-0,35 en molino de cuchillas; 0,30-0,50 con extrusor | Contador del cuadro más báscula de salida durante un lote de 200 kg |
| Factor de servicio | — | 1,15 a 1,25 | Picos de carga por material heterogéneo y arranque en frío |
| Densidad aparente de entrada | kg/l | 0,30-0,45 en escama; 0,55-0,65 en gránulo | Pesaje de un recipiente de volumen conocido |
| Factor de potencia del motor | cos φ × η | 0,80 a 0,88 | Placa del motor o ensayo en vacío |
La curva de carga manda sobre el catálogo
El dato que decide si el equipo aguanta un turno es la curva de carga, no su potencia nominal. Una peletizadora bien dimensionada trabaja entre el 60 y el 80 % de su corriente nominal en régimen estable y puede llegar al 100-110 % durante un pico, sin que salte la protección térmica.
Ese pico aparece cuando entra una pieza rígida más gruesa de lo previsto, cuando la criba se obstruye parcialmente o cuando arranca en frío con la cámara llena. Por eso dimensionar en potencia y no en par es el error clásico: un reductor puede tener potencia de sobra y llevar el par de pico al límite de su vida útil.
La comprobación se hace en la prueba, con el material del cliente y con pinza amperimétrica en el motor: una media por debajo del 80 % y un pico por debajo del 100 % significan que el equipo está bien proporcionado; una media por encima del 90 % significa que el dimensionamiento venía justo y que cualquier plaga de material lo tumba.
Pida al fabricante la curva de carga medida con su material, no solo la del motor. Una curva dibujada con gránulo de taller no incluye el punto de trabajo con su carga real, que es donde se decide si el equipo aguanta un turno completo. El método de medición es el mismo que aplica el control del consumo energético, y una cuchilla desafilada, con sus intervalos de rectificado, es una de las causas más habituales de que la media de corriente suba sin cambiar la carga.
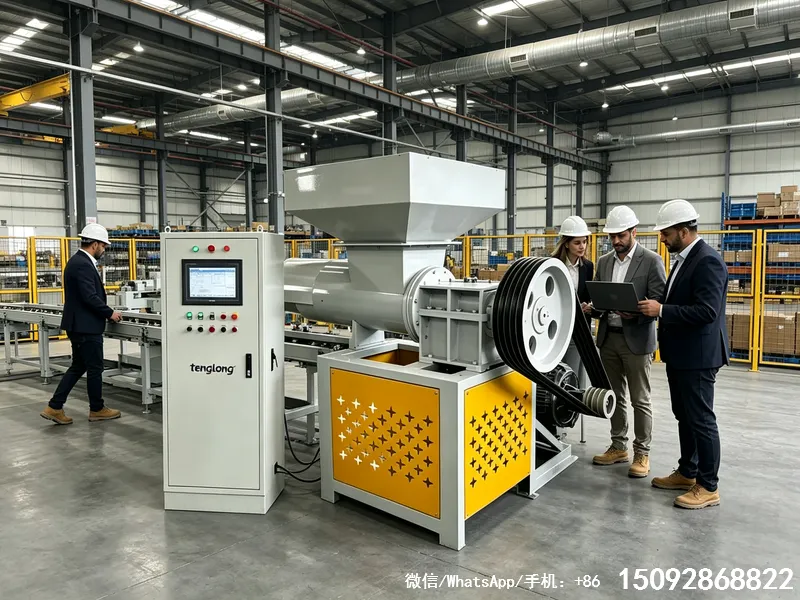
Relación de reducción y par en el eje de corte
La relación de reducción no es un dato de catálogo: es la que fija el par que llega a la cámara de corte. Con un motor de cuatro polos a 1.450 rpm, llevar el rotor a 750 rpm exige una relación de 1,93:1 y multiplica el par en el rotor casi al doble.
Conviene comprobar que la relación elegida mantiene el equipo dentro del rango de trabajo del reductor: acelerarlo de más eleva el consumo de vacío, y algo de par de pico se pierde en cada etapa de transmisión.
Relación de reducción y par transmitido
| Dato | Valor | Unidad |
|---|---|---|
| Potencia en el eje | 150 | kW |
| Velocidad del motor (cuatro polos) | 1.450 | rpm |
| Velocidad del rotor | 750 | rpm |
| Relación de reducción | 1,93 | :1 |
| Par en el motor | 988 | N·m |
| Par en el rotor | 1.910 | N·m |
Resultado: Relación 1,93:1, con 988 N·m en el motor y 1.910 N·m en el rotor. El reductor debe acreditarse para un par de pico de al menos 2.400 N·m, es decir, 1,25 veces el par nominal de trabajo.
Cálculo con T = 9550 × P / n. Con P = 150 kW y n = 1.450 rpm, T = 988 N·m en el motor; a 750 rpm en el rotor, T = 1.910 N·m. Una relación superior a 2,5:1 exige un reductor mayor para el mismo caudal, porque el motor trabaja con más par.
Ejemplo de dimensionamiento: 500 kg/h de film de PE
El caso siguiente se calcula con supuestos declarados y sirve como plantilla: basta con sustituir los cinco datos de entrada por los del material propio. El material considerado es film de PE de 25 a 40 µm, con 8 % de humedad, densidad aparente de entrada de 0,35 kg/l y salida por criba de 5 mm, el mismo material que se trabaja en la línea de película y residuos agrícolas.
Cálculo de potencia para 500 kg/h de film de PE reciclado
| Paso | Cálculo | Resultado |
|---|---|---|
| Consumo específico medido | 500 kg/h × 0,28 kWh/kg | 140 kW |
| Pérdidas de transmisión y auxiliares | 140 × 1,15 | 161 kW |
| Factor de servicio por picos de carga | 161 × 1,20 | 193 kW |
| Motor normalizado | Valor de serie superior | 200 kW |
| Corriente a 400 V, cos φ 0,87 y η 0,94 | 200 000 / (1,732 × 400 × 0,87 × 0,94) | 353 A |
Resultado: Con 500 kg/h y 0,28 kWh/kg el motor normalizado es de 200 kW, con una corriente nominal de 353 A a 400 V. La comprobación de resistencia: si el equipo entrega 140 kW efectivos, el motor trabaja al 70 % de su nominal, dentro del rango estable.
Con el mismo equipo a plena carga, el consumo sube a 0,40 kWh/kg. Con material más limpio y seco, el consumo específico baja a 0,22 kWh/kg y el mismo cálculo da 160 kW de motor: unos 40 kW de diferencia, decididos por el material de entrada.
Qué medir el día de la prueba de fábrica
Una prueba de fábrica sirve para confirmar o desmontar el dimensionamiento. Conviene llegar con las cinco mediciones preparadas, porque sin ellas la visita se reduce a mirar el equipo girar.
Si la prueba se hace con material de otro fabricante, la cifra sirve como referencia de equipo, nunca como dato de su planta. Las líneas de reciclaje completas permiten comparar equipos de la misma línea sin mezclar consumos de etapas distintas.
- Corriente media y pico en el motor durante 30 minutos con material real, no con viruta de plástico.
- Consumo en kWh/kg, calculado con el contador y la báscula de salida, no leído del amperímetro.
- Granulometría por tamizado del gránulo recogido al inicio, a la mitad y al final del turno, con los umbrales que fija la cadena de medidas de calidad.
- Temperatura del material a la salida de la cámara: si el gránulo sale curvado o aplastado, se está calentando en la cámara y la holgura de corte está mal regulada.
- Paro y rearranque en caliente, que es donde se ven los picos de corriente que dimensionan el reductor.
- Nivel de polvo en la descarga: un arrastre denso indica criba mal elegida o extracción de aire insuficiente.
Pida además el gráfico de consumo por hora de una semana de marcha. Un equipo que consume poco en la prueba y mucho en régimen tiene un problema de alimentación que se detecta en ese gráfico. La comparación con el resto de la línea se hace con la trituradora por material.
Preguntas frecuentes
¿Cuántos kW necesito para granular 500 kg/h?
Depende del consumo específico del material, no del caudal. Con 0,28 kWh/kg, habitual en film de PE con 8 % de humedad, la potencia de corte son 140 kW; con pérdidas del 15 % y un factor de servicio de 1,20 se llega a 193 kW, y el motor normalizado sería de 200 kW. El cálculo completo está en la hoja de dimensionamiento.
¿Por qué no puedo coger la potencia de la ficha técnica?
Porque la ficha técnica mide el mejor caso: material limpio, granulometría favorable y sin interrupciones. Con su material, que puede traer 5 % de humedad y carga mineral, el consumo específico sube y el motor que figuraba con margen se convierte en el punto caliente de la línea. Exija el caudal en kg/h y el consumo en kWh/kg medidos con material de su línea.
¿Qué es el consumo específico y cómo se mide?
Es la energía eléctrica gastada por kilo de gránulo producido, en kWh/kg. Se mide con el contador del cuadro y una báscula a la salida durante un lote de unos 200 kg: se resta el consumo en vacío y se divide la energía neta entre los kilos pesados. Es la cifra que permite comparar dos equipos con materiales distintos, algo que el caudal en kg/h no permite.
¿Hacen falta dos motores o uno grande?
Un motor único simplifica el mantenimiento y el accionamiento, pero no admite sobrecarga: si la carga sube por encima de su par máximo, se para y puede dejar la cámara bloqueada. Muchos equipos de granulación combinan un motor principal y uno de rearranque automático, o un variador que permite bajar las revoluciones durante la carga y acelerar en vacío. La elección depende del perfil de carga que se haya medido.
¿Cuánto cuesta la energía por tonelada de gránulo?
Con un consumo específico de 0,28 kWh/kg, una tonelada consume 280 kWh. Multiplicado por la tarifa industrial de su país, ese es el coste energético por tonelada, al que hay que sumar el consumo del resto de la línea y la mano de obra de descarga. El desglose completo está en el cálculo de coste total, adaptado a material granulado.
Siguiente paso
Si está dimensionando una peletizadora de plástico, solicite una prueba con su material y una ficha de oferta con valores medidos: caudal real, consumo por tonelada, granulometría y lista de repuestos. Contactar al equipo técnico
Solicite asesoría gratuita
Nuestro equipo técnico le ayuda a dimensionar el equipo exacto para su material y objetivo de producción, sin compromiso.