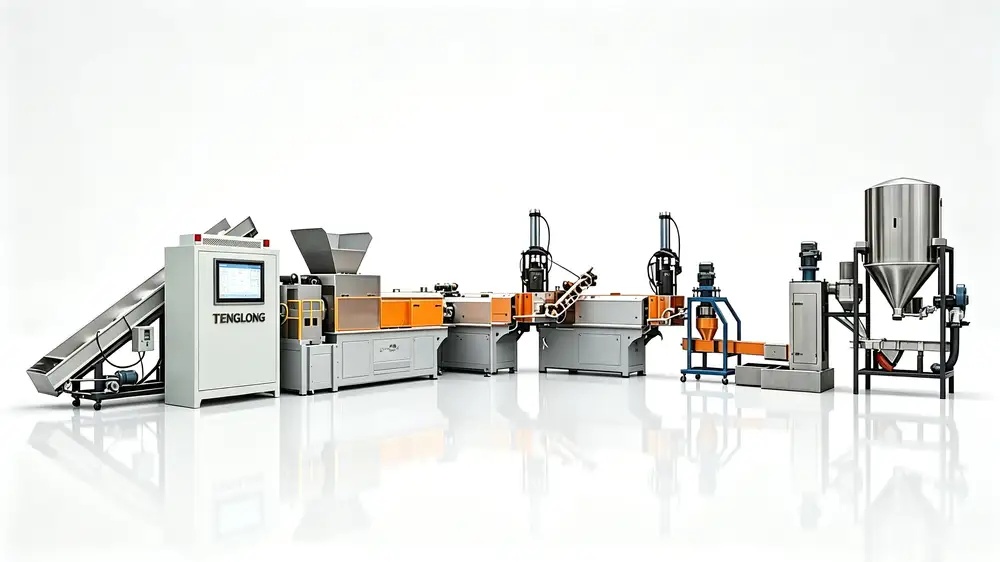
براہِ راست جواب: پلاسٹک شریڈر مشین کی اصل صلاحیت وہ اوسط ہے جو پوری شفٹ میں نکلے، نہ کہ اس لمحے کی چوٹی جب ایک گٹھا انڈیلا جائے۔ وقفے سے آنے والی فیڈ کے لیے ہاپر بفر یہی فرق سمیٹتا ہے۔ میں اوسط اور چوٹی کو الگ متغیروں سے لکھتا ہوں، پھر بفر کا حجم اور اگلے مرحلے کا انٹر لاک اسی مساوات سے نکالتا ہوں، بغیر پیمودہ عدد کے۔
بنیاد ٹینگ لونگ فیکٹری صفحہ کی عوامی معلومات ہیں (2026-11-15 کو چیک کیں): روانگی سے پہلے اصل نمونے پر ٹیسٹ رن کی ویڈیو، اور ڈس کلیمر کہ صلاحیت ماڈل و حتمی تصدیق پر منحصر ہے۔ مساواتیں متغیروں پر کھڑی ہیں، کوئی پیمودہ قدر نہیں؛ ہر قدر گاہک کے اصل نمونے پر ٹیسٹ رن سے کیلیبریٹ کریں۔ بجلی، پانی اور مقامی قوانین خریدار کے ذمے ہیں۔
- اوسط پوری شفٹ سے، چوٹی ایک لمحے سے۔
- وقفہ بڑھے تو مطلوبہ بفر بڑھے۔
- اگلے مرحلے کی رفتار ہی لائن کی حد ہے۔
- مساوات میں پیمودہ عدد نہ جوڑیں۔
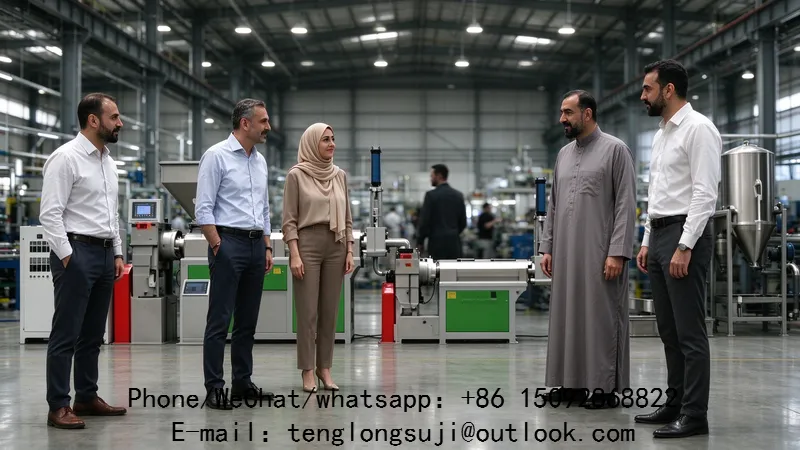
اوسط اور چوٹی لائن پر کیسے دکھتی ہے؟
میں ایک گاہک کی لائن پر دیکھا کہ فورک لفٹ ہر وقفے بعد گٹھا انڈیلتی ہے: ہاپر لیول چڑھا، مین موٹر کرنٹ کی چوٹی آئی، پھر دونوں گر گئے۔ کوٹیشن کا 500 kg/h جیسا عدد ایک دعویٰ ہے، پیمودہ یا وعدہ شدہ قدر نہیں۔ فیڈ لگاتار چھوٹے حصوں میں بدلی تو کرنٹ ہموار ہوا۔
پلاسٹک شریڈر مشین کے متغیر اور مساوات
میں ہر بات کو علامت دیتا ہوں۔
| علامت | مطلب | اکائی | کردار |
|---|---|---|---|
| ق | شرح | kg/h | اوسط و چوٹی |
| م | ایک سائیکل کا مال | کلو | چوٹی |
| ت | دو سائیکل کا وقفہ | گھنٹہ | بفر کا وقت |
| ن | شفٹ کے سائیکل | تعداد | اوسط |
| ح | ہاپر و بفر کا حجم | کلو | فرق سمیٹنا |
| ک | اگلے مرحلے کی کھپت | kg/h | خالی ہونا |
ق_اوسط = (م × ن) ÷ ت_شفٹ؛ ق_چوٹی = م ÷ ت_انڈیل؛ ح_بفر ≥ (ق_چوٹی − ک) × ت۔ چوٹی اور اگلے مرحلے کی کھپت کے فرق کو وقفے تک سمیٹنا ہے؛ کوئی پیمودہ قدر نہیں، ہر علامت ٹیسٹ رن سے کیلیبریٹ ہوتی ہے۔
دستی فیڈ کی رفتار اور ہاپر لیول
وقفہ انسان کی رفتار ہے۔ میں سائیکلوں کی تعداد، ہاپر لیول کی چڑھائی اور کرنٹ کی بلند مدت گنتا ہوں؛ وقفہ گھٹایا تو پلاسٹک شریڈر مشین کا بفر خالی نہ ہوا۔
- سائیکل لمبا ہو تو چوٹی اور بفر بڑھیں۔
- ہاپر لیول کی دونوں حدیں لکھیں۔
- مزدور کی رفتار متغیر ت میں رکھیں۔
- بفر خالی ہو تو اگلا مرحلہ روکیں۔
اگلے مرحلے کا انٹر لاک اور حوالہ
ح_بفر نچلی حد کے قریب ہو تو اگلے مرحلے کی رفتار گھٹے۔ مرحلے الگ رکھنے کا ڈھانچہ ISO 15270:2008 سے، ری سائیکلڈ PP کی اصطلاح GB/T 40006.3-2021 سے لیتا ہوں؛ انٹر لاک ہدایت 2006/42/EC سے جڑا ہے۔
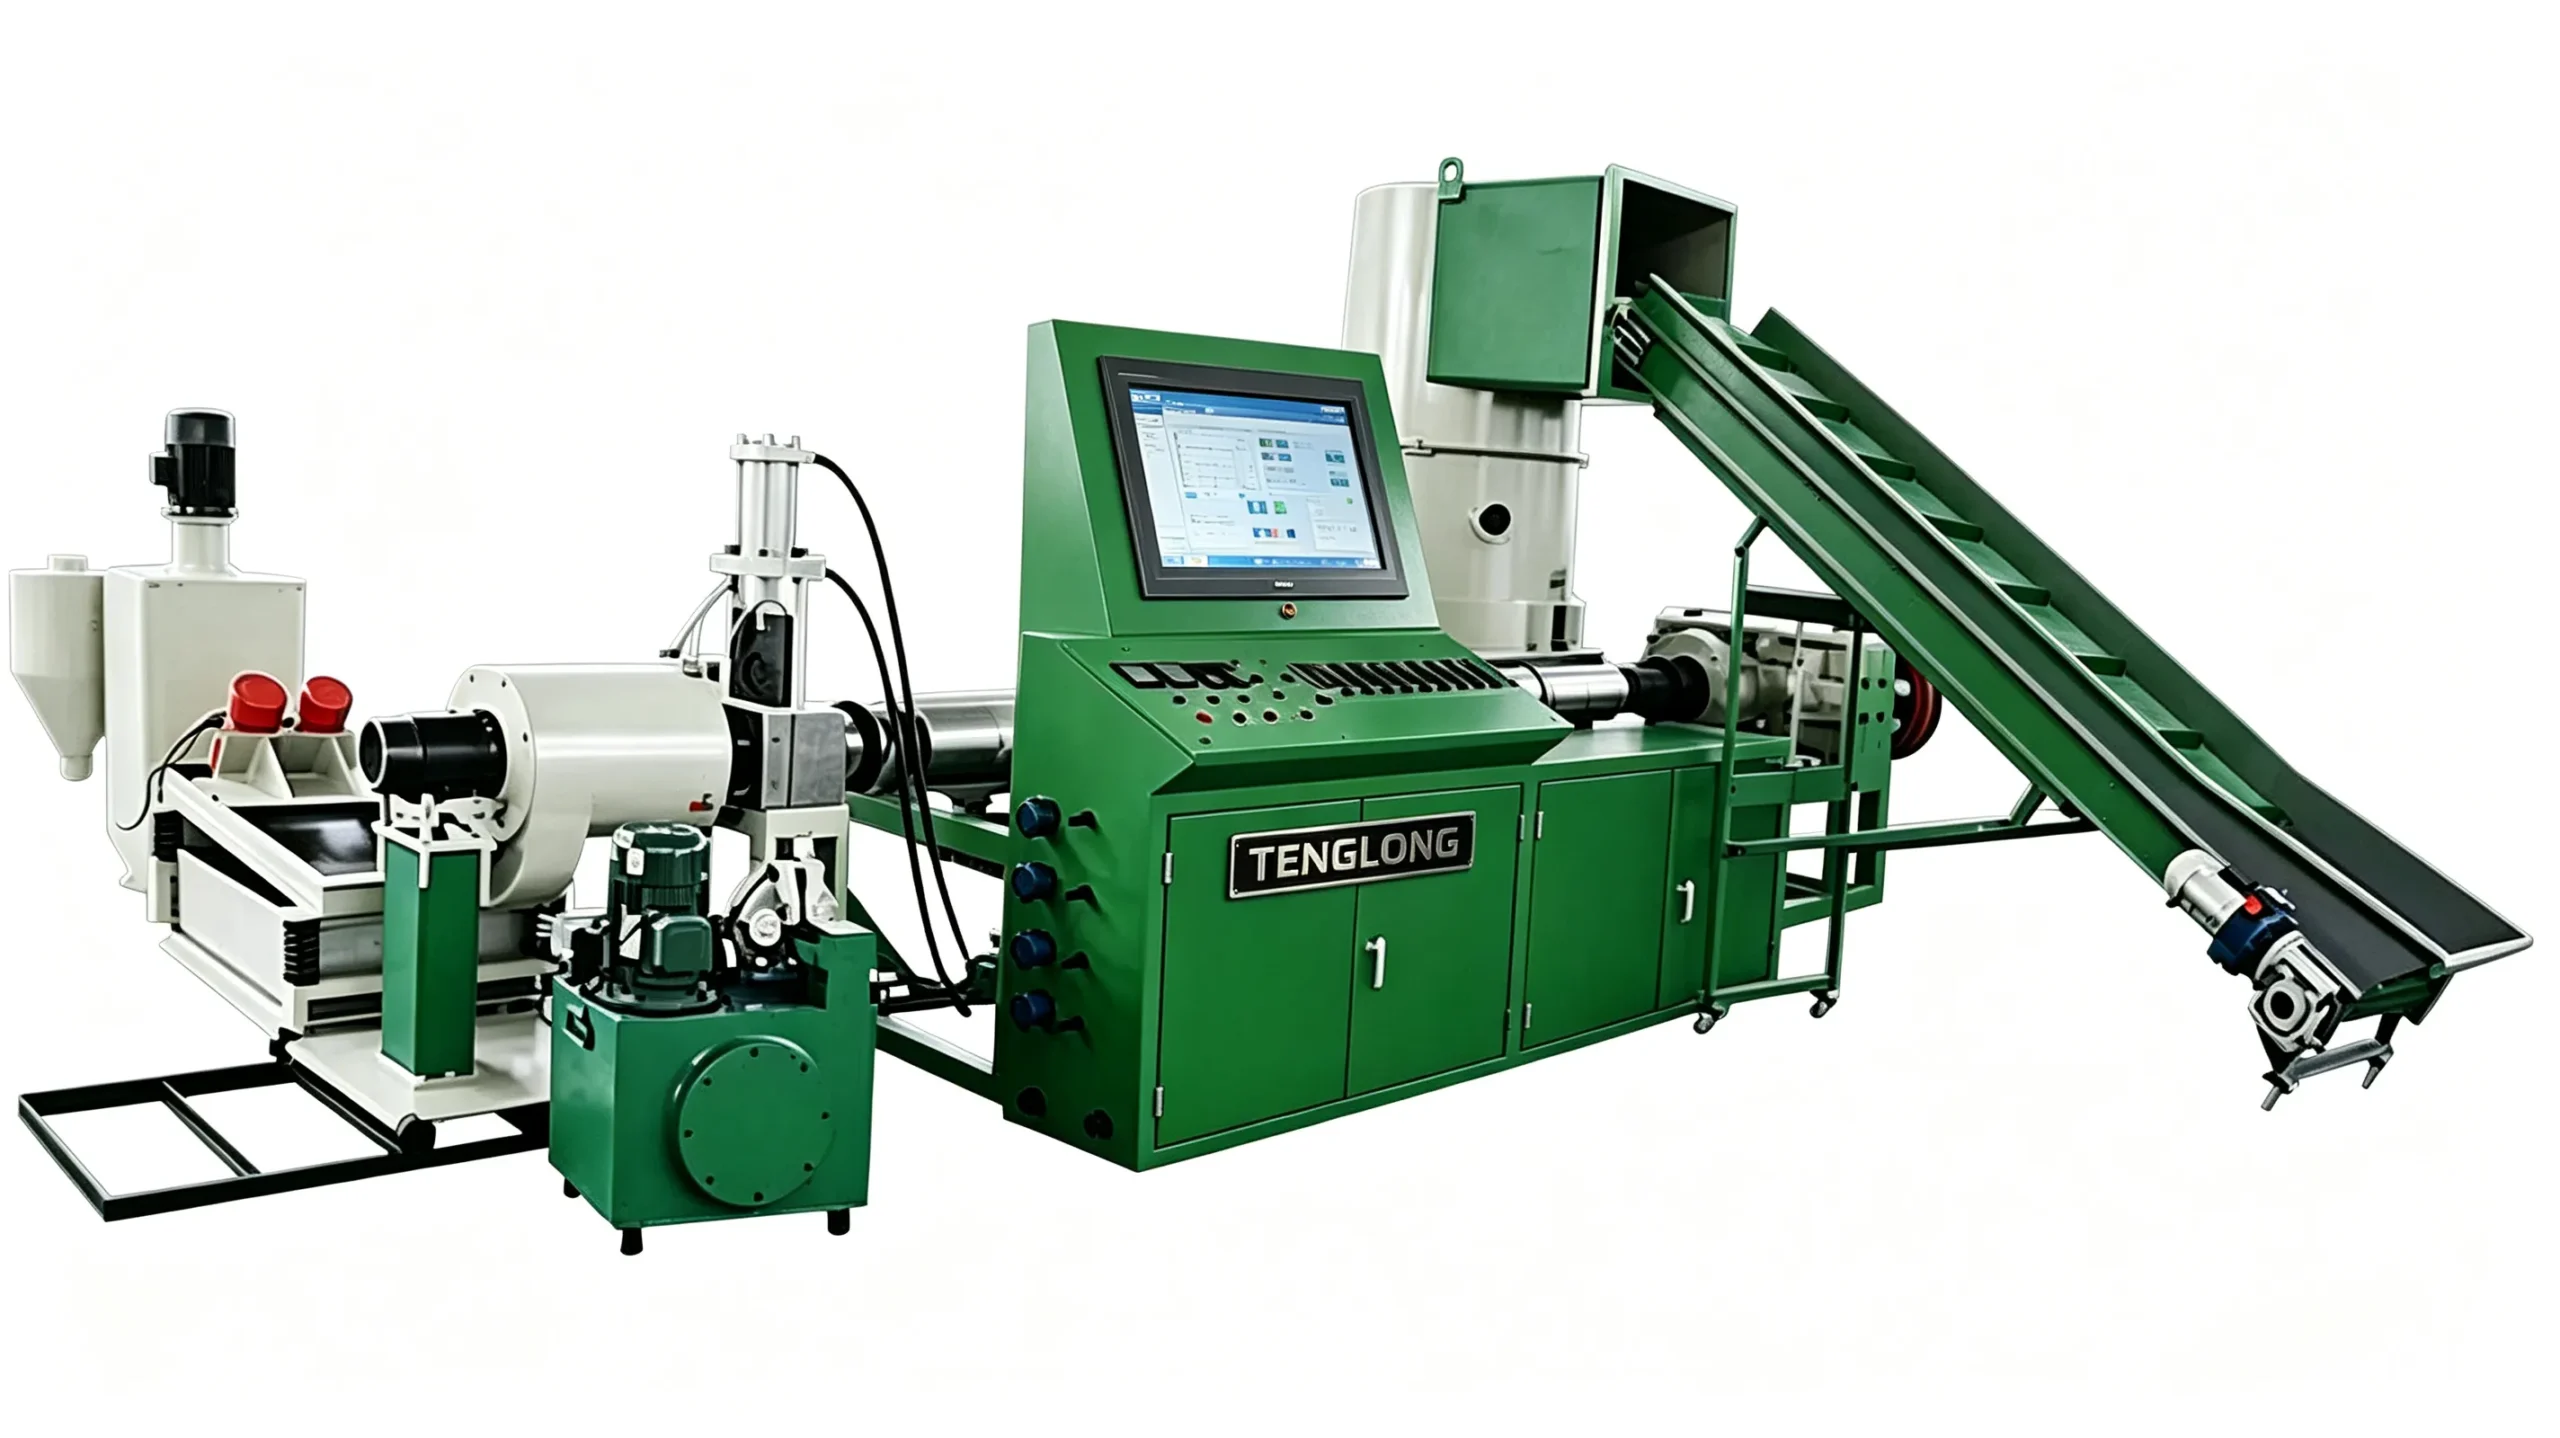
حدود اور ذمہ داریاں
یہ مساوات یکساں بہنے والے مال کے لیے ہے؛ لچکدار مال پل بنائے یا اگلا مرحلہ وقفے سے چلے تو ک بھی متغیر بن جاتا ہے۔ تمام علامتیں صنعتی حوالہ جاتی حدیں ہیں، گاہک کے اصل نمونے پر ٹیسٹ رن سے کیلیبریٹ ہوں؛ کوئی kg/h کا وعدہ نہیں۔ ہاپر کی ساخت، بجلی اور مقامی قوانین خریدار کے ذمے ہیں؛ پلاسٹک شریڈر مشین کے ساتھ ڈرائنگ، مینوئل، سیریل نمبر اور پارٹس لسٹ جاتی ہے۔
ایک سطر میں نتیجہ اور اہم نکات
- پلاسٹک شریڈر مشین کی اصل صلاحیت شفٹ کی اوسط ہے۔
- ق_اوسط، ق_چوٹی اور ح_بفر متغیروں سے نکالیں۔
- وقفہ بڑھے تو بفر بڑھے؛ اگلے مرحلے کی کھپت حد ہے۔
- نچلی حد پر انٹر لاک، ہر قدر ٹیسٹ رن سے کیلیبریٹ کریں۔
حوالہ جات
- ISO 15270:2008، پلاسٹک فضلے کی بازیافت، لنک (تصدیق: 2026-11-15)
- GB/T 40006.3-2021، ری سائیکلڈ PP، لنک (تصدیق: 2026-11-15)
- ہدایت 2006/42/EC، مشینری کی حفاظت، لنک (تصدیق: 2026-11-15)
- GB/T 40006.2-2021، ری سائیکلڈ PE، لنک (تصدیق: 2026-11-15)
مزید پڑھیے
- ڈبل شافٹ شریڈر: گٹھے وقفے سے لینا۔
- شریڈر کیٹگری: ہاپر کے انتظامات۔
- مصنوعات کی فہرست: اگلے مرحلے کی رفتار۔
- فیکٹری اور ٹیسٹ رن: اوسط و چوٹی ریکارڈ کروائیں۔
عام سوالات (FAQ)
500 kg/h کا مطلب ہر گھنٹے 500 کلو کیوں نہیں؟
یہ ایک دعویٰ ہے، پیمودہ شفٹ نتیجہ نہیں۔ وقفے سے فیڈ میں چوٹی اور خالی چلانا ملتا ہے، اس لیے اوسط الگ نکلتی ہے۔ میں سائیکل، وقفہ اور نکلا مال لکھ کر ٹیسٹ رن سے کیلیبریٹ کرتا ہوں۔
اوسط اور چوٹی کا فرق کیسے ناپیں؟
اوسط پوری شفٹ کے مال کو کل وقت سے تقسیم کر کے، چوٹی ایک انڈیل کے دوران ناپی جاتی ہے۔ کرنٹ کی چوٹی اور ہاپر لیول چوٹی کی، ہموار ڈسچارج اوسط کی نشانی ہے؛ دونوں الگ کالم رکھتا ہوں۔
ہاپر بفر کا حجم کس مساوات سے نکالیں؟
ح_بفر ≥ (ق_چوٹی − ک) × ت لکھتا ہوں، یعنی چوٹی اور کھپت کے فرق کو وقفے تک سمیٹنا ہے۔ سب متغیر ہیں، کوئی عدد نہیں؛ ہر قدر گاہک کے اصل نمونے کے ٹیسٹ رن سے کیلیبریٹ ہوتی ہے۔
وقفے والا مال کرنٹ کو کیسے بدلتا ہے؟
ہر گٹھے کے ساتھ مین موٹر کرنٹ کی چوٹی آتی ہے، پھر خالی بیس لائن کے قریب لوٹتی ہے؛ مسلسل فیڈ میں یہ شکل غائب ہو جاتی ہے۔ میں کئی سائیکل نوٹ کرتا ہوں، یہ میدانی تجربہ ہے۔
دستی فیڈ اور ہاپر لیول کا کیا تعلق ہے؟
مزدور جتنی دیر بعد گٹھا لائے، وقفہ اتنا بڑھے اور ہاپر لیول اتنا نیچے گرے۔ میں اس رفتار کو متغیر ت میں رکھتا ہوں، مشین کی صلاحیت میں نہیں؛ دونوں حدیں لکھنے سے بفر دکھتا ہے۔
اگلے مرحلے کا انٹر لاک بفر سے کیسے جڑا ہے؟
جب ح_بفر نچلی حد کے قریب ہو تو اگلے مرحلے کی رفتار گھٹے یا رکے، ورنہ وہ خالی چوسے گا۔ یہ شرط دونوں مشینوں کو ایک تال دیتی ہے؛ میں اسے ہنگامی اسٹاپ کے ساتھ جانچتا ہوں۔
مسلسل کم فیڈ کب بہتر ہے؟
جب چھوٹے، لگاتار حصے میسر ہوں اور اگلا مرحلہ بھی ہموار چلے؛ تب کرنٹ کی چوٹی غائب اور اوسط بڑھتی ہے۔ مال گٹھوں میں آئے تو پہلے کھولنا پڑے گا، فیصلہ ٹیسٹ رن پر ہوتا ہے۔
اصل صلاحیت کے لیے کیا ریکارڈ رکھیں؟
سائیکلوں کی تعداد، ہر سائیکل کا وزن، درمیانی وقفہ، ہاپر لیول کی دونوں حدیں اور کرنٹ کا رجحان؛ انہی سے اوسط، چوٹی اور بفر نکلتا ہے۔ پلاسٹک شریڈر مشین کے لیے کوئی عدد پہلے سے نہیں لکھتا۔
اگلا قدم: مال کی قسم، آنے والی شکل، آلودگی، نمی، ہدف صلاحیت، سائٹ کی وولٹیج اور اپنا ملک یہ سات باتیں بھیجیں تاکہ پلاسٹک شریڈر مشین کی اوسط، چوٹی اور ہاپر بفر آپ کے اصل نمونے کے ٹیسٹ رن پر کیلیبریٹ ہوں۔ قیمت اور تجویز مانگیں
— انجینئر چو (Zhou Gong)، سینئر مکینیکل انجینئر
ٹینگ لونگ پلاسٹک مشینری، لینی، شاندونگ، چین
WhatsApp/WeChat: +86 15092868822 · [email protected]
ذرائع اور حدود: اس مضمون میں فیکٹری سے متعلق معلومات ٹینگ لونگ فیکٹری صفحہ سے لی گئی ہیں (تصدیق: 2026-11-15)؛ عملی اعداد و شمار صنعتی حوالہ جاتی حدیں ہیں اور گاہک کے اصل نمونے پر ٹیسٹ رن سے کیلیبریٹ کیے جانے چاہییں۔ مضامین میں دی گئی معلومات مقامی حفاظتی قوانین، بجلی/پانی/سیوریج کی ذمہ داریوں کا متبادل نہیں۔ یہ مضمون انجینئر چو نے لکھا اور جائزہ لیا؛ آخری تازہ کاری: 15 نومبر 2026۔
