
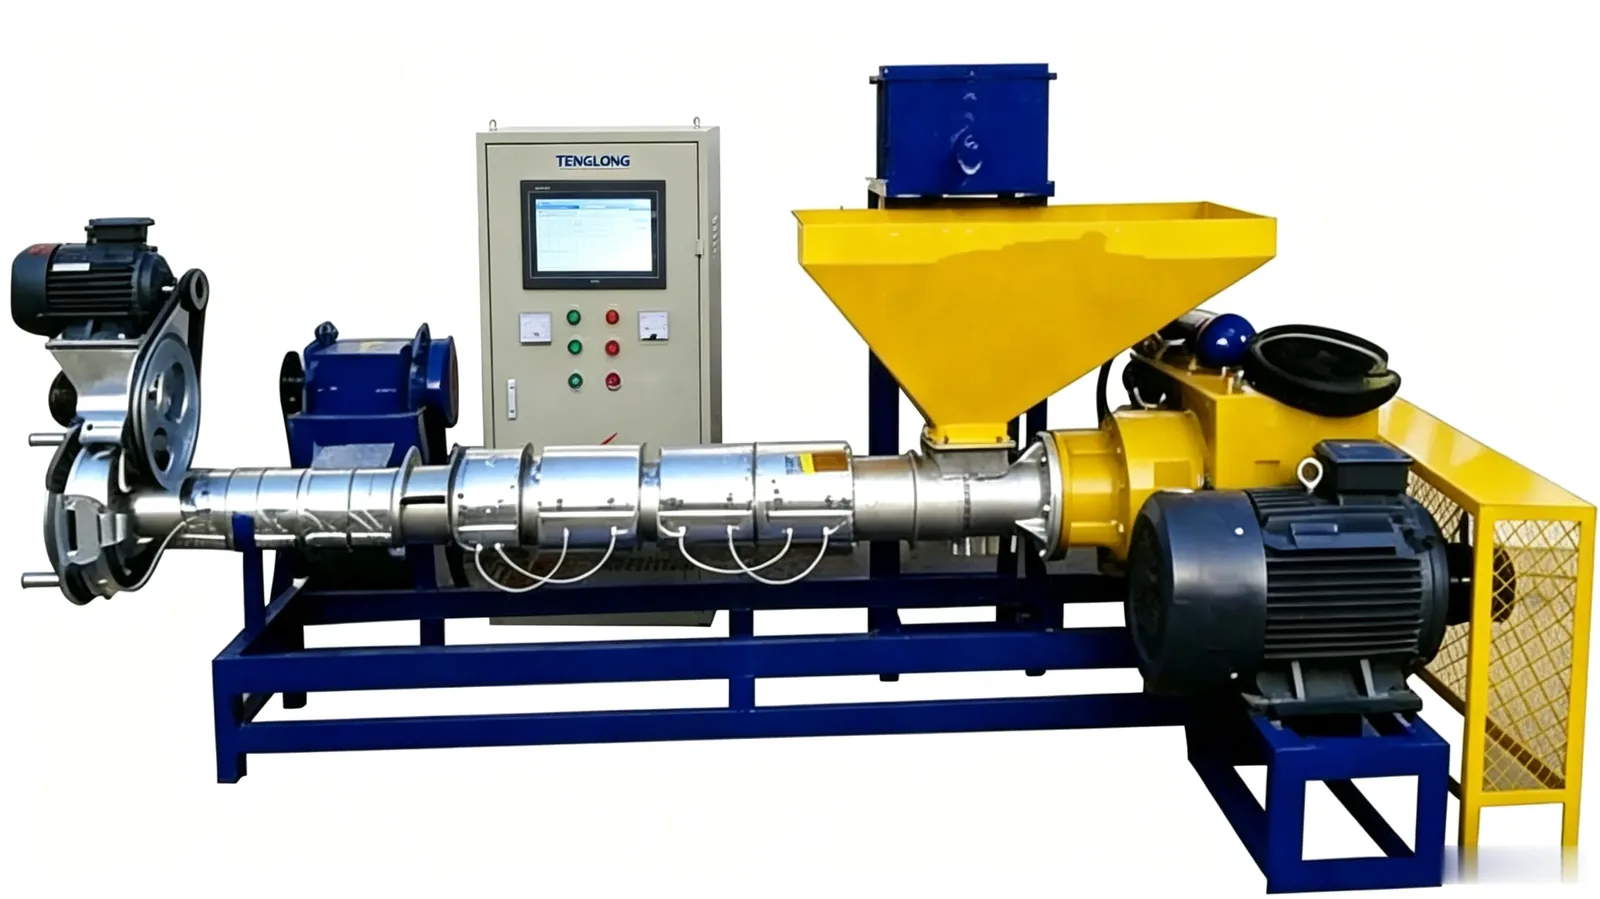
Granül hattında nem sorunu hangi noktada kaliteyi bozar?
Granülde nem yalnızca bir kalite parametresi değil, doğrudan ürün maliyeti belirleyen bir proses değişkenidir. Nem eriyik aşamasında viskoziteyi düşürür, kesim anında kabarcık oluşumunu tetikler. Doğru çözüm, polimer tipine göre hedef nem aralığı belirleyip kurutma kapasitesini bu aralığa göre hesaplamak, ardından uygun basınçta degazaj (vakum gaz tahliye) yapmaktır.
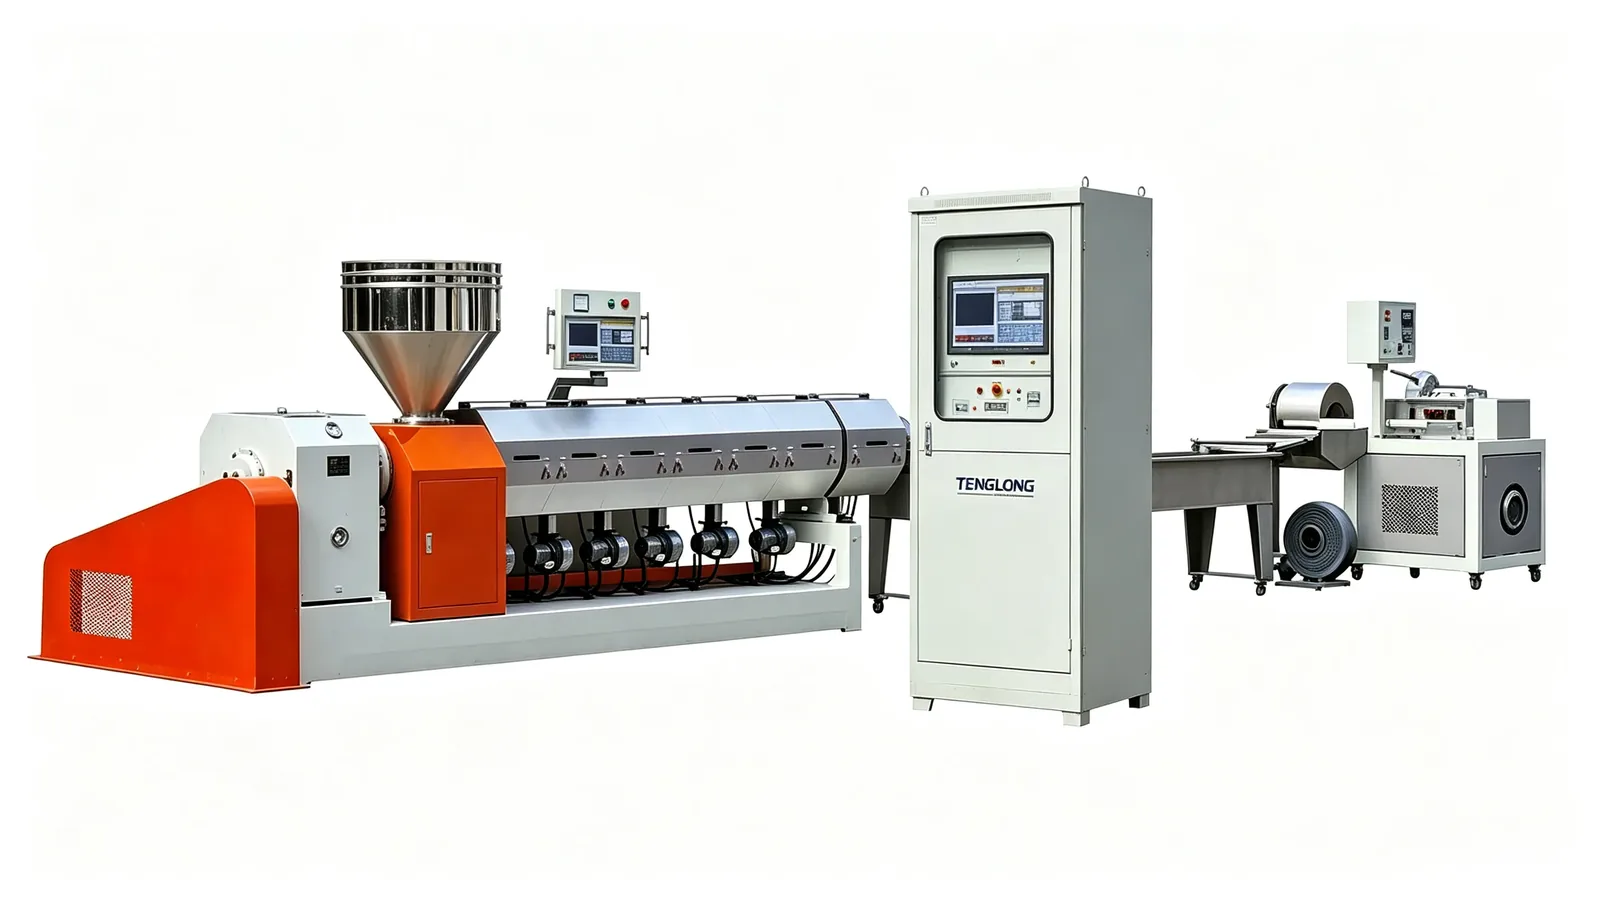
Granül hattında nem sorunu hangi noktada kaliteyi bozar?
Nemin etkisi tek bir noktada değil, üç ardışık aşamada birikir. Birinci aşama eriyik haznesidir: eriyen polimer içinde kalan su, polimer türüne göre zincir boyunu değiştirir. İkinci aşama gaz tahliyesidir: su eriyik sıcaklığında buhara dönüşür ve eriyikte gaz kabarcıkları oluşur. Üçüncü aşama kesim ve soğutma hattıdır; kabarcıklar granül yüzeyinde kalır ve işlenebilirliği bozar.
Kurutma ile degazaj birbirinin yerine geçen iki ekipman değil, birbirini tamamlayan iki adımdır. Kurutma suyu granülden uzaklaştırır; degazaj eriyikte kalan gazı ve nem buharını alır. Kurutma iyi yapılıp degazaj yapılmadığında su buharı kabarcık olarak kalır; degazaj yapılıp kurutma yapılmadığında eriyiğin viskozitesi geri dönüşsüz biçimde düşer.
PET kırığında nem neden içsel viskoziteyi düşürür?
Polyesterlerde su, eriyik sıcaklığında ester bağına hidrolitik olarak saldırır. Bu reaksiyon polyester omurgasını ikiye böler ve zincir uçlarında karboksil (-COOH) ile hidroksil (-OH) grupları oluşturur. Zincir boyu kısaldıkça içsel viskozite (intrinsic viscosity, IV) düşer, molekül ağırlığı ve mekanik mukavemet geriler.
PET kırığında gelen nem %0,2–%1,5 aralığında iken, eriyikte geçirilen her 1 kg su sektör tipik referansında 0,02–0,08 dL/g IV kaybına denk gelir. Bu kayıp geri dönüşümlü değildir: kurutma sonradan iyi yapılsa bile hat içinde oluşmuş IV kaybı telafi edilemez.
| PET kategorisi | Girişte tipik IV (dL/g) | Hedef nem | Tipik IV kaybı (dL/g) |
|---|---|---|---|
| Şişe PET, kuru kırık | 0,72–0,84 | 30–50 ppm | 0,02–0,04 |
| Şişe PET, yıkanmış kırık | 0,70–0,80 | 50–100 ppm | 0,03–0,06 |
| POY / lif hattı girdisi | 0,68–0,78 | 20–40 ppm | 0,03–0,08 |
| Karışık menşeli PET kırığı | 0,62–0,78 | 50–80 ppm | 0,04–0,08 |
Tablo sektör tipik referans aralığıdır, ölçülmüş tekil makine verisi değildir. Kendi hattınızda IV değerini girdi ve çıktı noktalarından numune alarak belirleyin. Yıkama hattının verim dengesiyle birlikte değerlendirmek gerekiyorsa PET hattında ıslak mı kuru mu kırma sorusunun su yükü karşılaştırmasına bakabilirsiniz.
Nem ölçümü hangi yöntemle yapılmalı?
Granül nemi için üç yöntem kullanılır ve üçü aynı şeyi ölçmez. Yöntem seçimi ölçüm amacına ve granülün karakterine göre yapılır; yanlış yöntem doğru cihazla bile yanlış karar verdirir.
Karl Fischer ölçümü nasıl uygulanır?
Karl Fischer yöntemi suyu doğrudan titerasyonla ölçer; kâğıt, ince film katmanları veya diğer uçucu bileşenlerin ağırlık kaybına katkısını içermez. Elektrografik (coulometric) tip 10 ppm'den %5'e kadar geniş bir aralıkta çalışır ve şişe PET hedefindeki 30–50 ppm bandı için uygundur.
- Numune, 130–200 °C bandında çalışan bir kurutma kabına (oven) konur.
- Yükselen nem taşıma hızı kaydedilir ve kütle değişiminden su miktarı hesaplanır.
- Numune miktarı, ölçüm hücresinin doygunluğunu aşmayacak şekilde seçilir.
Kurutma kabı yöntemi hangi durumda yeterlidir?
Kurutma kabı yöntemi, tartılan numunenin belirli sıcaklık ve sürede (tipik olarak 105 °C, 2–4 saat) tartı kaybını ölçer. Uygulaması kolay ve ucuzdur, fakat uçucu olmayan katıların (kül, mineral dolgu, pigment) kaybını da nem olarak raporlar. Bu yüzden PET ve PA için referans ölçüm değildir; yalnızca dolgu içermeyen PP/PE taneciklerinde hızlı tarama aracı olarak değerlidir.
| Yöntem | İlke | Ölçüm aralığı | Avantajı | Sınırlaması |
|---|---|---|---|---|
| Karl Fischer (elektrografik) | Su için elektrografik titerasyon | 10 ppm – %5,0 | En düşük belirsizlik | Cihaz maliyeti yüksek, elektrot bakımı gerekir |
| Kurutma kabı (kayıp yöntemi) | 105 °C'de tartı kaybı | %0,05 – %3,0 | Hızlı, ucuz, saha uygulaması kolay | Uçucu olmayan kayıpları nem sanar |
| Ortam nemi sensörü (IR/kapasitif) | Bağıl nem üzerinden dolaylı tahmin | Granül iç nemi değil | Çevrim içi alarm eşiği | Granül iç nemini doğrudan göstermez |
Polimer tipine göre hedef nem aralıkları ve kurutma ünitesi
Hedef nem, polimerin higroskopikliğiyle doğrudan ilişkilidir. Hidrokarbonlu poliofinler (PP, PE) nem çekmez ve kurutma gerektirmez; polyamidler, ABS ve PC ise nem alır.
| Polimer | Hedef nem | Kurutma ünitesi tipi | Degazaj basıncı (mutlak) | Tipik IV / viskozite kaybı |
|---|---|---|---|---|
| PET (bottle, POY) | 30–50 ppm | Kristalizasyon + gazlı kurutma | 20–50 mbar | 0,02–0,08 dL/g |
| PA6 / PA66 | 0,08–0,12 % | Gazlı kurutma, dew point kontrollü | 50–100 mbar | 0,05–0,15 dL/g (relatif viskozite) |
| PBT / polyester mühendislik plastikleri | 0,05–0,10 % | Gazlı kurutma + kristalizasyon | 30–80 mbar | 0,03–0,10 dL/g |
| ABS | 0,10–0,15 % | Gazlı kurutma, 160–180 °C | 80–150 mbar | 0,05–0,12 dL/g |
| PC (polikarbonat) | 0,02–0,05 % | Alçak nemli gazlı kurutma, 120–140 °C | 80–150 mbar | 0,03–0,08 dL/g |
| PP / PE | < 0,05 % (kurutma gerekmez) | Fanlı soğutma / nem alma havası | 150–400 mbar | Uygulanmaz |
| PVC | < 0,15 % | Yüksek temizlikte kurutma (HCl riski) | 100–250 mbar | Uygulanmaz |
Tablodaki basınçlar mutlak (absolute) basınçtır; gösterge panelleri çoğu zaman göreli basınç verir ve aradaki fark atmosfer basıncıdır. Vakum tarafını satın alırken mutlak ölçüm yapabilen sensör bulunmasını şart koşun.
Kurutma kapasitesi nasıl hesaplanır?
Kurutma ünitesi seçiminde bakılacak ilk büyüklük "saatte kaç kg granül kurutulur" değil, "saatte kaç kg su çekilir" olmalıdır. Hesap üç adımda yürür:
- Giriş nemini belirle: Karl Fischer ile ölçülen veya kurutma kabıyla taranan başlangıç nemi (kg su / kg granül).
- Hedef nemi çıkar: Polimer tablosundaki hedef değer (kg su / kg granül).
- Saatlik su yükünü hesapla: Kurutulan granülün saatlik miktarı × (giriş nemi − hedef nem) = saatte çekilecek su miktarı (kg/saat).
Örnek: saatte 1.000 kg granül işleyen bir hatta %1,5 giriş ve %0,05 hedef nem ile su yükü (1.500 − 50) g/kg × 1.000 kg/saat = 14,5 kg/saat bulunur. Su buharı latent ısısı yaklaşık 2.257 kJ/kg olduğundan yalnızca buharlaştırma enerjisi saatte 9,1 kWh düzeyindedir; ısıtma, taşıma ve ısı kaybı eklendiğinde gerçek tüketim bunun 1,8–2,5 katına çıkar.
Bu hesabın çıktısı katalogdaki "kg/saat" değerinden farklı bir büyüklüktür ve bu ayrım sıkça atlanır. Katalog kapasitesi kurutulan malzeme miktarını ifade eder; su yükü yüksek girdide aynı ünite yetersiz kalır. Teklif aşamasında hesap tablosunu üreticiyle birlikte yazılı olarak doğrulayın.
Santrifüj kurutma, gazlı kurutma ve IR kurutma nasıl karşılaştırılır?
Granül hattında dört ana kurutma yaklaşımı kullanılır ve hiçbiri tek başına tüm girdiler için yeterli değildir. Seçim, çekilecek su miktarı ile granülün termal hassasiyetine göre yapılır.
| Yöntem | Prensip | Tipik çıktı nemi | Özgül enerji (kWh/kg su) | Uygun olduğu durum |
|---|---|---|---|---|
| Santrifüj kurutma | Hızlı dönme ile suyun ayrılması | < %1,0 | 0,5–1,5 | Yüksek nemli film ve parça; ardından gazlı kurutma ile tamamlanır |
| Gazlı (sıcak hava) kurutma | Dew point kontrollü 120–180 °C konveksiyon | 0,02–0,10 % | 1,8–3,0 | PET, PA, ABS, PC için standart çözüm |
| IR (kızılötesi) kurutma | Yüzeyden ışınım, gövde ısıtılmaz | 0,1–0,5 % (yüzey) | 1,0–2,0 | İnce film ve termal hassas polimer |
| Vakumlu kurutma | Isıtma ile vakum altında kaynatma | < %0,05 | 2,5–4,5 | Çok düşük nem hedefi, pahalı sistemler |
En yaygın kombinasyon, santrifüj kurutmanın önde kalan nemi alıp gazlı kurutmanın hedefe indirdiği iki kademeli kurulumdur. Mantığı sadece kapasite değil enerji dağıtımıdır: santrifüj adımı yüksek su yükünü ucuz alır, gazlı kurutma son ince ayarı ve hedef ppm seviyesini sağlar. Santrifüj ünitelerinde santrifüj kurutma makinesi seçenekleri, gazlı kurutma tarafında plastik kurutma makinesi karşılaştırması yer alıyor.
Degazaj basınç düzeyleri ve nem-kabarcık ilişkisi nasıl kurulur?
Degazaj basıncı, eriyikte kalan gaz miktarını doğrudan belirler. Basınç düştükçe eriyiğin kaynama ve gaz çıkarma eğilimi artar, kabarcık oluşumu azalır. Vakum çok derinleştirilirse eriyik üzerindeki basınç düşümü aşırı genişlemeye ve gaz çekmesine yol açabilir; hava kabarcığı şeklinde geri döner.
| Mutlak basınç | Eriyik durumu | Gözlenen sonuç | Tipik uygulama |
|---|---|---|---|
| > 150 mbar | Basınç düşüşü yetersiz | Kabarcık çözülmez, kesimde gümüş çizgi riski | Tek ventli, düşük hassasiyetli hatlar |
| 80–150 mbar | Orta düzey gaz tahliyesi | Kabarcık kısmen azalır | PP/PE hatları, nemli girdi |
| 50–80 mbar | İyi gaz tahliyesi | Kabarcık görünür biçimde azalır | ABS, PA, karışık girdi |
| 20–50 mbar | Yüksek vakum | Kabarcık neredeyse yok, eriyik yüzeyi düzgün | PET, POY, lif uygulamaları |
| < 20 mbar | Çok derin vakum | Eriyik genişleme riski, yüksek gaz yükü | Yalnızca özel uygulamalar |
Ölçüm mutlak göstergeden yapılmalı ve vakum hattı sızdırmazlık testiyle doğrulanmalıdır. Çalışma sırasında vakum pompası öncesi basınç kaydı alınır; basınç hedef bandın üzerindeyse hatta sızdırmazlık ve pompa performansı kontrol edilir.
Su halkası kesimde nem neden kritik hâle gelir?
Su halkalı kesimde granül, kesim bıçağı çevresindeki su filmi sayesinde anında soğutulur; yöntem yüksek çevrim hızı ve düşük yatırımla verim sağlar. Ancak su taşıma ve depolama aşamalarında granülün üzerinde kalır. Kurutma ünitesi bu nedenle su halkasının hemen sonrasına yerleştirilmelidir; araya başka bir ekipman girdiğinde taşıma sırasında yeniden nem alımı başlar ve hedefe ulaşılmış nem tekrar yükselir.
Bu nedenle su halkalı bir hatta kurutma-degazaj ünitesinin konumu belirleyici bir karardır. Kırma ve granülleme hattı yerleşim planı ile su halkalı granül makinesi teknik özellikleri birlikte okunmalıdır; ünitenin tamamı için plastik granül makinesi hattı yapılandırmalarına göz atılır.
Sahada ölçüm düzeni ve uygulama notu
Uzman notu: Nem ölçümünü ünitenin girişinden değil, granülün kurutma ünitesinden çıktığı noktadan ve paketleme öncesi borudan numune alarak yapın. Kurutma ünitesinin içi 180 °C, dış yüzeyi 45 °C iken birkaç santimetre içeride yoğuşma başlar; bu nedenle ölçüm noktasına ölçüm sondası, gerekiyorsa kuru hava pürüz kabuğu yerleştirilmelidir. Saha pratiğinde en sık yapılan hata ölçümü ünite girişinde yapıp hattın hedefte olduğunu sanmaktır. İkinci sık hata ise kurutma kabı yöntemini referans kabul etmektir; dolgu içeren granülde bu yöntem 0,2–0,5 puanlık sahte nem göstergesi üretir. Ölçüm sıklığı olarak vardiya başı ve seri numarası başına bir kontrol önerilir, kayıt tutulmalıdır. 2026 itibarıyla vakum ve gaz hatlarının kilitleme ve acil stop düzenlemesi EN 60204-1 ile TS EN ISO 13849 kapsamında değerlendirilmelidir.
plastik granül makinesi — kapsamlı ürün ve satın alma rehberi →
Sonuç ve sonraki adım
Bu makaledeki hedef nem, basınç, enerji ve IV kaybı değerleri sektör tipik referans aralıklarıdır; ölçülmüş tekil makine verisi değildir. Projenize ait su yükü, hedef nem ve kabul kriterleri, malzeme numunenizle yapılan laboratuvar ölçümü (Karl Fischer ve IV analizi) ve 4 saatlik kesintisiz fabrika testi ile belirlenir. Kurutma-degazaj ünitesi konumu, hat yerleşimi ve ambalaj tipi birlikte planlandığında nem yönetimi projenin en belirsiz aşaması olmaktan çıkar. Paylaşılan fiyat referansı Qingdao FOB ve temel konfigürasyon içindir; navlun, kurulum ve yerel vergiler kapsam dışıdır. Ücretsiz teknik danışmanlık ve teklif alın →