

Atık Akışı Karakterizasyonu ve Geri Dönüşüm Hattı Boyutlandırma
Hat kapasitesi, üreticinin katalog değeriyle değil sizin akışınızla belirlenir. Yıllık tonajdan günlük tonaja, günlük tonajdan hat saatine, oradan da üretim tamponu eklenerek ünite boyutlandırmasına geçilir. Bu hesabın girdisi de tahmin değil, ölçülmüş karakterizasyon verisidir: hacim, yoğunluk, nem, bulaşıklık ve polimer karışımı.
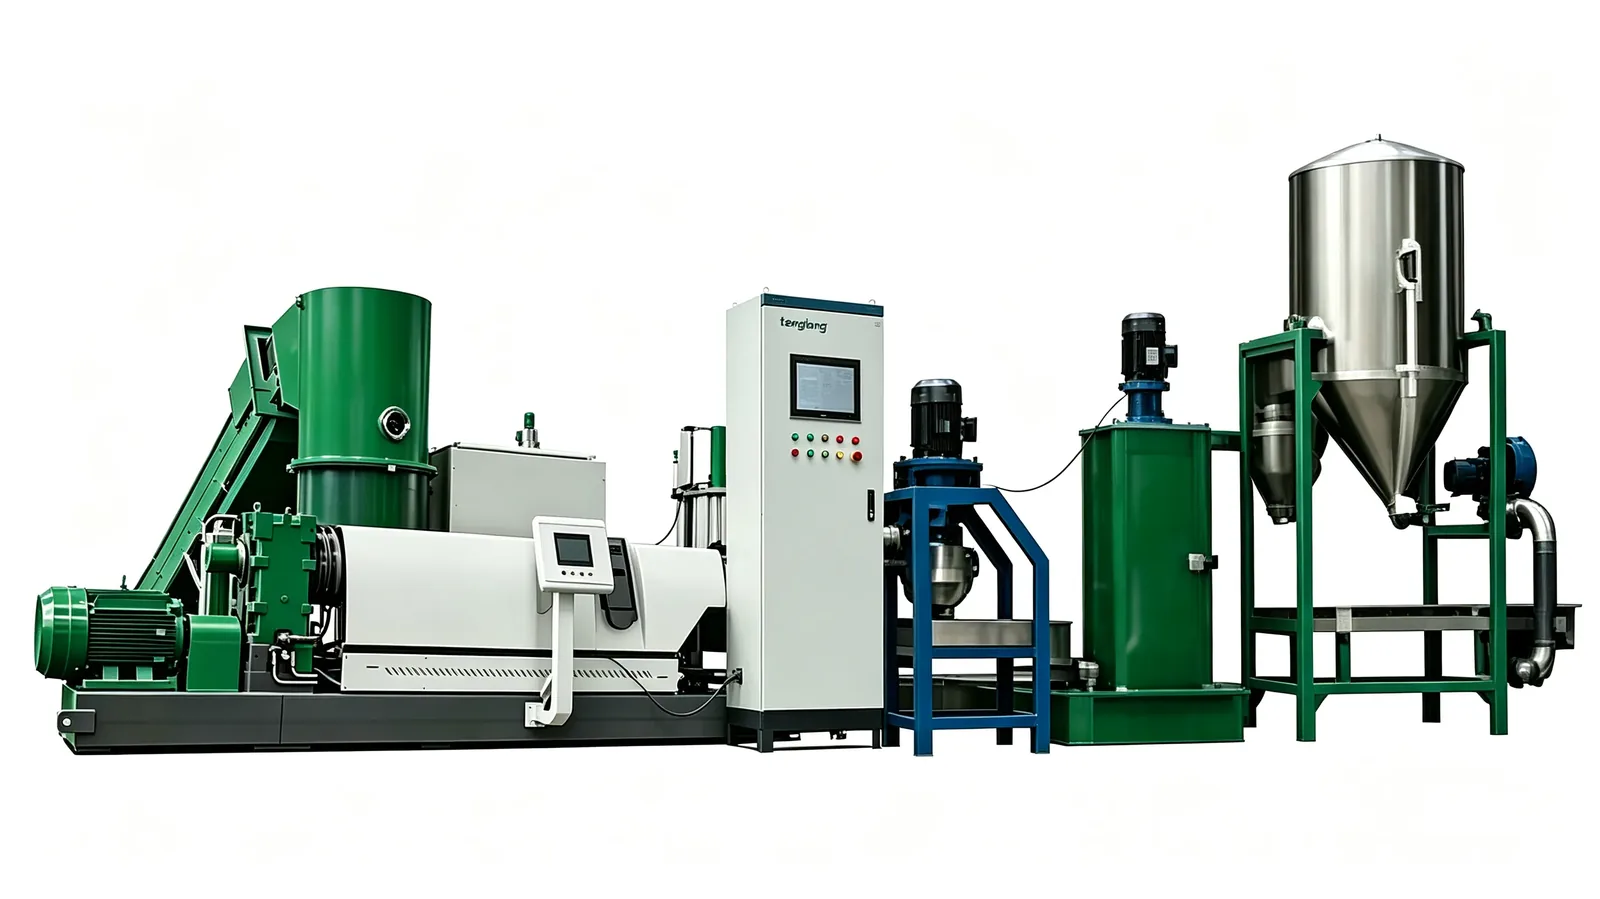
Boyutlandırma katalogdan değil, akıştan başlar
Hat tasarımında en pahalı hata, makineyi tonaj yerine "kaç ton olursa olsun işleyeyim" mantığıyla seçmektir. 500 kg/saat yazan bir makinenin 500 kg/saat işlediği, beslemenin dengeli olduğu, ürünün istenen kalitede çıktığı ve fire oranının kontrol edildiği varsayımına dayanır. Gerçekte ise günün 12 saati besleme olmayabilir, 20 dakika ürün değişimi gerekebilir, balya içindeki bulaşıklık beklenenden yüksek çıkabilir. Bu nedenle tasarımın ilk adımı bir makine seçmek değil, akışı tanımlamaktır.
Karakterizasyon raporunda bulunması gereken temel parametreler
Bir akış karakterizasyon raporu, tek bir laboratuvar numunesiyle değil, mümkünse en az üç dönemin numuneleriyle hazırlanmalıdır. Çünkü tek bir numune, mevsimsel ve tedarikçi değişimlerini temsil etmez. Numune alma noktası, malzemenin balya içinde sıkıştırılmış haliyle gerçek akış koşullarını yansıtmalıdır; elle seçilmiş "temiz" bir numune gerçek ortalamayı yansıtmaz.
| Adım | Ölçüm yöntemi | Değerlendirme ölçütü | Sık yapılan hata |
|---|---|---|---|
| Kaynak analizi | Geri dönüşüm noktalarından aylık balya/tonaj sayımı, sözleşme ve tonaj kayıtlarının karşılaştırılması | Yıllık toplam tonaj ve ay içi tepe/çukur oranı | Sadece en yoğun ay verisini yıllık ortalamaya çevirmek |
| Hacim analizi | Birimi sayma (balya, blok, big bag) ve ortalama ölçü; film için rulo hacmi ölçümü | Birim başına ortalama kg ve hacim/m kütle oranı | Yalnız balya sayısını sayıp kg'ı tahmin etmek |
| Yoğunluk ölçümü | Yığın yoğunluğu (bulk density): belli hacimdeki gevşek ve sıkıştırılmış malzeme tartımı | Sektör tipik referans aralığı: film 25–60 kg/m³, kırık şişe 120–200 kg/m³, balya 150–350 kg/m³ | Karıştırılmış akışta tek yoğunluk varsaymak |
| Nem içeriği | Numunenin tartılıp kurutulması (105 °C) sonrası kütle kaybı; ayrıca nem ölçüm cihazı ile hızlı tarama | Kurutma ihtiyacını belirleyen eşik; PET için kritik, PE/PP için daha toleranslı | Nemi ölçmeden kurutma ünitesi seçmek |
| Bulaşıklık oranı | Kovalama ile alınan numunede görsel ve tartımsal sınıflandırma: metal, kum, kağıt, etiket,organik, cam | Kabul edilebilir bulaşıklık yüzdesi; hedef ürüne göre değişir | Yalnız gözle bakıp "biraz kirli" demek |
| Polimer karışımı | YFT (FTIR) veya yoğunluk ayırma testi ile polimer tipi tayini; renk ayrımı için spektral ölçüm | Ana polimer oranı ve ikincil polimer toleransı | Karışım oranını kaba gözle tahmin etmek |
Kapasite hesabı: yıllık tonajdan hat saatine
Boyutlandırma bir dizi dönüşümden oluşur ve sıralama önemlidir. En sık yapılan hata, yıllık tonajı doğrudan günlük kapasiteye bölüp ünite seçmektir; oysa fire oranı, üretim zamanı ve tampon gereksinimi hesaba katılmadan hat küçük seçilir.
- Yıllık işlenebilir tonaj: Kaynak analizinden gelen yıllık toplam tonajdan, o yıl hizmete girmeyecek bölüm (deneme üretimi, bakım duruşları, ürün kalite reti) düşülür. Net yıllık tonaj belirlenir.
- Günlük tonaj: Net yıllık tonaj, yılda gerçekten işletilen gün sayısına bölünür. Yılın 365 günü kullanılmaz; bakım, izin ve bayram duruşları düşülür.
- Hat saati: Günlük tonaj, gün içindeki net çalışma saatine bölünür. Net saat, vardiya süresinden besleme araları, ürün değişimi ve temizlik süreleri düşülerek bulunur.
- Üretim tamponu: Hesaplanan saatlik değere %25-30 üretim tamponu eklenir. Bu tampon; hammadde yoğunluğundaki dalgalanmayı, arıza duruşlarını, kalite retlerini ve vardiya planındaki sapmayı karşılar.
- Ünite boyutlandırma: Tamponlu değer, ana ünitenin (kırma/granülasyon) anma kapasitesiyle karşılaştırılır. Ana ünite sıfır noktasında değil, tamponun alt sınırında eşleşecek şekilde seçilir; yardımcı üniteler (kurutma, taşıma, paketleme) ise eşzamanlı çalışma süresine göre ayrıca boyutlandırılır.
Neden %25-30 tampon ve neden daha yüksek değil
Tampon, hattın sürekli tam kapasiteyle çalışmasını hedeflemez; aksine üretim kaybını karşılamak için gereken yedek alanı ifade eder. Çok düşük tampon, tek bir bulaşıklık dalgalanmasında hattı durdurur ve fire oranı yükselir. Çok yüksek tampon ise büyük bir yatırımı yılın büyük bölümünde boşta tutmak demektir; ayrıca büyük yığın hacmi, film gibi düşük yoğunluklu akışlarda depo alanı ve havalandırma yükünü artırır. Sektör pratiğinde %25-30 bandı, gün içi dalgalanmaların yönetilebilir, yıllık ortalama verimin ise korunabildiği aralık olarak kullanılır.
Örnek senaryo: 500 kg/saat referans hat
Aşağıdaki hesap örnek senaryodur; ölçülmüş bir tesis verisi değildir. Amaç, hesabın adımlarını göstermektir. Varsayım: yıllık 1.500 ton brüt girdi, yılda 250 işletme günü, günde iki vardiyada net 16 saat çalışma, fire ve duruşlar nedeniyle yıllık net işleme %92.
| Hesap adımı | Formül | Örnek senaryo sonucu |
|---|---|---|
| Net yıllık tonaj | Brüt tonaj × net işleme oranı | 1.500 × 0,92 = 1.380 ton/yıl |
| Günlük tonaj | Net yıllık tonaj ÷ işletme günü | 1.380 ÷ 250 = 5,5 ton/gün |
| Net hat saati | Vardiya süresi − besleme ve değişim kayıpları | 16 saat/gün |
| Teorik saatlik işleme | Günlük tonaj ÷ net saat | 5,5 ÷ 16 = 344 kg/saat |
| Üretim tamponu (%25-30) | Teorik değer × 1,25–1,30 | 430–447 kg/saat |
| Seçilen ana ünite | Tamponlu değerin üzerinde bir anma kapasitesi | 500 kg/saat anma kapasiteli kırma + granülasyon hattı |
| Anma kapasitesi tanımı | Vida çıkış hızı değil; 4 saat kesintisiz çalışma sonunda tartılan paketlenmiş granülün saatlik ortalaması | Karşılaştırmalarda aynı tanım kullanılmalı |
| Yıllık gerçekçi çıktı | Net saatlik × 250 gün × 8 saatlik referans verim | Yaklaşık 1.000–1.300 ton/yıl paketlenmiş granül |
Bu örnek senaryodan çıkarılacak ikinci sonuç, yardımcı ünitelerin neden ayrı boyutlandırıldığıdır. 500 kg/saat granülasyon hattı, kendisine beslenen malzemenin kurutma ihtiyacı nedeniyle 300 kg/saat kurutma kapasitesi isteyebilir; kurutma yetersiz kalırsa granül nem içeriği yükselir ve kalite kabulü başarısız olur. Aynı şekilde ambalaj ünitesi, hat saatlerinin en yoğun bölümünde bekleyen ürün miktarını karşılayacak geçici stok alanına ihtiyaç duyar.
Yığın yoğunluğu neden taşıma ve depo tasarımını belirler
Aynı tonaj, farklı formlarda çok farklı yer kaplar. Bir ton film yaklaşık 17-40 m³ hacim kaplarken, bir ton kırık PET şişe yaklaşık 5-8 m³ içinde durur. Bu fark, siloya, ara depoya, konveyör bandı hızına ve forklift trafiğine doğrudan yansır. Karakterizasyon raporunda yığın yoğunluğu ölçülmezse, tasarım ekibi taşıma kapasitesini tahminlemekle yetinir ve saha kurulumunda yerleşim planı değişikliklere uğrar.
- Film ve naylon ağırlıklı akış: Düşük yoğunluk nedeniyle taşıma hacmi yüksektir; sıkıştırmalı besleme veya ön kabarma adımı planlanmalıdır.
- Kırık şişe ve blok akışı: Yüksek yoğunluk, kırma öncesi besleme hunisinde köprüleme ve tokalama riski doğurur.
- Bırakılmış karışık akış: Tek bir yoğunluk değeri yerine en yüksek ve en düşük yoğunluk senaryolarının ikisi de hesaplanmalıdır.
- Depolama biçimi: Sıkıştırılmış balya ile gevşek döküm aynı tonaj için farklı depo alanı ister; balya sıkıştırma oranı sözleşmeye bağlanmalıdır.
Karışık akışta tek hat mı, ayrışmış hat mı
Ölçüm, akışın içinde kaç farklı karakteristiğin taşındığını gösterir. Eğer karakterizasyon, tek bir akışta %70-80 oranında baskın bir polimer ve kalanının farklı tipler olduğunu ortaya çıkarırsa, iki seçenek vardır. İlk seçenek, ayrışmış hattır: kabul noktasında ayırma yapılan, her polimer için ayrı besleme ve kendi parametresinde çalışan üniteler. Bu seçenek ürün kalitesini en yüksek tutar ancak yatırım ve işletme karmaşıklığını artırır. İkinci seçenek, esnek hat: tek bir ana ünite üzerinde kaliteyi kabul edilebilir seviyede tutan, ama kompozisyon değişimlerinde hızlı ayar yapılabilen bir yapıdır.
Bu seçim, mevcut plastik geri dönüşüm hattı konfigürasyonlarında ölçek seçeneği olarak görünür; ancak karar, satıcıdan değil akış verisinden çıkmalıdır. Bölgesel toplama noktalarından gelen karışık akışta ön ayırma yapılacaksa bu işlem plastik shredder makinesi ve ayırma üniteleriyle planlanır. Su içeren PET kırığında ise öncesinde ayrı bir PET şişe yıkama hattı devreye alınır; yıkama hattı, geri dönüşüm hattının önünde kendi kapasite sınırına sahip ayrı bir sistemdir.
Ölçümü doğru yapan, hatta kaçırılmayan tasarım
Karakterizasyon verisi, yalnız boyutlandırmada değil yerleşim planında da kullanılır. Ünitenin giriş ve çıkış yönü, bakım erişimi ve ürünün ara depolama noktalarına olan mesafesi tasarımın içine gömülür. İleride hat genişletmek isteyen bir tesis, ilk yerleşimde ilave ünite için yer ve servis yolu bırakmayan bir planla sıkışır. Bu nedenle kırma ve granülleme hattı yerleşim planı başlığındaki düzen ilkeleri, karakterizasyon sonucu ile birlikte değerlendirilmelidir.
Uzman notu
Uzman notu: Karakterizasyonu saha ziyaretinde kendi gözlemliklerimle tamamlıyorum ve en çok iki parametreyi ayrıca doğruluyorum. Birincisi nem: laboratuvar sonucu ile üretim sırasındaki nem büyük fark gösterebilir, çünkü malzeme güneş altında beklerken ya da gece soğukta beklerken nem alır veya verir; numune alma saatini kaydedin. İkincisi bulaşıklık: tek bir numune yerine kovalama (scoop) yöntemiyle tesadüfi 10-15 kova alıp ortalama almak, gözle yapılan seçimlerden çok daha güvenilir sonuç verir. Üçüncü kontrol noktası ise balya sıkıştırma oranıdır; aynı tonda malzeme farklı sıkıştırmada farklı yoğunluk ve farklı besleme davranışı gösterir, bu yüzden sıkıştırma oranı tedarikçiyle yazılı olarak tanımlanmalıdır.
plastik geri dönüşüm hattı — kapsamlı ürün ve satın alma rehberi →
Sonuç ve sonraki adım
Bu makaledeki yoğunluk, nem, bulaşıklık ve kapasite aralıkları sektör tipik referans değerleridir; ölçülmüş tekil makine verisi değildir. Hesap tablosundaki senaryo, örnek bir varsayım setiyle gösterilmiştir. Doğru boyutlandırma ancak sizin akışınızdan alınan numune ve sayım verileriyle mümkündür; numune gönderme, ölçüm ve teklif süreci için plastik geri dönüşüm tesisi kurulum rehberindeki adımlar izlenebilir. Ücretsiz teknik danışmanlık ve teklif alın →