
2026年11月15日
Шредер для пластика: один вал или два
Короткий ответ
Что лучше выбрать для переработки пластика — одновальный или двухвальный шредер?
Одновальный шредер выигрывает в цене, компактности и работе с податливыми отходами: плёнкой, пакетом, кабелем. Один мощный привод и один режущий барабан дают на единицу площади пола больше усилия реза, поэтому на мягком сырье он режет эффективнее и стоит на 25–40 % дешевле. Двухвальный шредер выигрывает на производительности 300–3 000 кг/ч, крупногабаритных кусках до 300–500 мм, самотечной подаче без гидротолкателя и смешанном сырье с включениями. Момент привода в нём разделён между двумя валами, поэтому машина переносит пики нагрузки. Выбор делается по профилю отходов, а не по числу валов.
Что важно знать до переговоров
- Одновальный: 7,5–45 кВт, компактнее и на 25–40 % дешевле, сильнее давит ножом на податливом сырье.
- Двухвальный: 15–110 кВт, 300–3 000 кг/ч, принимает куски до 300–500 мм и работает с самотечной подачей.
- Момент вала: T = 9550 × P / n; при 22 кВт и 60 об/мин это около 3 500 Н·м на один вал.
- В двухвальном момент разделён между валами — пиковые нагрузки проходят без остановки и без разрыва муфты.
- Доступ к ножам: одновальный — 30–60 мин на замену, двухвальный — 2–4 ч, зато ножей вдвое больше и они двусторонние.
- Самотечная подача требует перепада высот не менее 1 000 мм: чем выше бункер, тем лучше заполняется камера.
Один вал: где он выигрывает
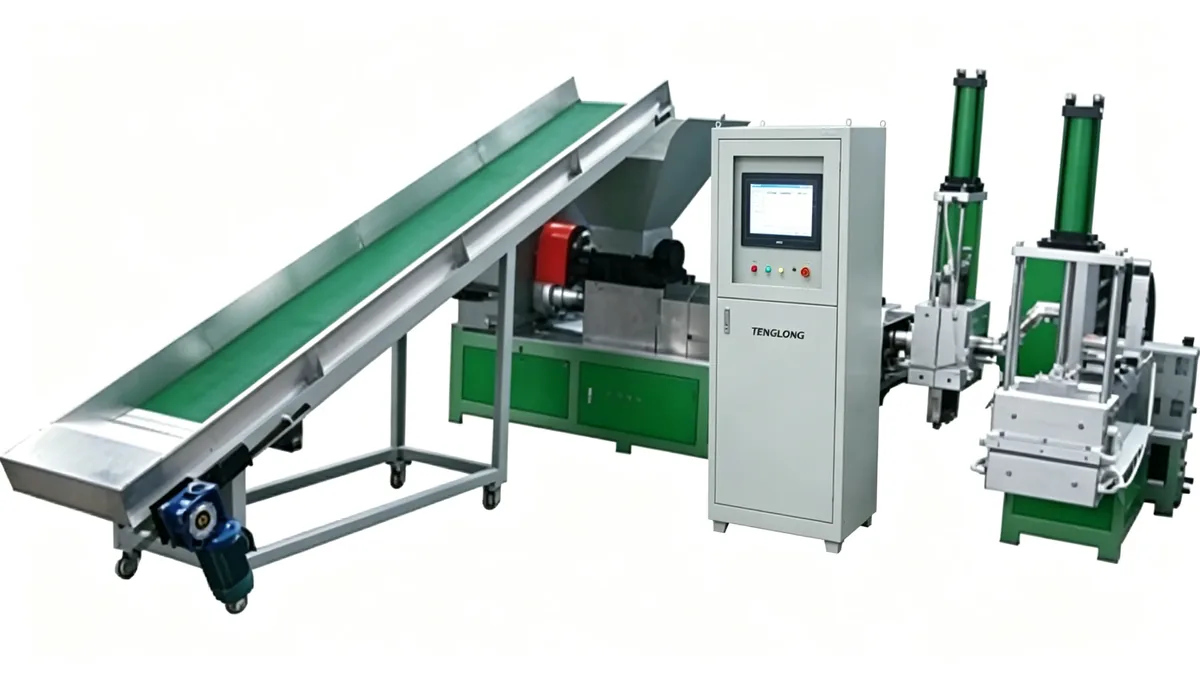
Одновальный шредер — это режущий барабан с ножами, один привод и, как правило, гидротолкатель. Схема простая: материал подаётся сверху, барабан захватывает его и затягивает в зазор между своими ножами и неподвижными. Принцип рабочий тот же, что у вальковой дробилки, и именно в нём главное преимущество.
- Усилие реза на единицу площади. Один привод передаёт всю мощность одному барабану, прижимая материал к ответной плите. На мягком сырье — плёнке 0,3–0,5 мм, пакетах, стрейч-ленте — это даёт высокую удельную производительность на квадратный метр занимаемой площади.
- Цена и площадь. На 25–40 % дешевле двухвального аналога по выпуску, требует примерно вдвое меньше площади установки: один привод вместо двух, один редуктор, одна рама.
- Простота обслуживания. Один комплект ножей, одна регулировка зазора, один силовой кабель. Для площадок с одним шредером и без ремонтной базы это важнее тонкостей конструкции.
Цена этого решения — в том, что один вал остаётся единственным: любой посторонний предмет или намотка плёнки останавливает всю машину, а предел по производительности ниже, чем у двухвальной.
| Параметр | Одновальный | Двухвальный | На что влияет |
|---|---|---|---|
| Привод и мощность | Один привод, 7,5–45 кВт | Два привода, 15–110 кВт | Разделённый момент и переносимость пиков нагрузки |
| Производительность | 100–800 кг/ч | 300–3 000 кг/ч | Объём реза за такт и число ножей |
| Подача | Гидротолкатель, возврат съедает до 30 % цикла | Самотечная, гидроузел не нужен | Простота обслуживания и число отказов |
| Габарит куска на входе | До 150–200 мм | До 300–500 мм | Нужна ли предварительная дробилка |
| Замена ножей | 30–60 мин, комплект из 1–2 ножей | 2–4 ч, комплект из 4–8 ножей | Время простоя линии при ТО |
| Габарит и масса | 1,2–1,6 м, 800–2 500 кг | 2–3 м, 2 500–9 000 кг | Площадь цеха, пол и фундамент |
Диапазоны приведены как отраслевые ориентиры для предварительного подбора. Конкретная конфигурация и удельный расход на вашем материале фиксируются протоколом четырёхчасовой пробы.
Два вала: где выигрывает он
В двухвальном шредере два соосных вала с ножами входят в зазор друг друга. Материал затягивается в этот зазор сам, без толкателя, и режется с двух сторон одновременно.
- Производительность и габарит куска. Два вала дают 300–3 000 кг/ч и принимают куски до 300–500 мм — это класс крупногабаритных отходов, ящиков, канистр, профилей.
- Самотечная подача. Материал идёт под собственным весом, гидротолкатель не нужен. Нет гидроцилиндра — нет его отказов, нет возврата поршня, который съедал до 30 % времени цикла на одновальной машине.
- Устойчивость к смешанному сырью. Жёсткое и мягкое перемешаны, и второй вал подхватывает то, что первый не добил, — фракция на выходе ровнее.
- Разделённый момент. Пиковая нагрузка приходится на один из валов, а не на всю машину: второй продолжает работать, пока оператор убирает причину.
Ограничение обратное: два вала требуют ровно настройки. Зазор регулируется в двух точках, и рассинхронизация ножей даёт неравномерную фракцию — поэтому двухвальная машина дороже в обслуживании и требует квалифицированного персонала.
Привод и момент: почему двухвальный берёт больше нагрузки
Момент на валу считается просто: T = 9550 × P / n, где P — мощность в кВт, n — обороты в об/мин. При 22 кВт и 60 об/мин получается около 3 500 Н·м на вал.
Одновальный шредер отдаёт всю эту величину одному барабану. Отсюда две особенности. Первая: на податливом материале прижим максимален, поэтому нож входит в плёнку как в масло. Вторая: та же величина момента проходит через муфту и редуктор, и удар при заклинивании гасится предохранительным элементом муфты — машина встаёт, но трансмиссия не разрушается.
В двухвальном машине та же суммарная мощность делится между двумя валами: при 2 × 11 кВт и 60 об/мин это 1 750 Н·м на каждый вал. Сила реза ниже на каждом ноже, но площадь реза вдвое больше, а главное — момент разделён. Пик нагрузки от твёрдого куска приходится на один вал, второй продолжает резать, и машина проходит такую нагрузку без остановки.
Отсюда же разница в удельном расходе: на смешанном сырье с включениями двухвальная машина обычно укладывается в 0,05–0,09 кВт·ч/кг, тогда как одновальная на том же сырье уходит в 0,10–0,14 кВт·ч/кг из-за повторных проходов и реверсов.
Ремонтопригодность и доступ к ножам
Доступ к режущему узлу — практический критерий, который на бумаге не видно, а в цеху чувствуется в первую неделю.
- Одновальный. Боковая дверца или съёмная крышка камеры открывает доступ к барабану. Замена одного-двух ножей занимает 30–60 минут, регулировка зазора — одна точка, поэтому выставить его с первого раза реально.
- Двухвальный. Снимается боковая крышка или целая половина корпуса: доступ к обоим валам. Замена комплекта из 4–8 ножей занимает 2–4 часа, и с каждой стороны нож с двусторонней кромкой, поэтому комплект дороже. Зато регулировка ведётся сразу в двух точках, и после каждой смены зазор проверяют щупом по обеим сторонам.
- Общий момент. Обе машины требуют одинаковой частоты осмотров: визуальная проверка кромки раз в смену, контроль зазора — по графику ТО, заточка или замена комплекта — по износу, а не по календарю.
Практическое правило: если у площадки нет своих слесарей и ножей в запасе, экономия на этапе закупки оборачивается простоем. Тогда счёт идёт по времени восстановления, а не по цене станка.
Габариты, пол и требования к фундаменту
Машина с двумя приводами — это в полтора-два раза больше массы и площади, и это видно на плане цеха.
- Одновальный. Ширина по корпусу 1,2–1,6 м, масса 800–2 500 кг. Ставится на ровный бетонный пол на виброопорах, в большинстве случаев без отдельного фундамента.
- Двухвальный. Ширина 2–3 м, масса 2 500–9 000 кг. Требует усиленной плиты пола, а при установке выше первого этажа — виброопор и расчёта основания.
- Высота и самотечная подача. Бункер ставится на 1 200–1 500 мм от пола, и чем выше, тем лучше заполняется камера. Для двухвальной машины перепад высот не менее 1 000 мм — условие нормальной самотечной подачи.
- Обслуживание сверху. И у одновального, и у двухвального шредера снимается бункер или крышка: сверху должно оставаться 800–1 000 мм свободного пространства для работы с ножами и подъёма поршня гидротолкателя.
Про площадку: бетон толщиной не менее 150 мм, ровность по горизонтали 2 мм на метр, отдельный силовой ввод с защитой и заземлением — иначе замер тока на пуске соседних машин будет плавать.
Как выбрать под свой профиль отходов
Решение принимается по отходам, а не по числу валов. Рабочая последовательность: определить профиль сырья, сопоставить с режимом, проверить габариты и только потом сравнивать цены.
- Мягкое и тонкостенное сырьё — плёнка, пакеты, стрейч, ПЭНД-пузырчатая плёнка: одновальный шредер с гидротолкателем. Здесь нужен сильный прижим и надёжная подача, а не пропускная способность.
- Жёсткое однородное сырьё — ПЭТ-бутылки, канистры, ящики без упаковки: двухвальный шредер. Он принимает крупный габарит и даёт ровную фракцию.
- Смешанные отходы с включениями — двухвальный шредер с усиленным приводом: второй вал подхватывает куски, которые первый не добил.
- Крупногабарит 300–500 мм и выше — двухвальный шредер плюс предварительная дробилка: шредер не заменяет дробилку, он работает после неё.
- Ограниченная площадь или бюджет — одновальный. При выпуске до 300–500 кг/ч он закрывает задачу с запасом по мощности.
Проверка выбора: возьмите 50 кг реального сырья и пропустите через машину заявленного типа. Замер времени загрузки, тока и выхода фракции скажет больше, чем любая спецификация.
Частые вопросы по теме
Что лучше для смешанных отходов и какой шредер выбрать для ПЭТ-бутылок?
Для смешанных отходов с включениями — двухвальный: он принимает крупный габарит 300–500 мм, работает на самотечной подаче и переносит пиковые нагрузки, потому что при попадании твёрдого куска нагружается один вал, а второй продолжает резать. Для ПЭТ-бутылок выбор такой же: жёсткое однородное сырьё, поэтому двухвальный шредер с усиленным приводом. Одновальный в этой ситуации встаёт целиком, а гидротолкатель получает риск гидроудара. Важное уточнение: смешанность без посторонних включений почти не играет роли — решают именно включения и крупный габарит.
Какой шредер дешевле в обслуживании?
По трудозатратам дешевле одновальный: один комплект ножей, одна точка регулировки зазора, замена 30–60 минут вместо 2–4 часов. По стоимости владения разница может перевернуться: у двухвального ниже удельный расход на смешанном сырье, а комплект ножей стоит больше. Считать нужно по годовым затратам: ножи, масло, электроэнергия и стоимость простоя при заклинивании, а не по цене станка.
Можно ли переоборудовать одновальный в двухвальный?
Практически — нет. Это не навесной узел, а другая машина: другая рама, два редуктора вместо одного, другой корпус с двусторонними ножами и другой редукторный узел под два вала. Переделка по стоимости приближается к цене нового двухвального шредера, а гарантия и расчётная производительность после такой работы не действуют. Правильный путь — подобрать машину под профиль отходов сразу, а переоборудование рассматривать только как замену режущего узла в пределах одного типа.
Как число валов влияет на производительность?
Прямо и через площадь реза. За такт двухвальный машина делает срез с двух сторон одновременно, поэтому при той же суммарной мощности она пропускает больше материала: 300–3 000 кг/ч против 100–800 кг/ч у одновального. Но качество неоднородного сырья меняет картину: на мягком сырье одновальный даёт больше килограммов на квадратный метр площади, потому что вся мощность работает на один нож. То есть число валов влияет на выпуск не само по себе, а вместе с профилем отходов.
Нужен ли шредеру фундамент?
Одновальному, как правило, не нужен: ровный бетонный пол и виброопоры. Двухвальный требует усиленной плиты пола, а при установке выше первого этажа — отдельного расчёта основания и виброопор с демпферами. Отдельный фундамент в форме бетонного блока под шредер не делают: это устаревшее решение, которое только удорожает площадку. Практичнее усилить плиту и заранее заложить площадь под выемку и обслуживание.
Заметка инженера · Чжоу Гун
Когда заказчик спрашивает «какой шредер лучше», я сначала прошу показать пятьдесят килограммов отходов и кладу их в приёмную воронку. Размер, толщина и жёсткость сразу отвечают на вопрос о числе валов, а паспортные характеристики остаются на втором месте. Второе правило: считаю время цикла на гидротолкателе, потому что именно там теряется треть производительности, о которой потом спрашивают.
Продолжить изучение
- ОборудованиеДробилка пластика: предварительное измельчение
- РешениеПереработка плёнки: подготовка и режущий узел
- РешениеПереработка ПЭТ: от бутылки к хлопьям
- РуководствоКак выбрать дробилку под профиль отходов
- КачествоКачество, сертификаты и протокол четырёхчасовой пробы
- АвторЧжоу Гун (周工) — сравнение конструкций и все материалы
Опишите профиль отходов и ограничения по площади — инженер TENGLONG подберёт число валов и посчитает паспортный и фактический выпуск. Отправить запрос инженеру
Продолжить изучение
- ОборудованиеДробилка для плёнки
- ОборудованиеГранулятор пластика
- РешениеПереработка ПЭТ бутылок
- РешениеПереработка твёрдых и крупногабаритных пластиковых отходов
- РуководствоПочему линия грануляции даёт меньше паспортной производительности: восемь причин
- РуководствоПриёмка линии перед отгрузкой: двенадцать проверок, которые нельзя пропустить
Прямая связь с заводом
Нужен подбор оборудования?
Опишите материал и требуемую производительность — инженер ответит в течение 24 рабочих часов.
- Четырёхчасовая проба на вашем материале до отгрузки.
- Протокол с фактическими параметрами, а не рекламные цифры.
- Гарантия 18 месяцев и запчасти со склада три года.
- Документация и переписка на русском языке.