
2026年11月15日
Линия мойки ПЭТ: деградация и потери ПЭТ
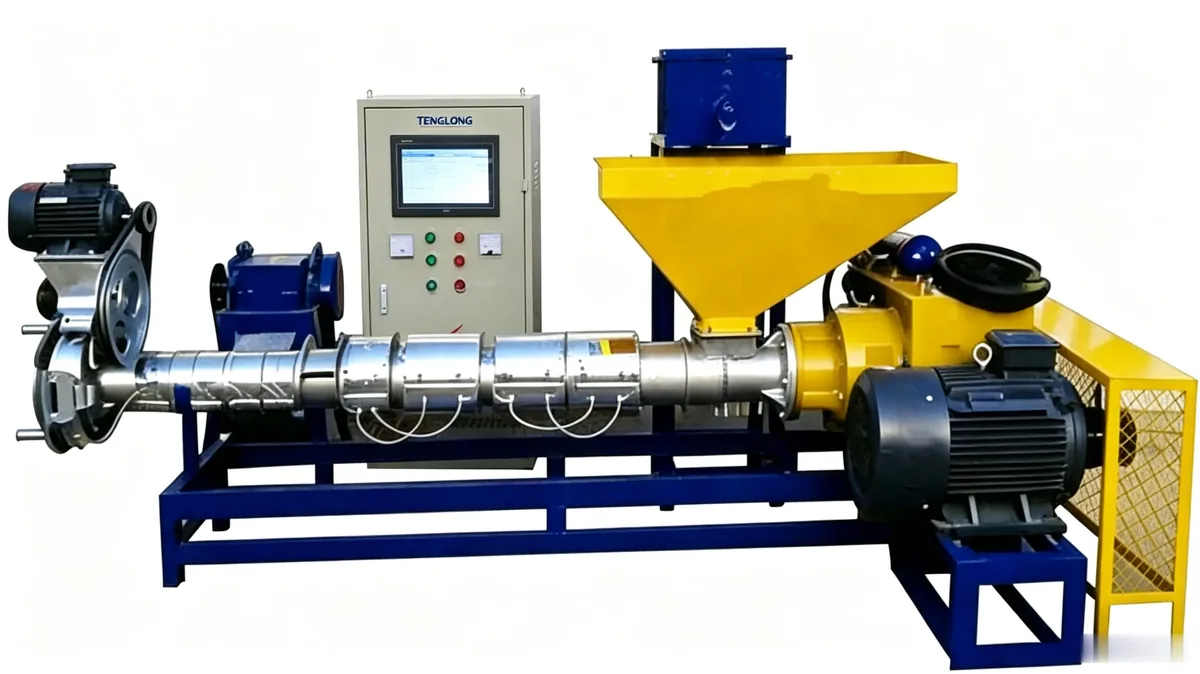
Короткий ответ
Как деградация ПЭТ влияет на IV, цвет и прочность и где именно теряется масса на линии?
Деградация ПЭТ — это необратимое падение молекулярной массы: цепи рвутся, а новые связи не образуются, поэтому IV падает, хлопья желтеет, а прочность гранулы снижается. Основные потери массы даёт не мойка, а переработка: мелкая фракция и пыль с дробилки уходят в отсев, а на грануляции часть сырья становится потерями на стенках и в фильтре расплава. Мойка ускоряет деградацию через щёлочь, температуру и время выдержки: лишние 10 минут в горячей щёлочи стоят 0,02–0,04 единицы IV. Контроль IV делают в двух точках — на хлопье и на грануляте, и тогда потери видны по разнице, а не по факту.
Что важно знать до переговоров
- IV (индекс вязкости) — это длина цепи: одна единица назад означает примерно вдвое меньше массы полимера в цепи.
- Деградация необратима: разорванные цепи не сшиваются обратно, поэтому падение IV только маскируют свежим ПЭТ.
- Лишние 10 минут в горячей щёлочи стоят 0,02–0,04 единицы IV, а каждые +10 °C дают примерно двукратное ускорение деградации.
- Пыль деградирует быстрее всего: фракцию мельче 0,5 мм отсекают до ванны, а не после.
- Основные потери массы — не мойка, а переработка: отсев дробилки, налипание в грануляторе, унос пыли с сушильным воздухом.
- IV меряют в двух точках — после мойки и на грануляте: разница показывает, сколько стоит переработка, а не вся линия.
Что такое деградация ПЭТ и почему она необратима
ПЭТ — полиэфир, и его цепи состоят из повторяющихся звеньев, соединённых сложноэфирными связями. При нагреве и в присутствии воды эти связи разрушаются: происходит гидролиз и термоокислительная деградация.
Ключевое свойство деградации в том, что она необратима. Сшить разорванные цепи обратно в полимер можно только переработкой в другой продукт — с потерей массы и свойств. Экономить надо недеградировавший ПЭТ, а не «возвращать» деградировавший: повторный гранулят хуже по IV, цвету и прочности, и для пищевого и упаковочного направления он не проходит.
Есть и вторая сторона: деградация повышает текучесть расплава. Низкий IV перерабатывается легче, поэтому одна из причин «хорошего» гранулята с плохим IV — перегрев: полимер плавится легче, но молекулярная масса падает. Лёгкая переработка и высокое качество здесь исключают друг друга.
Отсюда важное следствие для эксплуатации: показатель «линия идёт легко» — это не признак хорошего режима. Если шнек перестал буксовать, а гранулят пошёл ровнее, первым делом проверяют температуру расплава: возможно, полимер не столько переработался, сколько частично сгорел.
| Причина потерь | Влияние на IV | Потеря массы | Способ контроля |
|---|---|---|---|
| Щелочная ванна, время выдержки | −0,02…−0,04 за лишние 10 мин | 1–3 % хлопья в отход | Титрование, фиксированное время, малый объём ванны |
| Перегрев выше 85 °C | −0,03…−0,05 за каждые 10 °C | 1–2 % | Датчик температуры, ограничение нагрева |
| Пыль и мелкая фракция в щелочи | Быстрое падение на мелочи | 2–4 % в отсев | Отсев фракции мельче 0,5 мм до ванны |
| Грануляция: налипание, фильтр расплава | −0,02…−0,05 | 2–4 %, до 7–10 % при сбое | Стабильная подача, влажность ≤ 0,5 % |
| Унос пыли с сушильным воздухом | Без прямой потери IV | 1–2 % | Фильтр на входе в зону уноса |
Инженерные ориентиры для ПЭТ-хлопья и линии 500 кг/ч. Фактические потери фиксируются взвешиванием отходов на пробе 4 часа на материале заказчика.
Три показателя, которые вяжутся друг с другом
Оценивать деградацию приходится сразу по трём показателям, и они не независимы: падение одного тянет за собой остальные.
- IV (индекс вязкости) — прямое следствие длины цепи. Для ПЭТ, идущего в плёнку и волокно, рабочее окно — примерно 0,72–0,78 г/дл; ниже 0,70 материал считается вторсырьём с заметным падением прочности.
- Цвет и желтизна — маркер окисления: хромофоры образуются при термоокислении и при гидролизе, и желтизна растёт вместе с падением IV.
- Прочность и ударная вязкость — свойство готового изделия или гранулы. Она падает нелинейно: короткие цепи не дают прочности, даже если расплав перерабатывается ровно и без разводов.
Связь одна: упал IV — выросла желтизна и упала прочность. Поэтому измеряют IV, а цвет и прочность оценивают по нему и по контрольным образцам: так оценка не зависит от субъективного наблюдателя.
Второй, менее очевидный показатель в этой тройке — насыпная плотность. При неизменной фракции падение IV и уменьшение длины цепи меняют поведение хлопья в грануляторе: растёт усадка, меняется пористость гранулы. Если насыпная плотность «поплыла» при стабильной фракции, ищите изменение молекулярной массы, а не ошибку дробилки.
Где теряется ПЭТ по цепочке
Потери ПЭТ распределены по всей цепочке, и разбирать их нужно по операциям, а не одной общей цифрой отхода.
- Дробление — теряется в первую очередь пыль и мелкая фракция: чем мельче фракция на выходе дробилки, тем больше уходит в отсев. Дробилка с рециркуляцией воздуха возвращает крупные куски в поток и снижает потери.
- Агломерация и грануляция — часть сырья остаётся на стенках корпуса, в фильтре расплава и уходит в отход; при нестабильном режиме — перегрев, влажная фракция выше 0,5 % — доля отхода растёт с 2–4 % до 7–10 %.
- Сушка — влага уходит с отходящим воздухом, и вместе с ним уносится пыль уноса, если фильтр стоит не на входе в зону уноса.
- Повторная переработка — самый дорогой вид потерь: перемолотый и смешанный с примесями ПЭТ стоит дешевле, чем свежий хлопья, и теряет уже на следующем круге.
Отсюда метрика: выход готового гранулята из хлопья. При переработке гранулята из 100 % хлопья реальный выход составляет 92–96 %, и остальное — возврат, пыль и технологические потери.
Как мойка влияет на деградацию
Мойка — единственный участок, где деградацию можно как создать, так и сдержать. Три фактора действуют одновременно, и их вклад складывается.
Щёлочь. Гидроксид-ион гидролизует сложноэфирную связь по поверхности. Чем выше концентрация и чем больше площадь контакта, тем быстрее падает IV. Пыль и мелочь деградируют первыми: у них поверхность на единицу массы максимальная.
Температура. Гидролиз и окисление ускоряются с ростом температуры: каждые +10 °C дают примерно двукратное ускорение реакции. При 85 °C против 40 °C разница в скорости — в несколько раз, и это зона, где «просто подождать подольше» не работает.
Время выдержки. Каждая лишняя десятая минута в горячей щёлочи стоит 0,02–0,04 единицы IV. Если ванна перегружена и ждёт следующую загрузку, время растёт автоматически — а вместе с ним растёт потеря.
Отдельный вклад даёт перегрев хлопья при сушке и на грануляции: там ПЭТ окисляется уже без щёлочи, но при более высокой температуре. Суммарно по цепочке потеря IV может дойти до 0,05–0,10 единицы на тонну, и это без учёта потерь массы.
Контроль IV: как и зачем его измеряют
IV измеряют не ради числа, а ради управления процессом: это единственный параметр, который показывает накопленный ущерб и отделяет потери мойки от потерь переработки.
Метод. Навеску полимера растворяют в смеси фенола и тетрахлорметана (или его хлорсодержащего аналога), измеряют относительную вязкость раствора и пересчитывают её в IV в г/дл. Метод стандартный, но требует лаборатории и подготовки пробы: это отдельная операция, а не замер «на ходу».
Где и когда. Минимум — две точки: хлопья после мойки перед грануляцией и гранулят на выходе. Разница между ними показывает, сколько стоит переработка; разница между входом в линию и выходом — сколько стоит вся линия. В производственном цикле контроль делают 1–2 раза в смену, а не каждый час: чаще — только на переходах и после смены рецептуры.
Что делать с результатом. Падение IV на участке мойки при неизменных настройках означает одно: время выдержки выросло. Проверяют загрузку ванны и температуру, а не меняют рецептуру наугад — потому что рецептура тут ни при чём.
Отдельно полезно снимать IV у входного вторсырья. Если партия уже пришла с низким IV, падение после мойки оценивается иначе: сравнивают не абсолютные значения, а прирост по цепочке. Так отделяют потери оборудования от качества сырья — и это главный вопрос на любом разборе «куда делся хлопья».
Практические меры: что можно сделать на линии, а что нельзя
Линия позволяет закрыть часть потерь технологией, но не все. Разделение проходит по признаку «можно настроить» и «нельзя отменить».
Можно и нужно: сокращать время выдержки в щелочи; вынести горячую зону в отдельный узел с малым объёмом ванны; отделять мелкую фракцию до ванны, потому что в щелочи пыль деградирует быстрее всего; держать температуру в коридоре 75–85 °C, а не «как получится»; мыть хлопья перед сушкой; фильтровать воздух уноса; не смешивать партии разного качества в одну и не отправлять деградировавший хлопья в грануляцию вместе со свежим.
Нельзя: компенсировать падение IV добавлением свежего ПЭТ в надежде, что «разбавится» — механизм деградации не обратим, и снижение IV останется в партии; компенсировать деградацию повторным прогревом, потому что второго нагрева без второй потери не бывает; считать, что «немного желтее — сойдёт»: для пищевого и упаковочного ПЭТ цвет и IV нормируются по ТУ заказчика, и такая партия уйдёт в пересортицу.
Частые вопросы по теме
Что такое IV ПЭТ?
IV (индекс вязкости) — характеристика молекулярной массы полимера, измеряемая по вязкости его раствора. Для ПЭТ-гранулята, идущего в плёнку и волокно, рабочее окно — примерно 0,72–0,78 г/дл; ниже 0,70 материал считается вторсырьём с заметным падением прочности. IV падает при любом термическом или щелочном воздействии и не восстанавливается: длинную цепь нельзя собрать заново.
Почему желтеет хлопья?
Желтизна — это хромофоры, которые образуются при окислении цепи и при её гидролизе. Источники на линии: горячая щелочная ванна, перегрев при сушке и грануляции, долгое время выдержки и примеси в сырье. Цвет растёт вместе с падением IV, поэтому желтое хлопья — это всегда и низкий IV. Лечится это сокращением выдержки и температуры, а не добавлением отбеливателя: тот маскирует цвет, но не восстанавливает цепь.
Сколько ПЭТ теряется на грануляции?
При устойчивом режиме потери составляют 2–4 % массы: налипание на стенках, унос с фильтром расплава, мелочь в грануляте. При сбое — влажная фракция выше 0,5 %, нестабильная подача, перегрев — доля отхода растёт до 7–10 %. Отсюда ориентир по выходу готового гранулята 92–96 % от массы хлопья. Всё, что ниже, разбирается по операциям, а не списывается на «неучёт».
Как горячая мойка влияет на IV?
Влияет напрямую и в двух направлениях. Горячая щелочь гидролизует поверхность полимера: каждые лишние 10 минут выдержки — минус 0,02–0,04 единицы IV. Температура ускоряет процесс: каждый +10 °C даёт примерно двукратную скорость. Практический вывод — держать ванну в коридоре 75–85 °C, минимизировать её объём и следить, чтобы время выдержки не росло из-за простоев.
Можно ли вернуть деградировавший ПЭТ и как часто мерить IV?
Вернуть нельзя: разорванные цепи не сшиваются обратно ни в каком режиме, и повторная переработка только усугубит падение IV и желтизну. Выход один — смешать деградировавший хлопья со свежим до целевого IV и направить в применение с более низкими требованиями к молекулярной массе. IV при этом меряют 1–2 раза в смену в двух точках: на хлопье после мойки и на грануляте на выходе. Разница между точками и есть цена переработки.
Заметка инженера · Чжоу Гун
IV мы меряем не на готовой грануле, а в двух точках — на хлопье после мойки и на грануляте, — чтобы видеть цену переработки отдельно от цены мойки. Отдельно держу в журнале время выдержки в щелочи: когда оно «поехало» вверх, падение IV становится немедленным, а найти причину по журналу можно за минуту.
Продолжить изучение
Опишите сырьё и требования к грануляту — оценим потери по цепочке и режим, который удержит IV и цвет в норме. Отправить запрос инженеру
Продолжить изучение
- ОборудованиеДробилка для плёнки
- ОборудованиеГранулятор пластика
- РешениеПереработка ПЭТ бутылок
- РешениеПереработка твёрдых и крупногабаритных пластиковых отходов
- РуководствоПочему линия грануляции даёт меньше паспортной производительности: восемь причин
- РуководствоПриёмка линии перед отгрузкой: двенадцать проверок, которые нельзя пропустить
Прямая связь с заводом
Нужен подбор оборудования?
Опишите материал и требуемую производительность — инженер ответит в течение 24 рабочих часов.
- Четырёхчасовая проба на вашем материале до отгрузки.
- Протокол с фактическими параметрами, а не рекламные цифры.
- Гарантия 18 месяцев и запчасти со склада три года.
- Документация и переписка на русском языке.