
2026年11月15日
Гранулятор пластика: расчёт производительности

Короткий ответ
Как рассчитать фактическую производительность гранулятора пластика по плотности, влажности и фракции сырья?
Производительность гранулятора пластика считают по двум независимым цепочкам: объёмной и энергетической. Объёмная: целевой выпуск делят на насыпную плотность сырья и проверяют, хватает ли рабочего объёма шнека при выбранной частоте. Энергетическая: тот же выпуск умножают на удельный расход 0,26–0,50 кВт·ч/кг и сверяют с установленной мощностью привода. Методика из двенадцати шагов фиксирует плотность, влажность, фракцию, температурный режим и диаметр шнека, а затем сводит всё в протокол пробы. Пример под линию 500 кг/ч показывает, почему при плотности 400 кг/м³ и влажности 0,3 % паспортные 500 кг/ч превращаются в 480–520 кг/ч готовой гранулы.
Что важно знать до переговоров
- Паспортный выпуск задан на эталонном сырье: плотность 350–400 кг/м³, влажность до 0,5 %, фракция 8–12 мм. Меняете вход — меняется расчёт.
- Пять входных параметров: насыпная плотность 120–400 кг/м³, влажность, фракция, температурный режим, ширина шнека 90–150 мм.
- Объёмный расход Qв = Q / ρ: для 500 кг/ч при 400 кг/м³ это 1,25 м³/ч в канал шнека.
- Запас по мощности 15–20 % сверх Q × 0,26–0,50 кВт·ч/кг; для 500 кг/ч это 130–250 кВт в зависимости от сырья.
- Потери на фильтр, охлаждение и влажность — 5–7 %; их надо заложить до расчёта, а не искать потом в готовой грануле.
- На комплектной линии выпуск равен узкому звену цепочки, а не сумме производительностей отдельных машин.
Что на самом деле определяет выпуск
Паспортная производительность гранулятора получена на эталонном сырье: определённый полимер, насыпная плотность 350–400 кг/м³, влажность ниже 0,5 %, фракция 8–12 мм и неизменный режим зон. Измените хотя бы один вход — и паспорт перестанет описывать вашу линию. Поэтому расчёт начинают не с каталога, а с пяти измерений сырья и их переноса в формулу.
- Насыпная плотность. Диапазон 120–400 кг/м³. Шнек захватывает объём, а не массу: при 150 кг/м³ тот же объём даёт втрое меньше массы, чем при 450 кг/м³. Замеряется литровой ёмкостью без уплотнения, три пробы, среднее значение.
- Влажность. Рабочее окно 0,1–0,5 %. При 1,5 % выпуск падает на 10–15 %, при 3 % режим становится нестабильным: давление скачет, оператор срезает обороты. Замер: 200 г при 105 °C в течение часа, потеря массы.
- Фракция. Рабочее окно 8–12 мм, не менее 80 % массы. Пыль 0–2 мм плавится мгновенно и налипает на шнек, куски 30–40 мм не прогреваются и выходят включениями. Проверка: рассев 500 г на ситах 2, 8 и 20 мм.
- Температура и режим. Ориентир для ПЭНД — 190–215 °C по цилиндру, для ПП на 10–15 °C выше, для ПЭТ 265–285 °C. Отклонение больше 15 °C меняет вязкость расплава, удельный расход и форму гранулы.
- Ширина шнека. В линейке 90–150 мм это разные машины по производительности: шнек 120 мм и 150 мм при одинаковых оборотах дают разную массу в час. Сжатие канала и длина зоны работают не меньше числа оборотов.
| Шаг | Что берём | Результат |
|---|---|---|
| 1 | Целевой выпуск готовой гранулы | 500 кг/ч — то, ради чего считают |
| 2–4 | Плотность, влажность, фракция сырья | 400 кг/м³, 0,3 %, 8–12 мм не менее 80 % массы |
| 5 | Объёмный расход Qв = Q / ρ | 1,25 м³/ч в канал шнека |
| 6–7 | Рабочий объём и частота шнека 120 мм | 70–90 об/мин, заполнение канала 70–85 % |
| 8–9 | Потери на фильтр, охлаждение, влажность | 5–7 %, подача на шнек 532 кг/ч |
| 10 | Мощность P = Q × e | 150 кВт при 0,30; 225 кВт при 0,45 кВт·ч/кг |
| 11–12 | Тепловая нагрузка и протокол допущений | Расчёт зон плюс запись в протокол четырёхчасовой пробы |
Значения приведены как отраслевые ориентиры для предварительного расчёта. Фактические параметры на вашем материале фиксируются протоколом четырёхчасовой пробы на заводе TENGLONG.
Методика расчёта: двенадцать шагов
Порядок шагов фиксированный: сначала измерения сырья, потом объём, потом энергетика, потом тепло, и в конце — запись допущений. Пропуск любого шага превращает расчёт в подгонку под паспорт.
- Задать целевой выпуск готовой гранулы в кг/ч — целевой, а не паспортный.
- Измерить насыпную плотность сырья: литровая ёмкость, три замера, среднее.
- Определить влажность: 200 г, 105 °C, 1 час, потеря массы в процентах.
- Проверить фракцию: доля массы в окне 8–12 мм должна быть не меньше 80 %.
- Перейти к объёмному расходу:
Qв = Q / ρ, м³/ч. - Выбрать рабочий объём шнека под паспортную частоту так, чтобы заполнение канала держалось в пределах 70–85 %.
- Проверить частоту вращения:
n = 60 × Qв / (Vшн × η), где η — коэффициент заполнения канала 0,70–0,85. - Заложить потери на смену сеток, облой и пыль на упаковке: 3–7 % от выпуска.
- Учесть влажность: при 1,5 % это ещё минус 10–15 % выпуска, привести массу к сухой.
- Посчитать мощность привода:
P = Q × e, где e = 0,26–0,50 кВт·ч/кг, и добавить 15–20 % на холодный пуск. - Проверить тепловую нагрузку зон и охладителя: масса расплава в минуту, перепад температур, унос тепла фильтром.
- Записать допущения в протокол пробы: плотность, влажность, фракция, сетка, режим зон, фактическая частота — иначе расчёт невозможно проверить.
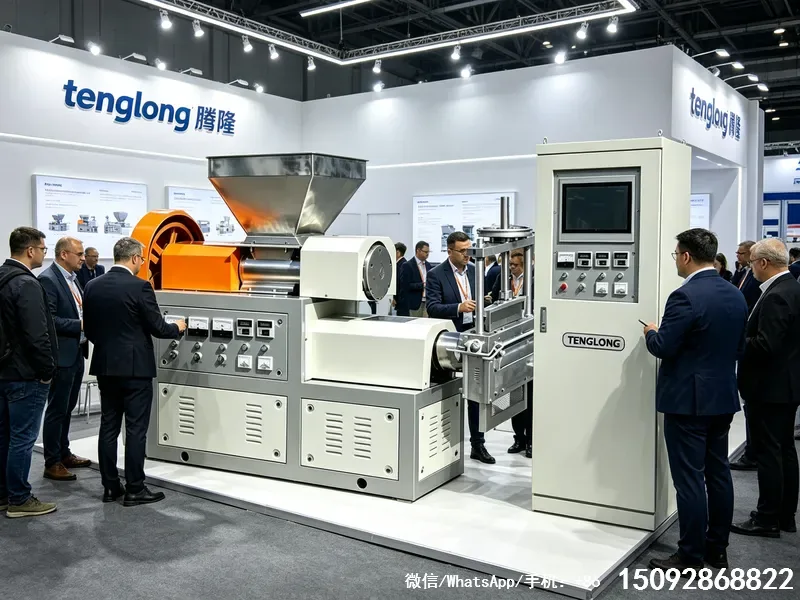
Пример: под линию 500 кг/ч
Задача: линия грануляции 500 кг/ч готовой гранулы из дроблёнки ПЭНД/ПП с насыпной плотностью 400 кг/м³, влажностью 0,3 % и фракцией 8–12 мм.
Шаги 1–4: цель 500 кг/ч, плотность 400 кг/м³, влажность 0,3 % — в рабочем окне, потерь на испарение нет, фракция в окне 8–12 мм.
Шаг 5: Qв = 500 / 400 = 1,25 м³/ч — столько объёма сырья должен принимать шнек за час.
Шаги 6–7: шнек 120 мм на частоте 70–90 об/мин в этом классе оборудования даёт примерно 1,2–1,6 м³/ч заполнения, то есть запас по объёму 5–15 %. Шнек 150 мм при 50–70 об/мин даёт 2,2–3,0 м³/ч — это избыток: гранула выходит мельче, тепло отводится хуже, доля пыли растёт. Ставим 120 мм.
Шаги 8–9: потери на фильтр, охлаждение и пыль 5–7 %, влажность 0,3 % — без дополнительных потерь. Подача на шнек: 500 / 0,95 ≈ 532 кг/ч.
Шаг 10: при удельном расходе 0,30 кВт·ч/кг привод должен тянуть 150 кВт, при 0,45 — 225 кВт. Выбираем по худшему сценарию плюс 15–20 % на холодный пуск и пиковое давление: 190–250 кВт.
Что если сырьё другое: при плотности 250 кг/м³ объёмный расход становится 2,0 м³/ч, и шнека 120 мм уже не хватает — нужен 150 мм или уплотнитель. При 150 кг/м³ требование 3,3 м³/ч — это уже агломератор, а не гранулятор.
Контрольная точка: выпуск замеряют каждые 15 минут в течение четырёхчасовой пробы. Расхождение расчёта с фактом более ±5 % означает, что в расчёте ошибка во входных данных, а не в формуле.
Как перенести расчёт на комплектную линию
Комплектная линия — это цепочка узлов: шредер, дробилка, агломератор или компактор, гранулятор, охлаждение, упаковка. Правило одно: производительность линии равна производительности самого узкого звена, а не сумме машин.
Порядок переноса: определить конечный выпуск → найти узкое место → задать запас 10–15 % на каждом переходе → проверить, что каждый узел стоит на одну ступень выше потребности → свести энергетику по суммарному удельному расходу, а не по гранулятору отдельно.
Пример по цепочке на 500 кг/ч: шредер 700 кг/ч, дробилка 600 кг/ч, агломератор 550 кг/ч, гранулятор 500 кг/ч, упаковка 550 кг/ч. Узкое место — гранулятор, он и задаёт линию. Если взять гранулятор на 800 кг/ч, узким местом станет дробилка, а 300 кг/ч мощности будут стоить без пользы.
Отдельно считают энергетику линии: дробилка и шредер добавляют к удельному расходу гранулятора свои 0,02–0,05 кВт·ч/кг, а агломерация добавляет ещё 0,05–0,10. Комплексная линия на 1 500 кг/ч по классу TENGLONG при плотном сырье редко укладывается в 0,26 кВт·ч/кг по всей цепочке — это 0,32–0,45.
И третье, что забывают: линия считается в килограммах сухого гранулята за смену и за месяц, а не в килограммах в час. Планирование по часам приводит к тому, что заказчик ждёт 500 кг/ч круглосуточно и получает 400.
Пять ошибок, из-за которых паспортная цифра не сходится
- Расчёт по паспорту без поправки на сырьё. Плотность 250 кг/м³ вместо 400 даёт минус 35–40 % массы при той же объёмной подаче, и никакая формула это не спасёт.
- Подмена выпуска гранулятора выпуском экструдера. 3–8 % уходит в облой, пыль и влагу на упаковке — считать нужно выход готового, охлаждённого и упакованного пеллета.
- Мощность выбрана по среднему режиму. Холодный пуск даёт пик давления и тока, и привода впритык не хватает: минимум 15–20 % запаса на пуск.
- Не заложены регламентные смены сеток. Замена сетки каждые 2–4 часа на загрязнённом сырье — это 3–5 % месячного выпуска, которые никто не посчитал в сменном задании.
- «Запас 20 %» вместо расчёта по двенадцати шагам. Скрытые потери съедают этот запас первыми: влажность 1,5 %, пыль от неоднородной фракции, нестабильная подача. Запас, не подтверждённый замерами, — это надежда, а не расчёт.
Проверка на любую из пяти ошибок — один и тот же замер: литровая ёмкость, сушка 200 г при 105 °C, рассев на трёх ситах и весы на отсев. Пятнадцать минут работы снимают большую часть претензий к станку.
Частые вопросы по теме
Как пересчитать производительность в кг/ч при другой насыпной плотности?
Объёмная подача шнека остаётся постоянной, поэтому масса падает пропорционально плотности: 500 кг/ч при 400 кг/м³ превращаются примерно в 313 кг/ч при 250 кг/м³. Формула простая: новая производительность равна старой, умноженной на отношение плотностей. Если нужно сохранить 500 кг/ч при 250 кг/м³, требуемый объёмный расход вырастает до 2,0 м³/ч — это уже другой шнек или предварительное уплотнение сырья.
Что делать, если влажность сырья выше 1 %?
Сначала сушка, а не мощность. При 1,5 % влажности выпуск падает на 10–15 %, при 3 % линия теряет 25 % и работает нестабильно: давление скачет, гранула идёт с пузырями. Рабочие варианты: механическая сушка или центрифуга, подогрев бункера, дозирование и разбавление сухим сырьём. Увеличение мощности привода влагу не убирает — пар уходит в гранулу пузырями и ломает внешний вид изделия.
Какой запас по мощности нужно закладывать в расчёт?
Минимум 15–20 % от расчётной мощности на холодный пуск и пиковое давление, плюс запас на частые смены сеток. Для линии 500 кг/ч это 20–40 кВт к базовым 130–250 кВт. Если привод выбран без запаса, линия выдаёт паспортный выпуск только первые часы смены, а потом оператор вынужден снижать обороты.
Как учитывать фракцию в расчёте производительности?
Через коэффициент заполнения канала и через потери. При доле массы в окне 8–12 мм не менее 80 % заполнение устойчиво, а отсев с сита 2 мм даёт 1–3 % потерь на упаковке. Пыль 0–2 мм кроется и налипает на шнек, куски 30–40 мм не прогреваются и идут включениями в гранулу — это уже не вопрос формулы, а вопрос подготовки сырья перед грануляцией.
Чем паспортная производительность отличается от фактической?
Паспортная — это выпуск на эталонном сырье при чистой сетке, стабильной подаче и неизменном режиме зон. Фактическая — то же самое на вашем сырье, с учётом плотности, влажности, фракции, регламента смены сеток и холостого хода. Разница 10–40 % — нормальный разброс, и он заранее считается по двенадцати шагам, а не обнаруживается через месяц после запуска.
Заметка инженера · Чжоу Гун
Чаще всего ошибка не в формуле, а в первом замере: плотность сырья берут из паспорта поставщика, а не из литровой ёмкости. Я прошу прислать килограмм сухой дроблёнки и замеряю плотность сам — пять минут работы снимают половину разногласий. Второе, что всегда смотрю, — журнал смены сеток: там видно, сколько выпуска съела обслуживание.
Продолжить изучение
- ОборудованиеЭкструдер для грануляции: шнек, зона сжатия, фильтр расплава
- РуководствоПочему линия даёт меньше паспортной производительности: восемь причин
- РуководствоПриёмка линии перед отгрузкой: двенадцать проверок
- КачествоКачество, сертификаты и протокол четырёхчасовой пробы
- АвторЧжоу Гун (周工) — методика расчёта и все материалы автора
- КонтактыЗапрос расчёта производительности под ваше сырьё
Пришлите характеристику сырья — плотность, влажность, фракцию и планируемый выпуск. Инженер TENGLONG пересчитает производительность по этой методике и предложит конфигурацию шнека. Отправить запрос инженеру
Продолжить изучение
- ОборудованиеДробилка для плёнки
- ОборудованиеГранулятор пластика
- РешениеПереработка ПЭТ бутылок
- РешениеПереработка твёрдых и крупногабаритных пластиковых отходов
- РуководствоПочему линия грануляции даёт меньше паспортной производительности: восемь причин
- РуководствоПриёмка линии перед отгрузкой: двенадцать проверок, которые нельзя пропустить
Прямая связь с заводом
Нужен подбор оборудования?
Опишите материал и требуемую производительность — инженер ответит в течение 24 рабочих часов.
- Четырёхчасовая проба на вашем материале до отгрузки.
- Протокол с фактическими параметрами, а не рекламные цифры.
- Гарантия 18 месяцев и запчасти со склада три года.
- Документация и переписка на русском языке.