
2026年11月15日
Дробилка пластика: ПВХ и подготовка сырья
Короткий ответ
Почему ПВХ нельзя просто бросить в дробилку и как его готовить?
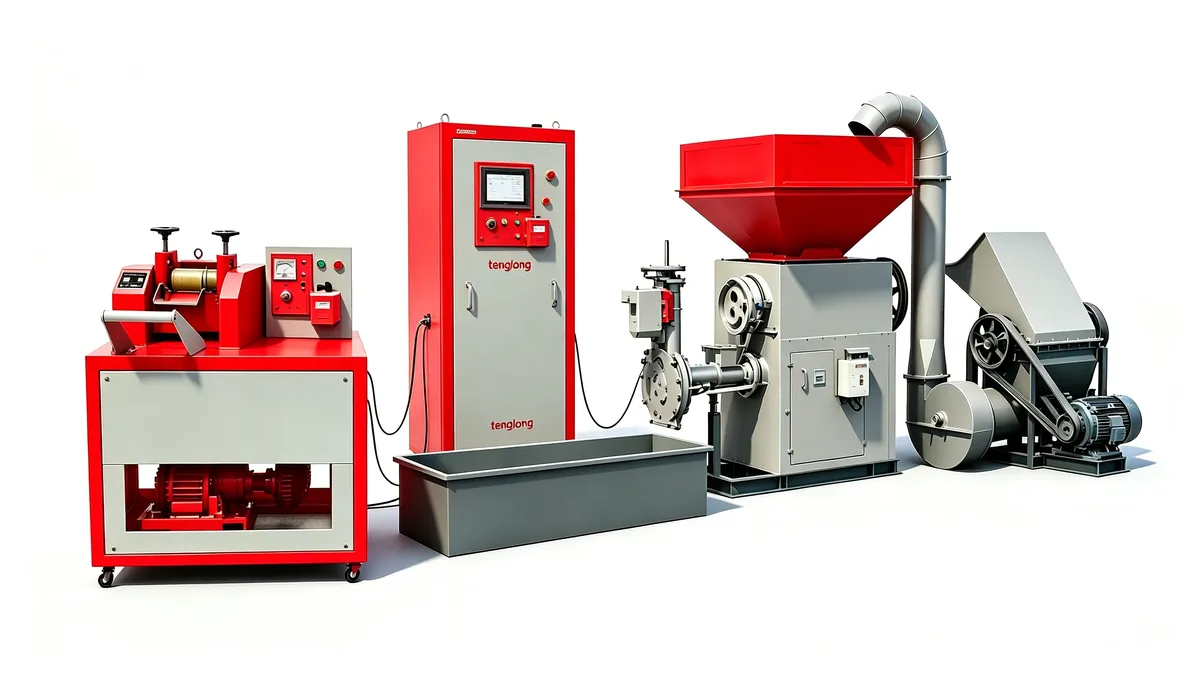
ПВХ нельзя просто бросить в дробилку, потому что он не течёт, а разлагается: при нагреве выше 140–150 °C из полимера выделяется хлористый водород, который корродирует сталь, разрушает уплотнения и вреден для персонала. Дополнительно ПВХ жёсткий, хрупкий и склонен к налипанию на ножи, а влажный пластификатор делает его липким. Поэтому ПВХ дробят на отдельной молотковой машине с вытяжкой, предварительно демонтируют металл, разделяют по типам и сушат, а температуру в зоне реза контролируют по месту.
Что важно знать до переговоров
- ПВХ не плавится, а разлагается: выше 140–150 °C начинается выделение HCl, дальше идёт коррозия стали и вред персоналу.
- ПВХ жёсткий и хрупкий — резать его ножом нельзя, поэтому применяют молотковую дробилку с ударным узлом.
- Подготовка обязательна: демонтаж металла, разделение по типам и сушка до влажности не выше 0,2 %.
- ТПВ (температура переработки) у ПВХ — не ориентир, а граница: полимер разлагается раньше, чем полностью расплавляется.
- Пластифицированный ПВХ и жёсткий ПВХ ведут себя по-разному: пластификатор снижает ТПВ, но делает материал липким.
- Смешивать ПВХ с ПЭ нельзя: несмешиваемые полимеры дают две фазы в расплаве и рваную гранулу.
Почему ПВХ нельзя просто бросить в дробилку
ПВХ выглядит как обычный жёсткий пластик, но по химии ведёт себя иначе. Молекулярная цепь содержит хлор, и при нагреве из неё начинает выделяться хлористый водород. Это не побочный эффект, а основа переработки ПВХ: полимер стабилизирован только до определённой температуры.
Практические следствия для дробилки:
- Разложение вместо плавления. Выше 140–150 °C начинается дегидрохлорирование. Газ отщепляется в массе, грызёт внутренние полости, покрывает ножи нагаром и меняет цвет продукта.
- Коррозия. HCl в присутствии влаги превращается в соляную кислоту. Стальные ножи и корпус ржавеют, резиновые уплотнения и патрубки разрушаются.
- Жёсткость и хрупкость. Ножевой узел на ПВХ даёт сколы, а не куски: материал скалывается, забивает зону реза и выдаёт много пыли.
- Налипание. Особенно на пластифицированном ПВХ: поверхность становится липкой, материал наматывается на ротор и не выгружается.
- Пыль и её взрывоопасность. Пыль ПВХ горюча и способна к взрывному горению в виде облака, поэтому перенос и фильтрация обязательны.
| Показатель | Норма | Что проверяем | Опасность |
|---|---|---|---|
| Температура в зоне реза | ниже 140–150 °C | Термопара или ИК-замер корпуса | Выделение HCl, коррозия стали, нагар на ножах |
| Влажность сырья | не выше 0,2 % | Влагомер, сушка до постоянной массы | Пузыри в расплаве, коррозия, потеря IV гранулы |
| Твёрдость и хрупкость | жёсткий и мягкий ПВХ раздельно | Излом, ручная проба, вид скола | Рваная фракция, забивка зоны реза, высокий отсев |
| Зольность и примеси | минимум, без минеральных включений | Прокаливание пробы, осмотр | Окалина в дулье экструдера, забивка фильтра расплава |
| Металл в потоке | ноль | Визуальный контроль, магнитная ловушка | Заклинивание, искрение, выкрашивание бойцов |
Нормативные значения отнесены к общим отраслевым ориентирам. Конкретные окна по вашей марке ПВХ подтверждаются протоколом пробы на материале заказчика.
Температура: хрупкость или вязкость
У ПЭ и ПП есть запас между температурой переработки и температурой разложения: у ПЭТ он особенно велик, потому что полимер кристаллизуется, и при перегреве он сначала деполимеризуется с падением вязкости. У ПВХ этого запаса почти нет.
Жёсткий ПВХ размягчается в районе 80–90 °C, но полностью не течёт: его переработка идёт при 160–190 °C, и это уже зона, где начинается активное разложение с выделением HCl. Отсюда важное различие в терминологии: для ПВХ ТПВ — не рабочий ориентир, а верхняя граница, за которой полимер разрушается. Для пластифицированного ПВХ картина другая: пластификатор снижает температуру стеклования и вязкость расплава, но одновременно делает материал липким и неустойчивым к нагреву.
Практический вывод: температуру в зоне реза ПВХ надо не «поднимать до ТПВ», а удерживать ниже порога разложения. Это значит — контроль нагрева, отсутствие перегрузки и принудительное охлаждение корпуса, а не увеличение мощности привода.
Если температура не контролируется, происходит сначала цвет, потом разложение: гранула темнеет, начинает пахнуть, выделяется дым, а в пыли и на стенках оседает белый налёт.
Подготовка сырья: демонтаж, разделение, сушка
ПВХ проходит подготовку дальше, чем другие полимеры, и большинство проблем с ним начинается не в дробилке, а на входе в неё.
- Демонтаж. С окон, рам, профилей и кабельных лотков снимаются металлические элементы: крепёж, петли, направляющие, арматура. Металл в потоке — это заклинивание, искрение и повреждение бойцов, а не просто «шум».
- Разделение по типам. Жёсткий ПВХ, мягкий ПВХ и ПВХ-кабель обрабатываются раздельно: у них разная вязкость, разная ТПВ и разное поведение в дробилке. Смесь даёт нестабильный продукт, который невозможно стабилизировать режимом.
- Сушка. ПВХ гигроскопичен: влага удерживается на поверхности, и при нагреве она остаётся в расплаве, вызывая пузыри и коррозию. Ориентир — влажность не выше 0,2 %, а влагосъёмник на зоне переработки снимает остаточную влагу.
- Измельчение крупных фрагментов. Профили и трубы длиннее 300 мм сначала режутся в размер, а не ломаются молотками: бойцы работают по факту сечения, и длинная труба даёт заклинивание на решётке.
- Отсев примесей. Песок, известь, стекловолокно и остатки краски уводятся на этапе сортировки. Каждая такая частица — очаг окалины в дулье экструдера.
Что происходит с ножами и фильтром
Дробилка после ПВХ требует отдельного обслуживания, и это не формальность: остатки полимера в зоне реза продолжают разлагаться и на следующей партии отдают HCl уже в чистый продукт.
Ножи. ПВХ абразивен по краю: пластификатор и наполнители работают как абразив, а HCl в среде влаги делает кромку ещё и коррозионно уязвимой. Признак износа — рваный скол вместо ровного среза и рост доли пыли. Действие — правка или замена комплекта с обязательной очисткой посадочных мест: зазор выставляется по всей кромке, а не в одной точке.
Сетка и фильтр. Сетка забивается пылью и разлагающимся полимером, отверстия зарастают, и фракция ползёт вверх при падении производительности. Перепад давления на фильтре при этом растёт, а фильтрующий материал насыщается HCl и корродирует. Ориентир — менять фильтрующий элемент по факту роста перепада давления, а не по календарю.
Корпус и привод. Нержавеющая облицовка зоны реза и отдельная вытяжка обязательны: иначе коррозия идёт на крепёж и подшипниковые узлы, а выброс хлористого водорода в цех.
Протокол проверки на своём ПВХ: пять замеров
Проверять ПВХ нужно на своём сырье: маркировка «ПВХ» не говорит ни о ТПВ, ни о наличии пластификатора, ни о степени загрязнения. Пять замеров закрывают большинство вопросов до закупки оборудования.
- Влажность сырья. Влагомером или методом сушки до постоянной массы. Норма — не выше 0,2 %; при более высоких значениях сушка обязательна и включается в схему линии.
- Температура разложения по DSC. Дифференциальная сканирующая калориметрия даёт эндотермический пик дегидрохлорирования и массовую долю выделившегося HCl. Если пробы нет, обходной путь — нагрев небольшой навески до появления характерного запаха и изменения цвета, но это грубая, только первичная оценка.
- Твёрдость и хрупкость. Пластификатор меняет всё: жёсткий ПВХ крошится в мелкую фракцию, мягкий липнет к ножам. Оценивается по излому и по тому, как материал ведёт себя в ручном тесте.
- Зольность и содержание примесей. Прокаливание пробы показывает долю минеральных включений и наполнителей. Каждая такая частица — будущая окалина в дулье экструдера.
- Поведение в дробилке. Пробная загрузка 20–30 кг с фиксацией тока привода, времени прохода, фракции и доли отсева. Если ротор забивается и материал пластит — нужен другой тип ножей или ударный узел.
Пять результатов складываются в решение: тип машины, режим подачи, требования к сушке и к вытяжке.
Когда ПВХ вообще не стоит перерабатывать
Часть ПВХ экономически бессмысленна, и лучшее решение — отказаться от переработки на этапе сортировки.
- Многокомпонентные профили и кабель. ПВХ в кабеле сочетается с медью, сталью, ПЭ и заполнителями. Разделить это механически нельзя: смесь даёт две фазы в расплаве, а медь остаётся в продукте.
- Материал с активным разложением. Если проба уже показывает выделение HCl при температуре ниже рабочей, переработка потребует такой энергии и такой вытяжки, что себестоимость не сойдётся.
- Загрязнённый и смешанный поток. ПВХ вперемешку с ПЭ и ПП даёт в расплаве несмешиваемые фазы, а в грануле — разнобой по вязкости и по срыву цвета.
- Толстая обвязка, плёнка, изоляция с фольгой. Многослойные композиции с алюминием или с бумагой засоряют фильтр расплава и дулье экструдера.
Практический порядок: ПВХ принимается только после сортировки на поток с понятным составом; всё, что не прошло сортировку, уходит в отход, а не в дробилку. Это дешевле, чем очистка машины и фильтров после каждой партии и потерянные смены.
Частые вопросы по теме
Можно ли дробить ПВХ на воздухе и нужна ли вытяжка?
Нет. При перегреве ПВХ выделяет хлористый водород, поэтому дробление проводят только с работающей вытяжкой, подключённой к зоне реза, и с фильтрацией. Работы без вытяжки на ПВХ не проводят — это прямой риск отравления персонала и коррозии оборудования.
Что выделяется при нагреве ПВХ?
Хлористый водород и следы углеводородов деструкции. Источник — дегидрохлорирование полимера, которое начинается выше 140–150 °C. Признаки на ранней стадии: потемнение продукта, характерный резкий запах, белый налёт на стенках и пузыри в расплаве.
Как узнать ТПВ материала?
Для ПВХ ТПВ не работает как ориентир: полимер разлагается раньше, чем полностью расплавляется, поэтому реальный показатель — температура разложения, а не переработки. Определяют её методом DSC по пику дегидрохлорирования; для пластифицированных марок добавляют проверку по твёрдости и по составу.
Чем чистить дробилку после ПВХ?
Механической очисткой с последующей продувкой и вытяжкой, а нейтрализующей обработкой поверхностей контакта. Разлагающийся полимер нельзя оставлять в зоне реза: остатки продолжают отдавать HCl уже на следующей партии и портят продукт. Перед сменой материала зону промывают и полностью освобождают от остатков.
Можно ли смешивать ПВХ с ПЭ?
Нет. ПВХ и ПЭ — несмешиваемые полимеры: в расплаве они образуют две фазы, и гранула получается с ослабленными границами между слоями, разным временем переработки и непредсказуемым срывом цвета. Кроме того, ПЭ в этой смеси работает как пластификатор и снижает термостабильность ПВХ.
Заметка инженера · Чжоу Гун
ПВХ мы принципиально не смешиваем с ПЭ и ПП: это решение экономит неделю на подборе режима, но потом стоит месяцев аварийных остановок. Практика простая — принимать ПВХ только после сортировки на понятный состав, а всё остальное отправлять в отход, и не пытаться «вытянуть» смесь режимом экструдера.
Продолжить изучение
- ОборудованиеГранулятор для пластиковых отходов
- ОборудованиеЭкструдер для грануляции пластика
- РешениеВторичная переработка пластика: от отходов к грануле
- РуководствоОбслуживание гранулятора: регламент ТО и типичные отказы
- КачествоКачество, сертификаты и протокол четырёхчасовой пробы
- КонтактыЗапрос технического предложения и расчёта
Пришлите образец ПВХ и состав партии — определим режим, вытяжку и требования к подготовке сырья. Отправить запрос инженеру
Продолжить изучение
- ОборудованиеДробилка для плёнки
- ОборудованиеГранулятор пластика
- РешениеПереработка ПЭТ бутылок
- РешениеПереработка твёрдых и крупногабаритных пластиковых отходов
- РуководствоПочему линия грануляции даёт меньше паспортной производительности: восемь причин
- РуководствоПриёмка линии перед отгрузкой: двенадцать проверок, которые нельзя пропустить
Прямая связь с заводом
Нужен подбор оборудования?
Опишите материал и требуемую производительность — инженер ответит в течение 24 рабочих часов.
- Четырёхчасовая проба на вашем материале до отгрузки.
- Протокол с фактическими параметрами, а не рекламные цифры.
- Гарантия 18 месяцев и запчасти со склада три года.
- Документация и переписка на русском языке.