
2026年11月15日
Дробилка пластика: ножевой тип или молотковая
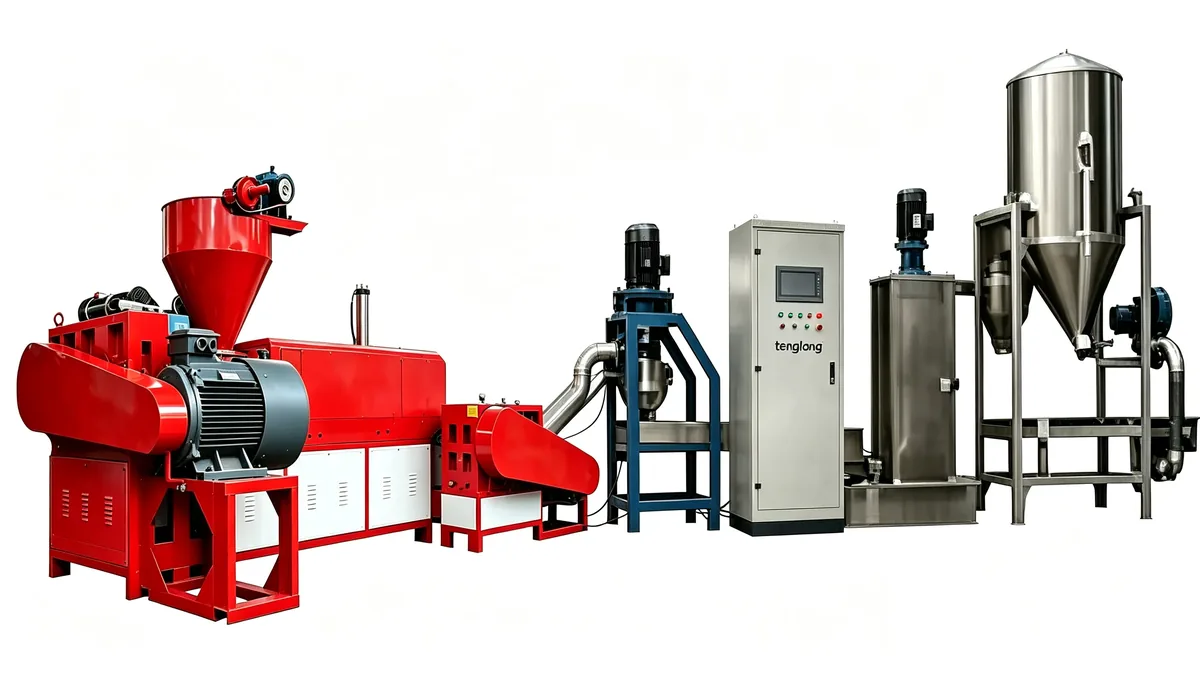
Короткий ответ
Ножевая или молотковая дробилка пластика — что выбрать под мой материал?
Ножевая дробилка подойдёт под чистый однородный пластик: плёнку, ПЭТ-тару, мягкие отходы. Она режет материал между подвижным и неподвижным ножом и выдаёт кусок предсказуемой формы, который гранулятор принимает без дополнительной доработки. Молотковая нужна там, где в потоке есть крупногабаритные куски, примеси и смешанные отходы, а также под ПВХ и пенопласт: бойцы разрушают материал ударом, фракция мельче — 3–12 мм, а требования к чистоте сырья ниже. Решение принимают не по марке пластика, а по составу бункера. Инженер TENGLONG подбирает узел под ваш материал на пробе 4 часа.
Что важно знать до переговоров
- Ножевая дробилка режет пластик между двумя ножами: кусок на выходе предсказуем, нагрузка зависит от зазора.
- Молотковая бьёт бойцами: берёт крупногабаритные и смешанные отходы, но даёт фракцию 3–12 мм и заметно больше пыли.
- Решает не марка пластика, а состав бункера: примеси, влажность, толщина стенки и требуемая фракция на выходе.
- В потоке с металлом и битым стеклом разумнее молотковая: удар дробит включения, а нож такой поток заклинивает.
- Производительность дробилки пластика — 300–2 000 кг/ч, удельный расход линии — 0,26–0,50 кВт·ч/кг; тип узла меняет оба числа.
- Для объёмных отходов промежуточный вариант — шредер перед дробилкой: первая ступень даёт до 3 000 кг/ч.
Два способа разорвать пластик
Пластик — не камень и не металл. Он упругий, вязкий, а при нагреве склонен к налипанию и размягчению. Поэтому «разбить» его можно двумя принципиально разными способами, и из этой разницы выводится всё остальное: форма куска, износ режущего узла, количество пыли и удельный расход энергии.
Резание реализует ножевой узел. Материал затягивается в зазор между подвижными и неподвижными ножами и отсекается по направленному сечению. Пластик при этом почти не деформируется, а усилие прикладывается точечно — на кромке. Кусок получает предсказуемую геометрию, и вся работа ложится на момент привода, а не на массу.
Удар реализует молотковая дробилка. Бойцы на вращающемся валу бьют по куску, который лежит на колосниках; энергия удара разрушает материал в объёме, и он проходит через щели решётки. Здесь определяющими становятся масса бойца и скорость вращения, а точность зазора уходит на второй план.
Отсюда и разница в требованиях к сырью: резание требует чистоты и предсказуемой подачи, удар прощает примеси и объёмные куски, но платит за это рваным куском и пылью.
| Тип узла | Что измельчает | Фракция на выходе | Нагрузка на ножи | Типичная зона |
|---|---|---|---|---|
| Ножевой однорядный | Плёнка, ПЭТ-тара, мягкие отходы | 6–12 мм, узкий разброс | Средняя, равномерная | Грануляция ПЭ, ПП, ПЭТ |
| Ножевой двухрядный | ПЭТ-бутылки, канистры, ящики | 10–15 мм | Средняя, с прижимом | Дробление перед мойкой ПЭТ |
| Ножевой для плёнки | Рулоны, мешки, плёнка внахлёст | 10–20 мм | Высокая, риск намотки | Переработка плёнки и мешков |
| Молотковый | Крупногабаритные, смешанные, ПВХ, пенопласт | 3–12 мм | Низкая на нож, высокая на бойцы | Твёрдые отходы, ПВХ, агломерация |
| Шредер + дробилка | Ящики, канистры, трубы, литники | 8–20 мм после второй ступени | Двойная, но управляемая | Линии твёрдых отходов |
| Ножевой для ПЭТ-бутылок | Бутылка с этикеткой и кольцом | Ровное хлопье 10–12 мм | Средняя, прижим обязателен | Линии мойки и рециклинга ПЭТ |
Значения отнесены к типовым отраслевым режимам и служат ориентиром для предварительного выбора. Точная конфигурация узла, сетки и привода подтверждается протоколом пробы на материале заказчика.
Ножевая дробилка: для чего она нужна
Ножевая дробилка — это рабочая лошадка линии грануляции. Её задача не разрушить, а подготовить материал к следующему узлу: снять размер, выровнять кусок и убрать разнобой, из-за которого шнек гранулятора работает рывками.
Лучше всего ножевая машина работает с:
- Плёнкой и мягкими отходами — стретч, мешки, термоусадка. Здесь важны принудительная подача и профиль ножей: плёнка иначе наматывается на ротор.
- ПЭТ-тарой — бутылки, канистры, банки. Бутылка пружинит и «убегает» от ножа, поэтому нужен прижим и сетка 12 мм, дающая ровное хлопье для мойки.
- Однородным вторсырьем — тем, где важна стабильность фракции, а не прочность.
Рабочая платформа TENGLONG: ротор 400–800 мм, сменная сетка, пневмовыгрузка, производительность 300–2 000 кг/ч. Поскольку пластик здесь режется, а не разбивается, энергия расходуется на деформацию среза, а не на дробление: это заметно ниже удельного расхода, чем у ударных машин.

Молотковая: для крупногабаритных и смешанных отходов
Молотковая дробилка оправдана там, где нож физически не справится с потоком.
Во-первых, размер. Труба, поддон, ящик, литник, канистра с толстой стенкой — это куски, которые ножевой узел берёт только через предварительное разрушение. Боец разбивает их ударом вне зависимости от геометрии.
Во-вторых, примеси. Металл, болты, битое стекло, песок — в ударном узле это не поломка, а фон: боец дробит включение, и оно уходит в отсев вместе с пылью. Нож в такой поток клинит, а заклинивший нож — это остановка линии и риск разрушения редуктора.
В-третьих, жёсткие и хрупкие полимеры: ПВХ, пенопласт, ABS. Для них молотковая машина даёт фракцию 3–12 мм и работает с меньшим удельным расходом, чем при попытке резать хрупкий материал.
Цена решения — качество фракции. Выход мельче и неоднороднее, пыли больше, а для гранулятора это лишний износ фильтры расплава и повышенная нагрузка на компрессор. Поэтому молотковая дробилка на практике стоит перед грануляцией редко — чаще её ставят как отдельный узел отсева или в паре с ножевой.
Вопросы, которые решают выбор
Порядок ответов на вопросы важнее самих ответов: если идти от «какой у меня пластик» к «какая машина», разговор уходит в маркетинг. Рабочая последовательность — от состава потока к конструкции узла.
- Каков состав бункера? Однородная тара, плёнка, смешанные отходы, смесь с металлом и стеклом. Смешанный поток почти всегда означает ударный узел.
- Какой размер куска нужен на выходе? Ровный кусок 10–20 мм — прямая задача ножевой машины. Порошок 3–12 мм — молотковой. Если нужен кусок произвольной формы, добавляется вторая ступень.
- Есть ли в потоке влажная и мягкая плёнка? Влага и пластичность заставляют наматывать материал на ротор. Ответ — принудительная подача, а не увеличение мощности.
- Какая производительность нужна и каков запас по приводу? Дробилка пластика даёт 300–2 000 кг/ч, но считать надо по худшей смене: пиковая подача 1 200 кг/ч требует привода с запасом по моменту, а не по кВт.
- Кто будет обслуживать машину и как часто? Ножи требуют регулярной правки и замены, фильтр — обслуживания по перепаду давления. Чем выше ступень переработки, тем чаще эта операция.
- Куда пойдёт измельчённый материал? В гранулятор, на мойку или на продажу как вторсырьё. От этого зависит, нужен ли вам ровный кусок или просто уменьшенный объём.
Ошибки при выборе типа дробилки
Ошибки при подборе стоят дороже самой машины: переделка узла после поставки — это простой, демонтаж и повторная пусконаладка.
- Выбор по марке пластика, а не по потоку. «У нас ПЭТ» ничего не говорит о наличии этикеток, песка и металла. Решает состав бункера.
- Молотковая машина вместо ножевой на чистом ПЭТ. Результат — рваная фракция и лишний расход на грануляции. Для тары правильный ответ — ножевой узел с прижимом.
- Ножевая машина на объёмных отходах без шредера. Первые же заклинивания покажут, что узел не для этого.
- Дробилка без аспирации. Пыль оседает на корпусе и в бункере, попадает в привод, а для ПВХ это ещё и хлористый водород.
- Заниженная производительность. Паспортные 2 000 кг/ч — это средняя за 4 часа на одном материале; на смешанном потоке с примесями реальный выход ниже, и запас нужен заранее.
- Игнорирование обслуживания ножей. Тупая кромка даёт больше пыли, больше отсева и выше нагрузку на привод — на производительности это окупается дважды.
Промежуточный вариант: шредер + дробилка
Когда ни ножевая, ни молотковая машина не закрывает задачу, работают в две ступени. Первая — шредер, вторая — дробилка. Это не компромисс, а правильное разделение задач.
Шредер работает на низких оборотах и развивает высокий момент. Его ножи не боятся металла и камня: при попадании недробимого элемента он сминает его и проталкивает дальше, а не ломается. Производительность — 500–3 000 кг/ч у одновального, до 5 000 кг/ч у двухвального исполнения. На выходе — объёмные куски 50–150 мм, пригодные для захвата.
Дробилка забирает этот поток и делает то, что умеет лучше всех: режет и калибрует кусок по сетке 8–20 мм. При этом её привод работает в щадящем режиме, потому что крупные куски уже разрушены, а нагрузка на ножи падает в разы.
Схема «шредер + дробилка» даёт то, чего не даёт ни одна машина по отдельности: высокую производительность на объёмных отходах и ровную фракцию на выходе. Минус — две единицы оборудования, два привода и два места обслуживания. На линиях по твёрдым и крупногабаритным отходам этот компромисс оправдан, на линиях по плёнке — нет.
Частые вопросы по теме
Чем дробилка пластика отличается от шредера и что делать с крупногабаритными отходами?
Дробилка — узел второго уровня: она калибрует кусок по сетке 8–20 мм и выдаёт ровную фракцию для грануляции или мойки. Шредер — узел первого уровня: он работает на низких оборотах с высоким моментом, разрушает объёмные предметы до кусков 50–150 мм и не боится металла и камня в потоке. Крупногабаритные отходы идут по схеме шредер + дробилка: сначала объём, потом размер.
Можно ли дробить ПВХ?
Да, но отдельным узлом. ПВХ жёсткий и хрупкий, поэтому его бьют бойцами молотковой дробилки, а не режут ножом. Обязательны контроль температуры, вытяжка и отдельная очистка машины: при перегреве полимер выделяет хлористый водород, который разрушает металл и вреден для персонала.
Какая дробилка нужна для плёнки?
Ножевая, с принудительной подачей и профилем ножей, рассчитанным на рулонный материал. Обычная машина общего назначения наматывает плёнку на ротор и останавливается. Дробилка для плёнки даёт 300–1 200 кг/ч, а ключевое решение — подача, а не мощность привода.
Нужна ли отдельная дробилка под каждый тип пластика?
Обычно нет. Одна платформа с ротором 400–800 мм и сменной сеткой закрывает большинство задач: для ПЭТ-тар сетка 12 мм, для грануляции ПЭ и ПП — 10–20 мм, для ПВХ — ударный узел отдельной машины. Отдельная дробилка нужна только там, где профиль ножей или привод принципиально не совпадают.
Можно ли совмещать дробилку с гранулятором?
Да, это штатная схема: дробилка стоит перед гранулятором и подаёт измельчённый материал в приёмный бункер. Важно, чтобы фракция была сопоставима с диаметром канала шнека, иначе появятся пробки. Удельный расход линии держится в диапазоне 0,26–0,50 кВт·ч/кг, и тип дробилки на него влияет напрямую.
Заметка инженера · Чжоу Гун
Чаще всего мы рекомендуем ножевую машину даже там, где заказчик пришёл за молотковой: почти всегда дело в примесях, которые можно убрать на сортировке, а не решать ударом. Ударный узел прощает грязь, но платит за неё фракцией, а фракция определяет всю дальнейшую линию.
Продолжить изучение
Пришлите фото и состав отходов — инженер сопоставит тип узла, сетку и привод и вернёт расчёт под вашу производительность. Отправить запрос инженеру
Продолжить изучение
- ОборудованиеДробилка для плёнки
- ОборудованиеГранулятор пластика
- РешениеПереработка ПЭТ бутылок
- РешениеПереработка твёрдых и крупногабаритных пластиковых отходов
- РуководствоПочему линия грануляции даёт меньше паспортной производительности: восемь причин
- РуководствоПриёмка линии перед отгрузкой: двенадцать проверок, которые нельзя пропустить
Прямая связь с заводом
Нужен подбор оборудования?
Опишите материал и требуемую производительность — инженер ответит в течение 24 рабочих часов.
- Четырёхчасовая проба на вашем материале до отгрузки.
- Протокол с фактическими параметрами, а не рекламные цифры.
- Гарантия 18 месяцев и запчасти со склада три года.
- Документация и переписка на русском языке.