結論から:後付けで手戻りが出るのは、機械の能力ではなく置き方です。搬送の高さと距離、投入量の釣り合い、冷却・固化の時間、集じん・配線・点検スペース——この4つを据付前に図で先に決め、仕様書に文章で残すと、あとの追加工事が減ります。以下は特定の現場の事例ではなく、設計検討で繰り返し出てくる一般性のある落とし穴を並べたものです。
この記事でわかること
- 後付けの検討で、なぜ能力より配置を先に見るのか
- 4つの落とし穴それぞれで、図面のどこを測るか
- 仕様書に「数値」ではなく「取り決める項目」として書く文面
- この記事が事例ではなく設計注意点であることの範囲
後付けで先に決めるのは、なぜ配置なのか
既設のラインに1台足す、と決めた時点で、図面の上ではもう配置が固定され始めています。本体の能力表を比較している間にも、排出口の高さ、隣の機械との間隔、天井のダクト、床の基礎——置ける場所は静かに狭まっていきます。あとから「もう少し左に寄せたい」が効かなくなるのは、このためです。
後付けは、新規のラインと違って前後の機械が既に決まっています。前が何をどの量で出してくるか、あとが何をどの密度で受け取れるか。その2つに挟まれた1台の置き方だけが、こちら側で調整できる余地です。後付けの対象になるフィルム用アグロメレーター TL-AGの能力を議論する前に、まず挟まれた位置を確定させます。
誤解を避けるために先に書いておきます。この記事は、特定の工場、取引先、導入案件を指した事例ではありません。図面検討の段階で「つい抜けがちな項目」を、一般性のある設計注意点として4つに整理したものです。数値も確定値ではなく、図と仕様書で取り決める欄として示します。
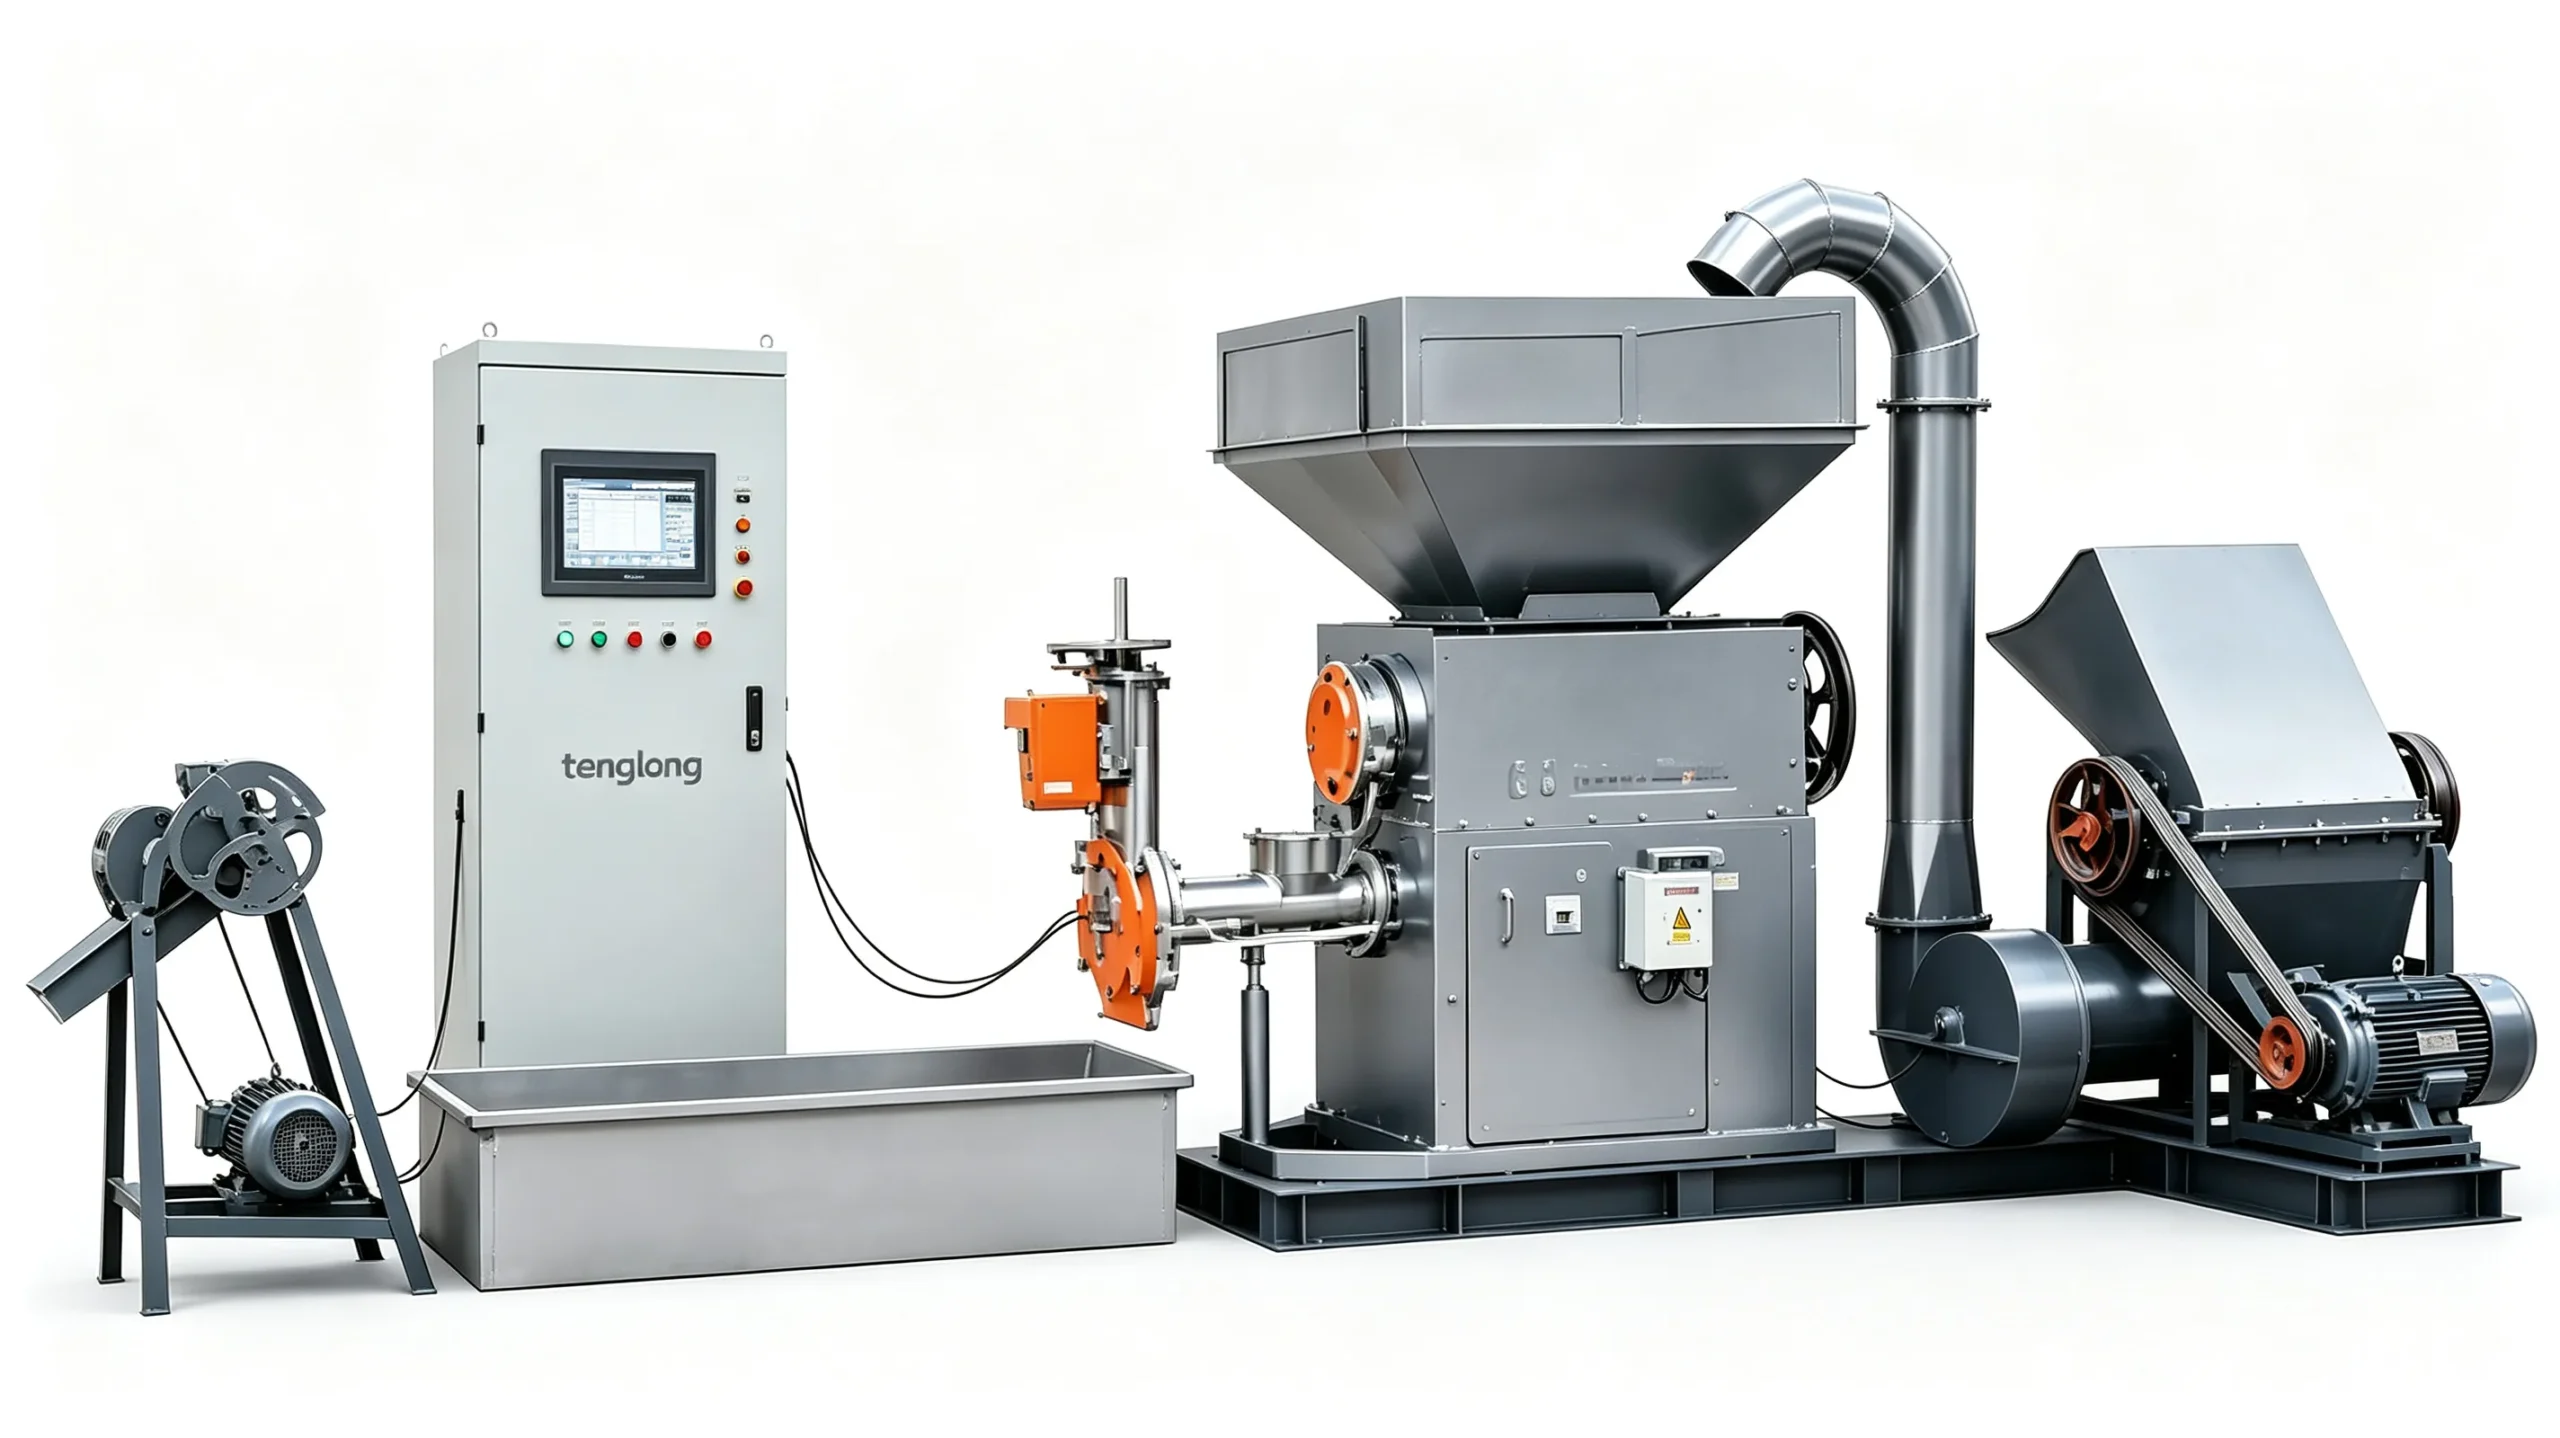
構成図・模式図としての資料画像は、前の機械・本機・あとの機械を横一列に置いた配置の模式です。実寸を読み取る図面ではなく、高さと距離の関係を掴むための資料として使ってください。立面と平面を並べて見ると、片方だけでは見えなかった干渉が出てきます。
4つの落とし穴|図で確認する順に
順番は、決めるとあとが連動するものから並べました。各項目に「起きやすいこと」「事前に図で確認する場所」「仕様書に書くべきこと」の3段を付けます。
1|搬送の高さと距離
起きやすいこと:排出口の中心と、あとのホッパ投入口の高さが合わず、途中に想定外のコンベアを1台足す形になります。落差が足りなければ団粒が途中で留まり、落としすぎれば割れて粉に戻ります。曲がり角が増えるほど、詰まりを探す場所も増えます。
事前に図で確認する場所:排出口の中心高さ、ホッパ投入口の高さ、水平距離、曲がり角の数、搬送機の傾き。立面図と平面図の両方に同じ寸法線を入れ、片方だけに書かれた寸法を信用しないでください。
仕様書に書くべきこと:高低差と水平距離を mm の目安として、搬送方式、曲がり角の上限、清掃口の位置、図面の版数。数値は据付条件で変わるため、図面と紐付けて管理します。上流が既設の粉砕機 TL-SMなら、その排出口の高さも同じ図に書き込みます。
2|投入量のアンバランス
起きやすいこと:前から来る量と、本機が一度に受けられる量が釣り合わず、投入ホッパが溜まったり空になったりします。供給が波打つと、槽内で半溶融まで進む程度が一定しません。能力表の数字が合っていても、瞬間の量が合わなければ同じ結果になります。
事前に図で確認する場所:投入ホッパの容量、供給コンベアの速度調整範囲、上流の排出タイミング、レベル計の取り付け位置。レベル計は、実際に溜まる側の壁に付いているかを図で確認します。
仕様書に書くべきこと:投入量の変動幅を kg/h の目安として、一時貯留の有無、レベル計の制御ロジック、上流とのインターロック。変動をどこで吸収するかを文章で決め、機器の選定に任せきりにしません。
3|冷却・固化の時間不足
起きやすいこと:搬送距離を短くするため、排出直後にそのまま次の工程へ落としてしまう配置です。団粒がまだ柔らかいうちに貯留へ入ると、塊同士が融着します。逆に冷やしすぎて表面だけ固まり、中が軟らかいまま出る形もあります。
事前に図で確認する場所:排出口から一時貯留までの距離と所要の時間、冷却方式(水/空気)の置き場所、排水・排気の経路。距離を「時間」に読み替えて立面図に書き添えます。
仕様書に書くべきこと:冷却後に到達すべき状態を状態語で、滞留時間を分の目安で、冷却媒体の供給条件、排水・排気の接続先。ここは槽内を3段階に分けた記事の第3段にあたります。機序と配置を別の言葉で書かないように揃えます。
4|集じん・配線・点検スペース
起きやすいこと:本体は置けても、集じんダクト、制御盤、刃物の引き出し方向、点検扉の開く範囲が、壁や既設配管とぶつかります。運転を始めてから「扉が全開しない」「盤の前に立てない」という形で表面化する、後付け特有の抜けです。
事前に図で確認する場所:点検扉の開角度、刃物の引き出し方向、制御盤の前面距離、集じんダクトの取り回し、三相電源の引込位置と 50Hz/60Hz の別。制御盤は刃物から制御盤まで自社工場で製作する範囲として、電源仕様と一緒に図へ入れます。
仕様書に書くべきこと:点検スペースを mm の目安として、扉の開角度、制御盤の電源仕様、集じん接続口径、日本語マニュアルと部品供給の範囲。法規・認証に関わる確認は、所管窓口や専門家に確認する項目として欄を空けて残します。
仕様書に落とす|記述欄と単位の表
4つを、仕様書の記述欄に写します。「決める順」の列は、前の項目が未決定だと次が書きにくい関係を示したものです。寸法や能力の数字は目安として扱い、条件によって変わることを欄外に必ず添えます。
| 落とし穴 | 図で確認する箇所 | 仕様書に書く値(単位:mm/kg/h/分/度) | 決める順 | 確認方法 |
|---|---|---|---|---|
| 1 搬送の高さ・距離 | 排出口中心/ホッパ投入口/曲がり角 | 高低差・水平距離:mm(目安)、曲がり角の上限:箇所 | 1番目 | 立面図と平面図の寸法線を突き合わせ、据付条件で変わる旨を添える |
| 2 投入量の釣り合い | 投入ホッパ容量/レベル計位置/上流排出 | 変動幅:kg/h(目安)、一時貯留:有無 | 2番目 | 材料試験で投入状態を確認し、制御ロジックとインターロックを文章で決める |
| 3 冷却・固化の時間 | 排出〜貯留の距離/冷却機器/排水経路 | 滞留時間:分(目安)、到達状態:状態語 | 3番目 | 距離を時間に読み替え、材料試験で到達状態を確認する |
| 4 集じん・配線・点検 | 扉の開角度/盤前面/ダクト/電源引込 | 点検スペース:mm(目安)、開角度:度、電源:50/60Hz の別 | 4番目 | 据付前に図で干渉を確認。法規・認証は所管窓口や専門家に確認する欄を残す |
表の「確認方法」に数値の確定を書いていないのは、意図的です。仕様書で先に決めるのは値そのものより、誰がどの図で、どの条件を揃えて確認するかです。相談から材料試験、仕様確定・見積、製作・出荷前試運転、据付・試運転・研修という5つのステップのうち、2番目の材料試験が終わってから数値を埋める形にします。
ここに書いたのは、どこまでの話か
もう一度、範囲を明記します。上の4つは、特定の工場で起きた出来事を記録したものではありません。導入実績の話でも、ある案件の結果でもなく、設計図を眺めているときに「ここを先に決めておかないと後で困る」と指させる項目を、一般性のある注意点として並べたものです。したがって、登場する数値はすべて目安か、これから取り決める欄です。
配置が固まったあとに残るのが、能力の釣り合いです。前処理側の kg/h と押出側の kg/h を同じ条件で比べる話は別稿に譲ります。また、材料側で測っておく含水率と異物の記録も、配置とは別の用紙になります。3つを混ぜて1枚の仕様書に押し込むと、どの数字がどの条件のものか分からなくなります。
選定の前段で全体の確認項目を俯瞰したい場合は、造粒機の選び方を整理した記事が別にあります。本稿はその中の「据付・配置」の部分だけを、後付けに限定して細かくした位置づけです。
よくある質問
Q1:後付けでも材料試験は必要ですか?
回答:必要です。既設ラインの条件が変わるため、投入材料の状態を揃え直します。相談、材料試験、仕様確定・見積、製作・出荷前試運転、据付・試運転・研修の5ステップのうち、2番目にあたります。配置の数値も、この結果を待って確定してください。
Q2:搬送距離は短いほどよいですか?
回答:一概にそうは言えません。冷却・固化に必要な時間を稼ぐ意味では、ある程度の距離が要ります。短すぎて融着が出る配置と、長すぎて団粒が割れる配置の両方があります。図の上では距離ではなく「時間」として確認します。
Q3:4つのうち、最初に決めるべきはどれですか?
回答:搬送の高さと距離です。ここが決まると、投入、冷却、点検スペースの置き場所がほぼ連動して決まります。これを後回しにすると、他の3つを追加するたびに立面図と平面図を引き直すことになります。
Q4:この記事は特定の現場の事例ですか?
回答:違います。設計検討で起きがちな落とし穴を、一般性のある注意点として4つに整理したものです。特定の工場、取引先、導入実績を指していません。数値も確定値ではなく、図面と仕様書で取り決める項目として書いています。
この記事の監修者
周工(騰隆塑料機械 技術部 エンジニア)/廃プラスチック造粒機・粉砕機・洗浄ラインの仕様設計と、材料試験にもとづく構成検討を担当。出荷前試運転の記録、据付・試運転・研修の現場で、仕様書と実機の差を詰める役割を担っています。
この記事の範囲と限界:本記事は装置の選定・運転時に確認すべき項目を整理した技術ノートです。文中の数値はすべて目安または説明用の例示であり、性能・処理能力・消費電力を保証するものではありません。実際の結果は材料の状態(樹脂種、かさ比重、含水率、汚れ、異物)と運転条件によって変わるため、材料試験と試運転で確認してください。法規・認証・安全基準への適合は、所管窓口および専門家にご確認ください。
材料から、仕様を確認する
騰隆塑料機械では、相談 → 材料試験 → 仕様確定・見積 → 製作・出荷前試運転 → 据付・試運転・研修 の手順で進めています。処理したい材料の状態とかさ比重を教えていただければ、まず確認すべき項目から整理します。
材料試験を依頼する
20〜30kgのサンプルで、自社工場が試運転します。処理能力・消費電力・ペレット性状を実測し、その数値で仕様と見積を確定します。初回の試験は無料です(送料のみご負担)。
材料試験を相談する