ग्रेन्युलेटर की एक ”सार्वत्रिक” सेटिंग नहीं होती। PP/PE में फ़ीड की कम बल्क डेंसिटी मुख्य चुनौती है, ABS/PC में तापमान विंडो और नमी, PVC में ताप नियंत्रण और अलग लाइन की सलाह, और EPS में बहुत हल्के फ़ोम को पहले घना करना। स्क्रू, स्क्रीन पैक, ड्रायर, वेंटिंग और कटिंग का चयन उसी पॉलिमर के नमूने और टेस्ट रन से तय करें।
”हम PP भी चलाएँगे और कभी PC भी” — यह एक मशीन के लिए आसान वाक्य है, पर अभ्यास में यह अलग स्क्रू, अलग सफ़ाई SOP और अलग स्वीकृति मापदंड मांगता है।
यह तुलना प्लास्टिक ग्रेन्युलेटर मशीन चयन गाइड के सामान्य चयन गाइड को सामग्री स्तर पर ले जाती है। हर पंक्ति में ”क्या देखें” लिखा है, कोई निश्चित तापमान या मॉडल दावा नहीं।
एक ही लाइन पर उत्पादन की योजना बनाते समय पहले यह तय करें कि कौन-सा पॉलिमर मुख्य है। जोखिम अलग-अलग हैं: कुछ में फ़ीड स्थिरता, कुछ में ताप इतिहास, कुछ में रासायनिक संगतता। ”सब चल जाएगा” वाला वादा अक्सर सबसे महँगा साबित होता है।
प्लास्टिक ग्रेन्युलेटर मशीन चयन गाइड की स्पेसिफिकेशन और सिंगल स्क्रू एक्सट्रूडर ग्रेन्युलेटर के ज़ोन विवरण को इस सूची के साथ पढ़ें। अगर दो पॉलिमरों की आवश्यकताएँ बहुत अलग हों, तो अलग लाइन या स्पष्ट रूप से परिभाषित चेंजओवर प्रक्रिया बेहतर विकल्प है।
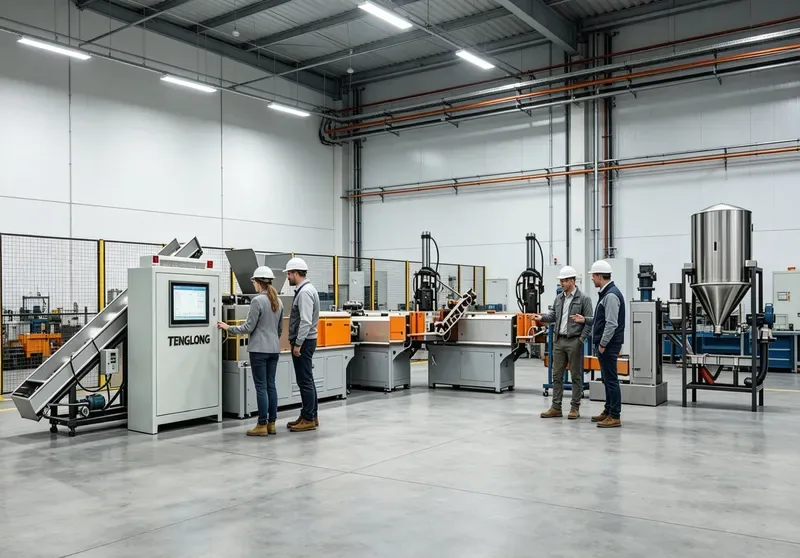
PP/PE फ़िल्म और राफ़िया हल्के होते हैं, इसलिए फ़ीडर पर वॉल्यूम भरा दिखता है पर द्रव्यमान कम पहुँचता है। इसके लिए फ़ोर्स-फ़ीडिंग, कम्पैक्टर या एग्लोमरेटर मशीन से डेंसिफ़िकेशन जोड़ना आम है। PP PE फ़िल्म ग्रेन्युलेटर मशीन और PP PE फ़िल्म ग्रेन्युलेटर चयन गाइड इसी वर्ग की लाइनों के लिए लिखे गए हैं।
| सामग्री | मुख्य जोखिम | कॉन्फ़िगरेशन पर ध्यान | टेस्ट से पहले |
|---|---|---|---|
| PP / PE फ़िल्म | कम बल्क डेंसिटी, फ़ीड अस्थिरता | फ़ोर्स-फ़ीड / कम्पैक्टर, वेंटिंग | नमी और प्रिंट स्तर दर्ज |
| PP / PE कठोर | कण आकार में विविधता | फ़ीडर दर, स्क्रीन चयन | पूर्व-क्रशिंग आकार |
| ABS | ताप विंडो, नमी | ज़ोन नियंत्रण, ड्रायर विकल्प | करंट और पेलेट नमूना |
| PC | नमी संवेदनशीलता, शियर | सुखाना, निवास समय | नमी माप, रंग आधार |
| PVC | ताप इतिहास, मिश्रण | अलग लाइन / स्पष्ट चेंजओवर SOP | सामग्री अलगाव |
| EPS | बहुत कम घनत्व | डेंसिफ़िकेशन, नियंत्रित फ़ीड | इनपुट/आउटपुट वज़न |
ABS और PC जैसे इंजीनियरिंग पॉलिमर में तापमान विंडो अपेक्षाकृत संकरी होती है और नमी के प्रति संवेदनशीलता ज़्यादा। यहाँ स्क्रू शियर, निवास समय और सुखाने का चरण एक साथ देखने पड़ते हैं। ज़्यादा ताप पर रंग बदलना, चिपचिपाहट घटना या पेलेट में खोखलापन दिख सकता है।
ड्रायर लगाने का निर्णय पॉलिमर नाम से नहीं, सामग्री की वास्तविक नमी और टेस्ट रन से लें। Tenglong के बारे में पर वर्णित फ़ैक्ट्री टेस्ट रन में इन पॉलिमरों के लिए पेलेट नमूने और करंट लॉग दोनों मांगना उपयोगी होता है।

PVC गर्मी के प्रति संवेदनशील है और उसके प्रसंस्करण में ताप इतिहास पर सख्त नियंत्रण चाहिए। अन्य पॉलिमरों के साथ मिश्रण होने पर समस्या और बढ़ती है, इसलिए PVC के लिए अलग लाइन या कम से कम अलग स्क्रू, अलग स्क्रीन और लिखित चेंजओवर SOP रखें।
यहाँ सामान्य ”एक मशीन, सब सामग्री” वाला तर्क नहीं चलता। कोटेशन और तकनीकी सहायता पर सामग्री सूची भेजते समय PVC की मौजूदगी स्पष्ट बता दें ताकि स्क्रू ज्यामिति, वेंटिंग और सफ़ाई प्रक्रिया पहले से तय हो सके। किसी विशिष्ट तापमान या फ़ॉर्मूले का दावा हम बिना सामग्री परीक्षण के नहीं करते।
EPS फ़ोम में हवा बहुत ज़्यादा और द्रव्यमान बहुत कम होता है। सीधे एक्सट्रूडर में डालने पर फ़ीड अस्थिर रहता है और आउटपुट का अनुमान बेकार हो जाता है। पहले फ़ोम को घना करना (डेंसिफ़ायर / कम्पैक्टर / एग्लोमरेटर मशीन) और फिर नियंत्रित दर पर फ़ीड करना व्यावहारिक रास्ता है।
EPS पर ”kg/hr” की तुलना करते समय इनपुट और आउटपुट दोनों का वज़न एक ही आधार पर लें। PET बोतल वॉशिंग लाइन गाइड जैसी पूरी लाइनों की तरह यहाँ भी इनपुट सर्वे पहले, मशीन चयन बाद में।
तकनीकी रूप से कई चलते हैं, पर हर बदलाव पर स्क्रीन, ताप प्रोफ़ाइल, सफ़ाई और पहले बैच का अलगाव करना पड़ता है। PVC जैसे मामलों में अलग लाइन सुरक्षित विकल्प है।
क्योंकि फ़िल्म की बल्क डेंसिटी कम होती है और स्क्रू को पर्याप्त द्रव्यमान नहीं मिलता। डेंसिफ़िकेशन से फ़ीड स्थिर और kg/hr अनुमान भरोसेमंद होता है।
निर्णय सामग्री की मापी गई नमी पर लें, केवल नाम पर नहीं। संवेदनशील पॉलिमर में अक्सर ड्रायर जोड़ा जाता है, लेकिन पुष्टि टेस्ट रन और पेलेट नमूने से होनी चाहिए।
ताप इतिहास पर सख्त नियंत्रण और अन्य पॉलिमरों के साथ मिश्रण के जोखिम के कारण। अलग स्क्रू/स्क्रीन और स्पष्ट सफ़ाई SOP न्यूनतम शर्त है।
इनपुट फ़ोम और अंतिम पेलेट दोनों को एक ही वज़न आधार पर मापें और डेंसिफ़िकेशन चरण को लाइन में शामिल करें। केवल एक्सट्रूडर का आंकड़ा यहाँ भ्रामक होता है।
{
“@context”: “https://schema.org”,
“@type”: “FAQPage”,
“@id”: “https://plasticgranulatormachine.com/hi/granulator-setup-pp-abs-pc-pvc-eps-polymer/#faq”,
“inLanguage”: “hi”,
“mainEntity”: [
{
“@type”: “Question”,
“name”: “क्या एक ग्रेन्युलेटर पर सभी पॉलिमर चलाए जा सकते हैं?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “तकनीकी रूप से कई चलते हैं, पर हर बदलाव पर स्क्रीन, ताप प्रोफ़ाइल, सफ़ाई और पहले बैच का अलगाव करना पड़ता है। PVC जैसे मामलों में अलग लाइन सुरक्षित विकल्प है।”
}
},
{
“@type”: “Question”,
“name”: “PP फ़िल्म के लिए कम्पैक्टर क्यों जोड़ा जाता है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “क्योंकि फ़िल्म की बल्क डेंसिटी कम होती है और स्क्रू को पर्याप्त द्रव्यमान नहीं मिलता। डेंसिफ़िकेशन से फ़ीड स्थिर और kg/hr अनुमान भरोसेमंद होता है।”
}
},
{
“@type”: “Question”,
“name”: “क्या PC के लिए हमेशा ड्रायर ज़रूरी है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “निर्णय सामग्री की मापी गई नमी पर लें, केवल नाम पर नहीं। संवेदनशील पॉलिमर में अक्सर ड्रायर जोड़ा जाता है, लेकिन पुष्टि टेस्ट रन और पेलेट नमूने से होनी चाहिए।”
}
},
{
“@type”: “Question”,
“name”: “PVC को अलग लाइन क्यों सुझाया जाता है?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “ताप इतिहास पर सख्त नियंत्रण और अन्य पॉलिमरों के साथ मिश्रण के जोखिम के कारण। अलग स्क्रू/स्क्रीन और स्पष्ट सफ़ाई SOP न्यूनतम शर्त है।”
}
},
{
“@type”: “Question”,
“name”: “EPS की क्षमता कैसे आंकें?”,
“acceptedAnswer”: {
“@type”: “Answer”,
“text”: “इनपुट फ़ोम और अंतिम पेलेट दोनों को एक ही वज़न आधार पर मापें और डेंसिफ़िकेशन चरण को लाइन में शामिल करें। केवल एक्सट्रूडर का आंकड़ा यहाँ भ्रामक होता है।”
}
}
]
}
इस लेख में दिए आंकड़े सामान्य इंजीनियरिंग संदर्भ सीमाएँ हैं, न कि किसी विशिष्ट मशीन की गारंटीड स्पेसिफिकेशन। वास्तविक क्षमता, ऊर्जा खपत और उत्पाद गुणवत्ता इनपुट सामग्री की नमी, संदूषण और पॉलिमर पर निर्भर करती है; अंतिम मान ग्राहक की सामग्री के साथ फ़ैक्ट्री टेस्ट रन के बाद ही लिखे जाते हैं। हम किसी ग्राहक का नाम, प्रमाणपत्र संख्या या मूल्य नहीं गढ़ते।
अपनी सामग्री (पॉलिमर, नमी %, संदूषण स्तर) और लक्ष्य क्षमता kg/hr भेजें; कोटेशन और तकनीकी सहायता पर इंजीनियरिंग टीम स्पेसिफिकेशन और फ़ैक्ट्री टेस्ट प्लान के साथ जवाब देती है।
इस विषय पर तकनीकी सलाह चाहिए? अपनी सामग्री और क्षमता बताएं — इंजीनियर झोउ की टीम 24 घंटे में जवाब देगी।
मशीन प्रकार, क्षमता (kg/hr) और सामग्री बताएं — इंजीनियर झोउ की टीम 24 घंटे में कीमत, वीडियो और शिपिंग विवरण भेजेगी।
हमारी इंजीनियरिंग टीम 24 घंटे के भीतर आपसे संपर्क करेगी। कोटेशन आपके ईमेल / WhatsApp पर भेजा जाएगा।