
راهاندازی پلتساز، ترتیب دارد: نخست گرمایش تدریجی نواحی سیلندر تا رسیدن به دمای تعریفشده و اطمینان از نبود ماده سرد در مسیر، سپس چرخش کمدور، بعد تغذیه تدریجی و سرانجام هماهنگکردن سرعت برش با دبی مذاب. توقف هم برعکس همین ترتیب است: قطع خوراک، تخلیه و شستشوی سیلندر، کاهش دما و در نهایت خاموشی. جهش از هر گام، بیشترین آسیب را به مارپیچ و قالب میزند.
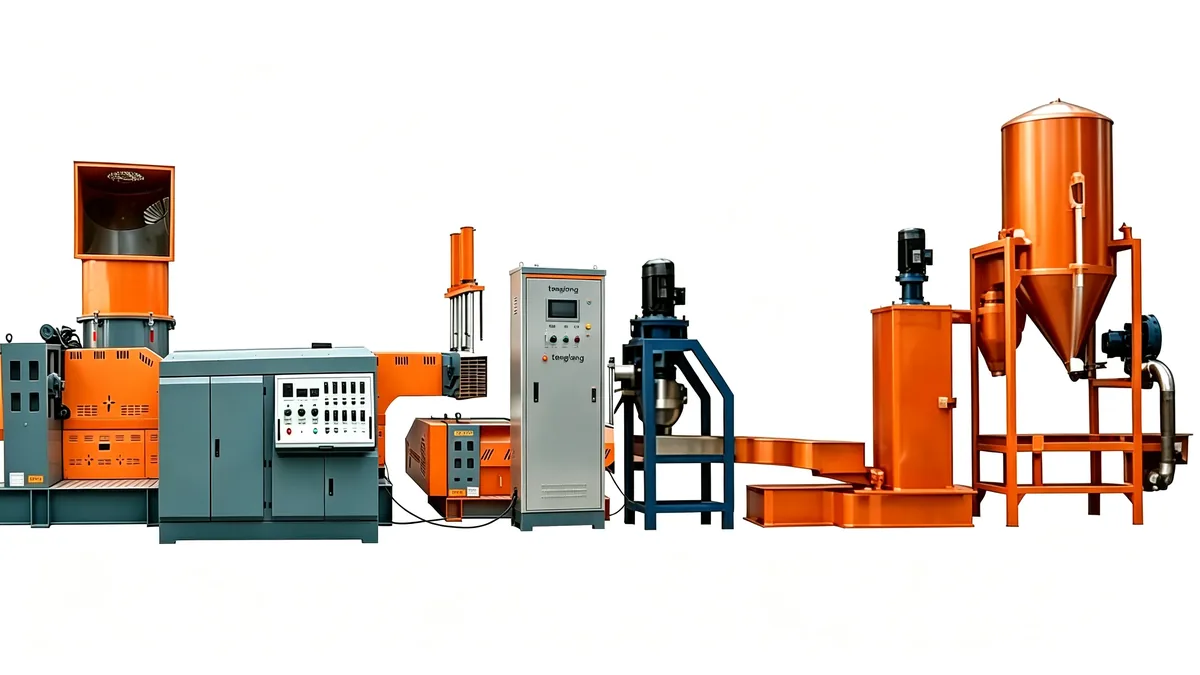
نکات کلیدی در یک نگاه
- ماده سرد یا نیمهذوبشده در سیلندر، خطرناکترین حالت راهاندازی است.
- پیش از شروع، دمای هر ناحیه و فاصله تیغه تا قالب بررسی شود.
- تغذیه باید تدریجی باشد تا بار موتور و فشار مذاب قابل کنترل بماند.
- شستشوی سیلندر هنگام تعویض رنگ یا ماده، بخشی از دستور توقف است.
پیش از استارت: چکلیست ده دقیقهای
برق و ارت، وضعیت حفاظتها، توقف اضطراری، جهت دوران، دمای نواحی، فاصله تیغه تا قالب، تیزی تیغهها، تمیزی توری، دمای و دبی آب خنککننده، و خوراک آماده با رطوبت ثبتشده. هرکدام از این موارد اگر ناقص باشد، استارت را به تعویق بیندازید. هزینه ده دقیقه تأخیر، همیشه کمتر از هزینه یک مارپیچ آسیبدیده است.
مهمتر از همه، اطمینان از اینکه مادهای از شیفت قبل در سیلندر باقی نمانده باشد. پلیمر سرد در ناحیه داغ، هم فشار لحظهای شدید ایجاد میکند و هم به تخریب حرارتی و لکه تیره در محصول بعدی منجر میشود. برق ۳۸۰ ولت ۵۰ هرتز ایران چکلیست الکتریکی مکملی ارائه میدهد.
گرمایش و چرخش کمدور
نواحی سیلندر را طبق پروفایل توافقشده و بهصورت تدریجی گرم کنید و زمان بدهید تا دما در کل توده فلزی یکنواخت شود. عدد نمایشگر فقط دمای حسگر است، نه دمای واقعی مارپیچ و مذاب. پس از رسیدن به دما، مدت کوتاهی صبر کنید و سپس با کمترین دور مجاز، بدون خوراک، صدای مکانیکی و جریان موتور را بررسی کنید.
در همین مرحله، فشار مذاب و وضعیت قالب هم پایش میشود. اگر باقیمانده مادهای در مسیر باشد، بار موتور یا فشار غیرعادی خواهد بود. دستگاه اکسترودر پلاستیک توضیح میدهد چرا روند فشار از عدد لحظهای مهمتر است.
آیا میتوان برای سرعت، دما را سریعتر بالا برد؟
خیر. گرمایش سریع، اختلاف دمای میان پوسته و مرکز سیلندر ایجاد میکند و هم به تجهیز فشار میآورد و هم تنظیم پروفایل را بیاعتبار میسازد.
تغذیه تدریجی و هماهنگکردن برش
خوراک را در چند پله افزایش دهید و در هر پله، بار موتور، دمای مذاب، فشار و ظاهر رشته یا دانه را ثبت کنید. تنها زمانی به پله بعد بروید که سه عدد اول پایدار شده باشند. سپس سرعت برش را بهتدریج با دبی مذاب هماهنگ کنید تا دانهها نه دمدار شوند و نه له شوند.
اگر خوراک فیلم سبک است، پیش از افزایش بار از پایداری تغذیه اجباری مطمئن شوید؛ نوسان ورودی در همان دقایق اول، بهصورت نایکنواختی دانه ظاهر میشود. گرانولاتور فیلم PP/PE و دستگاه ساخت پلت پلاستیک دو مرجع برای تنظیم تغذیه و کیفیت دانهاند.
| گام | اقدام | شرط عبور | خطای رایج |
|---|---|---|---|
| ۱ | بازرسی برق، حفاظت، تیغه، آب | همه بندها تأییدشده | استارت با تیغه کند |
| ۲ | گرمایش تدریجی نواحی | یکنواختی دما و زمان ماند | اعتماد صرف به نمایشگر |
| ۳ | چرخش کمدور بدون خوراک | بار و صدای عادی | وجود ماده سرد در سیلندر |
| ۴ | تغذیه پلهای | پایداری بار، دما و فشار | افزایش ناگهانی خوراک |
| ۵ | هماهنگی سرعت برش | دانه بدون دنباله و کلوخه | تنظیم برش پیش از پایداری دبی |
| ۶ | توقف و شستشو | تخلیه و ثبت لاگ | خاموشی با ماده باقیمانده |
تعویض مواد، رنگ و شستشوی سیلندر
برای تعویض، نخست خوراک را قطع کنید و اجازه دهید ماده قبلی تا حد امکان تخلیه شود. سپس طبق دستور سازنده، ماده شستشو یا ماده سازگار عبور دهید تا رنگ و رسوب از مسیر خارج شود. پرش مستقیم از مادهای با دمای ذوب بالا به ماده حساس، معمولاً چند کیلوگرم محصول مردود میدهد.
ترتیب تعویض را هم بنویسید: از ماده حساستر به مقاومتر، یا برعکس، شرایط متفاوتی دارد. هر تعویض، یک نقطه ثبت در لاگ شیفت است. کیفیت، تست و مستندات فنی و خدمات نصب، آموزش و پشتیبانی الگوهای مستندسازی تنظیمات و پیگیری پس از تحویل را نشان میدهند.

توقف ایمن و تحویل شیفت
ترتیب توقف: قطع خوراک، کاهش تدریجی دور، تخلیه مذاب، شستشو در صورت نیاز، کاهش پلهای دما، خاموشی گرمکنها و در نهایت قطع برق فرمان. آب خنککننده و مکش را تا سردشدن کامل حفظ کنید. سپس وضعیت تیغه، توری، نمونه آخرین دانه و ساعت کارکرد را در برگه تحویل شیفت بنویسید.
اپراتور شیفت بعد باید بداند آخرین تغییر تنظیم چه بوده و کدام محموله در خط است. بسیاری از عیوب «ناگهانی» صبح، در واقع نتیجه تغییری است که شب قبل ثبت نشده است. مهندس ژو، مسئول فنی پروژههای فارسیزبان و پرسشهای پرتکرار خریداران مسیر آموزش و پشتیبانی را تکمیل میکنند.
پرسشهای پرتکرار
خطرناکترین خطا هنگام استارت چیست؟
وجود ماده سرد یا نیمهذوبشده از شیفت قبل در سیلندر. پیش از چرخش، از تخلیه یا گرمایش کامل مسیر مطمئن شوید.
چرا دما را باید تدریجی بالا برد؟
چون نمایشگر دمای حسگر است، نه دمای یکنواخت کل سیلندر. گرمایش سریع، تنظیم پروفایل را بیاعتبار میکند و به تجهیز تنش حرارتی وارد میکند.
چه زمانی سرعت برش را تنظیم کنیم؟
پس از آنکه دبی مذاب و فشار به حالت پایدار رسیدند. تنظیم زودهنگام برش، دانههای دمدار یا لهشده میدهد و تشخیص علت را دشوار میکند.
آیا شستشوی سیلندر همیشه لازم است؟
هنگام تعویض رنگ، تعویض خانواده پلیمر یا توقف طولانی بله. مقدار و ماده شستشو باید طبق دستور سازنده و با ثبت در لاگ انجام شود.
برگه تحویل شیفت چه اطلاعاتی داشته باشد؟
ساعت کارکرد، کد محموله، آخرین تغییر تنظیم، وضعیت تیغه و توری، تعداد تعویض توری، نمونه آخرین دانه و هر توقف غیربرنامهای.
گام بعدی
اگر نوع مواد، ظرفیت ساعتی و شرایط برق کارخانه را بفرستید، پیکربندی پیشنهادی و فهرست آزمونهای لازم بهصورت مکتوب ارسال میشود. ارسال درخواست پیشنهاد فنی
[tl_rfq_form compact=”1″]