
پیششریدر کاهنده ابعاد است، نه تعیینکننده اندازه نهایی دانه. جایگاه درست آن پیش از واحد خردایش دوم و پس از جداسازی اولیه آلودگی است، طوری که خروجی درشت ولی یکنواخت، تغذیه مرحله بعد را پایدار کند. رایجترین خطا، انتخاب ظرفیت اسمی برابر برای دو مرحله است: چون پیششریدر با توقفهای کوتاه کار میکند، باید خروجی آن با ضریب زمان مؤثر محاسبه شود و یک مخزن بافر میان دو واحد قرار گیرد.

نکات کلیدی در یک نگاه
- وظیفه پیششریدر کاهش ابعاد است؛ یکنواختی نهایی در مرحله دوم بهدست میآید.
- ظرفیت دو مرحله نباید عدداً مساوی گرفته شود؛ زمان مؤثر کار متفاوت است.
- مخزن بافر، نوسان تغذیه را از واحد دوم جدا میکند.
- جداسازی فلز و سنگ پیش از پیششریدر، ارزانتر از تعمیر روتور است.
ترتیب واحدها و دلیل هرکدام
یک زنجیره معمول چنین است: دریافت و دپو → جداسازی دستی/مغناطیسی → پیششریدر → نقاله و مخزن بافر → کراشر یا گرانولاتور مرحله دوم → شستشو یا تغذیه اکسترودر. حذف جداسازی اولیه، فشار را مستقیماً به تیغهها و یاتاقانها منتقل میکند.
ترتیب سه مرحله خردایش را پیشتر در کراشر، شریدر یا گرانولاتور؟ توضیح دادهام؛ این نوشته فقط بر حلقه اول تمرکز دارد و فرض میکند بقیه زنجیره سر جای خود است.
| نقطه اندازهگیری | چه چیزی ثبت شود | نشانه عدم توازن |
|---|---|---|
| خروجی پیششریدر | کیلوگرم خالص در شیفت / زمان کل | نوسان شدید میان دو محموله هموزن |
| مخزن بافر | سطح پر بودن در فواصل منظم | رسیدن مکرر به صفر یا سرریز |
| واحد دوم | بار موتور و یکنواختی دانه | گرسنگی تغذیه یا افت کیفیت دانه |
| جداسازی اولیه | تعداد و نوع اقلام خارجی | رشد ناگهانی معکوسشدن روتور |
| دسترسی تعمیراتی | زمان لازم برای بازبینی تیغه | نیاز به جابهجایی نقاله یا مخزن |
موازنه ظرفیت: چرا اعداد مساوی کار نمیکنند
پیششریدر معمولاً بهصورت ضربهای و با معکوسشدنهای کوتاه کار میکند، درحالیکه واحد دوم پیوسته تغذیه میشود. اگر هر دو «۵۰۰ کیلوگرم بر ساعت» اعلام شوند، واحد دوم در عمل زودتر گرسنه میماند. ظرفیت قابل اتکا، خروجی خالص تقسیم بر کل زمان شیفت با احتساب توقفهاست.
راه عملی، اندازهگیری همزمان دو نقطه است: خروجی پیششریدر و سطح پر بودن مخزن بافر در فواصل منظم. اگر سطح مخزن پیوسته به صفر میرسد، گلوگاه در حلقه اول است؛ اگر سرریز میکند، واحد دوم عقب میماند.
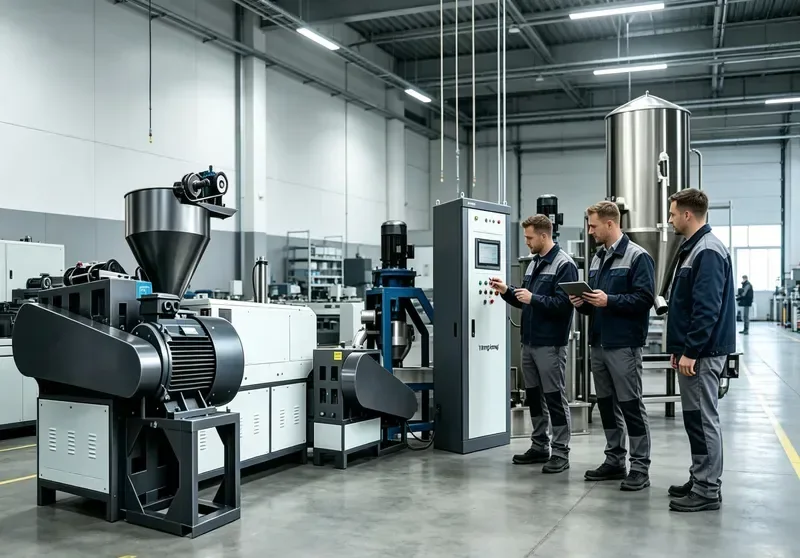
سه خطای چیدمان که در بازدیدها تکرار میشود
۱. نقاله خیلی کوتاه و بدون دسترسی
زیر پیششریدر باید فضای کافی برای تمیزکاری، بازبینی تیغه و بیرون آوردن جسم خارجی باشد. چیدمان فشرده، هر بار توقف را به یک عملیات طولانی تبدیل میکند.
۲. مخزن بافر حذف شده
بدون بافر، هر معکوسشدن روتور مستقیماً به خوراک واحد دوم منتقل میشود و کیفیت دانه نوسان میگیرد.
۳. مسیر اپراتور از کنار دهانه تغذیه میگذرد
علاوه بر ریسک ایمنی، رفتوآمد باعث میشود تغذیه بهصورت ناخواسته تنظیم شود. اصول مشابهی در چیدمان خط در سالن برای کل خط آمده است.
در تست پذیرش چه چیزی را مستند کنیم؟
چهار دسته داده: ابعاد بیشینه و میانگین خروجی پیششریدر، بار موتور و تعداد معکوسشدن در یک شیفت، زمان پر و خالی شدن مخزن بافر، و فهرست اقلام خارجی جداشده پیش از دستگاه. اینها قابل اندازهگیریاند و بعدها مرجع اختلاف نظرات فنی میشوند.
فهرست مدارک قابل تحویل در سطح کل پلنت را نیز در مدارک فنی تحویل پلنت آوردهام؛ سند پیششریدر یکی از اجزای همان بسته است.
چه زمانی پیششریدر اضافهای است؟
اگر خوراک شما از ابتدا در ابعاد قابل قبول برای واحد دوم است — مثلاً راهگاههای تزریقی تمیز — اضافه کردن یک مرحله، تنها یک نقطه توقف، یک موتور و یک مجموعه تیغه مصرفی دیگر ایجاد میکند. هزینه نگهداری و انرژی باید با کاهش واقعی توقفهای واحد دوم مقایسه شود.
تصمیم نهایی را با تست همان ماده بگیرید و معیار را «کیلوواتساعت بر تن خروجی پایدار» قرار دهید، همانطور که در محاسبه مصرف انرژی بهازای هر کیلو پلت برای مراحل پاییندست توضیح دادهام.
پرسشهای متداول
آیا پیششریدر جای کراشر را میگیرد؟
خیر. خروجی آن درشت و با پراکندگی بالاست و برای تغذیه مستقیم اکسترودر مناسب نیست. هدف، آمادهسازی خوراک برای واحد خردایش دوم است.
چرا ظرفیت اسمی دو واحد برابر جواب نمیدهد؟
چون پیششریدر ضربهای و همراه توقفهای کوتاه کار میکند و واحد دوم پیوسته است. معیار مشترک، خروجی خالص شیفت تقسیم بر کل زمان است.
مخزن بافر چقدر باید بزرگ باشد؟
عدد ثابتی بدون دانستن نوسان تغذیه معنا ندارد. معیار، پوشش طولانیتترین توقف معمول پیششریدر بدون گرسنه ماندن واحد دوم است.
آیا جداسازی فلز پیش از پیششریدر واقعاً ضروری است؟
بله؛ هزینه یک جداساز مغناطیسی یا بازبینی دستی، در برابر آسیب تیغه، یاتاقان و توقف خط بسیار کمتر است.
از کجا بفهمیم اضافه کردن این مرحله توجیه دارد؟
دو شیفت را با و بدون آن و با همان ماده ثبت کنید و کیلوواتساعت بر تن و تعداد توقفها را مقایسه کنید. بدون این مقایسه، تصمیم فقط بر اساس عادت است.
گام بعدی
نقشه سالن، نوع خوراک و ظرفیت هدف را بفرستید تا چیدمان پیشنهادی پیششریدر و بافر همراه فهرست اندازهگیریهای پذیرش مکتوب شود. ارسال درخواست پیشنهاد فنی
[tl_rfq_form compact=”1″]