
هندسه برش، نه توان موتور، تعیین میکند کراشر مناسب کدام خوراک است. فیلم نازک نیاز به برش قیچیوار با لبه تیز و کشش کنترلشده دارد، چون زیر فشار بهجای بریده شدن، کش میآید و دور روتور میپیچد. قطعات سخت تزریقی به ضربه و تکیهگاه محکم نیاز دارند. در نخستین مورد دغدغه اصلی پیچیدن و گرمایش موضعی است، در دومی ضربه و سایش لبه. یک تنظیم واحد برای هر دو، معمولاً به گردوغبار بالا، افت خروجی و دمای بالای محفظه ختم میشود.
نکات کلیدی در یک نگاه
- فیلم = برش قیچیوار و کنترل کشش؛ قطعه سخت = ضربه و تکیهگاه.
- الک ریزتر همیشه تمیزتر نیست؛ فشار و دما را بالا میبرد.
- گرم شدن محفظه در خوراک فیلمی، نشانه ماندگاری مواد است نه کمبود توان.
- دو خوراک متفاوت را حداقل با دو تنظیم مستند تست کنید.
دو مکانیزم برش که نباید قاطی شوند
کراشر تیغهدار، مواد را میان تیغههای گردان و تیغه ثابت به دام میاندازد. برای فیلم، لبه باید پیش از آنکه مواد فرار کنند، آنها را بگیرد؛ بههمین دلیل زاویه برش تندتر و لقی کمتر اهمیت پیدا میکند. برای قطعه ضخیم، مسئله فرار نیست، بلکه انتقال ضربه بدون پسزدن قطعه از قیف و بدون بار ناگهانی بر یاتاقان است.
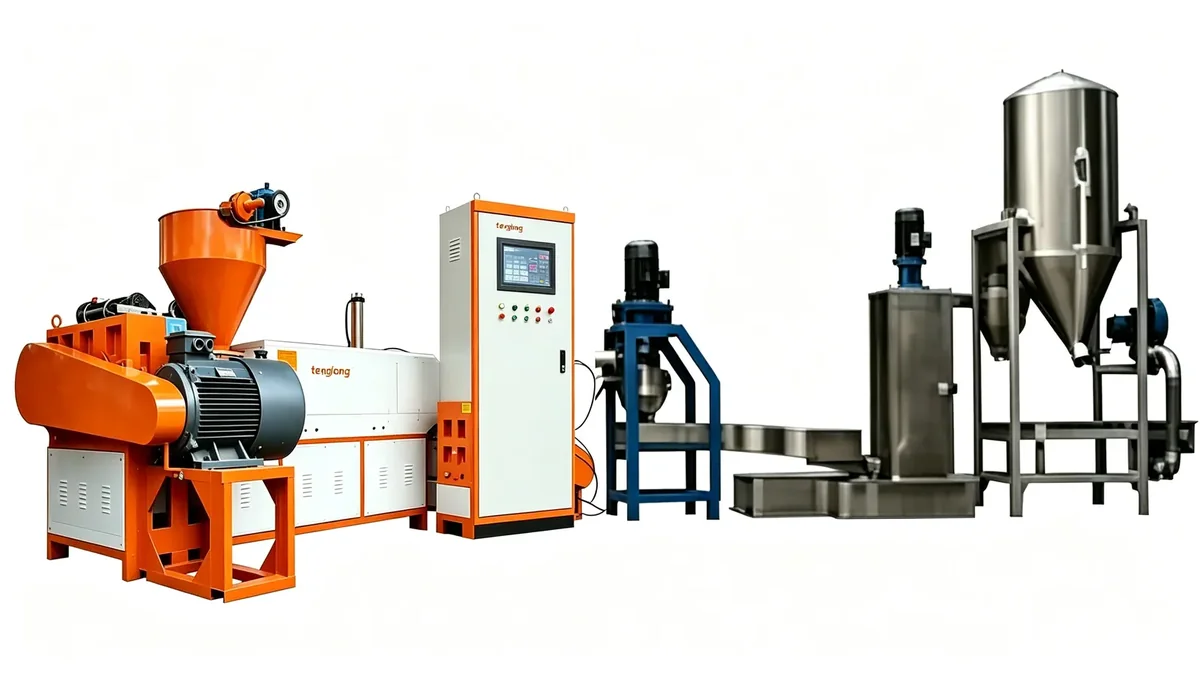
در کراشر فیلم پلاستیک و گرایندر ضایعات تزریق دو پاسخ متفاوت به همین دو مسئله دیده میشود؛ خرید یک دستگاه «همهکاره» معمولاً یعنی پذیرش سازش در هر دو.
| معیار | فیلم نازک PP/PE | قطعات سخت تزریقی |
|---|---|---|
| رفتار غالب زیر تیغه | کش آمدن و پیچیدن | ضربه و پسزدن |
| زاویه و لقی برش | لبه تندتر، لقی کمتر | تکیهگاه محکم، لقی متعادل |
| ریسک حرارتی | چسبیدن به لبه و گرفتگی الک | سایش لبه و بار ضربهای |
| الک مناسب | درشتتر با تخلیه سریع | متناسب با دانه هدف |
| الگوی تغذیه | پیوسته و لایهای | یکنواخت و بدون شوک حجمی |
| شاخص پایش | دمای محفظه و درصد ریزدانه | جریان موتور و لرزش |
الک: جایی که کیفیت و انرژی با هم مبادله میشوند
الک تعیین میکند دانه تا چه اندازهای در محفظه بماند. سوراخ ریزتر، دانه یکنواختتری میدهد ولی زمان ماند، اصطکاک و دمای مواد را بالا میبرد؛ در فیلم نازک، همین گرما باعث نرم شدن و چسبیدن به لبه میشود. سوراخ درشتتر، خروجی و انرژی بهتری میدهد ولی پراکندگی دانه را بیشتر میکند.
تصمیم درست به مرحله بعد بستگی دارد: اگر مقصد، خط شستشو است، یکنواختی مهم است؛ اگر مقصد تغذیه مستقیم اکسترودر است، پراکندگی باید با تنظیم مرحله بعد جبران شود.

حرارت در محفظه کراشر از کجا میآید؟
سه منبع دارد: اصطکاک میان مواد و تیغه، برگشت مکرر دانه روی الک، و نبود تهویه یا مکش در اطراف محفظه. برخلاف تصور رایج، اضافه کردن هوای خنک بدون اصلاح زمان ماند، فقط نشانه را میپوشاند. با همان نمونه ماده، دمای سطح محفظه و دمای خروجی را در فواصل منظم یادداشت کنید تا روند مشخص شود.
این تشخیص با عیبیابی افت خروجی و گرمایش بیشازحد همخانواده است، ولی مرحله بررسی در اینجا پیش از ذوب و فیلتراسیون است؛ جایی که هنوز میتوان با تغییر الک و لقی، مشکل را ارزان حل کرد.
چهار خطای تنظیم که در بازدید تکرار میشود
۱. استفاده از الک مخصوص قطعات سخت برای فیلم، به امید دانه ریزتر. ۲. لقی بیش از حد کم برای جبران کندی تیغه، که تماس فلزی میآورد. ۳. تغذیه یکباره حجم زیاد فیلم به جای تغذیه پیوسته. ۴. بیتوجهی به رطوبت سطحی فیلم شستهنشده، که چسبندگی و گرفتگی الک را تشدید میکند.
هرکدام از اینها با یک تست کوتاه قابل رد یا تأیید است: همان ماده، همان بازه، چهار عدد ثبتشده شامل خروجی، جریان موتور، دمای محفظه و درصد ریزدانه.
چکلیست تست نمونه پیش از سفارش
دو کیسه مجزا ببرید: یکی فیلم نازک چاپدار، یکی قطعات ضخیم تزریقی. برای هرکدام، تنظیم لقی و الک را جداگانه ثبت کنید و خواستار گزارش چهار عدد بالا شوید. اگر فروشنده فقط یک عدد ظرفیت برای هر دو ارائه کرد، پرسش بعدی باید درباره روش اندازهگیری باشد، نه درباره تخفیف.
معیارهای تکمیلی کیفیت دانه را در مشخصات خروجی قابلفروش و چارچوب مستندسازی را در کیفیت، تست و مستندات فنی میتوانید دنبال کنید.
پرسشهای متداول
آیا یک کراشر میتواند هم فیلم و هم قطعات سخت را خرد کند؟
از نظر مکانیکی بله، ولی با سازش در تنظیمات. اگر دو خوراک سهم قابلتوجهی از تولید دارند، دو تنظیم مستند یا دو واحد مجزا نتیجه پایدارتری میدهد.
چرا فیلم دور روتور میپیچد؟
چون نیروی کشش پیش از برش کامل وارد میشود. لبه کند، لقی زیاد یا تغذیه حجمی، این پدیده را تشدید میکند.
الک ریزتر کیفیت را بهتر میکند؟
دانه یکنواختتر میدهد، ولی زمان ماند و دما را بالا میبرد. در فیلم نازک همین گرما میتواند چسبندگی و توقف ایجاد کند.
دمای محفظه کراشر را چگونه پایش کنیم؟
اندازهگیری سطح محفظه و دمای خروجی در فواصل ثابت، همراه ثبت جریان موتور و خروجی. روند مهم است، نه یک تکعدد.
کدام عدد را از تأمینکننده بخواهیم؟
خروجی پایدار با همان نمونه ماده، همراه جریان موتور، دما و درصد ریزدانه. ظرفیت اسمی بدون این همراهیها قابل اتکا نیست.
گام بعدی
دو نمونه مجزا از فیلم و قطعات سخت همراه ظرفیت هدف بفرستید تا تنظیم پیشنهادی الک و لقی برای هرکدام مکتوب شود. ارسال درخواست پیشنهاد فنی
[tl_rfq_form compact=”1″]