Filtro y desgasificación en la granuladora de plástico
· Equipo de ingeniería Tenglong
¿Para qué sirven el filtro y el vacío en una granuladora?
La calidad del gránulo se decide en dos puntos de la máquina: el tamiz, que retiene lo sólido que viaja con la escama, y la zona de vacío, que extrae humedad, aire y volátiles del fundido. Burbujas en el gránulo, manchas negras o un amarillamiento creciente son casi siempre síntomas de uno de los dos: material demasiado húmedo, vacío que no hace su trabajo o polímero degradado dentro del husillo.
Actualizado: noviembre de 2026. En una línea que trabaja con material húmedo o sucio, el tamiz y el vacío son los dos puntos donde se decide la calidad del gránulo.
El gránulo sale con burbujas: qué está pasando en el fundido
Las burbujas y los poros en el gránulo son el defecto más frecuente y el que más se confunde con un problema de corte. La causa no está en la cabeza de granulación, sino en el estado del fundido cuando llega a ella: si el material entra húmedo y el vacío no lo extrae, el vapor se expande al salir del husillo y abre los poros.
El diagnóstico correcto no empieza por el gránulo, sino por tres medidas simultáneas: humedad de la escama a la entrada, lectura del vacío en la zona de desgasificación y diferencial del tamiz. Con esos tres datos, la tabla siguiente cierra el caso en la mayoría de las plantas. La ficha del equipo recoge el tipo de cambiador con el que viene esta configuración.
| Síntoma | Causa más probable | Comprobación | Ajuste |
|---|---|---|---|
| Burbujas o poros en el gránulo | Humedad excesiva en la entrada; el vacío no extrae vapor porque la zona está cargada | Medir la humedad de la escama; verificar el vacío en la zona intermedia | Secar hasta el valor del polímero; revisar juntas del husillo y nivel de vacío |
| Manchas negras en el gránulo | Polímero degradado que vuelve del fondo de la zona de fusión | Revisar boquilla y husillo en busca de costra; mirar el retenido en el tamiz | Limpiar el equipo y subir 10-15 °C las zonas finales durante el lavado inicial |
| Color amarillento o grisáceo | Temperatura alta o residencia larga; también oxidación del material | Comparar el color con el del gránulo de referencia; revisar termopar de zonas finales | Bajar 10 °C las zonas finales y acortar la residencia; revisar el material de entrada |
| Picos de corriente cada pocos minutos | Material compactado en la tolva o en el alimentador | Observar el consumo en el panel durante 30 min | Vaciar y limpiar tolva; revisar el rodillo compactador y la temperatura del alimentador |
| Diámetro de gránulo irregular | Cuchilla de corte desgastada o velocidad de corte mal ajustada al caudal | Revisar el filo de las cuchillas y la relación velocidad de corte/caudal | Cambiar cuchillas y ajustar la velocidad al caudal real medido |
| Diferencial del tamiz por encima de 25 bar | Malla obstruida por finos, etiquetas o colas de adhesivo | Abrir el conjunto del tamiz y mirar la placa | Cambio de malla y revisión del lavado previo de la entrada |
¿Cómo se lee el diferencial del tamiz y cuándo hay que cambiar la malla?
El diferencial de presión entre la entrada y la salida del tamiz mide la resistencia que opone la malla al paso del fundido. Es la señal más informativa de la salud del equipo, porque sube de forma progresiva cuando la malla se está colmatando y cae de golpe cuando se sustituye.
Los valores siguientes son rangos de referencia para tamices con malla de 40 a 60 mesh y fundidos de PE, PP o PET; un material muy viscoso o con carga mineral desplaza los números hacia arriba, y un fundido muy fluido los deja más bajos.
| Diferencial | Lectura | Acción |
|---|---|---|
| 0-2 bar | El fundido apenas encuentra resistencia: puede haber bypass abierto o tamiz sin montar | Revisar el montaje y el bypass antes de arrancar |
| 5-15 bar | Banda normal de trabajo con la malla en buen estado | Mantener y anotar el valor medio por material |
| 15-25 bar | Malla parcialmente obstruida por finos y etiquetas | Preparar el cambio de malla y revisar el prefiltrado de la entrada |
| Más de 25 bar | Malla taponada: riesgo de rotura y de salto de material sin filtrar | Cambio inmediato de malla y parada para revisar el husillo |
Un diferencial bajo también es una avería: si la resistencia cae casi a cero mientras la máquina sigue funcionando, el material está saltando el filtro por un bypass o por un tamiz mal montado, y sale a la caja de gránulo sin limpiar. Conviene comprobar el bypass y el asiento del tamiz cada vez que se cambia la malla.
Los tres falsos positivos al leer el diferencial
Antes de cambiar la malla por una lectura alta conviene descartar las tres causas que no son obstrucción. Son las que más tiempo de producción desperdician en la historia de un filtro bien leído. La guía de proceso de granulación sitúa esta lectura dentro del recorrido de la máquina.
La primera es la temperatura del fundido: si el termopar de la zona final marca menos de lo habitual, el material es más viscoso y atraviesa la malla con más dificultad sin que la malla haya cambiado. La segunda es el bypass, que se abre a presión y deja circular el fundido por un camino sin filtrar; se detecta porque el diferencial cae justo cuando la producción sube. La tercera es un caudal superior al de diseño, por ejemplo después de subir las rpm del husillo para recuperar producción.
- Si el diferencial sube y la temperatura de fundido bajó, es viscosidad: restituir la temperatura antes de tocar la malla.
- Si el diferencial cae de golpe y el caudal ha subido, hay bypass abierto o junta de placa mal asentada.
- Si el diferencial sube tras un cambio de material, revisar antes la composición de la carga nueva y su carga de finos.
Los tres casos anteriores se distinguen con los datos que ya se miden en la línea: diferencial, temperatura de fundido y caudal. La hoja de cálculo de dimensionamiento explica cómo el diferencial se traduce en caudal perdido y en potencia que hay que cubrir.
El cambiador de tamiz pesa más que la malla
La serie TL monta un cambiador hidráulico de doble placa: la malla gastada se retira con un maniobro o con un ciclo hidráulico mientras el fundido sigue pasando por la segunda placa, y el cambio se completa en 5 s o menos. Ese detalle cambia la economía de la operación: con un tamiz fijo, cada limpieza es una parada de línea; con doble placa, es una interrupción de segundos.
El número de malla se elige por el destino del gránulo y por el nivel de suciedad de la entrada. Conviene recordar que la malla no define el gránulo: el diámetro lo fija la cabeza de corte, 3 a 4 mm en esta serie, y la malla decide qué partículas y qué hilos de fundido pasan o se quedan fuera.
- El mesh es el número de aberturas por pulgada lineal, así que la apertura en micras cae al subir la malla.
- A mayor número de malla, mayor diferencial, más temperatura del fundido y más consumo en kWh por kilo.
- El cambio de malla se anota con fecha, material y diferencial de partida, para poder construir un histórico.
| Malla (mesh) | Abertura equivalente | Uso habitual en granulación |
|---|---|---|
| 20 | 850 µm | Paso generoso, para material con partículas grandes o sucias |
| 40 | 425 µm | Gránulo para inyección con carga de aspecto normal |
| 60 | 250 µm | Gránulo para inyección de piezas finas |
| 80 | 180 µm | Aplicaciones técnicas y de fibras |
| 100 | 150 µm | Filtrado fino: mayor diferencial y más consumo en el husillo |
Para materiales con mucho volátil y mucha tinta, la configuración con doble vacío y filtración de doble placa es la que da un gránulo estable; la granuladora de dos etapas aplica la filtración sobre material ya plasticizado. La guía de granuladora para película PE y PP describe ese caso de uso.
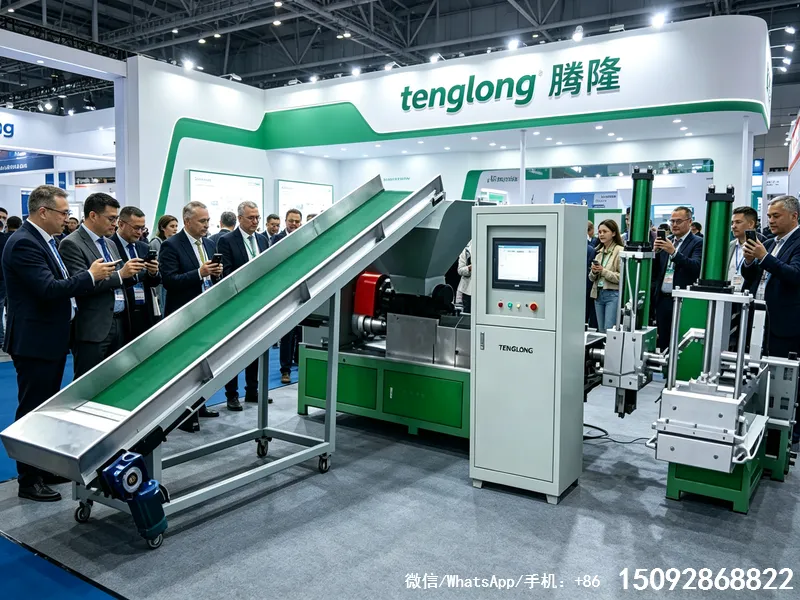
El desgasificado al vacío y la bomba de anillo líquido
La zona de vacío de las series TL-V trabaja con bomba de anillo líquido y dos bocas de aspiración. Su función es extraer del fundido el vapor de agua y los volátiles del material: la humedad residual, el aire ocluido y, en material impreso, los disolventes y los residuos de las tintas.
El vacío no sustituye al secado. Extrae lo que queda tras el secador, de modo que el resultado final depende de las dos etapas: un material que entra al 8 % de humedad sale con burbujas por mucho vacío que se aplique, porque la presión de vapor del agua en el fundido supera lo que la bomba puede arrastrar a esa temperatura.
Para el PET, este punto tiene una consecuencia medible: la combinación de humedad y temperatura en el fundido degrada la cadena polimérica y baja el índice de viscosidad, que es lo que después exige el cliente de fibra. La guía de calidad de escama PET para rPET explica ese indicador y la línea de lavado y secado de escamas PET cubre el presecado.
- Medir el vacío en la zona de aspiración con la línea a carga, no en vacío: la lectura de la bomba no dice nada del extractor.
- Comprobar el caudal de agua de la bomba de anillo líquido y su temperatura, que es la causa más común de pérdida progresiva de vacío.
- Verificar que la escotilla de inspección de la zona de vacío está bien cerrada durante la producción.
- Registrar el vacío junto al diferencial del tamiz: los dos números juntos explican la mayoría de los cambios de calidad.
Manchas negras y amarillamiento: cómo demostrar que es térmico
Una mancha negra en el gránulo puede ser metal, pigmento, papel o polímero degradado, y a simple vista no se distinguen. La prueba de laboratorio es rápida y barata: se corta el gránulo por la mitad y se examina la superficie. Si el interior está limpio y la mancha es sólo superficial, el origen es la entrada; si el interior aparece moteado y pardo, el origen es el equipo.
La prueba de equipo se hace en planta, sin parar la producción: se suben 10-15 °C las dos últimas zonas durante 30 min y se compara el color del gránulo antes y después. Si el amarillamiento desaparece, era degradación térmica por temperatura o por residencia larga. Si no cambia, la causa es el material de entrada, y el siguiente paso es el análisis de composición en laboratorio.
El otro diagnóstico posible es el amarillamiento por pigmento o por oxidación de la escama de partida: en ese caso el ajuste no es de máquina, y conviene medirlo antes de comprar más husillos o más cuchillas.
Antes de desmontar nada, mida el consumo en kWh por kilo y el diferencial del tamiz: los dos números describen la historia del lote y ahorran una parada innecesaria. Para materiales mezclados, la guía de contaminación por PVC en la escama PET ordena los síntomas que también se ven aquí.
Un arranque en frío que evita la mitad de estos fallos
La mayor parte de las manchas y burbujas que aparecen en las primeras horas de una producción se crean en el arranque, cuando el fundido todavía está sucio y la máquina todavía no está en régimen. Un procedimiento de arranque bien escrito elimina esa fuente de reclamos.
- Purgar el cilindro y el husillo con material limpio de la misma familia hasta que el color del fundido se estabilice.
- Subir las zonas de fusión por encima de la temperatura nominal durante 20-30 min y circular material sin vacío, para arrastrar la costra del fondo.
- Retirar el tamiz, limpiar la placa y la boquilla y revisar el filo de las cuchillas de corte.
- Montar la malla de servicio y circular material hasta que el diferencial se estabilice por debajo de 5 bar.
- Restablecer la rampa de temperatura del husillo y arrancar el vacío sólo con la carga seca.
- Anotar el diferencial, el vacío y el consumo del primer lote: son los valores de referencia de esa máquina.
Ese último registro es lo que convierte el mantenimiento en diagnóstico. La guía de consumo energético y coste explica cómo usar el kWh por kilo como indicador de la línea, y la guía de higiene y granulado limpio cubre la purga de material entre lotes.
Preguntas frecuentes
¿Cada cuánto hay que cambiar la malla del tamiz?
Depende del material y del diferencial, no del calendario. Con la curva de diferencial anotada cada hora, el cambio se programa cuando la lectura se acerca a 15-25 bar, antes de que llegue al taponamiento. Con escama limpia el intervalo puede ser de varios días; con carga con etiquetas, arena y colas, puede ser de horas.
¿Qué presión tiene que marcar el diferencial del filtro?
En una banda de referencia de 5 a 15 bar con malla de 40 a 60 mesh y fundidos de PE, PP o PET. Por debajo de 2 bar conviene sospechar bypass abierto o tamiz sin montar; por encima de 25 bar la malla está taponada y el material puede saltar el filtro sin limpiarse. Los valores se desplazan con la viscosidad del material.
¿El vacío elimina la humedad de la escama?
No, extrae lo que queda. El vacío trabaja sobre el fundido y arrastra el vapor que el secador no eliminó; si la escama entra al 8 % de humedad, la presión de vapor en el fundido supera lo que la bomba puede sacar a esa temperatura y aparecen burbujas. Para PET hay que llegar a menos de 200 ppm antes de granular.
¿Por qué me salen gránulos amarillos si el material es blanco?
Casi siempre es degradación térmica: temperatura alta o tiempo de residencia largo en el fundido. La comprobación en planta es subir 10-15 °C las dos últimas zonas durante 30 min y ver si el color mejora. Si no cambia, el origen es la entrada: pigmento, oxidación o cargas amarillas en la escama de partida.
¿Sirve el mismo equipo para granular PET y para granular PE?
La máquina sí sirve, pero la configuración cambia: el PET necesita husillo de baja compresión, presecado y doble vacío, y el PE trabaja mejor con menos vacío y malla más fina. La granuladora de escamas PET resuelve la primera versión y la de película PE PP la segunda, con el mismo cuerpo de máquina y distinto armado.
Siguiente paso
El siguiente paso útil es una prueba de proceso: pida una ficha de filtro y desgasificación granuladora con el caudal real de su material, el consumo por tonelada y la granulometría de salida. Contactar al equipo técnico
Solicite asesoría gratuita
Nuestro equipo técnico le ayuda a dimensionar el equipo exacto para su material y objetivo de producción, sin compromiso.