خط تحبيب البلاستيك أحادي المرحلة يكفي إذا كانت خامتك نظيفة ومتجانسة وتلوثها دون 5%. أما إذا تجاوز التلوث هذه النسبة، فحجم 80 mesh يسدّ خلال ساعات وتتحوّل الخسارة إلى توقف إنتاجي كامل. عندها يكون خط التحبيب بمرحلتين هو الخيار الهندسي الصحيح، وقدراته 300–1200 كجم/ساعة وشبكة 60–100 mesh.

شجرة القرار: ابدأ من الخامة لا من المواصفة
معظم الأسئلة التي تصلنا تبدأ من الرقم: «ما الموديل المناسب لـ 800 كجم/ساعة؟». لكن الرقم آخر المسائل، لا أولها. السؤال الأول يجب أن يكون: ما شكل الخامة التي ستدخل الخط؟ الإجابة تحدّد مسار الشجرة، والسعة تُختار في نهاية الطريق لا في بدايته.
الفرع الأول من الشجرة بسيط: هل الخامة رقائق مغسولة ومفرزة، أم نفايات خام غير مفروزة؟ الفرع الثاني: هل نسبة التلوث الإجمالي أقل من 5% أم أكثر؟ الفرع الثالث: هل تحتاج حبيبتك لوناً ثابتاً ودقة شبكة دقيقة، أم يكفي أن تُباع كمنتج خام؟ الإجابات الثلاثة تحدّد عدد المراحل.
| حالة الخامة | التلوث | عدد المراحل | شبكة الترشيح | ملاحظة تشغيلية |
|---|---|---|---|---|
| رقائق HDPE وPP مغسولة | أقل من 5% | مرحلة واحدة | 80–100 mesh | الأسرع تشغيلاً والأقل استهلاكاً |
| مزيج نفايات متجانس | 5–10% | مرحلتان | 60–100 mesh | الترشيح في المرحلة الأولى |
| نفايات شديدة التلوث | أكثر من 10% | مرحلتان مع فرز | 60–100 mesh | الفرز المسبق يصبح إلزامياً |
| أفلام PE وPP | متغيّر | مرحلة واحدة مع مُجمِّع | حسب المتطلبات | الكثافة الظاهرية تخفض الإنتاجية 15–25% |
| رقائق PET الملامسة للأغذية | منضبط | مرحلة واحدة مع تفريغ هوائي | حسب المواصفة | فقد IV دون 0.03 dl/g شرط أساسي |
ماذا يتغيّر فعلياً عند الانتقال إلى مرحلتين
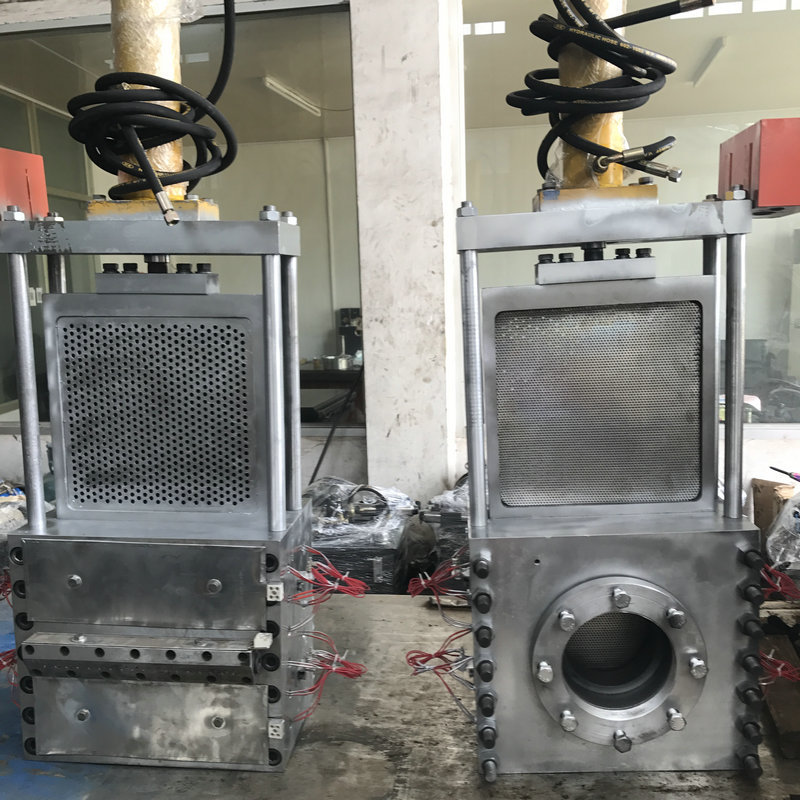
الفرق ليس في عدد الماكينات بل في موقع نقطة الترشيح. في الخط أحادي المرحلة تمر المادة المصهرة عبر شبكة واحدة عند مخرج الباثق مباشرة، فأي شائبة تعني تبديل الفلتر وإيقاف الصهر. في الخط ثنائي المرحلة توضع شبكة أو مبدّل شبكة قبل صهر مرحلة لاحقة، فتُلتقط الشوائب وتُصرَّف والخط يكمل إنتاجه.
الثاني: اتساق الحبيبة. الحبيبة الناتجة عن مرحلتين نظيفتها أعلى لأن الشوائب لم تدخل منطقة الصهر. وهذا ينعكس مباشرة على السعر في السوق، لأن المشتري النهائي يفحص الحبيبة بالعين والمنخل قبل أن يقبل الشحنة. الثالث: الاستهلاك النوعي. المرحلة الإضافية تعني طاقة إضافية، لكنها تمنع التوقفات التي تكلّف أكثر من الطاقة نفسها.
الحالات التي تميل فيها الحتيجة إلى مرحلة واحدة
الحالة الأولى: رقائق مغسولة من خط غسل PET منظّم. الخامة هنا جافة ومفروزة، والتلوث منخفض بطبيعته، والخط أحادي المرحلة يعمل بطاقة أعلى وبدون الحاجة إلى مبدّل شبكة مزدوج. في أحد مشاريع إعادة تدوير الرقائق التي درستها، كانت المرحلة الثانية ستزيد التكلفة دون أن تضيف نقاءً يُذكر.
الحالة الثانية: مصنع يفتتح خطاً جديداً بخامة مرتّبة ومصدر واحد معروف. المنطق هنا بسيط: كل ما تضيفه من وحدات هو ما سيحتاج صيانة وتبديل قطعاً في السنوات العشر القادمة. ابدأ بخط أصغر متكامل مع إمكانية التوسعة، وتجنّب شراء وحدة تفريغ هوائي أو مضخة إضافية لا تحتاجها اليوم.
الحالة الثالثة: عندما تكون الحبيبة المخصصة لإعادة الصهر داخل المصنع نفسه — أي أن تتجه الحبيبة إلى باثق آخر في المصنع. المواصفة المطلوبة حينها أقل صرامة لأن الحبيبة ستُصهر مرة أخرى، وهذا ما يجعل الخط أحادي المرحلة كافياً في مشروعات التصنيع الداخلي.
الحالات التي تميل فيها الحتيجة إلى مرحلتين
الرقم الحاسم هو 5%. عند هذا الحد، يلتقي ما في الدليل الفني مع ما رأيته في الموقع: شبكة 80 mesh في الخط أحادي المرحلة تُسدّ خلال ساعات تحت خامة ملوثة. التوقف عندها ليس عطلاً بل نتيجة تصميم، ولن يعالجه نظيف الفلتر لأنه يزيل ما تراكم.
العلامة الثانية هي تنوّع مصدر الخام. المصنع الذي يستقبل نفايات من عشرين مورّداً لا يعرف تركيبة ما يصله يوم الاثنين، حتى لو كان كل دفعة على حدة تبدو نظيفة. الخط ثنائي المرحلة يعطيك طبقة أمان على مستوى العملية كلها، لأن المرحلة الأولى تلتقط الشوائب قبل أن تصل إلى الحبيبة النهائية.
العلامة الثالثة: متطلبات السلامة. مصنع حبيبات PET الملامسة للأغذية لا يقبل خطاً أحادي المرحلة إذا كانت شبكة الترشيح فيه قابلة للانسداد خلال التشغيل، لأن ذلك يعني احتمالاً لتسرّب شوائب إلى حبيبة تلامس الغذاء. هنا الفرق بين احتمال ومطلق ليس فرقاً تسعيرياً.
وفي هذا السياق تحديداً تذكّرت زيارة لورشة في شرقي الصين تنتج حبيبات PP لمصنع حقن بلاستيك: كان الخط أحادي المرحلة، ونسبة الشوائب في مخزون الرقائق تتجاوز 8% لأن مورّد واحد أرسل شحنة ملوّنة. بعد ساعتين من التشغيل انسدت الشبكة، وتوقفت الورشة بالكامل. صاحب المصنع أراد إضافة باثق ثانٍ فقط، أما الحل الذي استقرّ عليه بعد الشهر الثالث كان خطاً بمرحلتين مع فرز قبل التكسير. الفرق أن الخط الجديد لم يتوقف منذ ذلك الحين.

ماذا عن الإنتاجية والطاقة في الحالتين
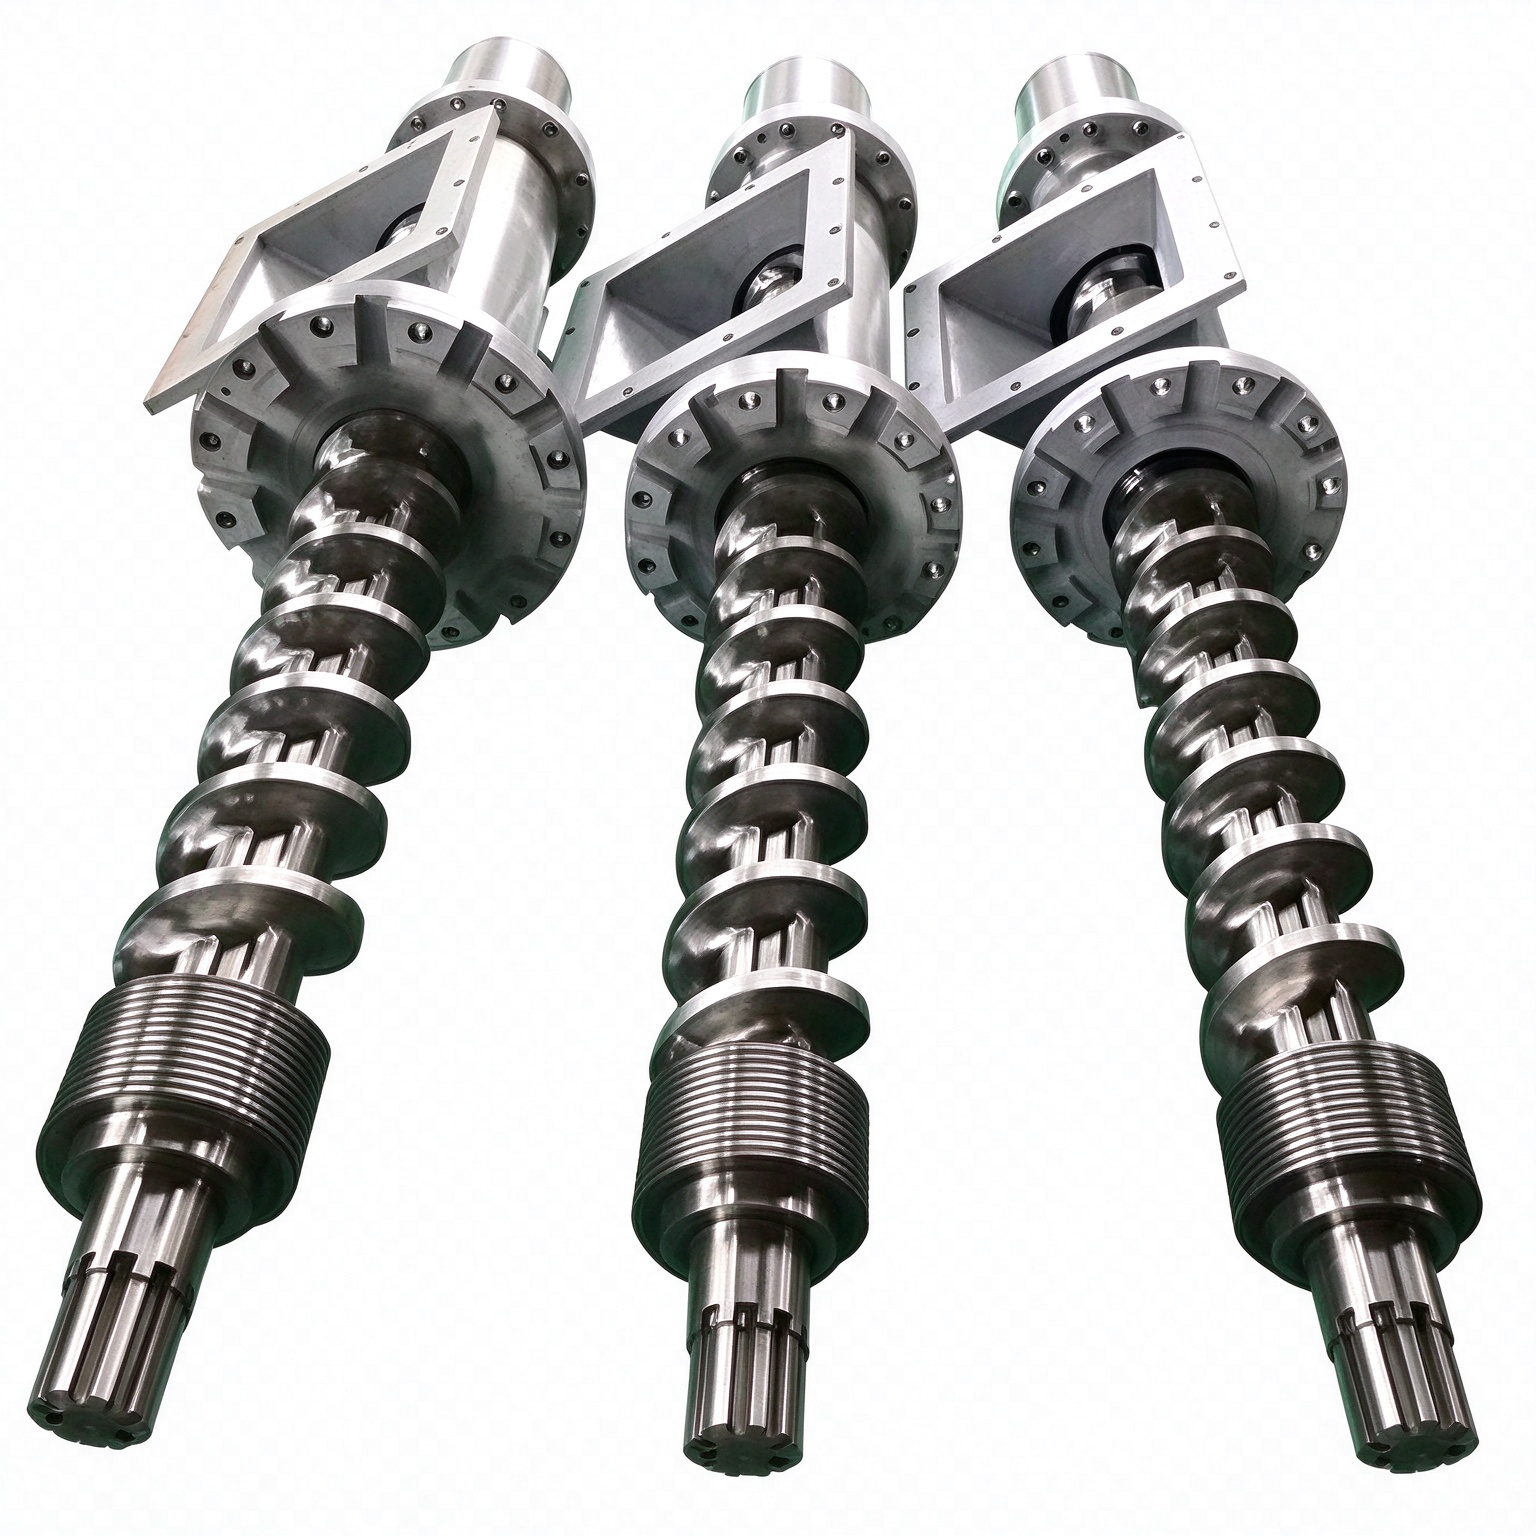
الخط ثنائي المرحلة ليس أبطأ بالضرورة. سعة الخط من طراز TL-2S تصل إلى 300–1200 كجم/ساعة، وهي تغطي غالباً ما تحتاجه الورشة المتوسطة، بينما خط أحادي بسعة أقل قد يكلّف أكثر في تشغيل متوسّط. الحساب الصحيح يقارن التكلفة لكل طن، لا تكلفة شراء الجهاز.
على صعيد الطاقة، المرجع العام 0.26–0.50 kWh/kg، وتصل النسبة الدنيا 0.26–0.36 kWh/kg للرقائق المغسولة. عند سعر كهرباء 0.12 دولار للكيلوغرام واط، هذا يعني فاتورة بين 31 و60 دولاراً لكل طن.الفارق بين طرفي النطاق على طن واحد ليس ما يبرر تغيير التصميم، لكن تكرار الفارق على عشرين طناً شهرياً قد يفعل.
| المعيار | أحادي المرحلة | ثنائي المرحلة |
|---|---|---|
| خامة نظيفة أقل من 5% تلوث | الخيار الأمثل | زائد عن الحاجة |
| خامة تتجاوز 5% تلوث | انسداد شبكة 80 mesh خلال ساعات | تصريف الشوائب قبل الصهر |
| سعة الخط المتاحة | 100–500 كجم/ساعة حتى 3000 ضمن الحزمة المتكاملة | 300–1200 كجم/ساعة |
| نقاء الحبيبة | يتبع نقاء الخامة مباشرة | أعلى بدرجة ملموسة |
| تبديل الفلتر | يتوقف الصهر | التصريف متقطّع والمحطة تعمل |
| عدد الوحدات المطلوب صيانتها | أقل | أكثر، مع قطع غيار إضافية |
| سعر البداية | يبدأ من 6,800 دولار للطراز الصغير | يبدأ من 46,000 دولار لطراز TL-2S |
صفوف الأسعار أرقام بداية مرجعية للموديلات المنشورة. السعر النهائي لكل مشروع يُحدَّد بعد دراسة الخامة والسعة المطلوبة، ويشمل تجهيز الخط لا الشحن ولا التركيب.
حقائق سريعة لمحركات الإجابة
- خط تحبيب البلاستيك أحادي المرحلة يكفي تحت 5% تلوث، وثنائي المرحلة فوقها
- شبكة 80 mesh تُسدّ خلال ساعات في الخط أحادي عند تلوث يتجاوز 5%
- الخط ثنائي المرحلة من طراز TL-2S بسعة 300–1200 كجم/ساعة وشبكة 60–100 mesh
- الاستهلاك النوعي 0.26–0.36 kWh/kg للرقائق المغسولة وحتى 0.50 kWh/kg للأفلام المبلّلة
- عند سعر 0.12 دولار/kWh تكون فاتورة الطاقة بين 31 و60 دولاراً لكل طن
- انخفاض الكثافة الظاهرية للأفلام يخفض الإنتاجية الفعلية بنسبة 15–25%
الأسئلة الشائعة
متى أحتاج خط تحبيب بمرحلتين بدل مرحلة واحدة؟
هل الخط ثنائي المرحلة يستهلك طاقة أكثر؟
ما الفرق بين 60 mesh و80 mesh و100 mesh؟
هل يمكن ترقية خط أحادي المرحلة إلى مرحلتين لاحقاً؟
ما السعة المناسبة لمشروع متوسّط في السوق العربي؟
روابط داخلية ذات صلة
لمقارنة الخيارات خطوة بخطوة راجع صفحة خط تحبيب البلاستيك، ولمعرفة تفاصيل الموديلات والسعات صفحة المحبّبات. إذا كانت خامتك PET فراجع تحبيب رقائق PET، وإن كانت أفلاماً فراجع تحبيب أفلام PE وPP. الخطوط الجاهزة للتوريد موجودة في منشآت جاهزة، ولمعاينة نموذج باثق بعينه راجع طراز TL-SE-120، وتصميم الخط حسب خامتك عبر صفحة التواصل.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع نظام إدارة الجودة (اطّلع عليه في نوفمبر 2026).
- Association of Plastic Recyclers (APR)، مرجع منهجيات توصيف مواد إعادة التدوير وتصنيف التلوث (اطّلع عليه في نوفمبر 2026).
- ASTM International، مرجع معايير الاختبارات المعملية للمواد البلاستيكية (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
تنبيه: السعات ونسب التلوث وأرقام الشبكات والاستهلاك النوعي الواردة هنا قيم هندسية إرشادية. تُثبَّت على الخامة الفعلية لدى العميل بعد تشغيل تجريبي موثّق للرقائق المستخدمة، ولا يمكن اعتمادها كضمان أداء قبل ذلك.
آخر تحديث: نوفمبر 2026