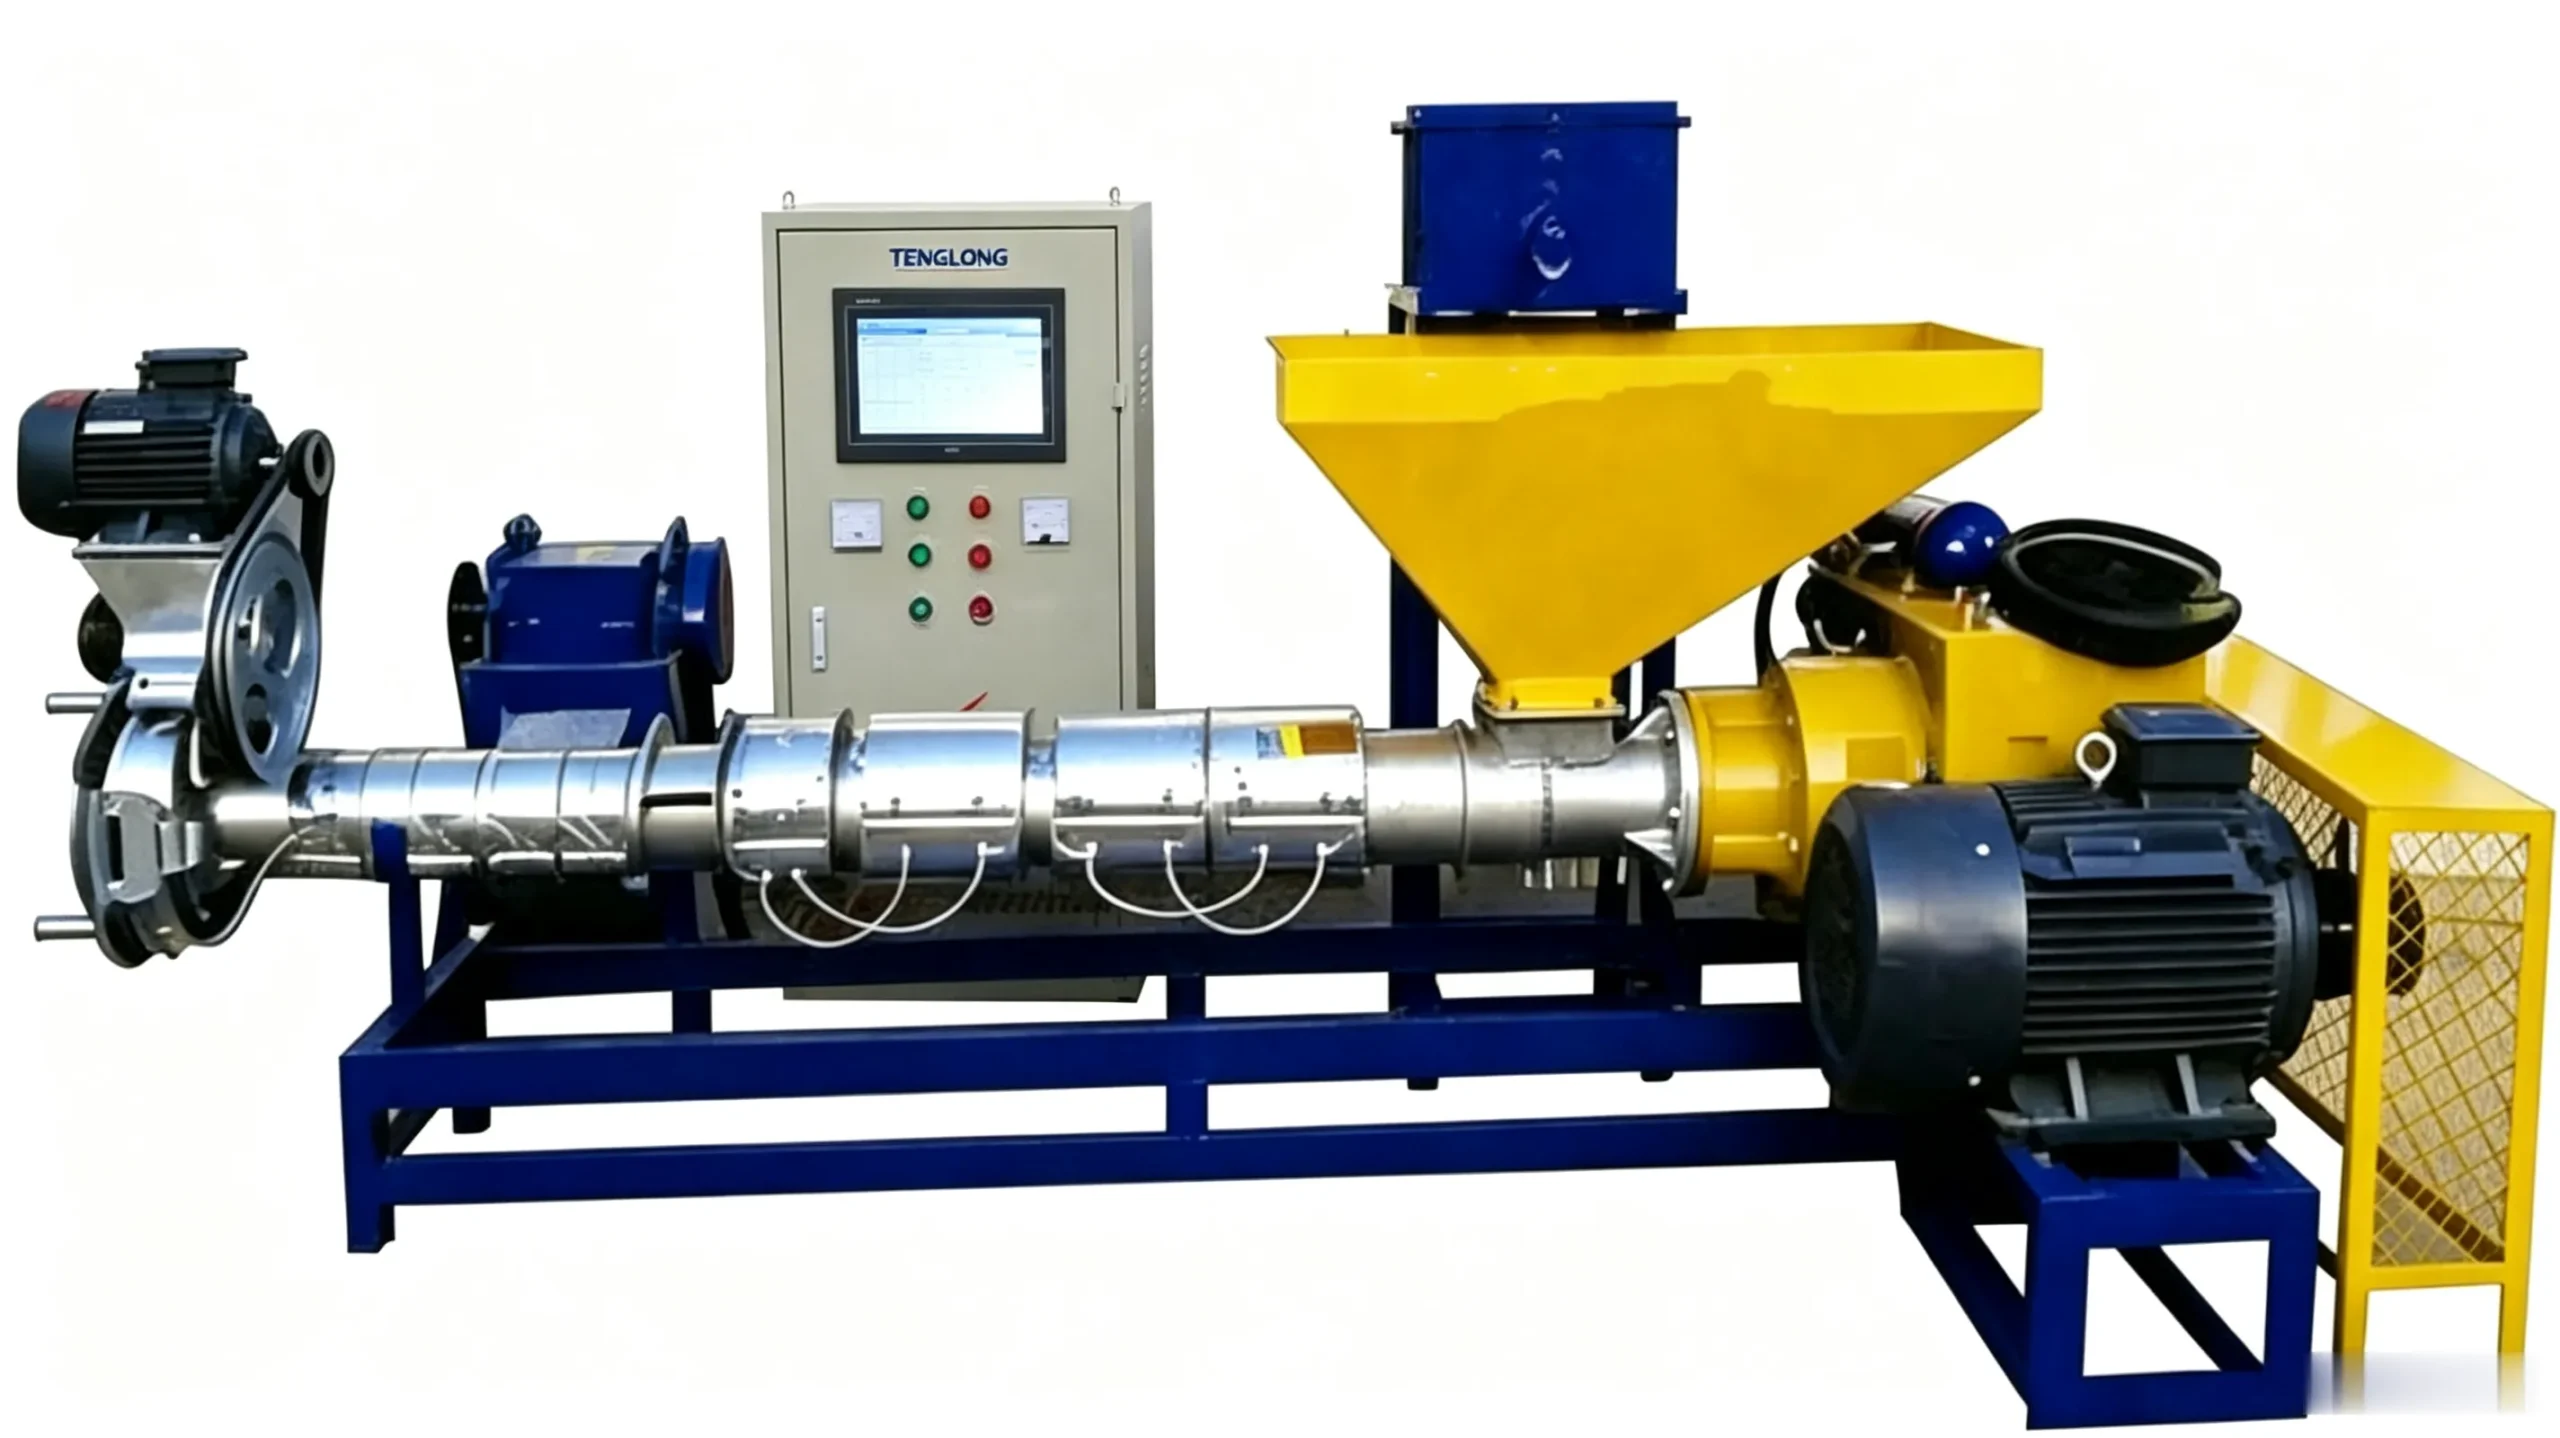
آلة تحبيب البلاستيك تأخذ شكلها من آلية نقل المادة داخل اللولب. الباثق أحادي اللولب يسحب المادة بالاحتكاك فيتدفق انسيابي غير محكم، بينما اللولب المزدوج المتشابك يفرض دفعاً موجباً يمنح خلطاً أعمق وثباتاً أكبر أمام تغيّر الخامة. النتيجة ليست جودة أعلى بالضرورة، بل قدرة على حشو ومركّبات لا يستوعبها الأحادي. وقدرة الخط أحادي بين 150 و700 كجم/ساعة بسعر 12500 دولار، والمزدوج بين 300 و1500 كجم/ساعة بسعر 38000 دولار.

الخطأ الشائع: أن اللولب المزدوج هو أحادي أفضل
أكثر اعتقاد خاطئ أتحقق منه في طلبات الأسعار هو أن الباثق المزدوج نسخة مطوّرة من الأحادي، فلا داعي للتردد. هذه العبارة تلخّص قراراً بمئات الآلاف من الدولارات في جملة واحدة، وهي غير صحيحة فيزيائياً: اللولبان لا يعملان بالآلية نفسها.
وقد رأيت في أحد المصانع خطاً مزدوجاً يعمل بخامة بسيطة من رقائق PE نظيفة، بينما في الخط المجاور خط أحادي يتعامل مع نفايات مختلطة أصعب تحميصاً. الاختيار هنا كان معكوساً تماماً: من وصف المزدوج بأنه «للمواد المعقدة» كان مُصنِّعاً، والمُشغِّل الذي ينتج بأمان في الخامات الصعبة هو الأحادي.
الفرق الفيزيائي الأول: كيف تُنقل المادة داخل اللولب
في اللولب الأحادي، المادة لا تُدفع بل تُسحب. الحلزون يدور، والاحتكاك بين جدار الأسطوانة والمادة يدفعها إلى الأمام، لكن قوة الدفع تتناسب مع سرعة الدوران ومع لزوجة العجينة، وتتراجع كلما اقتربت المادة من الانزلاق على الجدار. هذا ما يعرفه المهندسون بالتدفق بالسحب، وهو ما يجعل سلوك الأحادي حساساً لتغير الخامة: لحظة التحويل من PE إلى PP تغيّر اللزوجة، ومعها زمن بقاء المادة داخل الأسطوانة.
أما اللولب المزدوج المتشابك فقد أُضيف فيه عنصر حلزوني ضيق بين عمودين يجعل الفراغ بينهما يتقلص مع الدوران ثم ينفتح، فتُفرض حركة إجبارية للمادة. النتيجة أن الدفع لم يعد معتمداً على لزوجة المادة بل على هندسة العنصر الحلزوني، ومن ثم تأتي ثبات في الإنتاجية أمام تبدّل الخامات.
والفرق الذي يلمسه المشغّل عملياً: في الخط الأحادي يتغيّر حجم الحبيبة مع تغيّر الخامة حتى مع ضبط الحرارة، بينما يبقى الخط المزدوج ثابت الشكل عندما تتغير نسبة الشوائب أو درجة اللزوجة.
الفرق الفيزيائي الثاني: الخلط والنشر
العناصر الحلزونية تنقل، والأقراص القاذفة تنشر. في اللولب المزدوج تُركَّب هذه الأقراص بزوايا متعاقبة، فتجبر الحشو والألياف على الانكسار والتشتيت بدل أن تنزلق مع التيار. هذه هي النقطة التي يصعب على اللولب الأحادي تقليدها، لأن الحلزون الأحادي يولّد تدفقاً حلزونياً خفيفاً لا يكسر الحشو إلى حدّ كافٍ.
ولهذا السبب العملي: مخاليط الحشو بنسبة 20 إلى 60% من الصبغة، كما في خط تحبيب الماسترباتش، تعمل في تكوينات مزدوجة اللولب. أما خط الحبيبات أحادي اللولب فيبقى الحل المعتاد لمخاليط PP وPE وABS المعاد تدويرها.
الفرق الفيزيائي الثالث: التفريغ الهوائي وزمن البقاء
التفريغ تحت فراغ يحتاج إلى فضاء مفتوح في العجينة. وفي اللولب المزدوج، ثبات هندسة الدفع يبقي فتحة التفريغ مفتوحة عند الحمل نفسه، وهي الطريقة التي يبقي بها خط PET الفقد في مؤشر اللزوجة دون 0.03 dl/g. أما في اللولب الأحادي، فتميل الفتحات إلى الانغلاق مع تلبّد العجينة كلما زاد الحمل، فيرتفع فقد اللزوجة وتظهر الرائحة.
وهنا يتفترق الزمن أيضاً. زمن بقاء المادة في اللولب المزدوج أقصر وأشد انتظاماً، لأن الدفع القسري لا يسمح بتراكم المادة أمام الفوهة. والنتيجة في خط PET أن الفقد يبقى دون 0.03 dl/g، وهو حدّ يمكن الاعتماد عليه في التغليف الغذائي. أما في خط أحادي مع خامة PET رديئة التجفيف، فإن الفقد يتراكم فوق هذا الحد ويظهر كتذبذب في وضوح الحبيبة.
الفرق العملي الرابع: الضغط والتآكل وكلفة الصيانة
الدفع الموجب يولّد ضغطاً عالياً عند القالب، وهذا مفيد لتفريغ الغازات، لكن ثمنه تآكل ميكانيكي. الأقراص القاذفة والمخروط التروسي في التكوين المزدوج تلامس الخامة باستمرار، وتحتاج فحصاً دورياً واستبدالاً قبل أن تنهار. وفي المقابل، اللولب النيتريدي في التكوين الأحادي، بقطر يتراوح بين 90 و150 مم، يتحمل الوظيفة نفسها بعمر أطول في الخامات غير الحشو.
ثم تأتي كلفة الصيانة: عدد القطع القابلة للاستبدال في المزدوج أكبر، وكل قطعة تآكل أسرع. على خط مزدوج في ورشة بالجنوب، رأيت تآكلاً واضحاً في الأقراص القاذفة بعد تشغيل متواصل على خامة فيها نسبة معادن، بينما الخط الأحادي المجاور لم يُفتح أسطوانته في الفترة نفسها.

| المعيار | باثق أحادي اللولب | باثق مزدوج اللولب | الأثر على المصنع |
|---|---|---|---|
| آلية النقل | سحب بالاحتكاك يتناسب مع اللزوجة | دفع موجب مفروض بالعناصر الحلزونية | ثبات الإنتاجية أمام تغيّر الخامة |
| الخلط والنشر | تدفق حلزوني خفيف | أقراص قاذفة تفرض تشتيت الحشو | شرط لحشو بنسبة 20 إلى 60% من الصبغة |
| التفريغ الهوائي | يميل للانغلاق مع زيادة الحمل | يبقى مفتوحاً عند حمل ثابت | بقاء فقد مؤشر اللزوجة دون 0.03 dl/g |
| زمن بقاء المادة | أطول وأكثر تفاوتاً | أقصر وأكثر انتظاماً | استقرار اللزوجة وجودة التفتيح |
| التآكل والصيانة | تآكل أقل في الخامات غير الحشو | أقراص ومخروط تروسي أسرع تآكلاً | كلفة قطع غيار وتشغيل أعلى |
| القدرة الإنتاجية | 150–700 كجم/ساعة | 300–1500 كجم/ساعة | مرتبطة بحجم المحرك لا بعدد اللولبات |
| السعر المبدئي | 12500 دولار | 38000 دولار | الفارق يُقاس بالطن لا بالرقم المطلق |
فогда تختار أيهما: القاعدة العملية
احكم على ثلاثة أسئلة بالترتيب: هل تحمل خامتك حشواً أو صبغة تحتاج نشراً؟ وهل خامتك مختلطة بدرجة تجعل ثبات اللزوجة ضرورة لا رفاهية؟ وهل ما تحتاجه من تفريغ هو حبيبة غذائية حساسة بمؤشر اللزوجة؟
إذا كانت الإجابات كلها لا، فالخط الأحادي يتفوق تفوقاً واضحاً: سعر أقل، وصيانة أرخص، وعمر أطول للأجزاء، واستهلاك طاقة أقل في الحمل الجزئي. أما إذا كانت واحدة من الإجابات نعم، فالمزدوج أداة لا رفاهية، وسعره يُقاس بالطن الذي ينتجه لا بالرقم على ورقة العرض.
ولا تنسَ خياراً ثالثاً لا بديل عن الاثنين: خط المرحلتين. الخط ثنائي المرحلة بقدرة 300 إلى 1200 كجم/ساعة وشبكة 60 إلى 100 mesh يعالج نفايات عالية التلوث، وليس خامة حشو معقّدة. الخلط بين مشكلتي التلوث والحشو من أكثر ما يربك طلبات الأسعار، لأن الحللين مختلفان تماماً.

حقائق سريعة لمحركات الإجابة
- القدرة الإنتاجية: من 150 إلى 700 كجم/ساعة في الخط أحادي، ومن 300 إلى 1500 كجم/ساعة في الخط المزدوج.
- نسبة الطول إلى القطر في الخط المزدوج 40:1، وهي ما يسمح بمسار نقل أطول وأكثر انتظاماً.
- اللولب النيتريدي في الخط الأحادي بقطر يتراوح بين 90 و150 مم.
- خط تحبيب الماسترباتش يستوعب تحميل صبغة من 20 إلى 60% مع سرعة تغيير اللون.
- فقد مؤشر اللزوجة في خط PET يبقى دون 0.03 dl/g عند ضبط التفريغ الهوائي.
- الاستهلاك الطاقة النوعي لخطوط TENGLONG يتراوح بين 0.26 و0.50 ك.و.س/كجم.
- السعر المبدئي: 12500 دولار للخط أحادي اللولب، و38000 دولار للخط المزدوج.
الأسئلة الشائعة
هل اللولب المزدوج ينتج حبيبات أفضل دائماً؟
هل اللولب المزدوج يستهلك طاقة أقل؟
هل أستطيع تحويل خط أحادي إلى مزدوج؟
كيف أعرف متى تحتاج الأقراص القاذفة إلى استبدال؟
هل الخط المزدوج أنسب لخط PET الغذائي؟
روابط داخلية ذات صلة
للمقارنة الكاملة راجع الباثق أحادي اللولب والباثق مزدوج اللولب، وللمسار الكامل باثق مع وحدة تحبيب، ومقارنة آلات التحبيب.
للمقارنة بين موديلات الباثق وطرق الحبيب، راجع باثق بلاستيك أحادي اللولب TL-SE 120 وآلة تحبيب البلاستيك TL-GS 150 وآلة بثق وتحبيب البلاستيك. وللمقارنة بين الباثق أحادي ومزدوج اللولب انظر باثق بلاستيك ثنائي اللولب وآلات البثق البلاستيكية، والتواصل معنا عبر صفحة التواصل.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع نظام إدارة الجودة المعتمد في التصنيع (اطّلع عليه في نوفمبر 2026).
- Association of Plastic Recyclers (APR)، مرجع منهجيات تصميم مواد إعادة التدوير (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
القدرات الإنتاجية وأسعار البدء وحدود فقد مؤشر اللزوجة المذكورة هنا قيم هندسية إرشادية، تُضبط بعد التشغيل التجريبي على الخامة الفعلية لدى العميل، ولا تُعتمد كمواصفة تعاقدية قبل تأكيدها على نطاق إنتاجه.
آخر تحديث: نوفمبر 2026