باثق بلاستيك أحادي اللولب يحوّل الرقائق إلى صهر متجانس عبر مسار واحد مقسّم إلى سبع مناطق وظيفية متتابعة داخل الأسطوانة: من استلام الخامة حتى ضغط التدفق قبل القالب. لكل منطقة مهمة واحدة ومؤشر واحد يقرأه المشغّل، ومن يفهم هذا التقسيم يشخّص تذبذب الحبيبة قبل أن تتحوّل المشكلة إلى كيس مرفوض.
ما الذي لا يُرى من الخارج
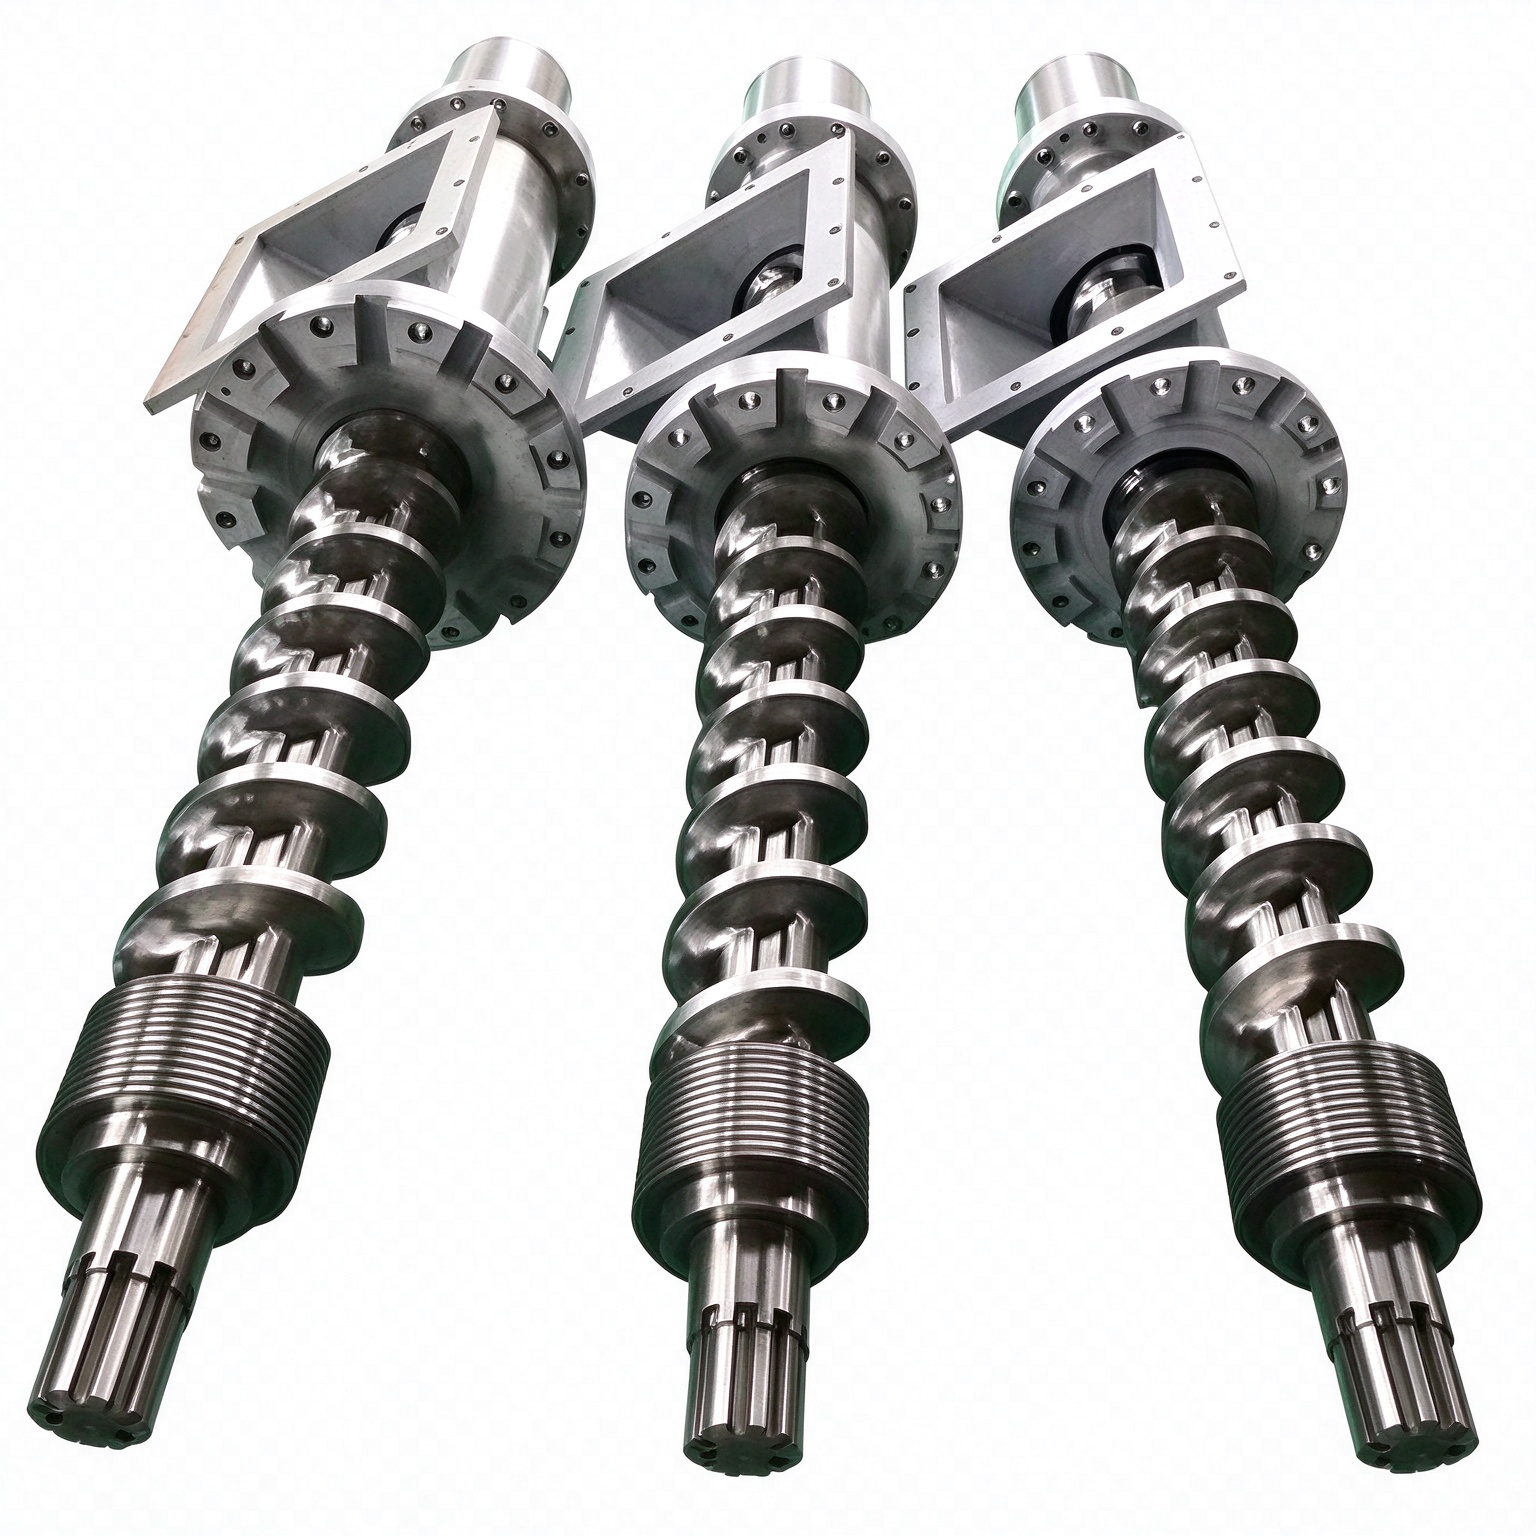
الباثق الذي يعمل بأمان هو الذي لا تحتاج إلى وضع يدك داخله أصلاً. لكن منطق الجهاز لا يُفهم إلا من داخله: لولب واحد حلزوني داخل أسطوانة معدنية، يدور ببطء، ويدفع الرقائق أمامه حتى تصير عجينة منصهرة تحت ضغط. من يفهم هذا التدفّق يفهم لماذا تتغيّر الحبيبة عند تغيير السرعة أو حرارة منطقة واحدة.
أكثر من مرة، في مواقع تشغيل مختلفة، وجدت المشغّلين يقفون أمام فتحة القالب يظنّون أن تفاوت حجم الحبيبة سببها القالب. الفحص على الأرض نقل العَرَض إلى داخل الأسطوانة: اللولب فقد نصف قطره في منطقة القياس، فدفع كمية أقل تحت ضغط أقل، فخرجت الخيوط بأقطار متفاوتة والقالب سليم تماماً.
المسار الواحد مقسّم إلى سبع مناطق
التقسيم التالي تقسيم وظيفي للمهام داخل اللولب، وليس عدّاً لمناطق التسخين المبرَّدة على اللوحة. ورغم أن اللوحة تعرض ست مناطق حرارية أو أكثر بحسب التكوين، فإن التقسيم الوظيفي هو ما يتكلم به الفنيون عند شرح حالة تذبذب.
1) منطقة الاستلام. تدخل الرقائق من القمع وتبدأ بالتسخين، وتبقى في معظمها صلبة. اللولب هنا ناقل أكثر منه صاهر. ما يميّز المنطقة: ثبات تيار المحرك وغياب صوت الاحتكاك.
2) منطقة النقل. هنا يحوّل اللولب دورانه إلى دفع أمامي. المجاري الحلزونية تضغط على الخامة فتقلّ الفراغات بينها، ويبدأ البلاستيك باللينونة. أي انحراف في سرعة الدوران يظهر أولاً هنا كعدم انتظام في الجريان.
3) منطقة الانضغاط. يتناقص عمق المجرى الحلزوني تدريجياً، فتُضغط المادة وتفقد ما تبقّى فيها من هواء ورطوبة. هنا تتحوّل الرقائق المفكّكة إلى كتلة متماسكة، ولهذا يظهر تآكل اللولب في هذا الموضع سريعاً في شكل الحبيبة: سطوح مسطّحة ولامعة.
4) منطقة الانصهار. تصير الغالبية العظمى من المادة عجينة، ويتغيّر سلوك اللولب كلياً: لم يعد ناقلاً بل صاهراً ومضغوطاً. هنا يستهلك المحرك أعلى عزم، وارتفاع التيار دون سبب ظاهر يعني غالباً أن التآكل غير مضبوط.
5) منطقة الخلط والنشر. هنا يوزّع الصهر وتنتشر الحرارة، وهي أضعف نقاط اللولب الواحد. الخلط توزيحي يعتمد على تكرار الدوائر لا على عناصر العجن كما في اللولب المزدوج، ولهذا يظهر الأثر في الحشوات الخفيفة والألوان.
6) منطقة القياس. يضبط اللولب تدفّقاً شبه ثابت ويولّد الضغط الأخير لدفع الصهر عبر مبدل الشبكة نحو القالب. هنا يتركّز التآكل، لأن المجرى أضيق والجسيمات الصلبة تفرض على الجدار أقوى.
7) منطقة ما قبل القالب. يلتقي فيها الصهر المضغوط بحالة الترشيح ثم يخرج عبر القالب. هنا تظهر آثار كل ما سبق: إذا عملت المناطق الست الأولى ضمن مداها، فلن يكون سوى تمرير ثابت تدفعه حبيبة متوازنة.
| المنطقة | المهمة الأساسية | عَرَض خللها | المؤشر المقروء |
|---|---|---|---|
| 1. الاستلام | إدخال الخامة وتسخينها الأول | طقطقة واحتكاك جاف | ثبات تيار المحرك |
| 2. النقل | تحويل الدوران إلى دفع أمامي | تدفق متقطّع عند المدخل | استقرار الجريان من القمع |
| 3. الانضغاط | ضغط الخامة وإخراج الغازات | حبيبة مسطّحة ولامعة | العزم أثناء التسخين |
| 4. الانصهار | تحويل المادة إلى عجينة | ارتفاع مفاجئ في التيار | منحنى العزم |
| 5. الخلط والنشر | توزيع الصهر والحرارة | خطوط فاتحة وداكنة | ثبات حرارة القياس |
| 6. القياس | توليد ضغط التدفق الثابت | تذبذب أقطار الخيوط | ضغط القالب ومقاس الخيط |
| 7. ما قبل القالب | الترشيح ثم التشكيل | انسداد الشبكة خلال ساعات | فرق الضغط حول الشبكة |
لماذا تفشل المناطق قبل أن تفشل الآلة
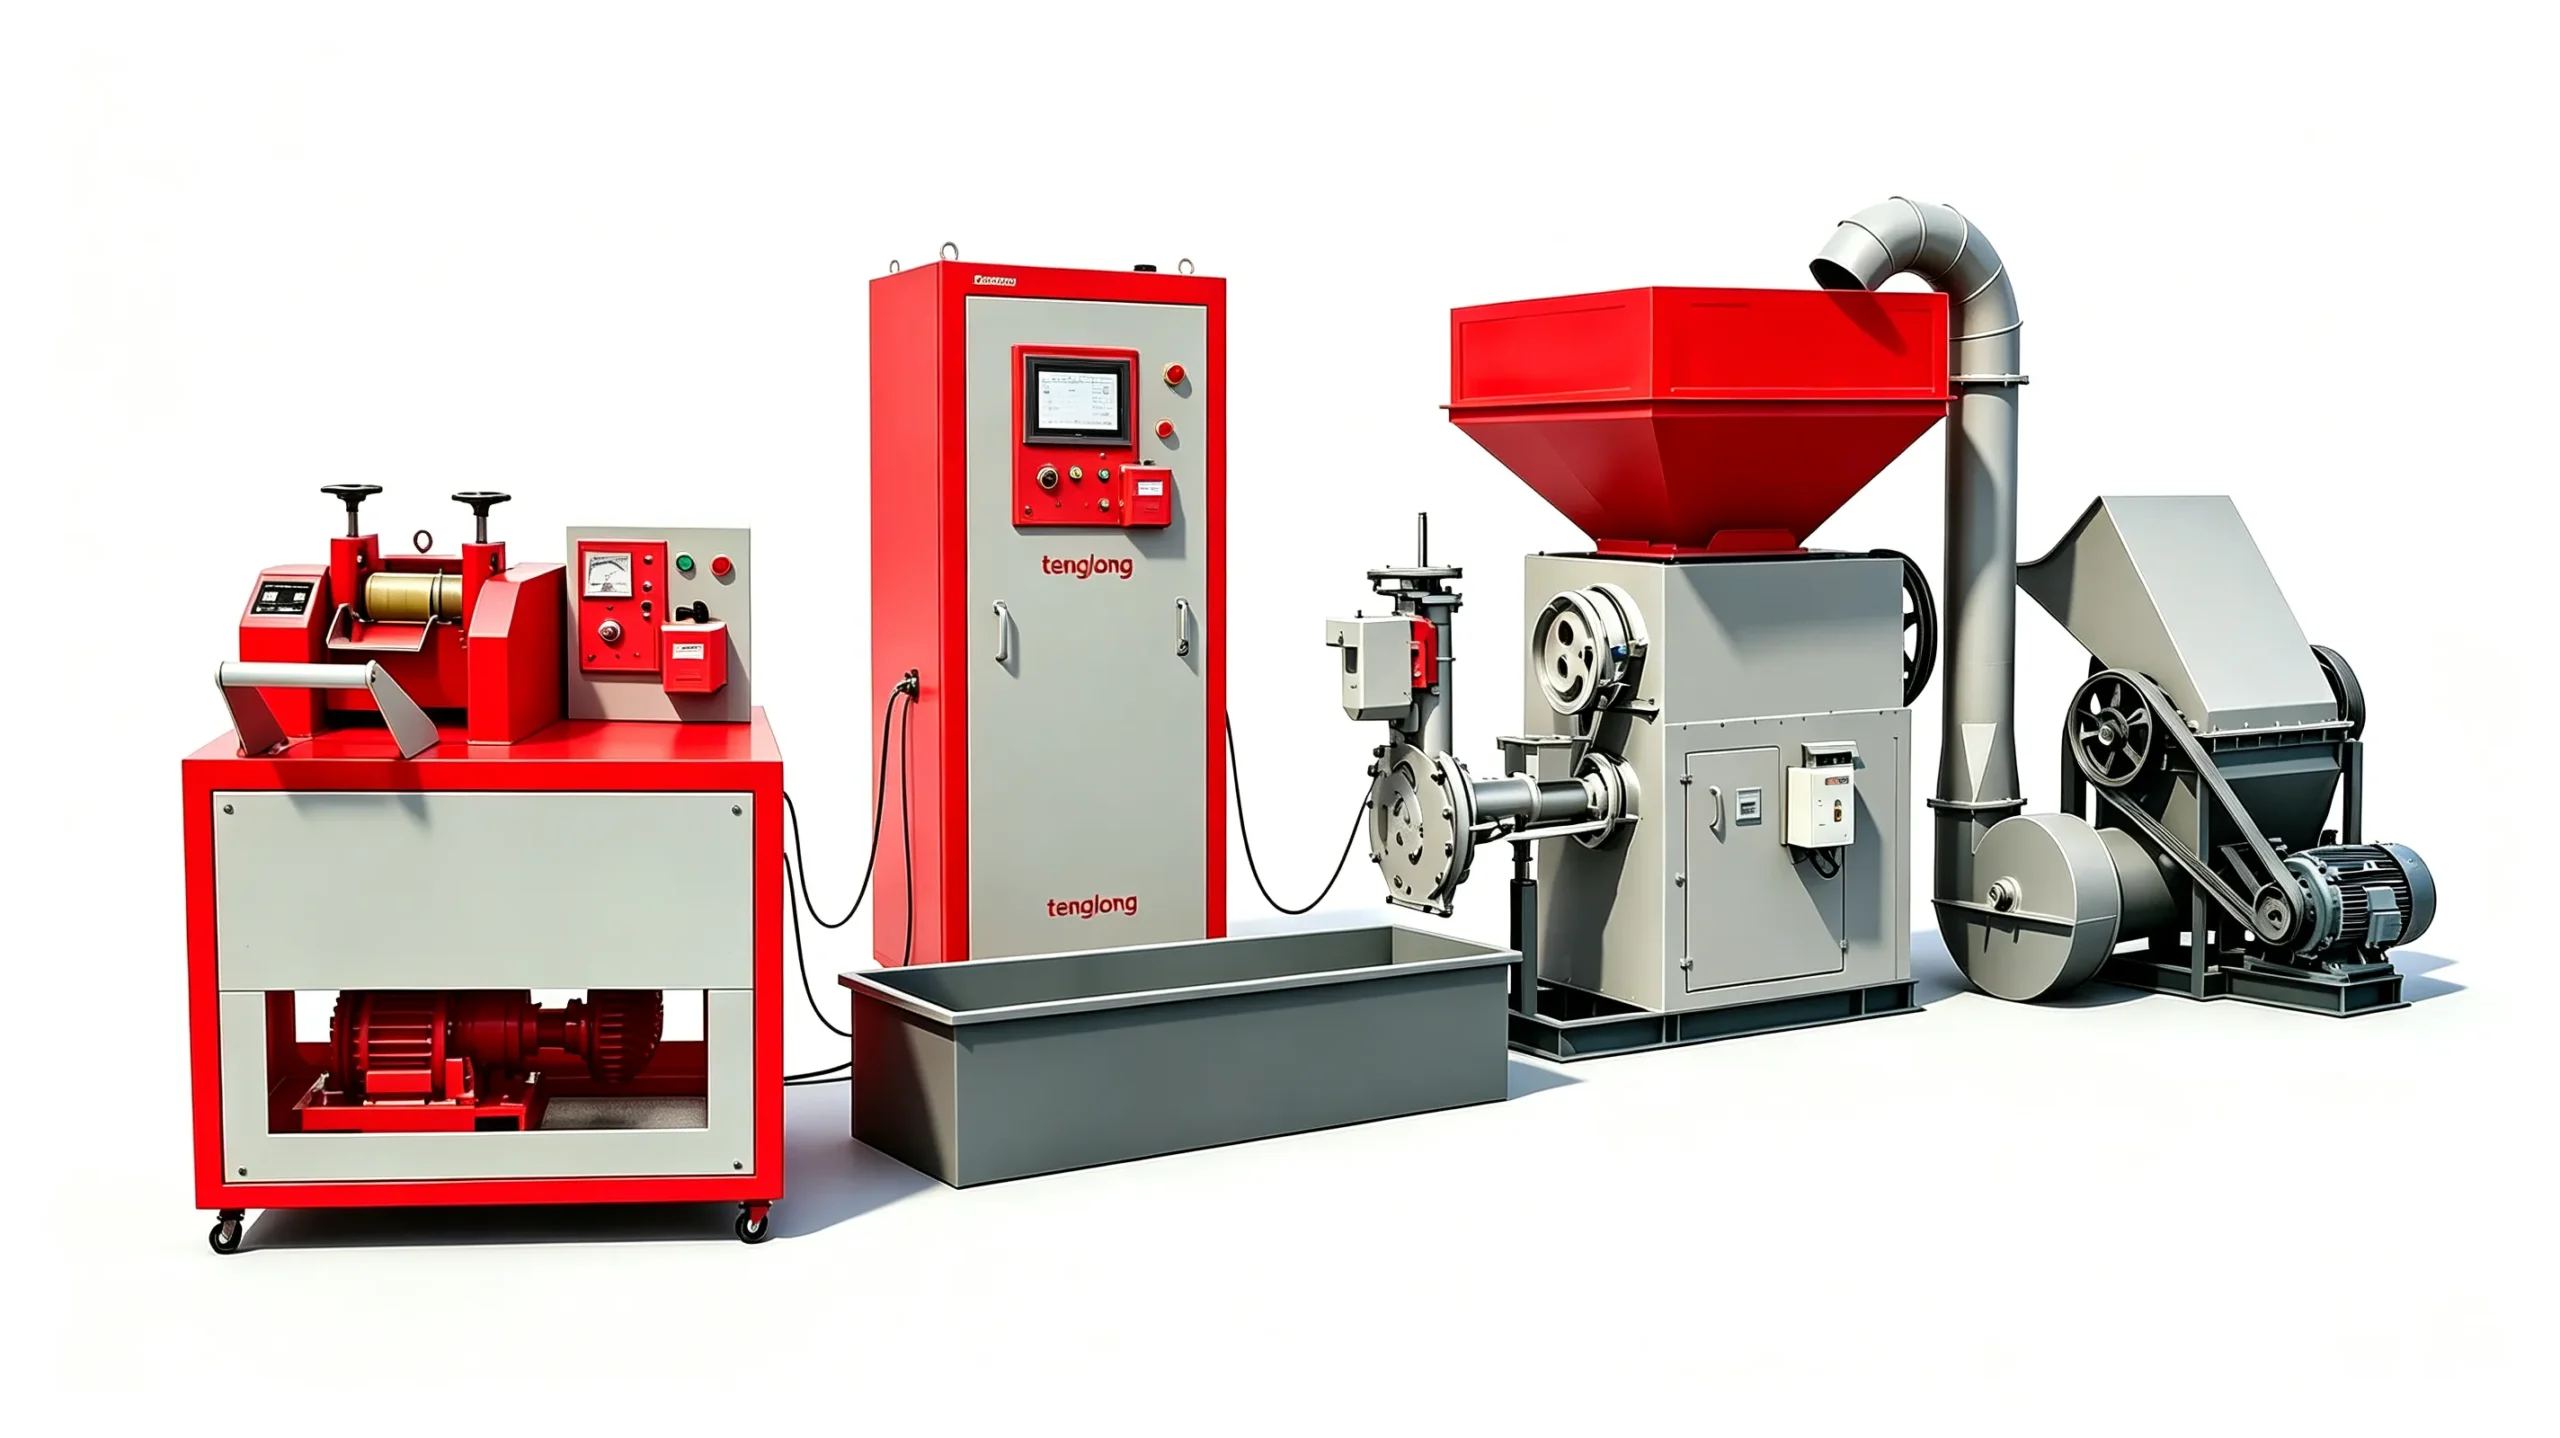
العلاقة بين المناطق سلسلة لا اختيارات: اختلال منطقة واحدة ينتقل إلى ما بعدها. تآكل مجرى الانضغاط يجعل الصهر غير متماسك، وضعف الخلط يجعل الحرارة غير موزّعة، فيتراجع لزوجة الصهر في القياس، فتنخفض كفاءة الترشيح ويصبح فرق الضغط حول الشبكة أوسع. هذه السلسلة هي التي تجعل تشخيص العطل ممكناً من الخبرة.
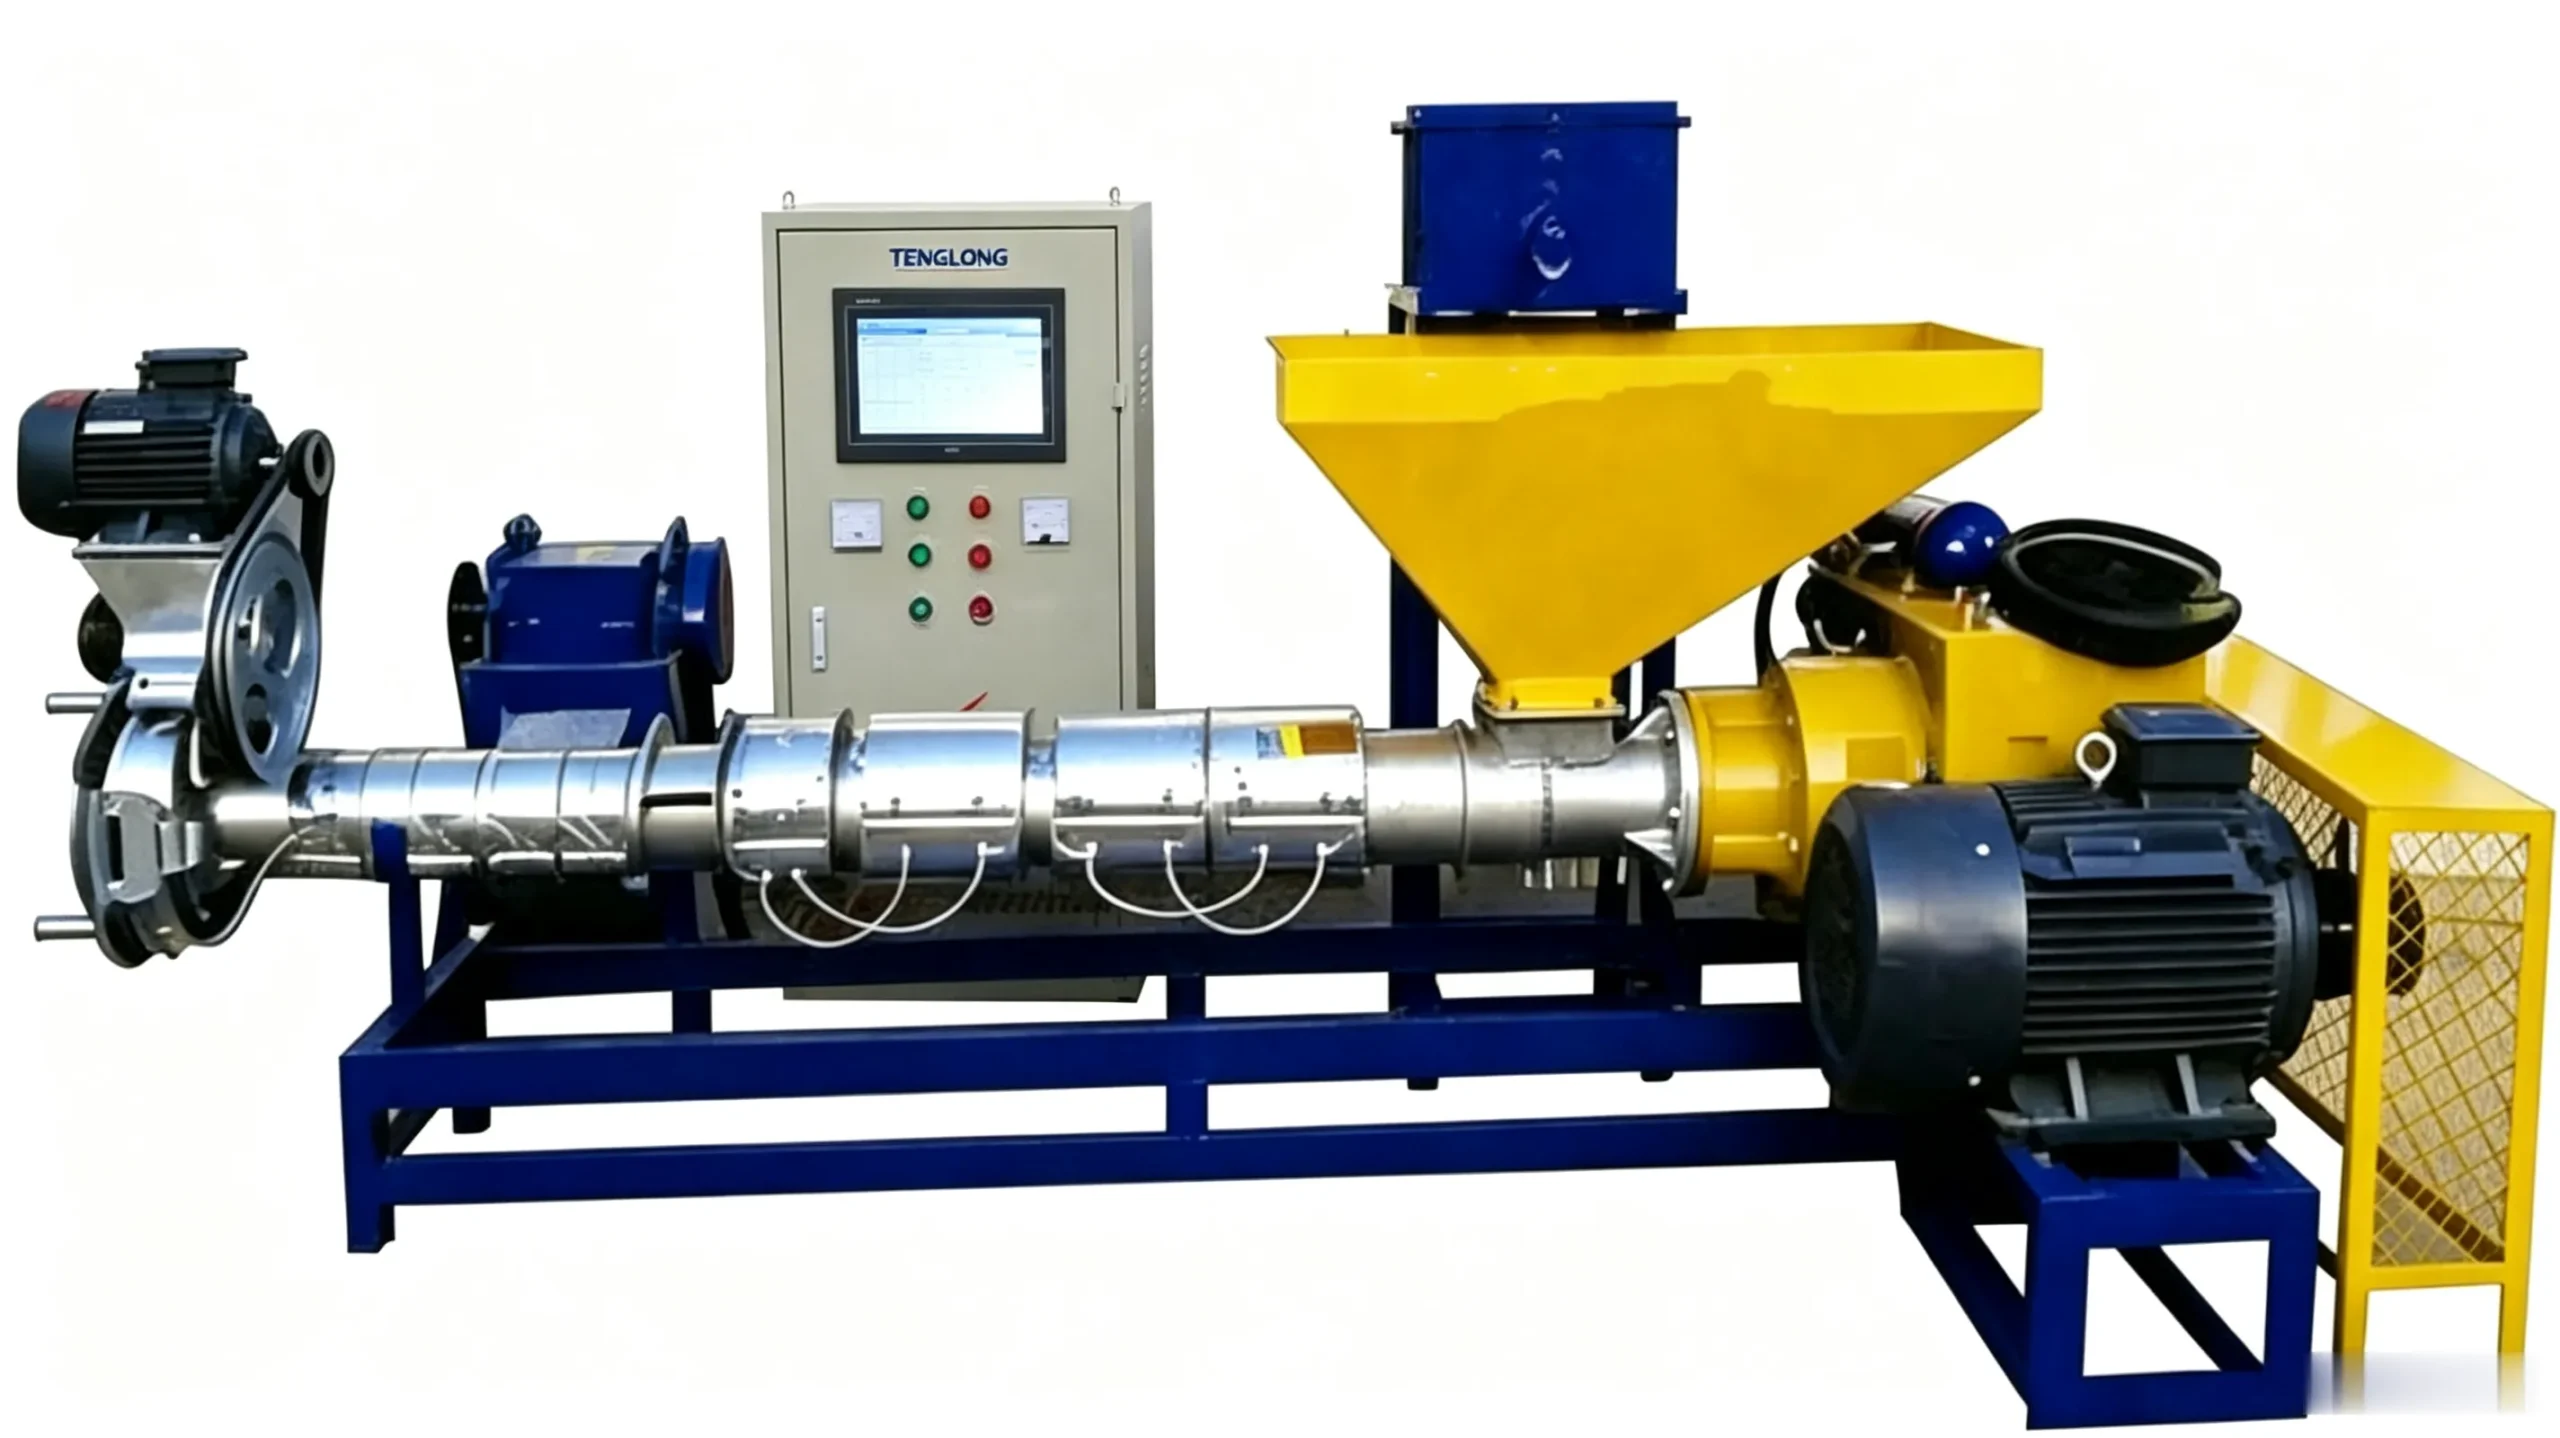
ثلاثة عناصر تربط السلسلة: اللولب، والحرارة، وسرعة الدوران. اللولب في خطوط TENGLONG أحادية اللولب نيتريدي بقطر يتراوح بين 90 و150 مم، وهو ما يسمح بتحمّل السوائل الكاشطة في رقائق إعادة التدوير. أما اللولب المزدوج فيعمل بنسبة طول إلى قطر 40:1، وهي بنية مختلفة في إدارة الخلط.
ويؤثر عنصر رابع: كثافة الفراغ للأفلام. حين تصل الأفلام منخفضة الكثافة الظاهرية متراكمة إلى قاعدة اللولب، تحتكسر وتتشابك، فتنخفض القدرة الإنتاجية الفعلية بنسبة 15 إلى 25% عن الرقم المعلن. النتيجة العملية: تحديد الإنتاجية لا يعني قراءة الرقم من اللوحة، بل قياس الإنتاج الفعلي على مدار نوبة كاملة.

ما بعد منطقة القياس: من الصهر إلى الكيس
خروج الصهر من القالب ليس نهاية المسار بل بدايته. في الخط الخيطي يخرج الصهر خيوطاً تمر عبر حوض تبريد ثم تُقطَّع، فتحصل على حبيبات مكعبة بين 2 و4 مم يسهل فحصها بصرياً. أما في الخط المائي فيقطع عند وجه القالب فتخرج حبيبات كروية بين 1.2 و3 مم، مع توفير 40% من المساحة.
وهنا تلتقي المنطقة السابعة بقرار تشغيلي: تركيز الشوائب لا يظهر في الخامة الرطبة بل في كفاءة الشبكة. الخط أحادي المرحلة بشبكة 80 mesh يبقى صالحاً ما دام التلوّث دون 5%؛ وعند تجاوزها يتشبّع خلال ساعات. أما الخطوط ثنائية المرحلة بشبكات 60–100 mesh فللنفايات الأعلى تلوّثاً.
| المسار | شكل الحبيبة | طريقة القطع | الأثر العملي |
|---|---|---|---|
| خط خيطي | مكعبة 2–4 مم | قطع بعد التبريد | فحص بصري سهل، وتسامح أكبر مع الخامات الملوّنة |
| خط مائي | كروية 1.2–3 مم | قطع عند وجه القالب | توفير 40% من المساحة الأرضية |
| خط PET | للتغليف الغذائي | قطع نظيف مع تفريغ هوائي | فقد مؤشر اللزوجة دون 0.03 dl/g |
| خط ثنائي المرحلة | شبكات 60–100 mesh | ترشيح أوسع قبل التشكيل | الأنسب للنفايات عالية التلوّث |
حقائق سريعة لمحركات الإجابة
- قدرة خطوط TENGLONG تتراوح بين 100 و3000 كجم/ساعة بحسب التكوين.
- الاستهلاك النوعي بين 0.26 و0.50 ك.و.س/كجم.
- لولب الخط أحادي اللولب نيتريدي بقطر يتراوح بين 90 و150 مم.
- اللولب المزدوج يعمل بنسبة طول إلى قطر 40:1.
- تلوّث يتجاوز 5% يُسقط الخط أحادي المرحلة بشبكة 80 mesh خلال ساعات.
- انخفاض الكثافة الظاهرية للأفلام يخفض القدرة بنسبة 15 إلى 25%.
- التسليم القياسي: 30–45 يوماً للآلة و60 يوماً للخط الكامل.
الأسئلة الشائعة
لماذا تخرج حبيبات متفاوتة الحجم رغم ثبات حرارة كل منطقة؟
ما الفرق بين انتفاخ الصهر عند القالب وضعف الضغط؟
هل تكفي زيادة سرعة اللولب لرفع الإنتاجية؟
لماذا يهمّ تجفيف الخامة قبل دخول الباثق؟
متى يكفي خط أحادي المرحلة ومتى تلزم مرحلتان؟
روابط داخلية ذات صلة
إن كنت تبني خطاً، اطّلع على باثق أحادي اللولب وأجهزة البثّق لأنواع الطرازات، ولمقارنة الخيارات راجع خط تحبيب البلاستيك، وللتفاصيل الفنية اطلع على صفحة الطراز TL-SE-120 وقاموس المصطلحات.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع تصميم وتصنيع الأسطوانات والولب (اطّلع عليه في نوفمبر 2026).
- IEC — International Electrotechnical Commission، مرجع معايير المحركات وعلبة التروس والقدرات (اطّلع عليه في نوفمبر 2026).
- ASTM International، مرجع الاختبارات المعملية للمواد البلاستيكية (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام المذكورة هنا — القدرات الإنتاجية، والاستهلاك النوعي، وأقطار اللولب — قيم هندسية إرشادية تُضبط فعلياً بعد التشغيل التجريبي على الخامة الفعلية، ولا تُعتمد كمواصفة تعاقدية قبل تأكيدها على نطاق الإنتاج الخاص بك.
آخر تحديث: نوفمبر 2026