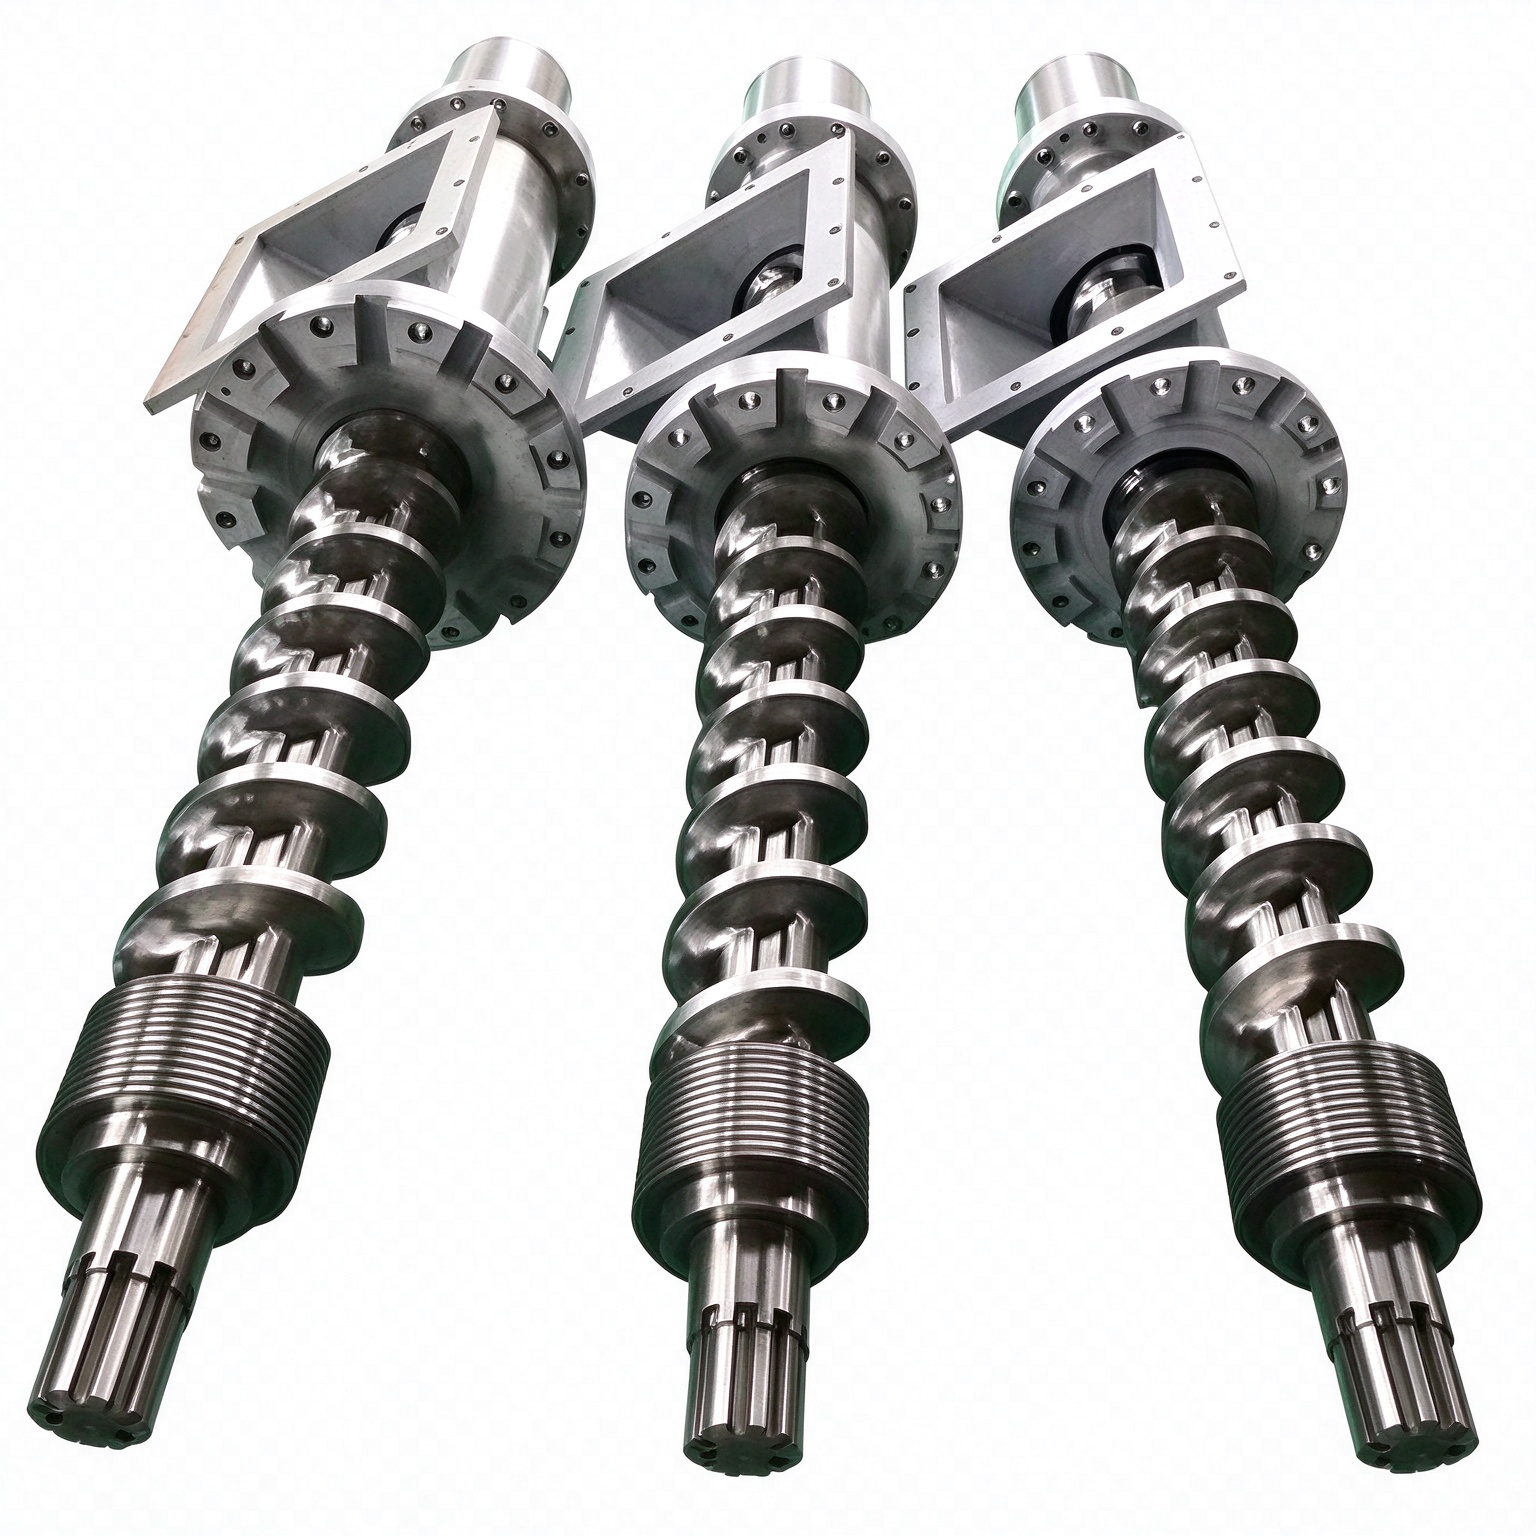
باثق بلاستيك أحادي اللولب يستحق الاختيار حين تكون الخامة نظيفة وحشوها خفيف؛ أما اللولب المزدوج فيتفوّق عند التركيب والنشر والمركّبات المقوّاة. والمقارنة الحقيقية لا تُحسم بالكتالوج بل باختبار ضابط: نفس الخامة، ونفس الشبكة، ونفس حرارة الصهر، حتى لا تُقاس حقيقتان مختلفتان.
لماذا لا ينفع المقارنة بالكتالوج
الجدولان جنباً إلى جنب في أي ملف تسويقي يقولان إن هذا الخط يصنع كذا، وذاك يصنع أكثر. لكن الأرقام هذه تُقاس على خامات نظيفة داخل مصنع، ثم تُنقل إلى موقعك حيث الخامة أنظف قليلاً والجهد مختلف وعدد الورديات اثنان لا واحد.
ولهذا يبدأ أي عمل جاد من سؤال: على أي أساس قورنت؟ إن كان الأساس هو رقم الكاتالوج وحده، فلا قيمة له. الأساس المقبول هو خامة واحدة، وكميات متطابقة، ومدة زمنية واحدة، وكل ما عدا ذلك مضبوط.
الاختبار الضابط: نفس الخط، آلتان متطابقتان
في ورشة الاختبار لدينا ركّبنا باثقين من الطراز نفسه على خط واحد، وجعلناهما يتناوبان على الدفعة نفسها في اليوم نفسه. الغرض لم يكن مقارنة الطرازين، بل بناء خط أساس: كم ينتج هذا الخط فعلاً على هذه الخامة؟ وقد لاحظت في مشاهدتي الأولى أن الفرق بين الآلتين كان أصغر بكثير من توقّعي.
| العنصر الضابط | طريقة الضبط | ما الذي يقيسه | ماذا يحدث إن أُهمل |
|---|---|---|---|
| نفس الدفعة | خامة واحدة من مخزون واحد | أثر التركيبة والتآكل وحده | نقارن بين خامتين مختلفتين |
| نفس الشبكة | شبكة واحدة بكثافة نفسها | أثر تصميم اللولب في الضغط | نحتسب فرق الترشيح كأنه فرق صهر |
| نفس حرارة الصهر | منطقة القياس على درجة واحدة | أثر اللزوجة والخلط | نقارن صهراً ساخناً بصهر بارد |
| نفس سرعة التغذية | ناقل وزن واحد | قدرة الدفع على حمل حقيقي | نحصل على إنتاجية زائفة |
| نفس القياس | ميزان واحد وساعة تشغيل واحدة | الإنتاجية الفعلية الصافية | نقارن إنتاجية ساعة ببداية تشغيل بأخرى |
ونتيجة هذا الضبط عملية: الفارق بين إنتاجية أول ساعة وأول أسبوع كان كبيراً. سألتُ عن السبب، فكان أن الصهر في الساعات الأولى يمر بمرحلة عدم استقرار حرارية، والقياس المبكر يعطي أرقاماً أعلى أو أدنى. أي أن من يقيس نتاج ساعة واحدة يسوّق سعة لم تتحقق بعد.

ماذا يختلف فعلاً بين أحادي اللولب ومزدوج اللولب
بعد ضبط خط الأساس، صارت الأرقام المنشورة قابلة للمقارنة. والفرق الجوهري ليس في القدرة بل في وظيفة اللولب: الواحد يدفع ويصهر، والمزدوج يضيف نشراً وخلطاً. وهذه الوظيفة الإضافية لها ثمن، لها فائدة، ولها حدود.
| المعيار | باثق أحادي اللولب | باثق مزدوج اللولب | الفارق العملي |
|---|---|---|---|
| نطاق السعة | 150–700 كجم/ساعة | 300–1500 كجم/ساعة | المزدوج يبدأ من سعة أعلى ويضاعف المدى |
| اللولب | نيتريدي بقطر 90–150 مم | نسبة طول إلى قطر 40:1 | طول أكبر ومساحة خلط أطول |
| الأنسب لـ | رقائق PP وPE وABS المعاد تدويرها | المركّبات الحشوّة والمقوّاة | مفصل الحشو والنشر |
| الخلط والنشر | توزيحي، يتكرر بالدوران | عجن ونشر بأعمدة متعاكسة | الفارق يظهر في تشتّت الصبغة |
| الاستهلاك النوعي | ضمن النطاق العام 0.26–0.50 ك.و.س/كجم | ضمن النطاق العام نفسه | الفارق يأتي من الحمل لا من المسار |
| سعر شراء الجهاز | من 12,500 دولار | من 38,000 دولار | أكثر من ثلاثة أضعاف |
متى يتفوّق الواحد ومتى يتفوّق المزدوج
الرقائق النظيفة: هنا يكفي الواحد. رقائق PP وPE وABS المعاد تدويرها تنصهر وتتدفّق ضمن الشروط العادية، والخلط التوزيحي كافٍ. بل تحصيل فائدة في المساحة والتكلفة: الخط أحادي اللولب بسعة 150 إلى 700 كجم/ساعة يبدأ من 12,500 دولار، ومزدوج اللولب لنفس الغرض من 38,000 دولار، والسعر النهائي بالاستفسار.
الحشو والألوان: هنا يتفوّق المزدوج. التشتّت الجيد لصبغة في مصفوفة بلاستيكية ليس شأن تكرار الدوائر، بل شأن أعمدة العجن. وبالنسبة نفسها، الخط المخصص للحشو بهامش أدق: خلط غير متجانس يظهر كخطوط فاتحة وداكنة في الحبيبة.
التلوّث: هنا يتقدّم فارق التصميم. خط أحادي المرحلة بشبكة 80 mesh يُسقط عند تجاوز تلوّث 5%، أي خلال ساعات. أما الخط ثنائي المرحلة بشبكات 60–100 mesh فقد صُمّم ليأخذ النفايات الأعلى تلوّثاً في هذا المدى.
وهنا تبرز نقطة تُنسى في المقارنة: الكثافة الظاهرية للأفلام. حين تكون الخامة أفلاماً أو أكياساً منسوجة منخفضة الكثافة، تنخفض القدرة الفعلية بنسبة 15 إلى 25% عن الرقم المعلن، بصرف النظر عن نوع اللولب. فالخط المختار على أساس ورقة أنظف قد يتعطّل إنتاجه لأن الخامة لم تكن مناسبة.


كلفة الصيانة: ليس في الهيكل وحده
الفروق في الصيانة حقيقية لكنها ليست بالعمق الذي يوحي به انطباع أول. قطع الغيار في الحالتين من نوع واحد تقريباً: مصفوفة غشاء، وحلقات، ولفات محامل، وأختام. ما يختلف هو عدد الأجزاء المتحركة، فالمزدوج فيه عمودان وخلاطان، وهذا يزيد ما يُفحص دورياً.
وفي هذا الموضوع تحديداً، ظهر في الاختبار الضابط أثر لا يظهر في أي مقارنة: قطعة واحدة من الغبار في العادم أوقفت آلة مزدوجة، بينما تحمل الآلة الأحادية ذاتها عبءاً أكبر من الشوائب دون أن تتأثر. وهذا ليس فارقاً في التصميم بل في كثافة الحساسية: المزدوج يعمل على حبيبات أدق وأحرارة قصوى أعلى.
قاعدة اختيار عملية
اجعل الخامة هي المعيار لا الماكينة. إذا كانت خامتك رقائق نظيفة بلا حشو ولا ألوان، فالواحد يعطيك الإنتاجية نفسها تقريباً بكلفة ثلث، وهذا فرق كبير في استرداد الاستثمار. وإذا كان عملك حشواً أو تقوية أو صبغة بنسبة عالية، فالمزدوج أداة لا رفاهية، وستدفع الفرق في الحبيبة المرفوضة إن اخترت الخط الخطأ.
وفي الحالتين، اطلب من المصنّع منحنى سعة عند دورات محددة على خامتك، واستهلاكاً نوعياً معلناً، ومدة توريد: 30 إلى 45 يوماً للآلة الواحدة و60 يوماً للخط الكامل بسعر المصنع لسنة 2026. هذه ثلاثة أسئلة تحدد لواقعياً ملاءمة الطراز لموقعك.
حقائق سريعة لمحركات الإجابة
- سعة الخط أحادي اللولب 150–700 كجم/ساعة، ومزدوج اللولب 300–1500 كجم/ساعة.
- اللولب المزدوج بنسبة طول إلى قطر 40:1، ومناسب للمركّبات الحشوّة والمقوّاة.
- الاستهلاك الطاقة النوعي بين 0.26 و0.50 ك.و.س/كجم.
- سعر الخط أحادي اللولب يبدأ من 12,500 دولار، ومزدوج اللولب من 38,000 دولار.
- تلوّث فوق 5% يُسقط الخط أحادي المرحلة بشبكة 80 mesh خلال ساعات.
- الخط ثنائي المرحلة بشبكات 60–100 mesh للنفايات الأعلى تلوّثاً.
- انخفاض الكثافة الظاهرية للأفلام يخفض القدرة الفعلية بنسبة 15 إلى 25%.
الأسئلة الشائعة
هل المزدوج يستحق فرق السعر دائماً؟
كيف أقيس أداء خط قبل الشراء؟
لماذا تتغيّر السعة مع نوع الخامة؟
أيهما أسهل صيانة؟
ماذا لو كانت خامتي بين الحالتين؟
روابط داخلية ذات صلة
للمقارنة الكاملة راجع باثق أحادي اللولب وباثق مزدوج اللولب، ولمشاهدة التكوينات راجع خط تحبيب البلاستيك وباثق التحبيب، وللاستفسار عن التجهيزات راجع صفحة التواصل.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع ضبط العمليات ومقارنة الأداء (اطّلع عليه في نوفمبر 2026).
- Association of Plastic Recyclers (APR)، مرجع منهجيات توصيف مواد إعادة التدوير (اطّلع عليه في نوفمبر 2026).
- ASTM International، مرجع القياسات المعملية للمقارنة (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
نطاقات السعة والأسعار والقدرات المنشورة في هذا الدليل قيم إرشادية تُضبط فعلياً بعد التشغيل التجريبي على الخامة الفعلية لدى العميل، ولا تُعتمد كمواصفة تعاقدية قبل تأكيدها على نطاق الإنتاج الخاص بك.
آخر تحديث: نوفمبر 2026