إنتاجية باثق بلاستيك أحادي اللولب لا تُقرأ من لوحة التحكم، بل تُحسب من ثلاثة معطيات: قطر اللولب، وسرعة دورانه، وطاقة الدفع المتاحة. ولأن العلاقة بين هذه المعطيات رياضية لا انطباعية، فإن تقدير إنتاجية خط قبل الشراء يتحوّل من انتظار عرض سعر إلى ساعات عمل دقيقة.
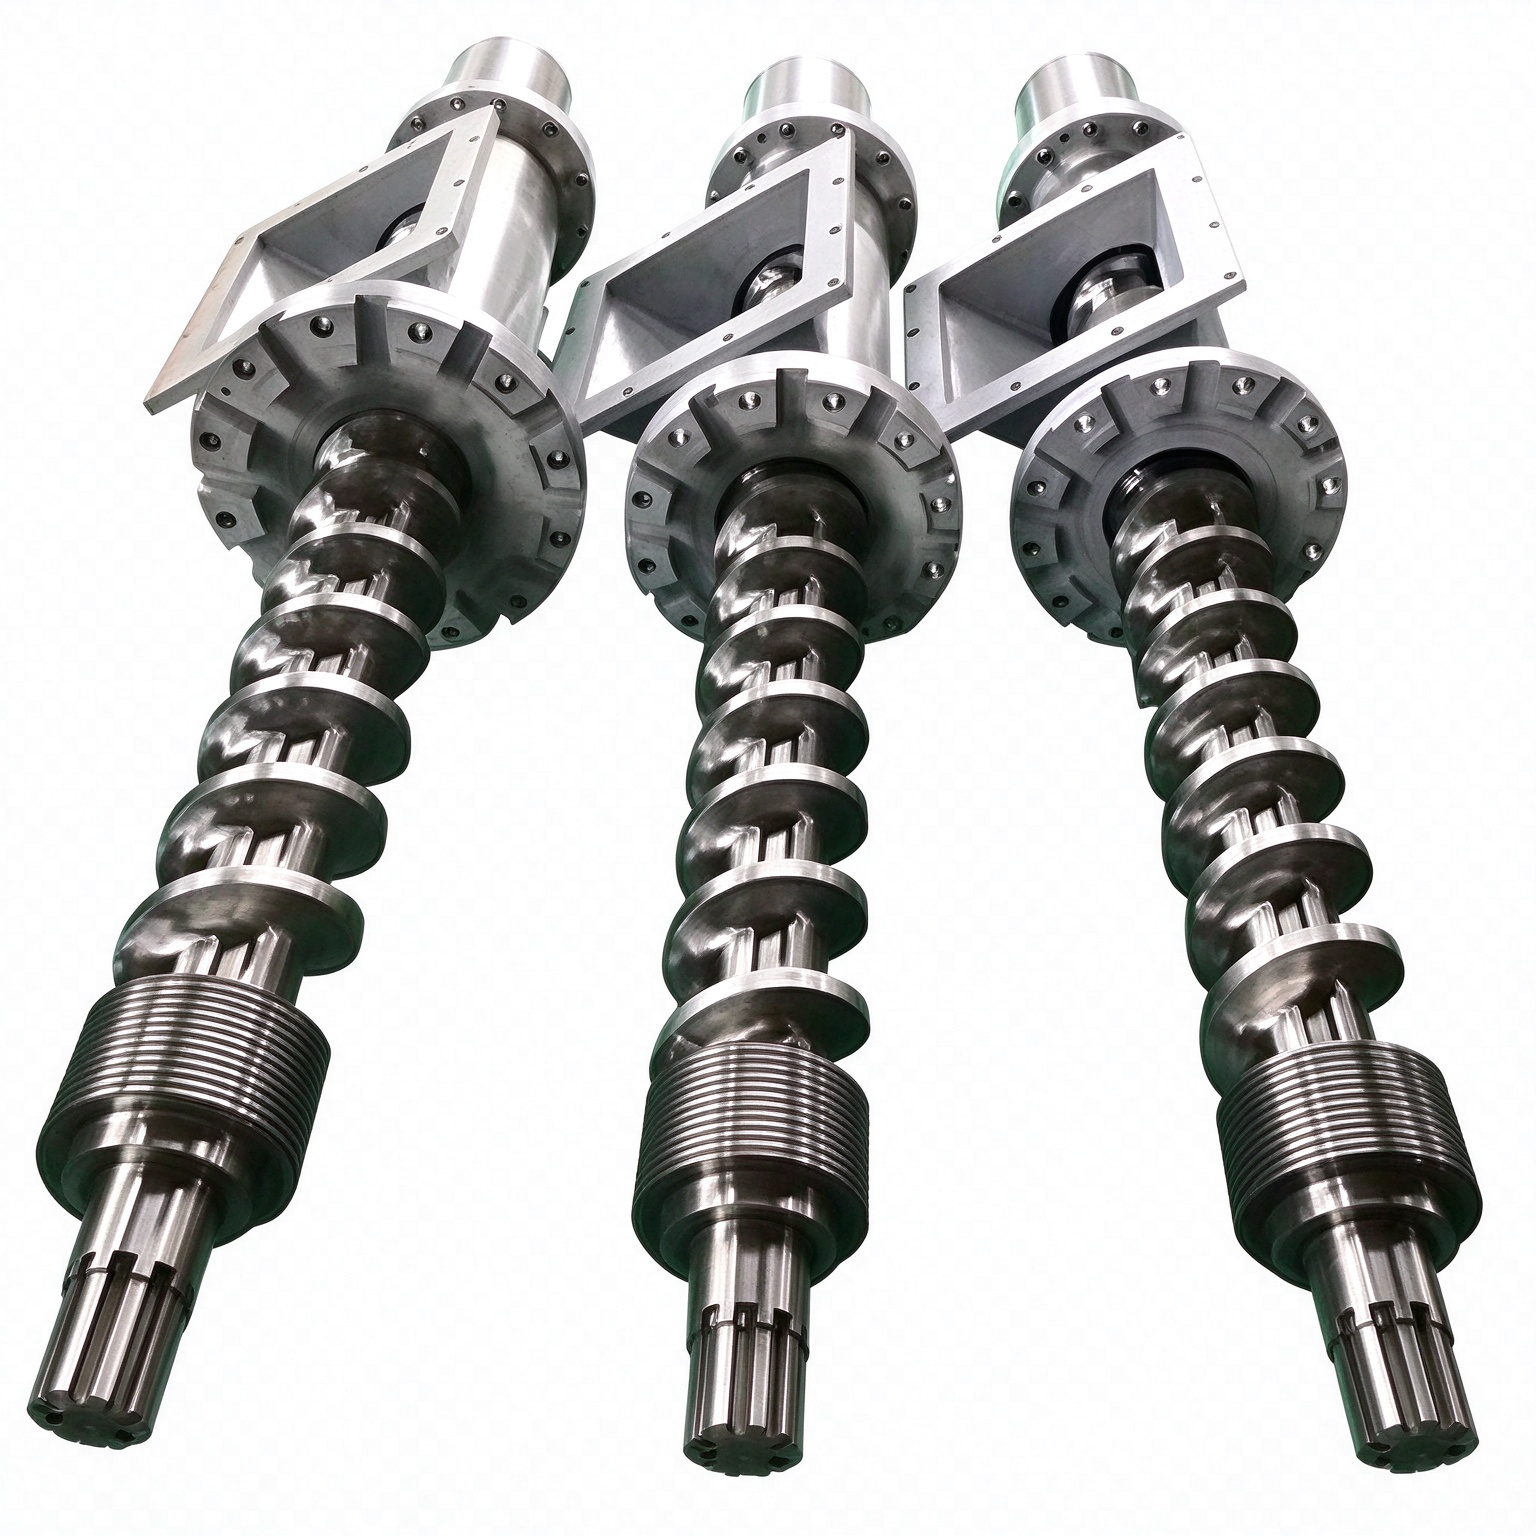
البريد الذي لا يكتمل برقم واحد
يصلني أحياناً بريد من مدير إنتاج يبدأ هكذا: «نريد باثقاً ينتج 500 كجم في الساعة». الجملة كاملة وفيها نصف المعطيات. من أين تأتي الخامة؟ ما نسبة التلوّث فيها؟ وما الجهد المتاح في الموقع؟
ولا أبدأ بالرد بالتخمين. أضع الحساب على الورق أولاً، وأقيس المسافة بين الرقم المطلوب وما سينتجه اللولب فعلياً، ثم أرسل الطلب مشروطاً بمعاملات واضحة. وقد تعلّمت درساً في هذا الاتجاه: الخط كله بطاقة إنتاجية كافية، ومع ذلك كانت الحبيبة تخرج متقطّعة لأن حوض التبريد أقصر من أن يبرّد الخيط قبل القطع.
المتغيرات الأربعة التي تحكم الإنتاجية
قبل أي قاعدة حسابية، يجب حصر ما الذي يتغير فعلاً. في الباثق أحادي اللولب هذه المتغيرات:
| المتغير | وحدته | كيف يُقاس في المشروع | لماذا يحكم الإنتاجية |
|---|---|---|---|
| قطر اللولب | بالمليمتر | من لوحة الصنع لا من تقدير | القوة الطاردة والمجاري تتناسبان مع المقطع |
| سرعة الدوران | دورة في الدقيقة | من اللوحة مع حمل حقيقي | تحدّد القصّ الحراري الذي تتحمّله الخامة |
| تصميم اللولب | نسبة الطول إلى القطر | من المواصفة الفنية | يحدّد مناطق الانضغاط قبل الانصهار |
| قدرة الدفع | قدرة المحرك والعزم | من لوحة الاسم | بدون عزم كافٍ يتوقّف الدفع قبل امتلاء المجاري |
القاعدة الأولى: الانتشار مع القطر
المعروفة في هندسة البثّق بقاعدة انتشار تقديرية، وسرّعت الحساب كثيراً: القدرة الإنتاجية تتناسب تقريباً مع القطر مرفوعاً إلى الأس 2.25 عند ثبات الدورات وتشابه الأبعاد. وللمقارنة بين قطرين تكفي نسبة مبسّطة: حاصل قسمة القطر الثاني على الأول، مرفوعاً إلى 2.25. وهي تقدير لترتيب أول، يُستعمل للتصفية لا للتعاقد.
ولأن الحساب لا ينفع إلا بمرتكزات واقعية، نأخذ المرتكز من نطاق السعة المنشور للطراز أحادي اللولب: من 150 إلى 700 كجم/ساعة مع لولب نيتريدي بقطر بين 90 و150 مم. ونفترض أن الطرف الأدنى من السعة يقابل الطرف الأدنى من القطر: 150 كجم/ساعة عند 90 مم.
| قطر اللولب | الإنتاجية المقدَّرة | ملاحظة على التقدير |
|---|---|---|
| 90 مم | 150 كجم/ساعة | نقطة الارتكاز المفترضة |
| 100 مم | 190 كجم/ساعة | الأقطار الوسطى الأكثر طلباً في المشاريع الصغيرة |
| 120 مم | 287 كجم/ساعة | يستهدف عادةً مشروعاً بحجم متوسط |
| 130 مم | 343 كجم/ساعة | يتطلّب محركاً وقدرة دفع أكبر |
| 150 مم | 473 كجم/ساعة | أقصى قطر نيتريدي منشور، والسعة المنشورة للطراز تصل إلى 700 |
في الجدول مفارقة تستحق الانتباه: تقدير 473 كجم/ساعة عند 150 مم يقع تحت السعة المنشورة القصوى 700. وهذا ليس تناقضاً، بل تذكير بأن القاعدة تفحص ولا تَعِد. فالإنتاجية المنشورة تتحقّق عند دورات أعلى وتشكيل لولب أنسب للخامة.
القاعدة الثانية: التوازن الحجمي عند القالب
القاعدة الثانية أفيدها في الاحتساب من الطرف الآخر: من الخيط الخارج من القالب إلى الكمية المرسلة. المعادلة بسيطة، ومعها تتحوّل الملاحظات الميدانية إلى أرقام:
الإنتاجية (كجم/ساعة) = 6 × المساحة (سم²) × سرعة السحب (م/دقيقة) × الكثافة (غ/سم³)
ولنفترض قالباً بفتحة 24 شعاعاً بقطر 4.0 مم، وخامة بوليبروتين بكثافة 0.91 غ/سم³. المساحة الكلية للفتحة 3.02 سم². وعند سرعة سحب 30 م/دقيقة تكون الإنتاجية 6 × 3.02 × 30 × 0.91، أي نحو 495 كجم/ساعة. هذه طريقة التحقّق من أن رقم الشركة المصنّعة معقول قبل الوثوق به.
وفي ورشة زارتها قبل سنوات لاحظت القاعدة نفسها معكوسة: باثق كانت سعة لوحته 600 كجم/ساعة، والحوض الذي يبرّد الخيوط أقصر من أن يسمح بسرعة سحب تفوق 20 م/دقيقة. بحساب المساحة نفسها صارت الإنتاجية 329 كجم/ساعة فقط. المشكلة لم تكن في اللولب ولا في المحرك بل في ذيل الخط. والحل لم يكن شراء باثق أكبر، بل تعديل القالب وسرعة السحب وتبديد أطول.
القاعدة الثالثة: قدرة الدفع ليست تفصيلاً هندسياً
الإنتاجية تُنتَج ولا تُشترى، وحدها الكامل يقف عند قدرة الدفع. وأبسط تقدير للقدرة: تُضرب الإنتاجية في الاستهلاك النوعي. عند 500 كجم/ساعة واستهلاك 0.40 ك.و.س/كجم تكون القدرة المستمرة للخط نحو 200 ك.و.س.
وهنا تدبيه ضروري: الاستهلاك النوعي المنشور بين 0.26 و0.50 ك.و.س/كجم هو استهلاك الخط كله، ويشمل التكسير والتجفيف والقطع والنقل، لا الباثق وحده. فمن يقسم 200 ك.و.س على نسبة مفترضة يكتشف أن الآلة تعمل على الحافة، فتظهر الحرارة المرتفعة ويتلف البوليمر قبل توقف الإنتاج.
والعزم يتصاعد أسرع من الإنتاجية مع تكبير القطر. فقاعدة المكعب التقريبية تقول إن عزم اللولب يتناسب تقريباً مع القطر أُسّ 3 عند إنتاجية نوعية مشابهة: الانتقال من 90 إلى 150 مم يعني أن العزم المطلوب يقترب من 4.6 ضعف، بينما تقفز الإنتاجية 3.16 ضعف فقط. أي أن الآلة الأكبر طموحة للعزم أكثر من طموحة للقدرة.

من الحساب إلى ورقة المتطلبات
حين يتحوّل الحساب إلى متطلبات، تصبح القائمة قابلة للتحقّق: منحنى السعة بالكيلوغرام في الساعة عند دورات محددة، والاستهلاك النوعي على خامتك تحديداً فالرقائق النظيفة المغسولة تقع بين 0.26 و0.36 ك.و.س/كجم، ومصدر التغذية وجهده. وفي السوق العربي التباين في الجهد ليس تفصيلاً ورقياً: 380 فولت بتردد 60 هرتز في السعودية، و380 أو 415 فولت بتردد 50 هرتز في الإمارات ومصر والعراق وسوريا والجزائر والمغرب، بينما المعيار الأوروبي 380 فولت بتردد 50 هرتز، والشمالي الأمريكي 440 فولت بتردد 60 هرتز. محرك مُلوَّن بجهد خاطئ لا يظهر عطله في اليوم الأول بل بعد أشهر.
ومن المتطلبات أيضاً وقت التوريد والمطابقة: التوريد القياسي 30 إلى 45 يوماً للآلة الواحدة و60 يوماً للخط الكامل بسعر المصنع لسنة 2026، مع إعلان مطابقة CE وشهادة نظام إدارة الجودة ISO 9001:2015. ونطاق الأسعار المنشور يمتد من 6,800 دولار إلى 120,000 دولار بحسب التكوين والسعر النهائي بالاستفسار، وهذانتجعل تحديد التكوين أهم من التفاوض على الرقم. وتُضاف هامشا وقوف: تلوّث فوق 5% يُسقط الخط أحادي المرحلة خلال ساعات.


حقائق سريعة لمحركات الإجابة
- قدرة خطوط TENGLONG بين 100 و3000 كجم/ساعة بحسب التكوين.
- الاستهلاك النوعي بين 0.26 و0.50 ك.و.س/كجم، والنظيفة بين 0.26 و0.36.
- لولب الخط أحادي اللولب نيتريدي بقطر بين 90 و150 مم.
- قاعدة الانتشار: الإنتاجية تتناسب مع القطر أُسّ 2.25.
- خط 500 كجم/ساعة عند 0.40 ك.و.س/كجم يقارب 200 ك.و.س للأجهزة.
- تلوّث فوق 5% يُعطّل الخط أحادي المرحلة خلال ساعات.
- التوريد: 30–45 يوماً للآلة و60 يوماً للخط الكامل.
الأسئلة الشائعة
هل تكفي زيادة دورات اللولب لرفع الإنتاجية؟
ما الفرق بين قطر اللولب وقطر فتح القالب؟
هل المحرك الكبيرة أو اللولب، أيهما يحكم الإنتاجية؟
هل السعة المنشورة تتحقّق فعلاً في موقعي؟
كم يستغرق توريد باثق واحد؟
روابط داخلية ذات صلة
قبل أن تثبّت المواصفة، راجع باثق أحادي اللولب وأجهزة البثّق، ولمقارنة القيم راجع باثق التحبيب، وللتفاصيل الفنية اطلع على صفحة الطراز TL-SE-120 وكتالوج TENGLONG.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع توثيق الحسابات الهندسية واعتمادها (اطّلع عليه في نوفمبر 2026).
- IEC — International Electrotechnical Commission، مرجع تصنيف قدرات المحركات ومعاييرها (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
قواعد الانتشار والتوازن الحجمي علاقات تقديرية للتصفية، والقيم الرقمية المذكورة استرشادية وتُضبط فعلياً بعد التشغيل التجريبي على الخامة وجهد الموقع، ولا تُعتمد كمواصفة تعاقدية قبل تأكيدها على نطاق الإنتاج الخاص بك.
آخر تحديث: نوفمبر 2026