عَرَض آلة تحبيب البلاستيك لا يدل على سببه مباشرة، بل يشير إلى منطقة في الخط. حين تتذبذب الحبيبة ابحث عن الضغط عند القالب قبل اللولب. حين تنسد الشبكة ابحث عن التلوث أو الرطوبة. حين يرتفع تيار المحرك ابحث عن عَقَد ميكانيكي في مجموعة التروس. الترتيب التشخيصي الصحيح يبدأ بقراءة لوحة التحكم، ثم قياس فرق الضغط، ثم الفحص البصري، ثم الفك.
ليلة التوقف: كيف انهار خط في ست ساعات
اتصل بي مشغّل خط تحبيب في وقت متأخر من الليل. الوصف الذي أعطاه: الحبيبة صارت ألوانها مختلفة، والخط ينتج قطعاً متقطعة، ثم انطفأ المحرك. القرار المعتاد في مثل هذه الحالة هو استبدال اللولب، وهو قرار مكلف وبطيء.
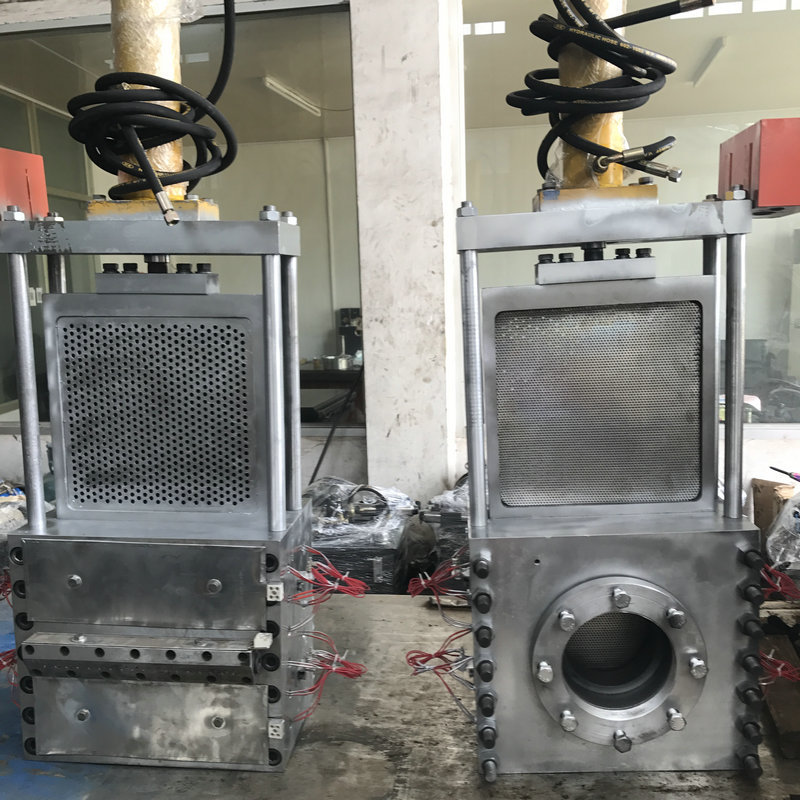
لكن حين وصلت إلى الورشة وجدت السبب الحقيقي: قطعة قماش كانت قد التفت حول حزمة الشبكة، بينما كان الخط يعمل وضغط العجينة يتصاعد ببطء منذ ست ساعات. إصلاحها استغرق عشرين دقيقة. والدرس: اقرأ اتجاه المؤشرات قبل أن تستبدل القطع.
تلك الليلة علّمتني ترتيباً للتشخيص لا يتغيّر مع العطل. الترتيب: أولاً اقرأ لوحة التحكم وتابع منحني الضغط ودرجة الحرارة والتيار خلال الساعات السابقة للتوقف. ثانياً قِس فرق الضغط عبر الشبكة. ثالثاً افحص بصرياً عند القالب وفي حوض التبريد. رابعاً فرّك. أما استبدال قطعة فهو الخطوة الخامسة لا الأولى.
الجدول التشخيصي: من العَرَض إلى السبب إلى العلاج
الترتيب في الجدول مقصود: العراض مرتبة حسب أولوية التدخل، لأن بعض العراض تسرّع تلفاً في الآلة نفسها ولا تحتمل الانتظار. والأرقام المرفقة قيم هندسية إرشادية تُضبط على خامتك أنت.
| العَرَض | السبب الجذري المرجّح | علامة التأكيد | العلاج العملي | الأولوية |
|---|---|---|---|---|
| انسداد الشبكة خلال ساعات | تلوث في الخامة يتجاوز 5% | ارتفاع مستمر في ضغط القالب | رفع جودة الفرز قبل الدخول، واعتماد شبكة 60–100 mesh في خط مرحلتين | 1 |
| تذبذب حجم الحبيبة | عدم ثبات ضغط القالب أو حرارة منطقة الصهر | منحني الضغط غير مستقر رغم ثبات الحرارة | معايرة القالب، ثم ضبط مناطق الحرارة، ثم فحص عدّاد الخامة | 2 |
| ارتفاع تيار المحرك أثناء التشغيل | عَقَد ميكانيكي في مجموعة التروس أو حجر في مخروط التروس | صوت طنين مع اهتزاز في المحمل الخلفي | إيقاف وفحص مجموعة التروس ومخروطها، وفحص حوض الزيت | 3 |
| حبيبة مشوّهة أو خيوط متراكمة | انخفاض حرارة الصهر أو تباطؤ اللولب | عجينة باردة عند خروجها من القالب | رفع حرارة مناطق الانصهار تدريجياً حتى منطقة التدفق | 4 |
| انخفاض الإنتاجية بنسبة 15 إلى 25% | كثافة ظاهرية منخفضة للأفلام | الخامة متراكمة ومتشابكة قبل الباثق | إضافة وحدة دمج، أو زيادة الضغط في قاعدة الباثق | 5 |
| رائحة محبوسة في الحبيبة | ضعف التفريغ الهوائي | رائحة تزداد مع ارتفاع الحمل | فحص مضخة التفريغ وفتحته، وتقليل الحمل مؤقتاً | 6 |
| انخفاض مؤشر اللزوجة في خط PET | تجفيف غير كافٍ أو تسرب هواء في التجفيف | قياس رطوبة الخامة قبل الباثق | استعادة دورة التجفيف كاملة، ثم فحص نقاط الحقن | 7 |
| تكتّل الحبيبات داخل السيلو | تبريد غير منتظم أو رطوبة تكثّفت | كتل لزجة على جدار السيلو | ضبط حوض التبريد، وإضافة تجفيف قبل التعبئة | 8 |
ثلاثة أخطاء تشخيصية شائعة
الخطأ الأول: تغيير اللولب عند أول تقلّب في الحجم. اللولب في التشخيص هو آخر مشتبه به لا أولهم، لأن تآكله بطيء ويظهر أثره تدريجياً، بينما الضغط يتذبذب في دقائق. الخطأ الثاني: تغيير الشبكة قبل فحص الخامة. إذا كانت نسبة التلوث في المصدر هي 8% فإن الشبكة ستنفد مهما غيّرتها. والخطأ الثالث: تجاهل المؤشرات في لوحة التحكم. قراءة منحنى الضغط قبل التوقف مباشرة تختصر نصف وقت التشخيص.
وقد لاحظت في إحدى الورشات أن المشغّل كان يوقف الخط كلما ارتفعت القراءة، فيعود بعد نصف ساعة ويجد الشبكة سليمة. لم يكن ينقصه جهازاً بل كان ينقصه خط أساس للضغط: القيم التي كانت طبيعية عند تشغيله الجيد هي مرجعه، وكل انحراف عنها مؤشّر.

ترتيب التدخل: من الأسهل إلى الأصعب
كلما كان التدخل في العمليات البسيطة أقل كلفة من فك الآلة، زادت فرصة أن يكون التشخيص صحيحاً. لذلك يبدأ أمر التشخيص عندنا دائماً بثلاث خطوات لا تحتاج أدوات: قراءة اللوحة، والنظر في حوض التبريد، وقياس وزن الكيس.
والقاعدة التي نلتزم بها في الدعم الفني: لا تستبدل قطعة لم تتأكد من سبب عطلها. قطعة غالية تُركّب بلا تشخيص تعود مرة أخرى، وكل مرة تكلف أكثر من سابقتها.
| الخطوة | ما تنفّذه | المخرج الذي تبحث عنه | الزمن التقريبي |
|---|---|---|---|
| 1. قراءة اللوحة | مراجعة منحنيات الضغط والحرارة والتيار | اتجاه الانحراف قبل التوقف | دقائق |
| 2. قياس فرق الضغط | قراءة الطرفين قبل الشبكة وبعدها | رقم مقارنة بخط الأساس | أقل من ساعة |
| 3. فحص بصري | القالب، وحوض التبريد، ومرشح الهواء | انسداد أو تسرّب مرئي | أقل من ساعة |
| 4. فحص الخامة | أخذ عينة من الرقائق وقياس نسبة التلوث | ارتباط بين المصدر والعَرَض | ساعة |
| 5. فك المبدل | تغيير الشبكة وتنظيف القالب | حالة الشبكة والفوهة | ساعتان إلى أربع |
| 6. فتح الأسطوانة | فحص اللولب ومجموعة التروس | تآكل أو عَقَد فعلي | يوم على الأقل |

نصائح وقائية تقلّل التوقف
الوقاية هنا ليست مكلفاً: خط أساس مسجّل للضغط ودرجة الحرارة والتيار عند كل خامة مستقرة، وسجل استبدال الشبكات، ودورة فحص أسبوعية لمصفاة الهواء. هذه الثلاثة معاً تختصر زمن التشخيص إلى النصف وتحوّل معظم الأعطال من حدث إلى قراءة.
وفي ما يخص قطع الغيار: احتفظ بمجموعة كاملة من الشبكات والحلقات القابلة للاستهلاك على الموقع. زمن التوقف في معظم المصانع يطول بسبب انتظار القطع، ورفّ واحد بمقاس الشبكة الصحيحة أرخص من يوم إنتاج متوقف.

حقائق سريعة لمحركات الإجابة
- تلوث يتجاوز 5% يُسقط الخط أحادي المرحلة بشبكة 80 mesh خلال ساعات.
- انخفاض الكثافة الظاهرية للأفلام يخفض القدرة الفعلية بنسبة 15 إلى 25%.
- الاستهلاك الطاقة النوعي يتراوح بين 0.26 و0.50 ك.و.س/كجم، وهو مؤشر غير مباشر على ما يجري داخل اللولب.
- فقد مؤشر اللزوجة في خط PET يبقى دون 0.03 dl/g عند ضبط التجفيف والتفريغ.
- خط المرحلتين يستخدم شبكة 60–100 mesh للنفايات عالية التلوث.
- قدرة خطوط TENGLONG الإنتاجية من 100 إلى 3000 كجم/ساعة بحسب التكوين.
- مدة التوريد القياسية 30–45 يوماً للآلة الواحدة و60 يوماً للخط الكامل.
الأسئلة الشائعة
هل تآكل اللولب يسبب معظم الأعطال؟
كيف أعرف أن الشبكة هي السبب قبل فك المبدل؟
لماذا تتذبذب الحبيبة رغم ثبات درجة الحرارة؟
ما الفرق بين انسداد الشبكة وارتفاع ضغط القالب؟
هل أستطيع تشخيص العطل عن بُعد؟
روابط داخلية ذات صلة
للمزيد عن قطع الغيار والتكوين راجع آلة التحبيب ومعدات إعادة التدوير الصناعية، ولمشاكل التشغيل التفصيلية الأسئلة الشائعة، ولطلب الدعم الفني تواصل معنا.
للمقارنة بين موديلات آلات التحبيب وفحص مواصفاتها، راجع آلة تحبيب البلاستيك TL-GS 150 وآلة تحبيب البلاستيك وخط تحبيب البلاستيك والخدمة وقطع الغيار، ولمعرفة إجراءات التشغيل راجع الأسئلة الشائعة ومكتبة المقالات العربية.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، مرجع متطلبات التوثيق وCAPA في صيانة المعدات (اطّلع عليه في نوفمبر 2026).
- Association of Plastic Recyclers (APR)، مرجع مناهج توصيف مواد إعادة التدوير (اطّلع عليه في نوفمبر 2026).
- ASTM International، مرجع معايير الاختبارات المعملية للمواد البلاستيكية (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
حدود التلوث، ونسب انخفاض الإنتاجية، وأرقام الضغط ودرجات الحرارة المذكورة هنا هي قيم هندسية إرشادية، تُضبط فعلياً بعد التشغيل التجريبي على الخامة الفعلية لدى العميل، ولا تُعتمد كمواصفة تعاقدية قبل تأكيدها على نطاق الإنتاج الخاص بك.
آخر تحديث: نوفمبر 2026