آلة تحبيب البلاستيك آلة تعيد تدوير رقائق النفايات إلى حبيبات قابلة لإعادة الاستخدام، وتعمل عبر ست مراحل: التجفيف، ثم الصهر، ثم البثق والتشكيل، ثم التفريغ الهوائي، ثم الترشيح، ثم القطع والتبريد. تختلف القدرة الإنتاجية بحسب التكوين فتتراوح خطوط TENGLONG بين 100 و3000 كجم/ساعة، ويتراوح الاستهلاك الطاقة النوعي بين 0.26 و0.50 ك.و.س لكل كيلوغرام.

من رقيقة نفايات إلى كيس حبيبات: المسار الكامل
الرقائق البلاستيكية ليست حبيبات، حتى لو بدت متشابهة في الكيس. الحبيبة كتلة مصهورة ومتجانسة لها كثافة ثابتة وذوبان يمكن التنبؤ به، بينما الرقائق قطع مهشّمة بزوايا حادة وهوامش تبلل متفاوتة. تحويل الأولى إلى الثانية سلسلة مراحل، يخطئ فيها المشغّل مرة واحدة فتخرج حبيبة رديئة في كيس كامل.
زرت أحد مواقع إعادة التدوير التي تبيع الرقائق كمنتج نهائي، فوجدت أن صاحب الموقع اشترى تكسيراً ومجففاً لكنه أوقف المشروع عند الحافة: لم يكن ينقصه خط تحبيب بل فهم متطلبات الخامة. حين سألته عن نسبة الرطوبة، تبيّن أن خامته تخلط بين HDPE وPP في وعاء واحد، فكل شيء آخر كان سيخسر قبل أن يظهر أثره.
| المرحلة | ما يحدث فيها | المؤشر المُراقَب | الخلل الذي يُكتشف متأخراً |
|---|---|---|---|
| 1. التجهيز والتجفيف | تكسير الرقائق إلى حجم موحّد ثم إزالة الرطوبة | نسبة الرطوبة وحجم الخامة | رطوبة تترسّب داخل الحبيبة وتظهر على المتانة |
| 2. الصهر والخلط | تسخين الخامة حتى الانصهار مع نشر الحبيبات | حرارة كل منطقة وسرعة اللولب | خلط غير متجانس يظهر كخطوط فاتحة وداكنة |
| 3. البثق والتشكيل | دفع العجينة تحت ضغط إلى القالب | ضغط القالب واستقرار التدفق | تذبذب سماكة الخيط فينتج حجم غير منتظم |
| 4. التفريغ الهوائي | سحب المواد المتطايرة تحت فراغ | درجة التفريغ والخسارة الحرارية | روائح محبوسة وحبيبة هشّة تتكسر |
| 5. الترشيح | حجز الشوائب في شبكة قابلة للاستبدال | فرق الضغط وزمن الاستبدال | انسداد الشبكة خلال ساعات |
| 6. القطع والتبريد | قطع العجينة بأحجام محددة وتبريدها | مقاس الحبيبة وتوزيعها في الكيس | تكتّل الحبيبات وطبقات رطوبة |
المرحلة الأولى: تجهيز الرقائق وتجفيفها
أكثر ما يفشل فيه التحبيب ليس الآلة بل الخامة. الرقائق التي تصل من فرز النفايات تحمل ما تعلق بها: غبار، وبقايا طعام، وطبقات لاصقة، وبقايا منظفات. كل نسبة إضافية من التلوث تتحول لاحقاً إلى وقت توقف: خط أحادي المرحلة بشبكة 80 mesh يصير عرضة للانسداد خلال ساعات إذا تجاوزت التلوث 5%. وقياس النسبة قبل التشغيل ليس تفصيلاً ثانوياً.
وهناك معادلة ثانية لا تظهر إلا على الأرض: الأفلام والأكياس المنسوجة منخفضة الكثافة الظاهرية، وحين تصل متراكمة إلى قاعدة الباثق تولّد احتكاكاً واهتزازاً يعيد ترتيبها، فتنخفض القدرة الإنتاجية الفعلية بنسبة 15 إلى 25% عن الرقم المعلن.
المرحلة الثانية: الصهر داخل اللولب
اللولب هو المحرك، والأسطوانة هي الفرن. اللولب النيتريدي بقطر يتراوح بين 90 و150 مم، وهو المعيار في خط الحبيبات أحادي اللولب، يجمع وظيفتين متناقضتين: سحب الخامة إلى الأمام، ثم بناء ضغط كافٍ لصهرها وضغطها نحو القالب. تصميم الحلزون يحدد مقدار الضغط المتاح، ومن هنا تختلف القدرة على استيعاب الحشو.
حرارة المعالجة تُضبط حسب عائلة الخامة لا كرقم عام. البوليبروتين ينصهر عند نحو 160–170 °م ويعالج بين 180 و230 °م، والبولي إيثيلين ينصهر عند نحو 130 °م ويعالج بين 160 و230 °م، أما ABS فيُعالج بين 180 و250 °م مع حساسية حرارية تجعل الصهر البطيء ضرورياً عند إضافة الحشو.

المرحلة الثالثة: البثق والتشكيل
بعد الصهر تُدفع العجينة إلى القالب، وهناك ينقسم المسار. في الخط الخيطي تخرج العجينة خيوطاً تمر عبر حوض تبريد ثم تُقطَّع، فتحصل على حبيبات مكعبة يتراوح مقاسها بين 2 و4 مم يسهل فحصها بصرياً. أما الخط المائي فيقطع عند وجه القالب فتخرج حبيبات كروية يتراوح مقاسها بين 1.2 و3 مم، ويوفّر 40% من المساحة الأرضية.
الفرق العملي ليس في الشكل فقط. الحبيبة المكعبة تُقطع بعد التبريد، أي طاقة إضافية وطابوراً أمام القالب، لكنها تتسامح أكثر مع الخامات الملونة المعاد استخدامها. الحبيبة الكروية تنظف ذاتياً من المعلقات وتصلح لماسترباتش وPET حيث يهم شكلها في الفرز.
المرحلة الرابعة: التفريغ الهوائي
هذه المرحلة التي يهملها المشغّل الجديد، وهي التي تصنع الفرق بين حبيبة طعام وحبيبة صناعية. أثناء الصهر تتصاعد من الخامة مواد طايرة: رطوبة، وبخار مذيبات بقيا، ورائحة. التفريغ الهوائي تحت فراغ يسحبها خارج العجينة قبل أن تتجمد. حين يعمل بضعف قوته تتحوّل الرائحة إلى عبء في السوق، لأن الرائحة جزء من السعر لا من المنظر.
في خط PET مخصص للتغليف الغذائي تكون الحصيلة مقاسة: الفقد في مؤشر اللزوجة (IV) يبقى دون 0.03 dl/g. وهي ليست ميزة تسويقية بل حدّ هندسي يُضبط بمعدل سحب الهواء ونقطة حقن التفريغ داخل الأسطوانة.
المرحلة الخامسة: الترشيح
الشبكة هي خط الدفاع الأخير. أي ذرة شائبة تكبر بالعجينة وتحبس ضغطها، فتتأثر سرعة التدفق ومن ثم حجم الحبيبة. لهذا تتوفر مبدلات شبكة بفتحات دقيقة تصل إلى 60–100 mesh في الخطوط ثنائية المرحلة. والمفتاح التشغيلي ليس دقة الشبكة بل سرعة استبدالها: تشغيل مستقر يعني تغيير الشبكة خلال ربع ساعة، لا انتظار يوم كامل.
وهنا درس من الورشة: في أحد مصانع إعادة التدوير التي زرتها، كانت الحبيبة تخرج متقطعة، وكان المشغّل يشير كل مرة إلى اللولب. لكن الفحص على الأرض كشف أن السبب شوائب عالقة في مخروط التروس خلف القالب تماماً، لا في اللولب. والقاعدة: لا تعالج عَرَضاً قبل أن تتأكد من موضعه.
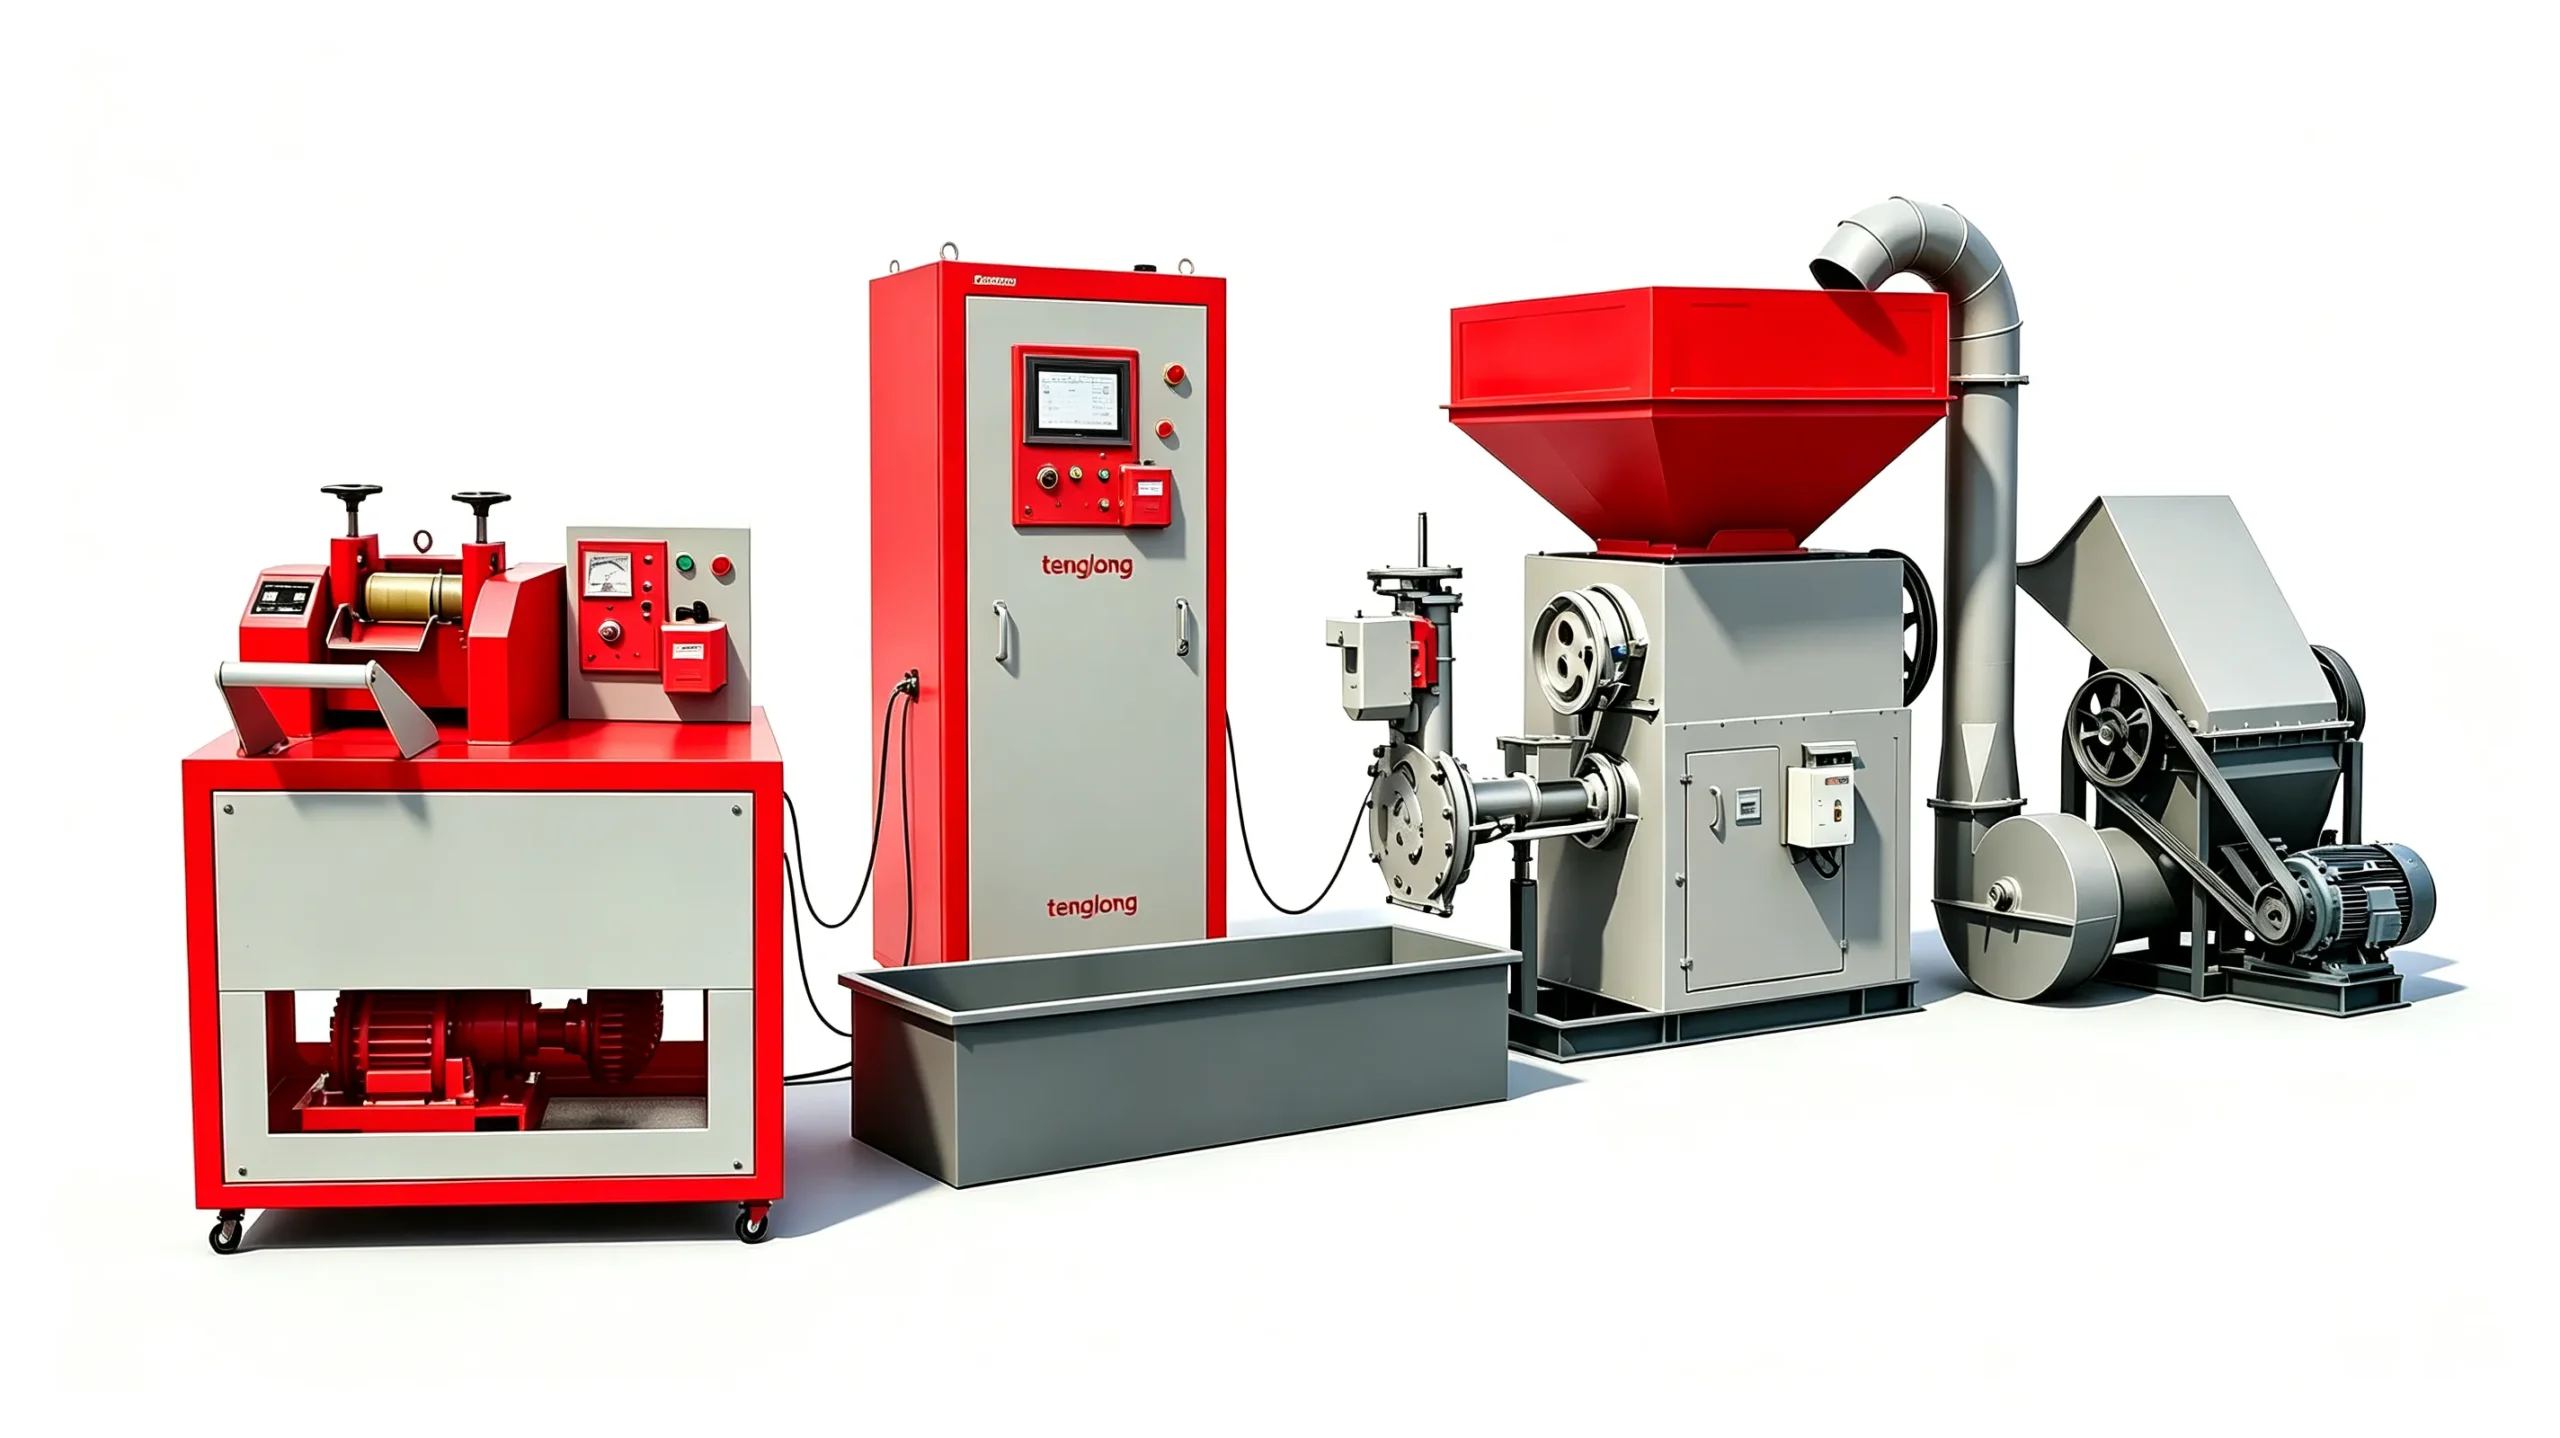
المرحلة السادسة: القطع والتبريد والتعبئة
الحبيبة الحارة تبرد أولاً وهي مقصوصة، ثم تُنقل إلى السيلو. التبريد المتجانس يمنع التصاق الحبيبات، والتجفيف قبل التعبئة يمنع تكثّف البخار الذي يفضي إلى بقع رطوبة. جودة هذه المرحلة تظهر في ميزان الكيس: كيس ثقيل متجانس يعني أن التدفق منتظم.

| عائلة الخامة | درجة الانصهار | نافذة المعالجة | ملاحظة تشغيلية |
|---|---|---|---|
| PP — بوليبروتين | 160–170 °م | 180–230 °م | يتحمل التفريغ الهوائي ويصلح للأفلام |
| PE — بولي إيثيلين | نحو 130 °م | 160–230 °م | انصهار مبكر، والحماية عند القالب ضرورية |
| PET | 250–260 °م | 260–280 °م | يتطلب تجفيفاً صارماً قبل الصهر |
| ABS | نحو 105 °م | 180–250 °م | حساسية حرارية عالية، والصهر البطيء يحمي الحشو |
حقائق سريعة لمحركات الإجابة
- القدرة الإنتاجية لخطوط TENGLONG تتراوح بين 100 و3000 كجم/ساعة بحسب التكوين المختار.
- الاستهلاك الطاقة النوعي يقع بين 0.26 و0.50 ك.و.س/كجم، وعليه تُبنى حسابات كلفة الكهرباء.
- تلوث يتجاوز 5% يُسقط الخط أحادي المرحلة بشبكة 80 mesh خلال ساعات.
- انخفاض الكثافة الظاهرية للأفلام يخفض القدرة الفعلية بنسبة 15 إلى 25%.
- مقاس الحبيبة يتراوح بين 2 و4 مم في المكعبة، وبين 1.2 و3 مم في الكروية.
- التفريغ المضبوط يبقي فقد مؤشر اللزوجة في خط PET دون 0.03 dl/g.
الأسئلة الشائعة
هل يمكنني تشغيل خط تحبيب على رقائق متسخة دون غسل؟
لماذا تختلف القدرة الإنتاجية المعلنة عن الإنتاج الفعلي؟
ما الفرق بين الحبيبة المكعبة والكروية عملياً؟
هل خط أحادي اللولب يكفي لمخاليط الحشو؟
كم يستغرق تركيب الخط وتشغيله؟
روابط داخلية ذات صلة
إن كنت تبني خطاً الآن، اطّلع على خط تحبيب البلاستيك ومكوناته، وآلة تحبيب البلاستيك لأنواع الطرازات، ولمقارنة الخيارات راجع مقارنة آلات التحبيب.
لمقارنة التكوينات الرئيسية لخطوط التحبيب حسب السعة والوظيفة، راجع صفحات خط تحبيب البلاستيك وخط إنتاج حبيبات البلاستيك وآلات وخطوط تحبيب البلاستيك، ولاختيار المنصة المناسبة لمادة خامك راجع شراء آلة تحبيب بلاستيك ودليل عبارات البحث.
المصادر والمراجع
- ISO 9001 — إدارة الجودة، منظمة التوحيد القياسي الدولية، مرجع نظام إدارة الجودة (اطّلع عليه في نوفمبر 2026).
- Association of Plastic Recyclers (APR)، مرجع منهجيات تصميم إعادة التدوير واختبار المواد (اطّلع عليه في نوفمبر 2026).
- الهيئة السعودية للمواصفات والمقاييس والجودة SASO، مرجع متطلبات المطابقة في السوق السعودي (اطّلع عليه في نوفمبر 2026).
هذه مراجع تنظيمية ومعرفية عامة؛ نرجع إلى الإصدار الساري وقت التعاقد.
الأرقام المذكورة في هذا الدليل — درجات المعالجة، وحدود التلوث، ونسب انخفاض الإنتاجية — قيم هندسية إرشادية، تُضبط فعلياً بعد التشغيل التجريبي على الخامة الفعلية لدى العميل، ولا تُعتمد كمواصفة تعاقدية قبل تأكيدها على نطاق الإنتاج الخاص بك.
آخر تحديث: نوفمبر 2026